
首页/文章/ 详情

塑料制品的有限元分析不准?是因为它!

1年前浏览955
       在进行注塑件力学仿真时,通常是与实际零件的失效位置或模式有较大差异,另很多仿真人摸不着头脑。评估组件在给定条件下的负载能力,本质上需要两个参数。一个是载荷下结构的应力(或应变)分布,另一个是材料强度,强度也可以表示为应力或应变极限。如有必要,可以考虑额外的安全系数,这实际上会增加应力或降低强度。

        部件中的应力通常由有限元模拟确定,直观上可以看出,该应力在部件的每个点上都有不同的值。因此,一种普遍的做法是使用等值线图(例如冯-米塞斯应力)缩放到特定材料允许的最大值(例如屈服应力)。如果部件达到或超过该上限,则相应区域被评估为临界区域。基于应变的评估也是如此。

        无论具体数值如何,这意味着临界点(即首次失效的位置)始终与最高应力点相同。如果将可变利用率定义为应力与强度的比率,则应力和利用率的等值线图始终看起来相同(图 1)。
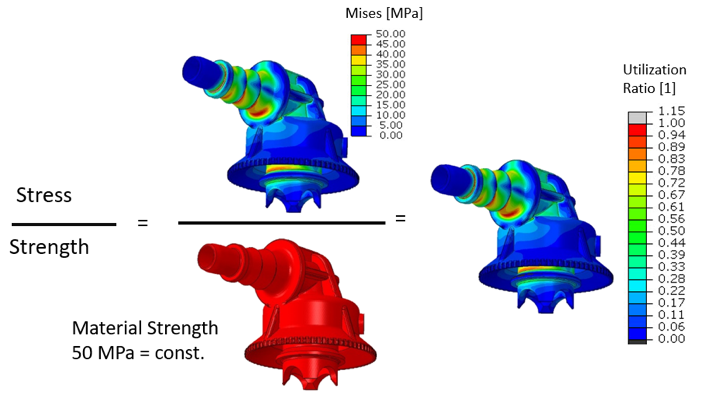
 

图1 材料强度均匀时的利用率

然而,实际上,强度可能会随着部件位置的不同而发生显著变化。影响因素包括外部条件(温度、老化)、应力类型(多轴性)或材料不均匀性。因此,为了检测潜在故障,必须使用部件局部强度而不是平均材料强度。图 2 显示了这种方法的一个示例。
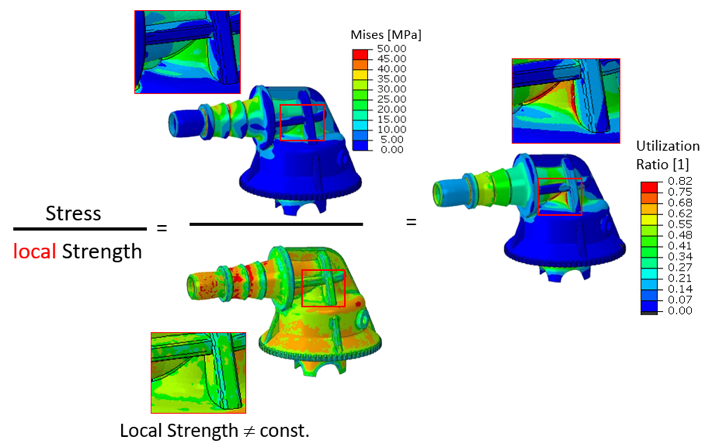
 

图2 局部强度利用率


构件中某个位置的应力与强度的比值最为关键,这在纯应力评估中并不明显。它之所以至关重要,是因为该位置的强度明显低于数据库材料强度。
尤其对于塑料部件而言,这种不均匀性几乎始终存在,例如纤维取向和熔接线。在注塑成型部件中,当两个熔体前沿相遇时,就会出现熔接线或流线。其原因包括部件中各种类型的突破、多个浇口点或复杂的填充模式。根据角度、压力、温度,尤其是熔接线形成后的流动过程,垂直于熔接线方向的局部材料强度会降低。这同样适用于未填充塑料和纤维增强塑料。在纤维增强材料中,纤维的不利取向,有时甚至是纯基质边界层,都会加剧强度降低的影响。

由于可能的熔接线位置完全由熔体的流动模式决定,因此这些位置是任何填充模拟的内在结果。然而,尽管填充模拟中纤维数据的使用越来越普遍,填充模拟中的其他宝贵信息却常常被忽略。而熔接线位置无疑是宝贵的数据。

熔接线强度可能在均质材料强度的 100%到 0%之间变化。典型值为 80%到 40%。有时,出于保守的经验法则,会对基体材料强度(φ:纤维重量含量)应用(1-φ)的折减系数。如果熔接线位置不利,这种差异可能会导致组件评估中的严重误判,从而超过许多其他影响因素。
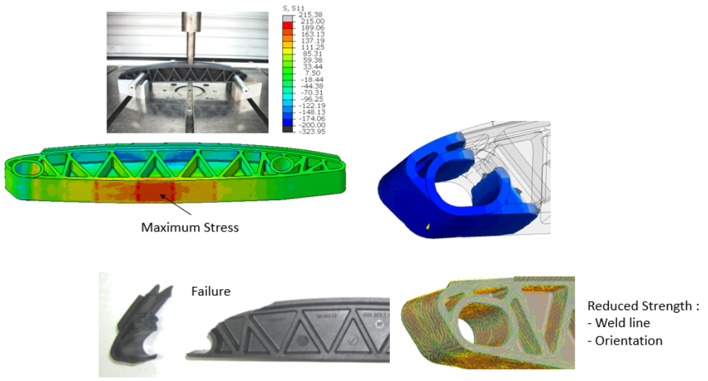
 

图 3 焊接线位置的失效


尽管非常小心,但忽视焊接线可能会导致 FE 模拟结果产生误导,无论是在允许载荷方面还是在部件的故障位置方面(图 3 和 4)。
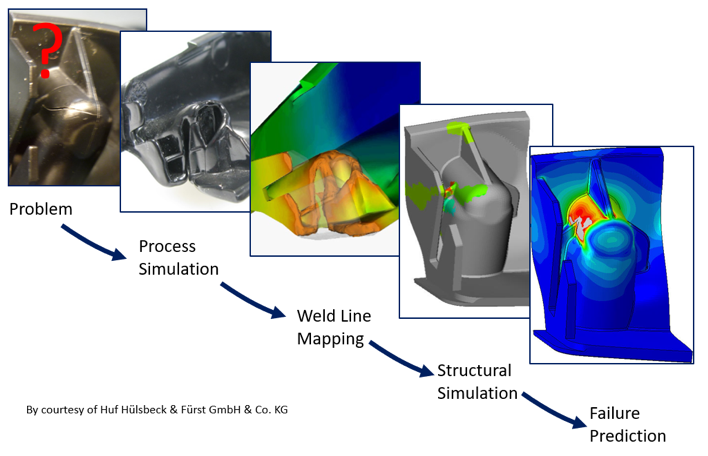
 

图 4 由于熔接线效应导致的失效(各向同性材料)


这更没有必要,因为有几种方法可以考虑不同复杂程度的焊接线强度:

  • 可视化分配受影响的组件区域,并根据总和折减系数进行手动评估。仅适用于简单几何形状和填充模式。

  • 在后处理中,使用覆盖层缩减因子将相应的元素集从填充映射到结构模拟。对于具有大量焊缝的更复杂的几何形状,应考虑这一点。

  • 将单独的材料模型分配给焊缝区域,并建立相应的损伤模型。焊缝强度可以估算,也可以使用双浇口拉伸试棒进行测量。

  • 基于填充模拟的工艺数据预测局部熔接线强度。这是一个研究课题。

尽管预测熔接线强度确实很困难,但仅仅考虑其在有限元模型中的位置就能显著降低误判的可能性。因此,任何塑料部件的仿真过程中都应尽可能包含熔接线的映射。尤其因为这样做几乎不需要任何额外努力。


来源:ABAQUS仿真世界
焊接材料
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2025-08-28
最近编辑:1年前
yunduan082
硕士 | 仿真主任工程... Abaqus仿真世界
获赞 206粉丝 400文章 498课程 0
点赞
收藏
作者推荐

在 Abaqus利用单元生死进行焊接模拟

目录焊接理论背景前热源后部热源Goldak双椭球热源模型生死法Abaqus中的焊接实现步骤1:Abaqus中的模型设置第二步:定义出生和死亡元素需要焊接模拟方面的帮助吗?步骤3:FortranDFLUX子程序步骤4:载荷和步骤定义步骤5:运行焊接模拟步骤6:后期处理结论焊接是一个复杂的热机械过程,会在材料中产生残余应力和变形。在Abaqus中,模拟焊接过程的常用技术之一是生死法(Birth-Deathmethod),该方法通过顺序激活有限元来模拟材料沉积。该方法通常与FortranDFLUX子程序结合使用,以基于Goldak的双椭球模型定义移动热源。本文提供了有关在Abaqus中实施单道焊接模拟的生死法,使用DFLUX子程序中的Goldak热源模型的详细指南。焊接理论背景Goldak双椭球热源模型采用Goldak(1984)首次提出的双椭球形体积热源进行模拟MIG、TIG等焊接工艺Goldak模型广泛用于表示焊接仿真中的热通量分布。该模型将热源分为两个区域:前椭球体(高穿透区域)后椭圆体(热量分布更广)每个区域的体积热通量由下式给出:前热源后部热源这里:总输入功率(W)前后热量分布因素椭圆体的形状参数热源坐标热源参考位置单元生死该方法通过在不同时间步骤激活元素来模拟焊接材料的沉积。首先,焊接元件处于停用状态(热导率低或被移除)。随着热源的移动,元素逐渐被激活。FortranDFLUX子程序用于定义与时间相关的热输入。Abaqus中的焊接实现步骤1:Abaqus中的模型设置在Abaqus中创建平板几何体。定义材料特性(热导率、密度、比热、弹性、塑性)。将焊接路径划分为单独的元素集(例如,Weld_Pass1)。使用焊接区域的细元素对模型进行网格划分(建议使用C3D8T元素)。步骤2:定义出生和死亡元素首先使用*MODELCHANGE,REMOVE停用焊接区域。使用*MODELCHANGE,ADD在不同步骤激活元素。例子:**Deactivateweldelementsinitially*MODELCHANGE,REMOVEWeld_Pass1**ActivateweldelementsinStep1*MODELCHANGE,ADDWeld_Pass1步骤3:FortranDFLUX子程序DFLUX子程序实现了Goldak的热源方程。SUBROUTINEDFLUX(FILM,COORDS,JTEMP,TEMP,TIME,DTIME,NOEL,NPT,1LAYER,KSPT)INCLUDE'ABA_PARAM.INC'DOUBLEPRECISIONFILM,COORDS(3),TEMP,TIME(2),DTIMEINTEGERNOEL,NPT,LAYER,KSPT,JTEMP!HeatsourceparametersDOUBLEPRECISIONQ,ff,fr,a,b,cf,cr,x0,y0,z0,x,y,zPARAMETER(Q=3000.0,ff=0.6,fr=0.4,a=6.0,b=4.0,cf=3.0,cr=5.0)!Heatsourcecenterx0=5.0*TIME(1)!Movingalongx-axisy0=0.0z0=0.0!Extractcoordinatesx=COORDS(1)-x0y=COORDS(2)-y0z=COORDS(3)-z0!ComputefrontandrearheatfluxFILM=(6.0*SQRT(3.0)*ff*Q/(a*b*cf*PI*SQRT(PI)))*1EXP(-3.0*(x**2/a**2)-3.0*(y**2/b**2)-3.0*(z**2/cf**2))FILM=FILM+(6.0*SQRT(3.0)*fr*Q/(a*b*cr*PI*SQRT(PI)))*1EXP(-3.0*(x**2/a**2)-3.0*(y**2/b**2)-3.0*((z-z0)**2/cr**2))RETURNEND步骤4:载荷和步骤定义定义传热步骤(*HEATTRANSFER)使用DFLUX施加热通量包括冷却和机械分析步骤例子:*HEATTRANSFER,STEADYSTATE1.0,100.0步骤5:运行焊接模拟保存Abaqus模型。编译Fortran子例程(abaqusjob=welduser=dflux.for)。运行模拟并分析结果。步骤6:后处理使温度分布可视化。绘制不同位置的热循环。检查残余应力和变形。结论Abaqus中的“生死焊接”仿真通过按顺序激活单元有效地模拟了沉积过程。DFLUX子程序与Goldak热源模型相结合,可以精确捕获热量输入和分布。该方法有助于预测残余应力、变形和温度场,使其成为焊接仿真中非常有价值的工具。来源:ABAQUS仿真世界

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈