基于MoldFlow的嵌入件偏移精确分析指南
📦 5 Parts + Conclusion
👉 滑动
PART 01
什么时候必须算
触发条件
PART 02
MoldFlow 的限制
工具边界
PART 03
约束才是关键
准确性来源
PART 04
四方案对比
实测数据
PART ///
写在最后
网格与结论
很多人默认「嵌入件固定得好,就不用管它」
但保压冲击足以让金具跑掉几个毫米
电连接器的塑胶件,多数是塑胶 + 铜板嵌入件的组合。因为对击穿和爬电有要求,产品不允许出现外露的定位孔,所以通常只能分两次注塑:一次包胶之后再做二次注塑。
如果嵌入件(金具)固定得比较牢,通常分析时不考虑嵌入件位移,默认按全固定做翘曲分析——这条路走不通。
但在某些比较极端的情况下,注塑或保压阶段嵌入件会受到塑胶压力的冲击,产生较大位移,直接影响局部塑胶厚度和最终翘曲结果。这时就必须做精确的嵌入件偏移分析。
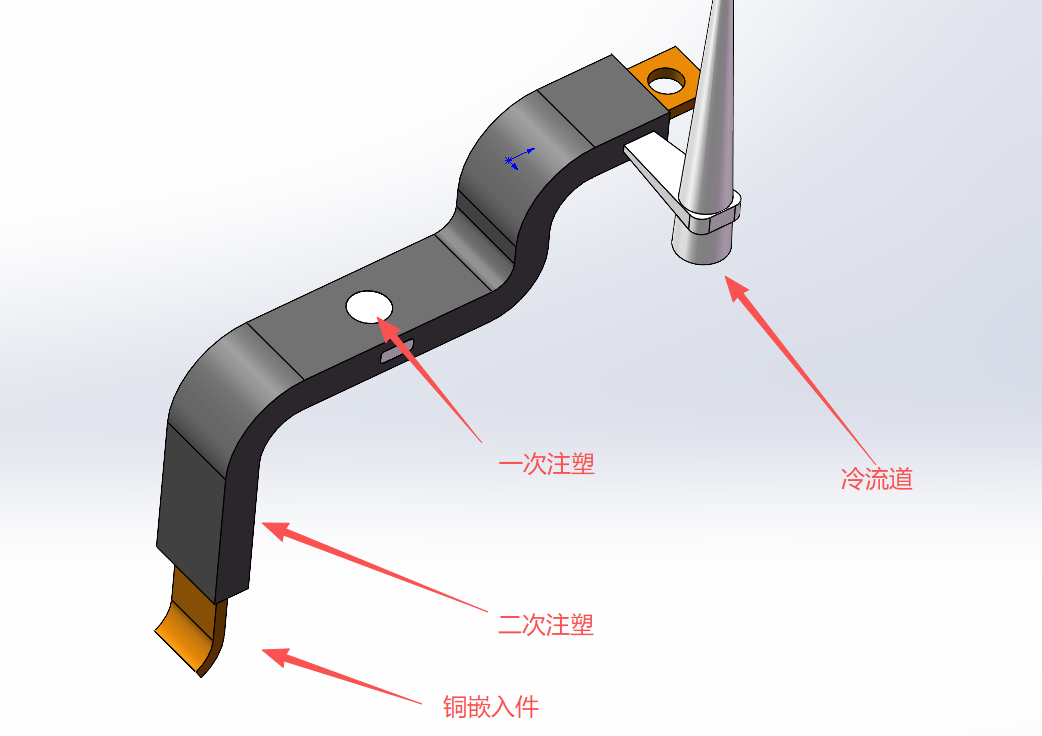
— 电连接器包胶结构:一次注塑、二次注塑、铜嵌入件与冷流道位置关系
※ 产品为简化设计,仅用于演示
01
PART
MoldFlow 的先天限制
TOOL LIMITATION · 工具边界
先说一个绕不开的现实:MoldFlow 目前不支持嵌入件之间的接触分析。所以一次包胶必须和铜带一起做求和处理。
材质定义虽然可以分层,但一旦用 MoldFlow自带网格划分,铜带和一次包胶区域之间无法完美分割,对材料定义产生较大影响。
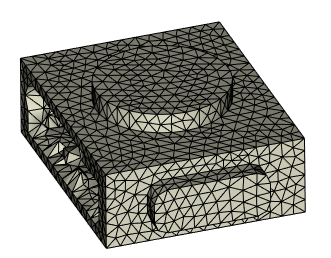
— 自带网格下铜带与一次包胶区域的分割情况
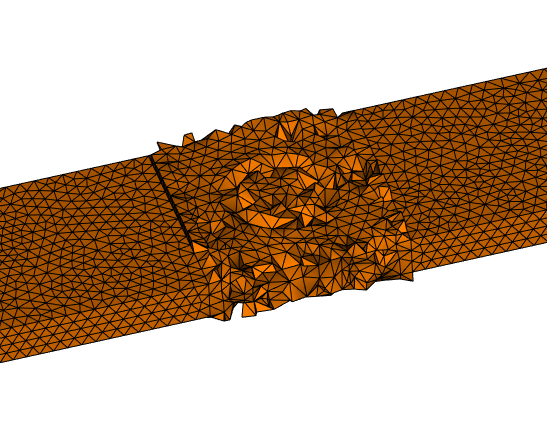
— 局部区域分割不实,材质定义受影响
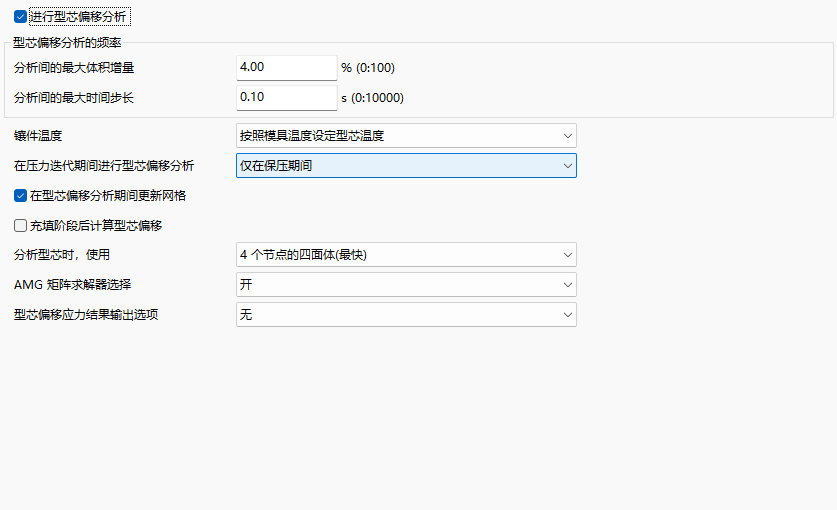
— 4 节点网格:速度快,但精度差
!踩坑提示 🕳
默认的金具偏移分析使用 4 节点网格,速度快但精度差;再加上嵌入件无接触分析、被求和处理,误差会被同时放大。
02
PART
约束才是准确性的关键
CONSTRAINT · 边界条件
关于约束部分,它是直接影响分析结果是否准确的因素。建议分析工程师与模具工程师充分沟通,保持与模具动作一致的约束关系,不要主观地以为约束状态。
以本文产品为例:冷流道附近可以近似设置为固定(孔定位);另一端因为存在圆弧过渡段,大概率不能全固定,只做封胶处理,所以铜排可以在图示竖直方向上移动。
此时如果直接按全固定设置,结果会和实际有明显差异。
工程含义:约束条件不是「设置软件参数」的小事,而是把真实的模具定位关系搬进仿真。约束错了,后面所有数值都不可信。
03
PART
四种约束方案实测
CASE STUDY · 方案对比
为了看清不同约束状态对翘曲结果的影响,测试了四种方案:
不计算偏移,全默认
不计算嵌入件偏移情况,也不设置约束关系,软件默认嵌入件为全固定。
两端固定,中间单向约束
设置两端固定,中间一次包胶区域做单向约束。
按实际定位单项约束
设计一端全固定,其他区域根据实际情况做单项约束。
方案 3 + 精确偏移设置
在方案 3 的基础上,对金具偏移分析进行精确设置。
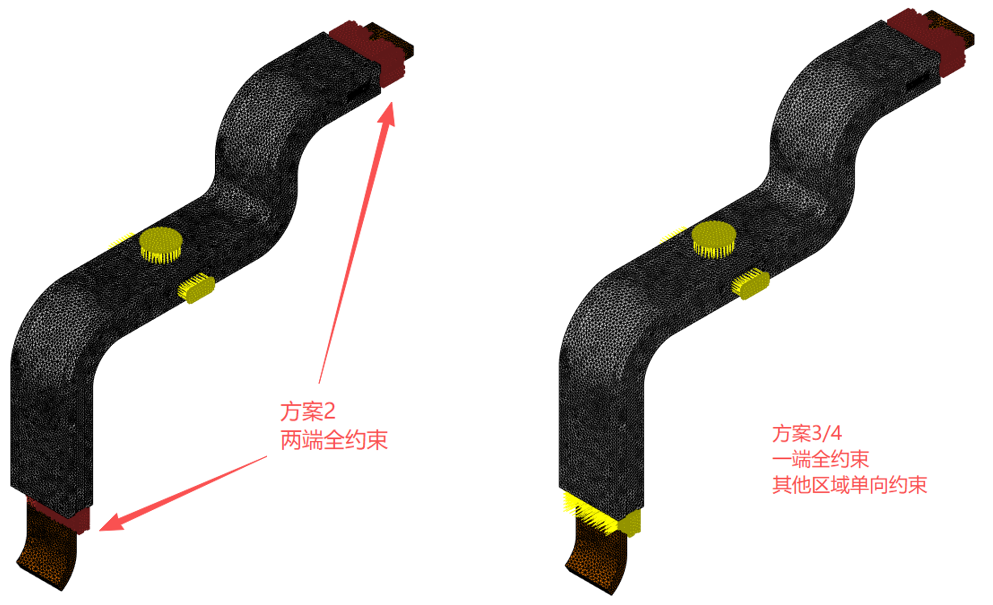
— 四种方案的约束设置示意对比
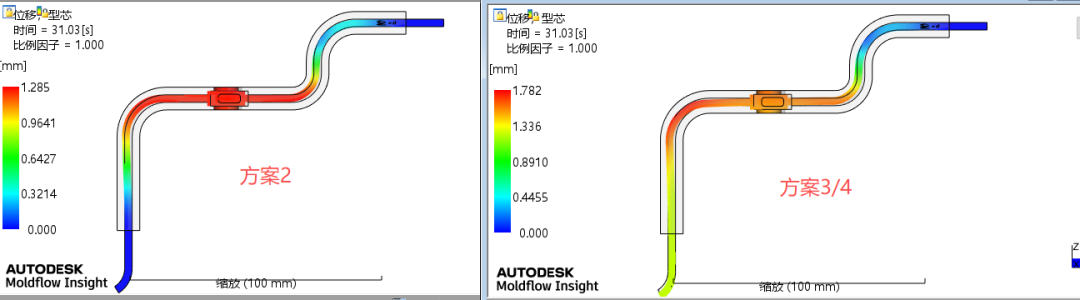
— 方案 2 与方案 3/4 的约束示意
嵌入件偏移结果
方案 2 的结果是嵌入件向外侧移动;方案 3/4 则是向外侧和向下移动,而且大小差异明显。
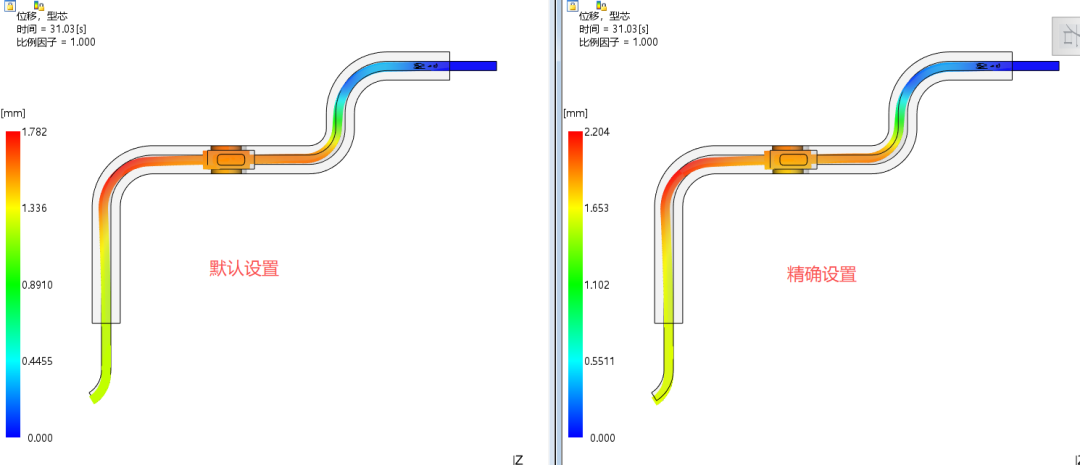
— 偏移分析:默认设置 VS 精确设置
翘曲结果
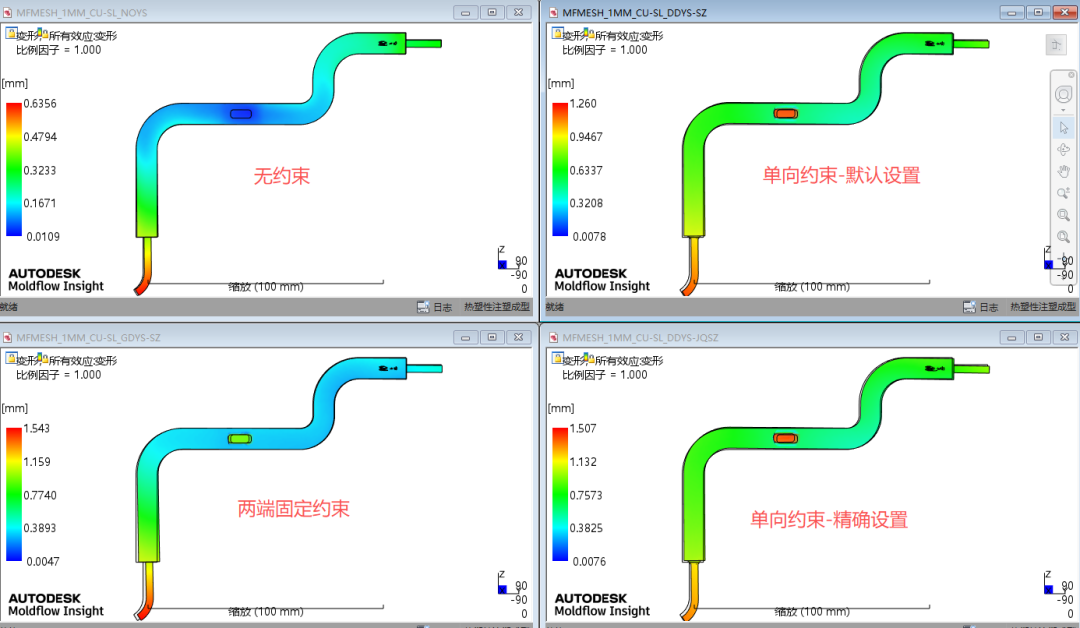
— 采用默认网格时的翘曲结果
04
PART
网格质量的影响
MESH QUALITY · 网格精度
上述分析采用 MoldFlow 默认的网格,存在局部区域分割不实的问题,且分析过程存在以下情况:
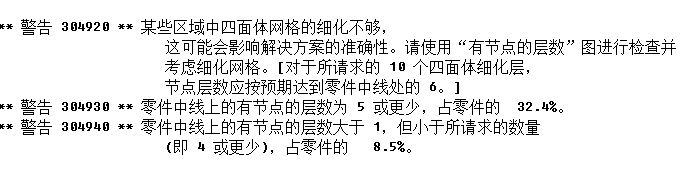
— 默认网格下分析过程存在的问题
为进一步提高分析结果的准确度,改用第三方网格进行分析,网格效果如下:采用全匹配网格,铜带与一次包胶完美切割,可以定义不同材质属性。
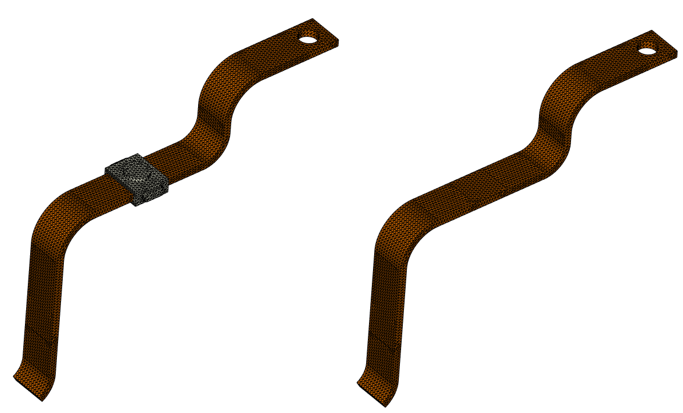
— 第三方网格:铜带与一次包胶完美切割,材质可分别定义
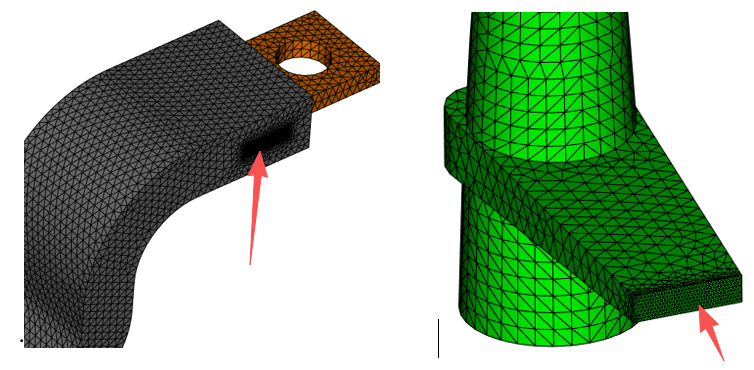
— 冷流道与产品区域交接面完美匹配,网格质量高,分析过程无报错
提高网格质量后,采用默认网格和第三方网格的精确分析结果对比如下。
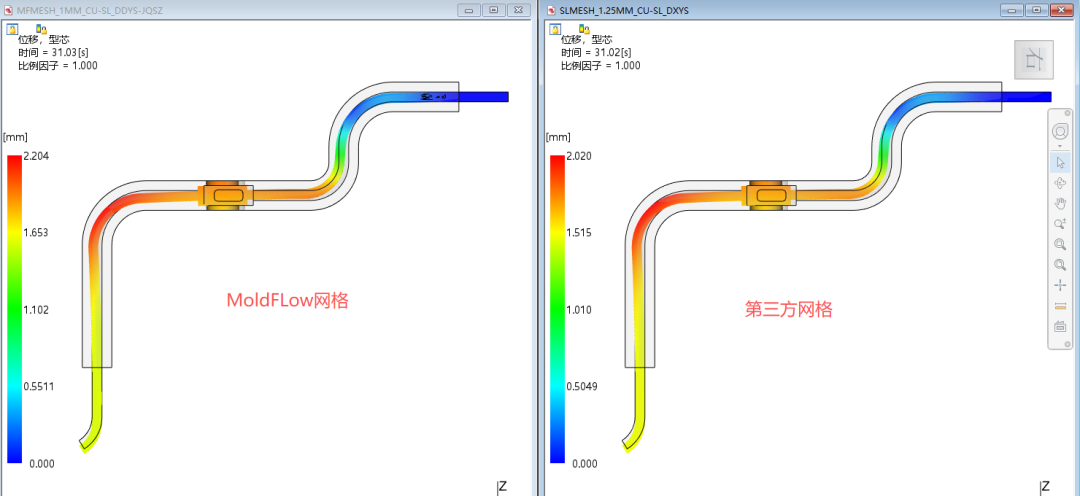
— 嵌入件偏移:默认网格 VS 第三方网格
翘曲结果方面,从分布可以看出结果趋势一致,数值有差异。
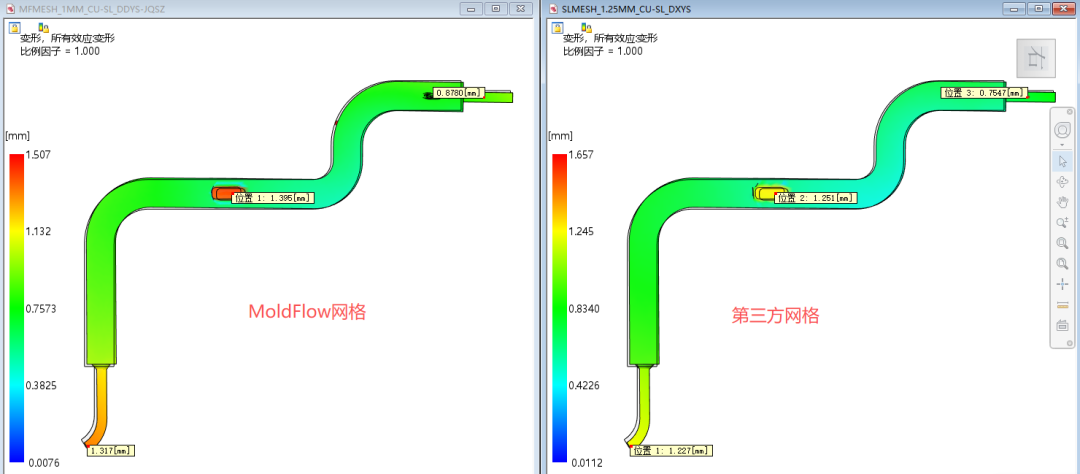
— 翘曲结果对比(一)
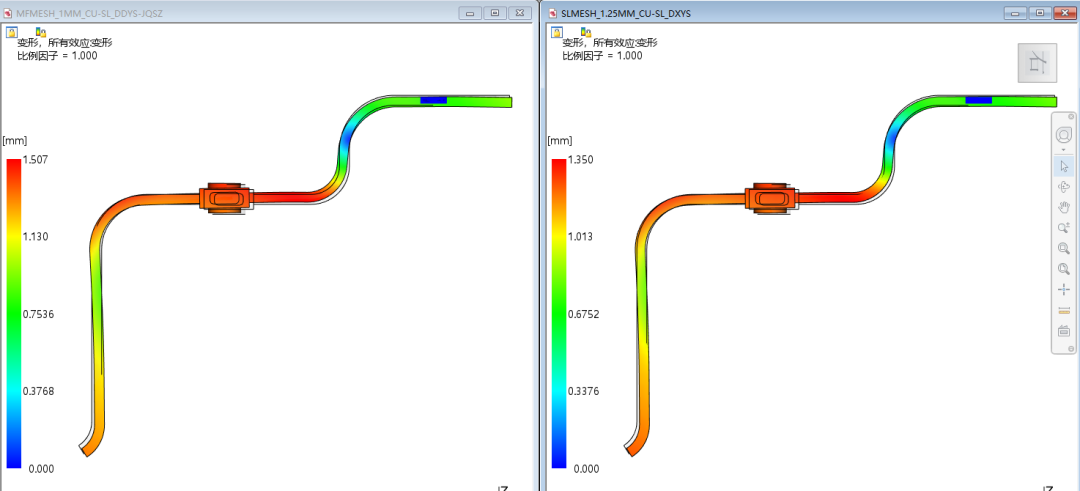
— 翘曲结果对比(二)
///
LAST
写在最后
SUMMARY · 小结与建议
网格选择:差异不大
从分析过程看,使用 MoldFlow 自带网格和第三方网格结果差异不大。从理论上说第三方网格会更精确一些:一次包胶区域划分更准确、材质定义影响更小;网格节点一对一匹配,计算过程数值传递更精确。
约束定义:决定成败
带一次包胶的产品,需要精确定义各个区域的材质;边界条件需要和模具工程师确认好,按实际定位进行约束,不能简单粗暴地固定设置。