基于Moldflow 的车灯面罩串色缺陷优化及机理探究
1 车灯面罩产品分析
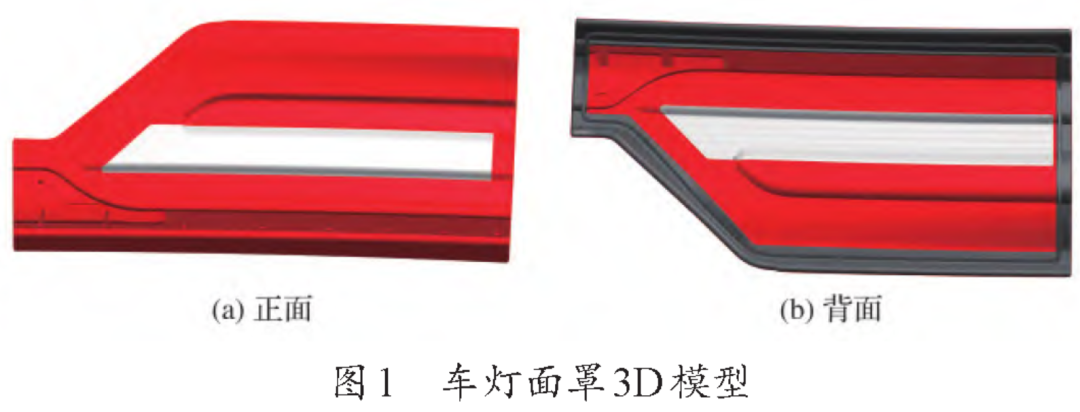
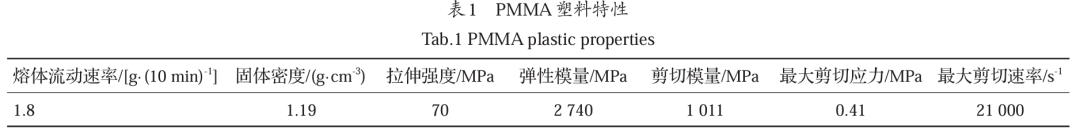
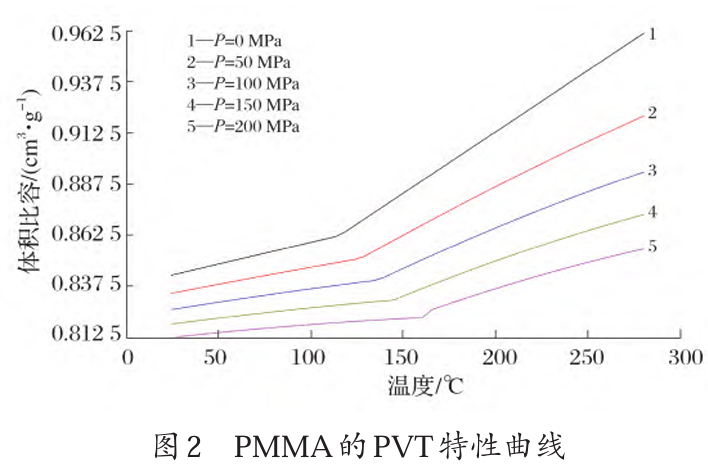
某轿车三色车灯面罩,要求外观光滑无痕,透明度好,耐高温。面罩总尺寸为323mm×147mm×111mm,最大壁厚为5mm,最小壁厚2mm,由红、黑、透明3种颜色塑料注塑成型而成(3种塑料为同一型号材料)。图1为车灯面罩3D模型。根据车灯面罩结构性能等要求,采用聚甲基丙烯酸甲酯(PMMA,亚克力)材料,牌号为CM205。表1为PMMA塑料特性,图2为PMMA的压力-体积-温度(PVT)特性曲线。
2 初始方案及结果分析
2.1 面罩有限元模型
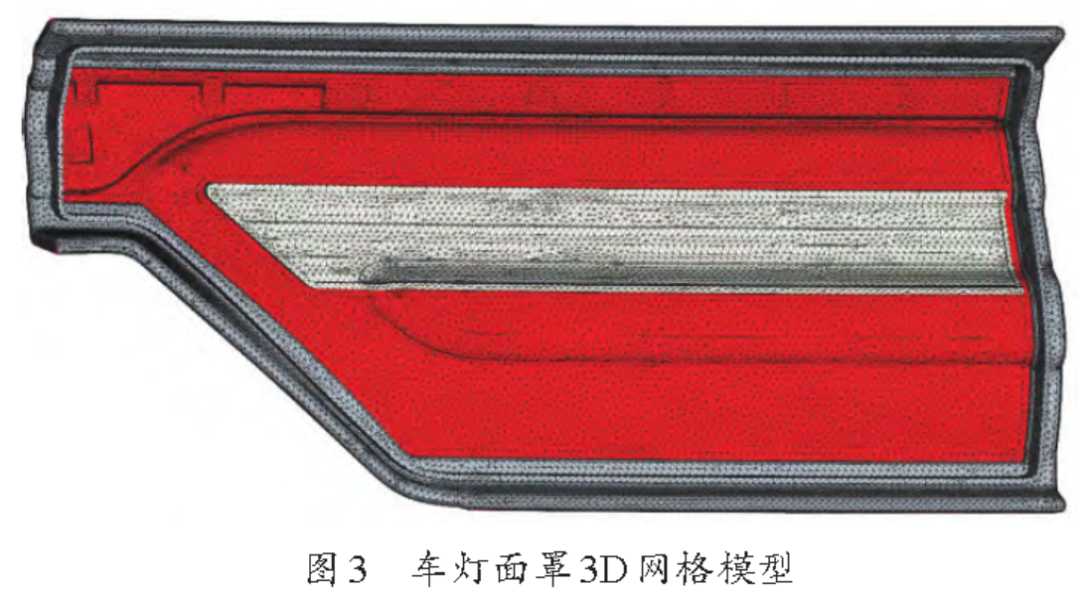
将车灯面罩三维模型以STL 格式导入Moldflow 软件,设置网格边长为2mm,网格类型采用3D,通过软件自动划分得到网格数量为2217026个,网格厚度均匀,满足成型分析要求。将透明塑件设置为嵌件,黑色和红色塑件成型分析类型设定为“重叠注塑”,其中黑色塑件网格设为第一色,红色塑件网格设为第二色。图3为车灯面罩3D网格模型。
2.2 浇注系统及冷却系统创建
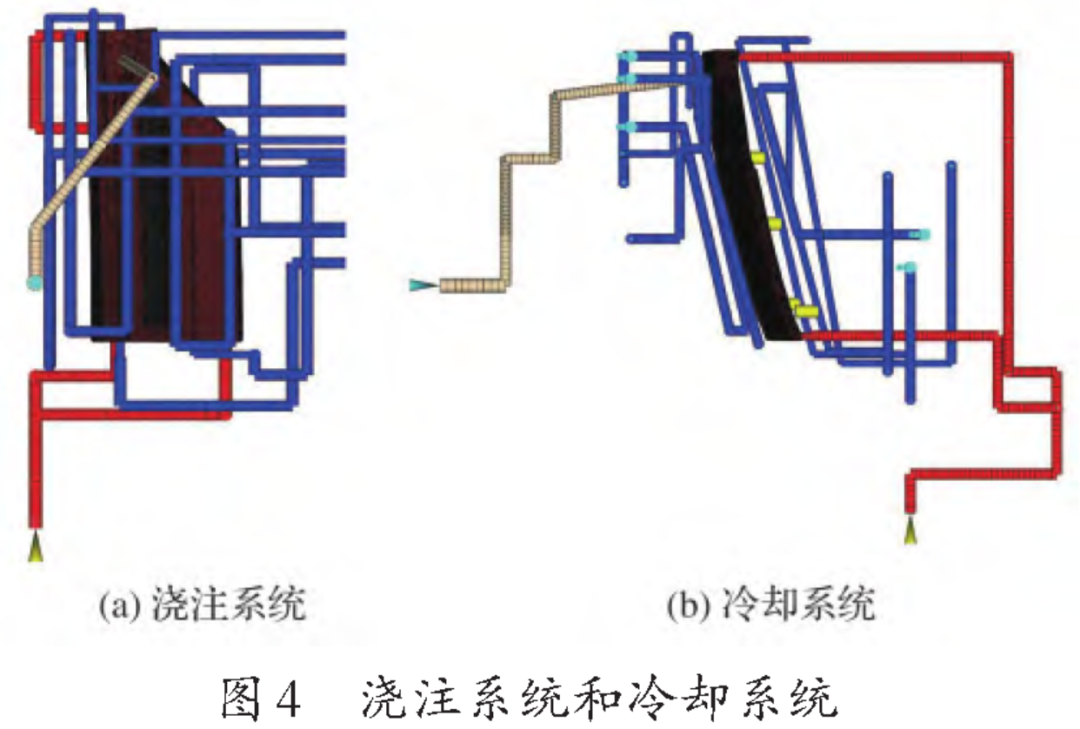
由于面罩产品已在UG软件中做初步模具设计,可以直接提取浇注系统及冷却系统中心管线,将其以igs 格式导入Moldflow,并根据实际尺寸指定线条属性。浇注系统采用针阀式热流道进胶,可以保证产品表面质量及提高成型效率。为了提高产品冷却效率及确保冷却均匀,采用随形水路,设计5条水路,冷却水管直径为11.5mm,产品背面内腔设置4条隔水板,确保内表面充分冷却。图4为浇注系统和冷却系统。根据车灯面罩结构特点及成本效益,模具型腔布局形式宜选择一模两腔。
2.3 模流分析结果
表2为初始工艺参数。通过计算可以得到初始方案仿真结果。图5为注塑过程路径线云图。其中,蓝色曲线为第二色红色塑件注塑过程路径线,红色线条为黑色塑件和红色塑件分界线,分界线左侧为黑色塑件和红色塑件结合部分,分界线右侧为单独红色塑件部分。从图5可以看出,在绿色扇形区域若干路径线从分界线左侧延伸至右侧,表明注塑过程中部分双色结合区域的红色熔体从分界线左侧流至右侧。这与面罩串色实物区域一致(如图6所示),同时证明通过Moldflow 路径线来预测串色缺陷的有效性。
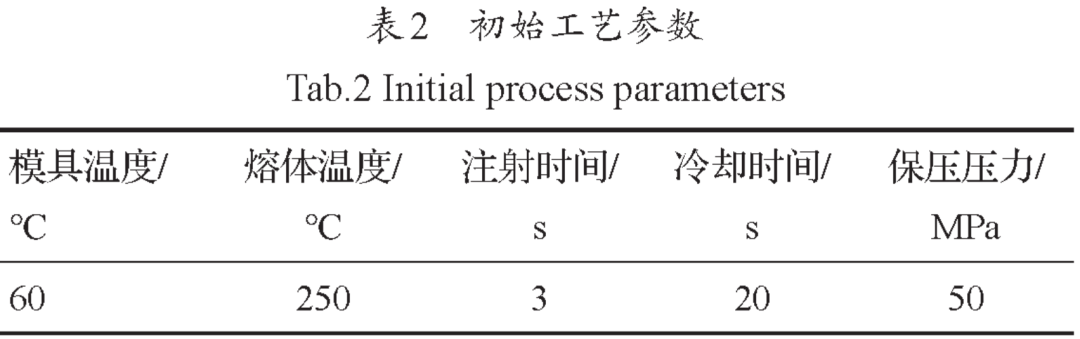
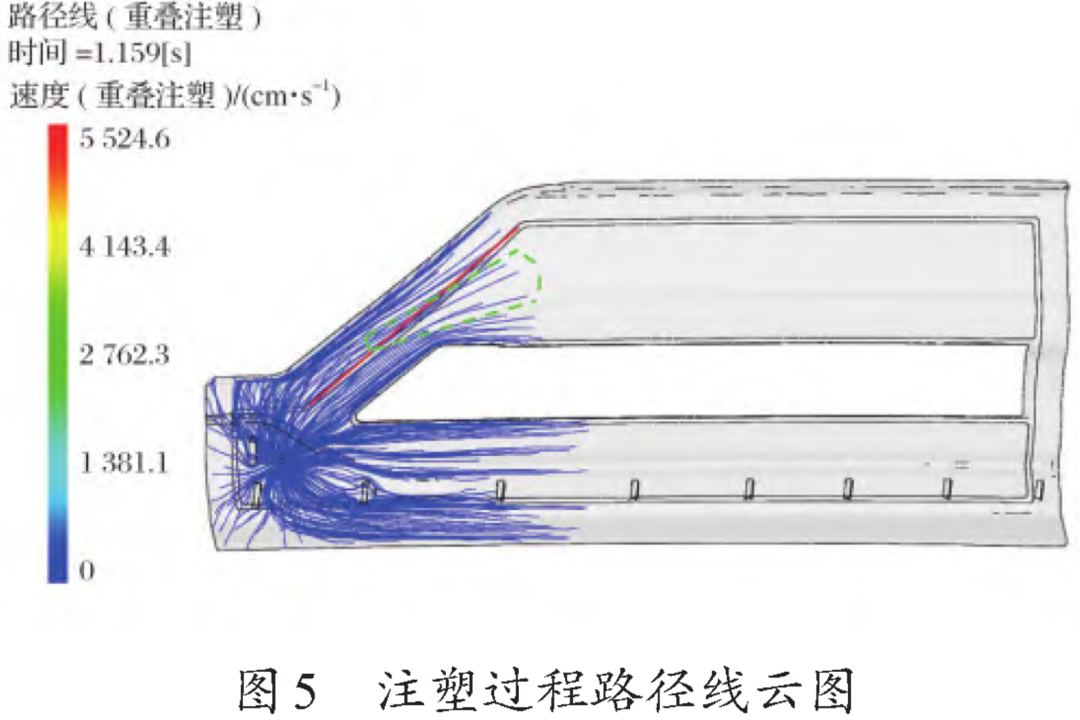
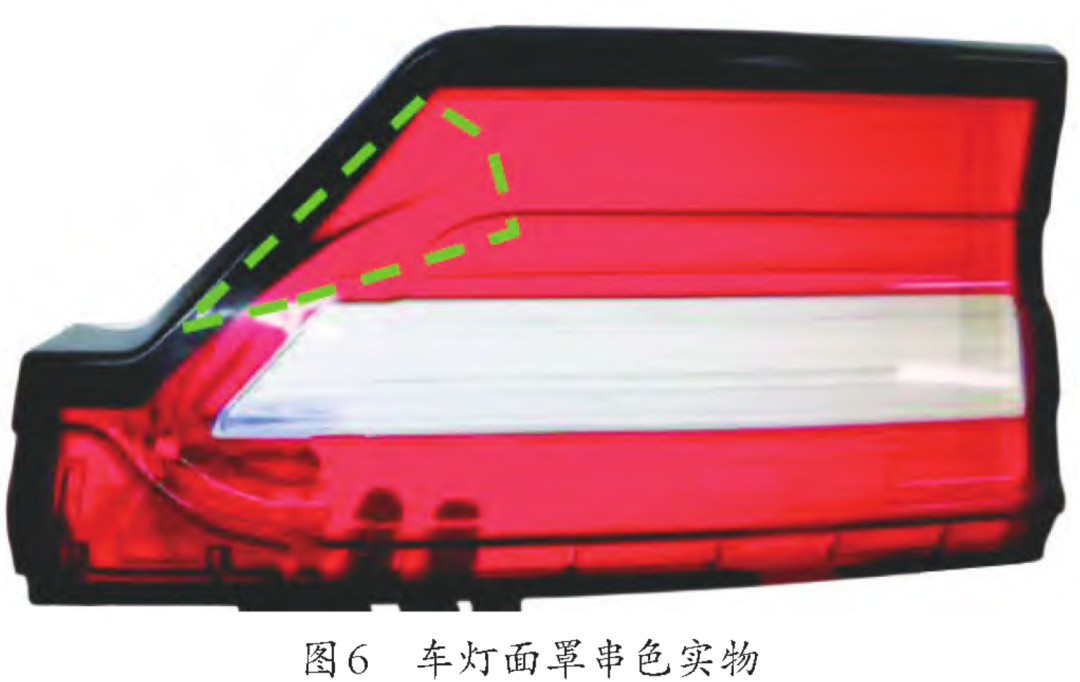
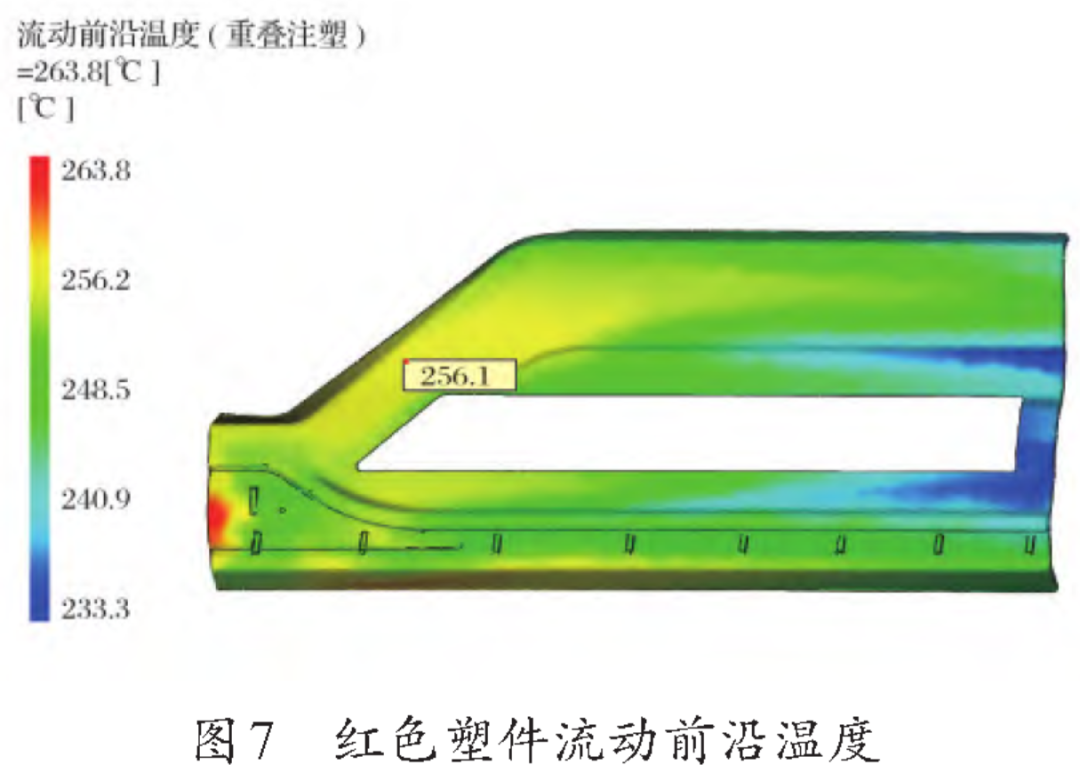
图7为红色塑件流动前沿温度。从图7 可以看出,在串色位置区域熔体前沿温度为256.1℃,远大于PMMA塑料熔点150℃。第一色黑色塑件成型开模后温度在60℃左右,热量将从高温红色熔体传递至低温第一色固态黑色塑件,促使黑色塑件表层重新熔化。
3 串色产生机理及结构优化
3.1 喷泉流动
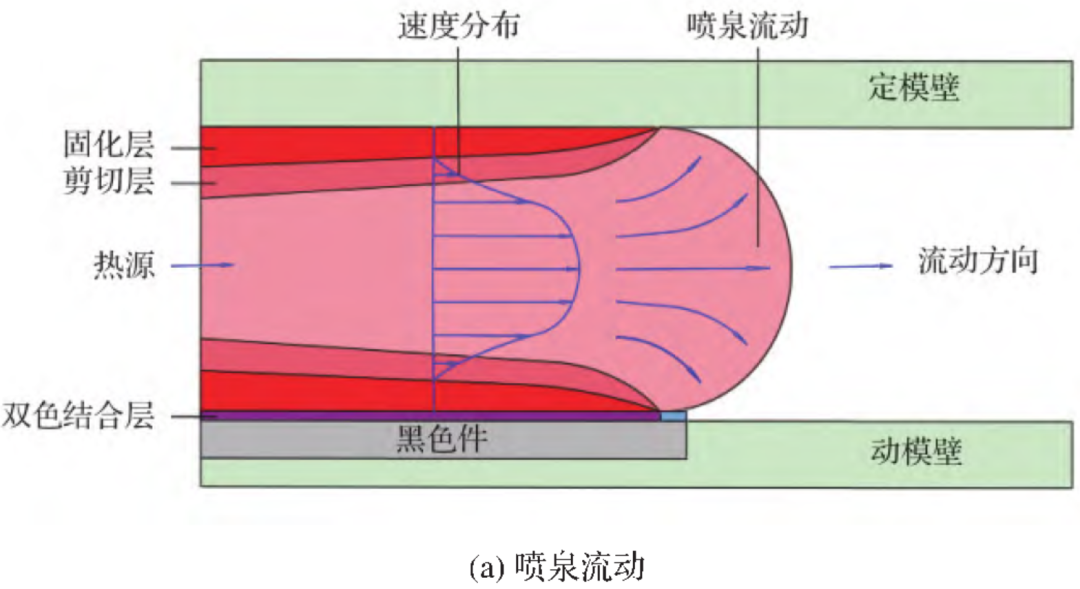
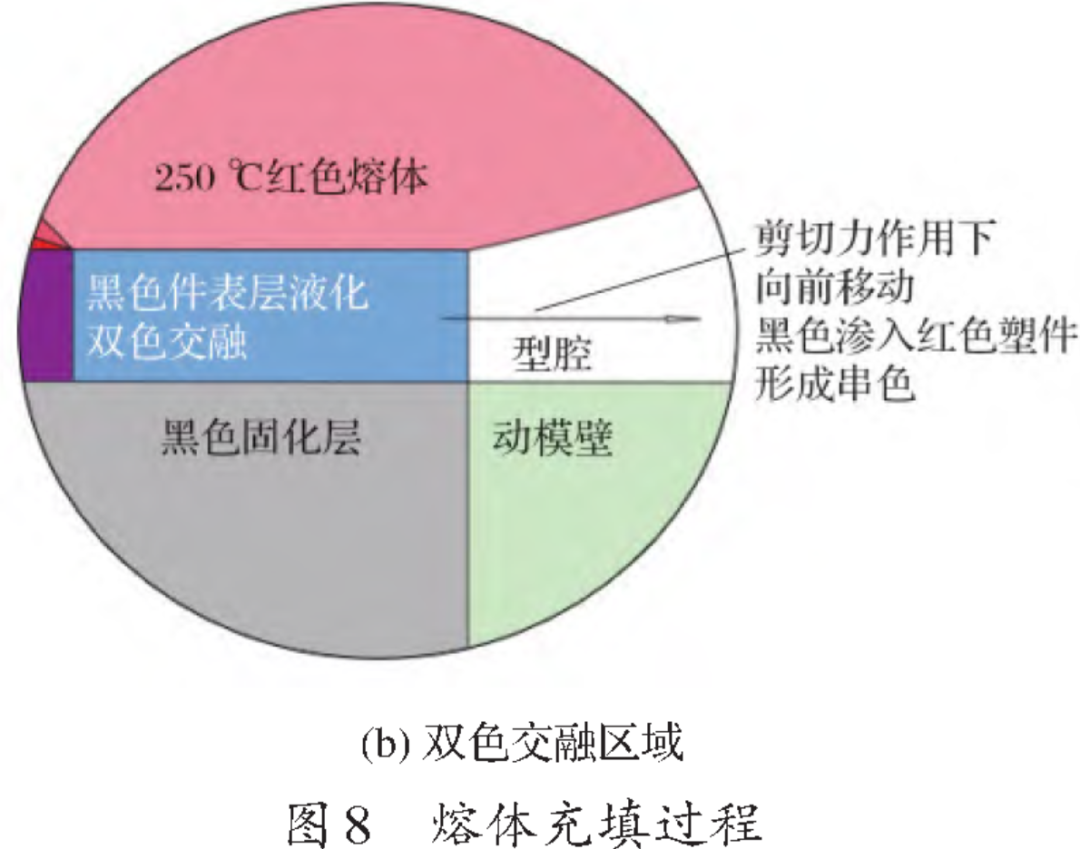
塑料熔体在模腔内的流动可看作黏性不可压缩流体流动,流速剖面呈抛物线形状,熔体中心处速度最快,往两侧递减,当熔体到达最前端时,由于表面张力的作用,熔体减速并向两侧模壁流动形成喷泉形状的流动前沿,自由表面形状近似半圆形。图8 为熔体充填过程。
3.2 实际熔体流动分析
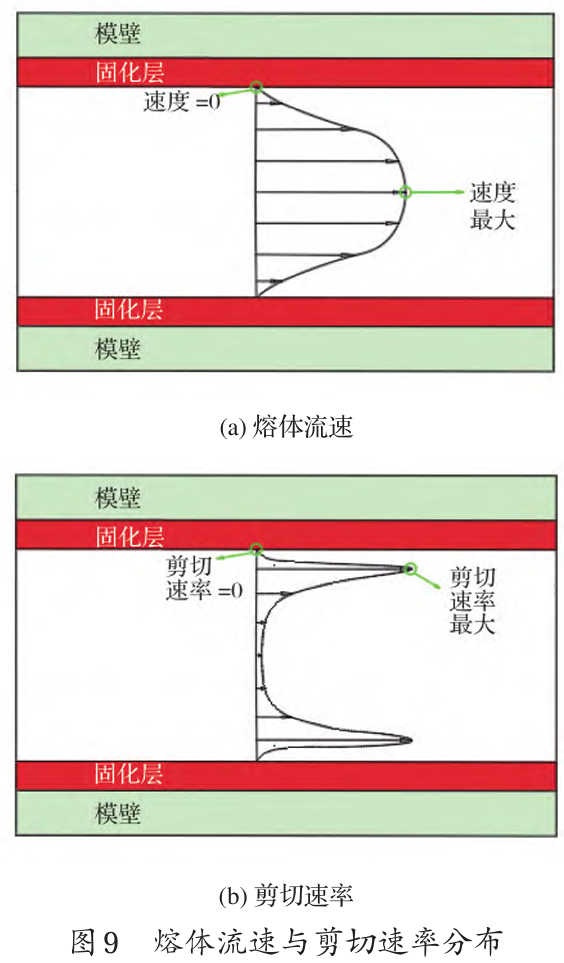
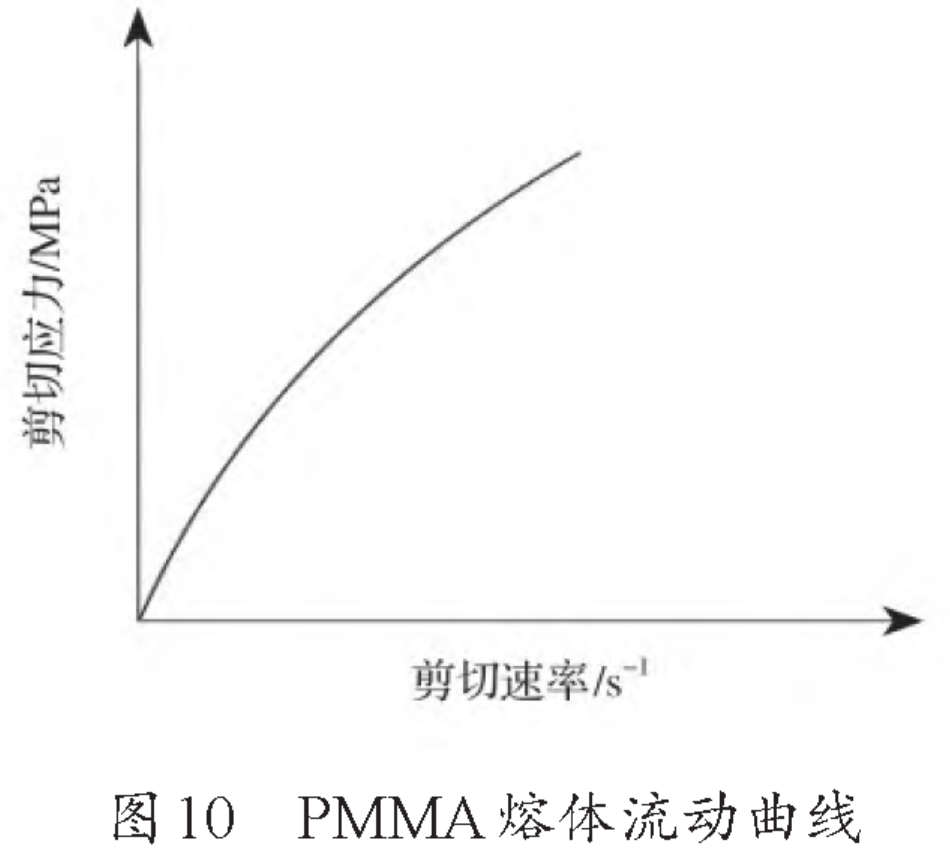
车灯面罩在成型过程中先注塑成型黑色塑件,第一色黑色塑件经过保压冷却后开模换腔,进行第二色红色塑件注塑。当注射红色塑件时,根据喷泉流动原理,流动前沿中间的液体往型腔壁扩散,当中间高温熔体接触到第一色塑件时,会使第一色表层胶料重新液化,重新凝结成双色相交的冷凝层。在熔体流动过程中,由于熔体中心处速度差比靠近模壁两侧熔体小,故熔体中心处剪切速率低,图9 为熔体流速与剪切速率分布。由于PMMA塑料熔体是假塑性流体,其剪切应力与速度梯度符合指数定律。图10为PMMA熔体流动曲线。根据剪切速率分布规律,在冷凝层附近剪切速率最大,即产生的剪切应力最大,当第二色后续红色熔体继续向前流动时,会带动双色相交区域熔体移动,从而产生串色现象。
3.3 优化方案
根据串色产生原因,可以通过阻挡剪切层流动及改变料流方向两种方案来优化模具。图11为凸台结构,表3是两种方案对比。
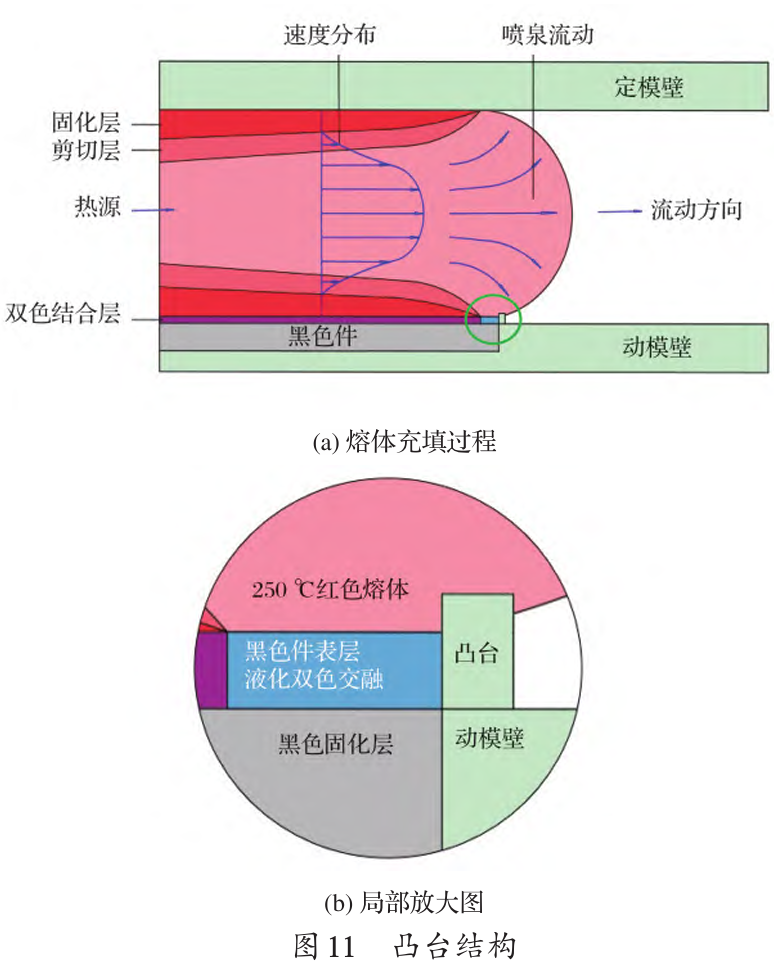
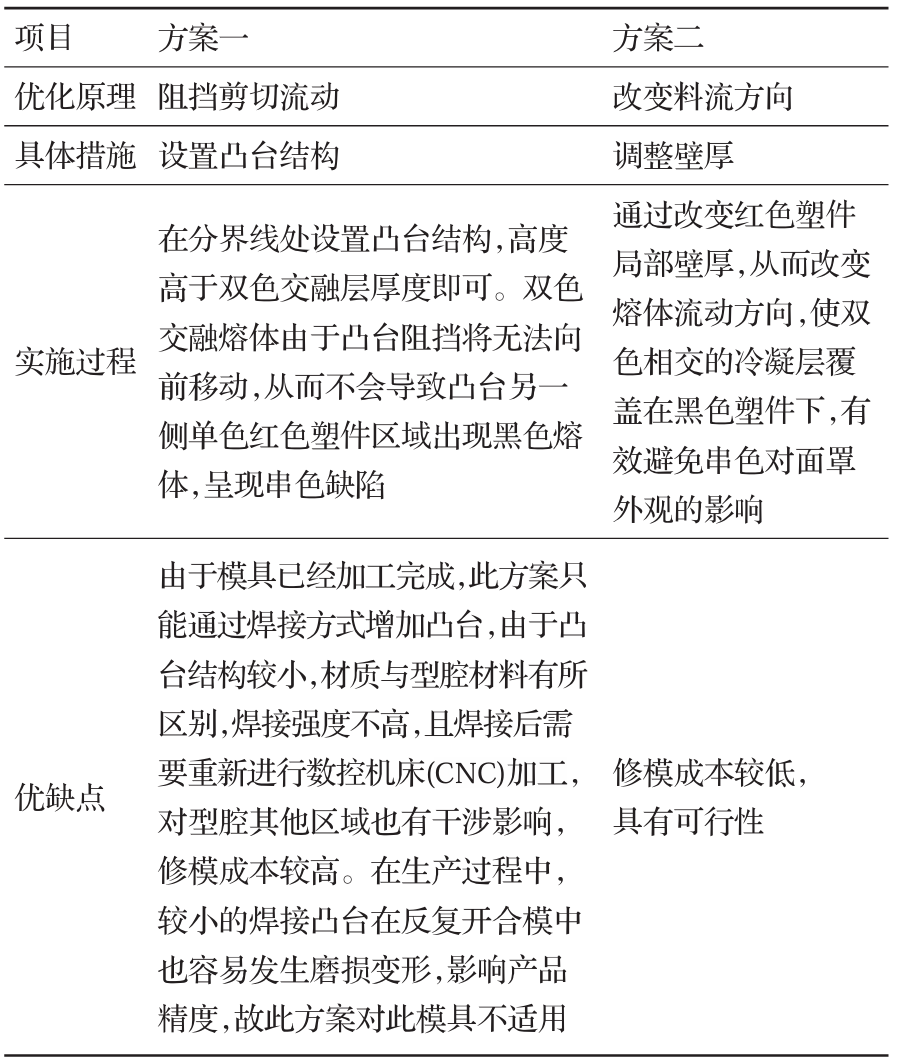
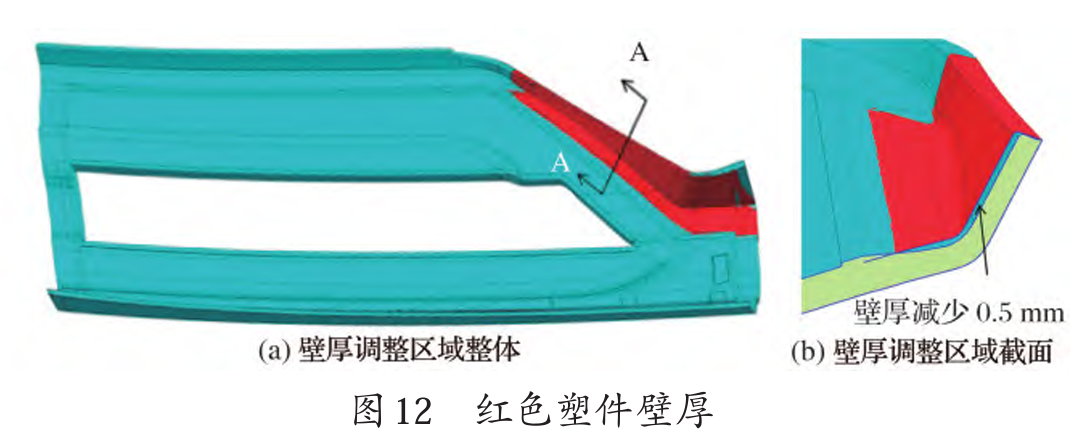
根据方案对比可知,通过调整壁厚来改善缺陷符合实 际效益。图12为红色塑件壁厚。其中,红色为原始塑件 表面,蓝色为优化后数模。从图12可以看出,相较初始模 型该区域壁厚减少0.5mm。
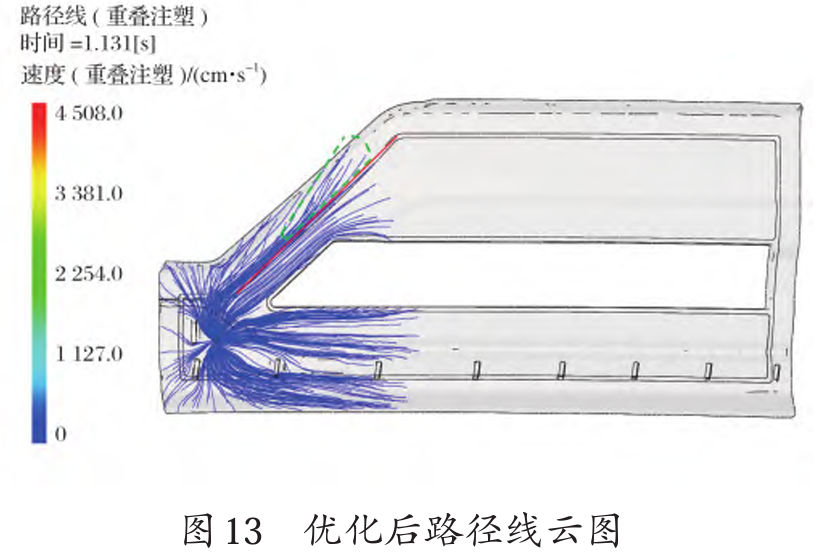
将调整后的面罩模型重新导入Moldflow进行仿真分 析。图13为优化后路径线云图。从图13可以看出,在绿 色扇形区域路径线均往偏离分界线方向延伸,没有穿过分 界线,表明注塑过程中双色结合区域的红色熔体并未从分 界线左侧流到右侧,从而避免液化的双色相交冷凝层进入 单色红色塑件区域造成串色外观缺陷。
4 实际验证
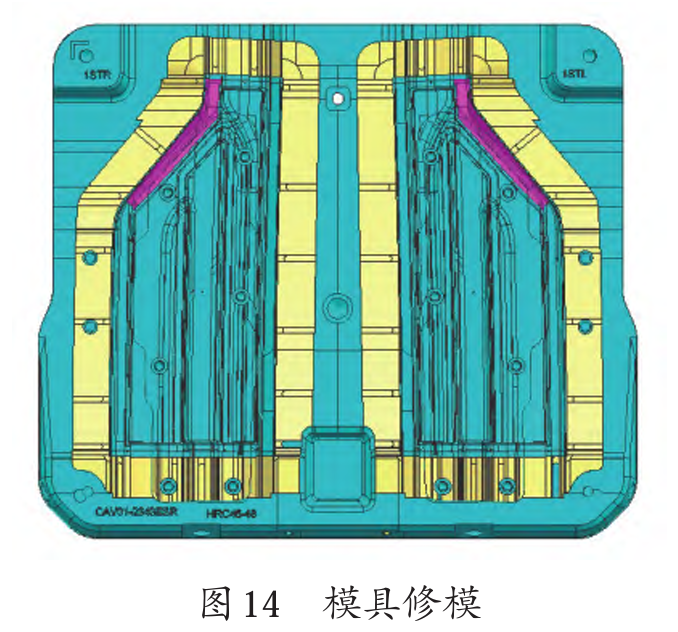
采用优化壁厚的方案来解决串色问题,需要对模具动 模侧进行CNC加工。图14为模具修模。其中,红色为 CNC加工区域,黄色为分型面。
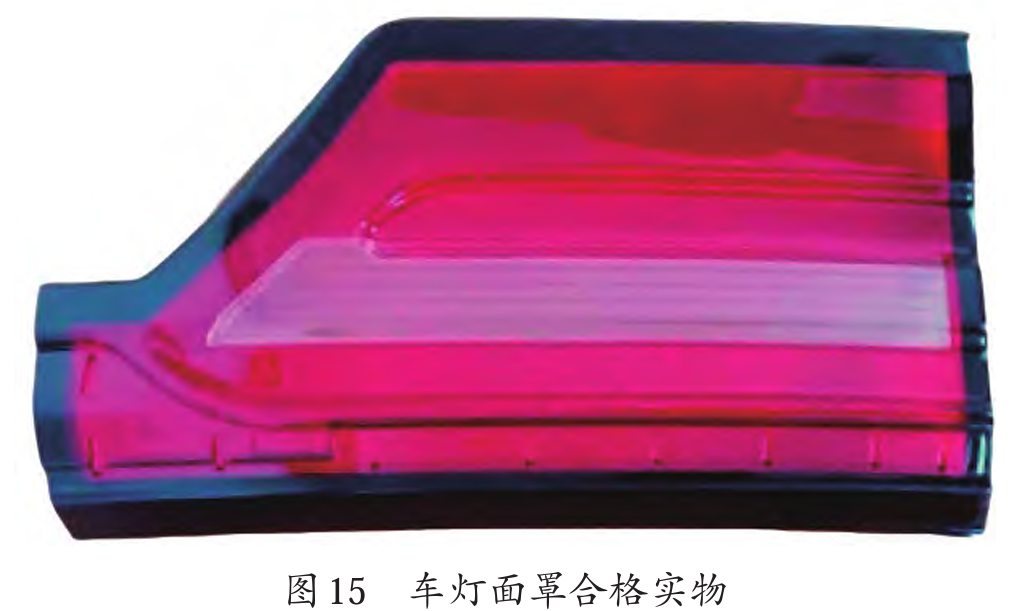
根据Moldflow软件的数值模拟结果设置注塑工艺参 数,进行试模生产。图15为车灯面罩合格实物。从图15 可以看出,产品外观光滑无痕,无串色缺陷,符合要求。
以上分享源自于网络论文,仅作内部分享,禁止商用