首页/文章/ 详情

残余奥氏体和铁素体会同时存在吗?如何鉴别?(附经典彩色金相配方)
3月前浏览143

在热处理和金相分析的日常工作中,我们经常会遇到各种难以区分的金相组织鉴别事件。其中于铁素体(Ferrite)和残余奥氏体(Retained Austenite)的辨别,就很让人头疼——在普通的硝酸酒精浸蚀下,它们在显微镜下常常都呈现出一片“白亮”色。

今天,咱们就来聊一聊这两个组织。

一、 它们会同时存在吗?

答案是肯定的:不仅能共存,而且在某些特定钢种和工艺下非常常见。

其背后的核心逻辑,在于碳元素的非均匀再分配。以下是三种最典型的共存场景:

1. TRIP钢(相变诱导塑性钢)

这是最经典的共存案例。TRIP钢在贝氏体转变区等温保持时,铁素体析出并将碳原子“排挤”到周围的残留奥氏体中。由于奥氏体中碳含量极高,导致其马氏体转变开始温度(Ms点)降至室温以下,从而在未变形的组织中,形成了稳定的铁素体 + 马氏体 + 残余奥氏体共存状态。

2. 亚共析钢的“欠热淬火”

当中碳或低碳亚共析钢(如45钢)加热温度不够或保温时间不足时,属于两相区加热。此时基体中会存在未溶铁素体;而已经奥氏体化的那部分区域,因为分到了更多的碳,淬火后由于 Ms 点下降,极易留下残余奥氏体。

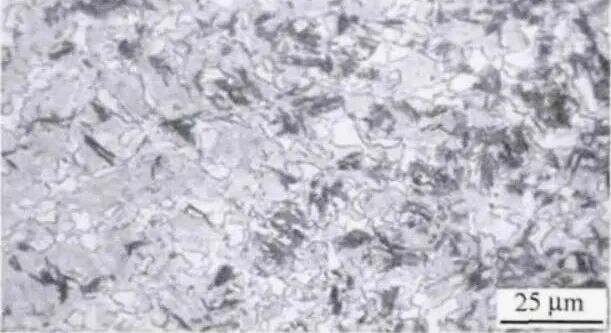
典型案例:45钢经 760℃ 加热保温 25min 水淬后的显微组织,就是典型的未溶铁素体 + 马氏体 + 残余奥氏体。
3. 低碳钢渗碳淬火

这类工件的表层是高碳马氏体(伴随残余奥氏体),而心部则是低碳马氏体(可能出现铁素体)。不过因为它们不在同一个位置(表层 vs 心部),通常不存在需要鉴别区分的问题。

二、 如何通过金相组织看出区别?

“工艺定组织”是我们的第一准则。拿到试样,先看成分和热处理过程,心里就有了底。单从显微镜下的几何形态上讲,两者的核心区别在于“边界”:

  • 铁素体:

    • 形态:通常呈块状、断续网状或沿晶界分布。

    • 特征:边界极其清晰、尖锐。它往往存在于马氏体针叶夹角的空白区域内,具有自主发育的明确轮廓,颜色极其白亮。

  • 残余奥氏体:

    • 形态:没有固定的独立轮廓,它的形状完全取决于周围马氏体针叶是如何分布的。

    • 特征:没有明显的边界线,呈断续的三角形或孤立的小岛状,夹在马氏体针尖相交的缝隙里。在某些特定角度下,颜色可能比铁素体稍暗,或带有一点点浅黄、浅灰色。


三、 终极武器:两款彩色金相浸蚀剂配方

如果材料太复杂,普通硝酸酒精实在拉不开色差怎么办?这时候就需要祭出彩色金相技术,通过化学染色就能进行明显区分。

以下是实验室最常用的两款经典配方,建议收藏:

🧪 1. Klemm 试剂(冷浸蚀染色剂)

  • 【配方成分】

    • 基液:50 mL 饱和硫代硫酸钠(Na2S2O3)水溶液

    • 添加剂:1 g 焦亚硫酸钾(K2S2O5)

  • 【操作方法】 采用浸入法(抛光面朝上浸入),静置 2~10 分钟。注意:期间切勿搅动溶液或擦拭试样表面。

  • 【显色结果】

    • 铁素体:被强烈染色,呈现出蓝色、深褐色或紫色。

    • 残余奥氏体 / 马氏体:不被染色,依然保持耀眼的雪白色。


🧪 2. LePera 试剂(TRIP钢/双相钢特效药)

使用前需要将 A液 和 B液 按 1:1 的体积比 进行混合:

  • 【配方成分】

    • A 液:1 g 苦味酸 + 100 mL 无水乙醇(或 95% 乙醇)

    • B 液:1 g 焦亚硫酸钠(Na2S2O5) + 100 mL 蒸馏水

  • 【操作方法】 两液等体积混合均匀后,浸入或用棉球轻拭 30秒 ~ 2分钟。当试样表面微微变黄/变黑时立即取出,冲洗吹干。

  • 【显色结果】

    • 铁素体:被染成浅黄褐色或棕色。

    • 贝氏体:被染成深黑色。

    • 残余奥氏体 + 马氏体(M/A 岛):完全不着色,呈现出极高对比度的雪白色!


如果需要绝对精准的定量分析,化学染色依然存在主观误差,建议直接上 XRD(X射线衍射) 或 EBSD(电子背散射衍射),用晶体结构(BCC vs FCC)来做一锤定音的判决。

信息来源:网络


声明:本文所用图片、文字部分源于网络,目的为非商业性知识分享,版权仍属于原作者,如信息有误或涉及版权问题,请第一时间通知,我们将立即处理!

来源:材子笔记

化学电子材料
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-06-23
最近编辑:3月前
材子笔记
硕士 | 研发工程师 爱材料,懂生活~
获赞 221粉丝 177文章 443课程 0
点赞
收藏
作者推荐

一文读懂金属硬度测试、选型与规范标注

硬度是咱们日常工作中常挂在嘴边的词,用来表征材料的软硬程度。通常,它决定了零件耐不耐磨、会脆断还是会变形,车间师傅加工时会不会崩刀等。作为工程师,通常也需要在图纸中进行标注,如果你硬度标注错了(如给铸铁标了个HRC,或者把表面渗氮标成了HB),不仅会被热处理厂和车间师傅吐槽不专业,甚至可能直接导致零件报废。今天,我们就把金属硬度的基础知识、国家标准,以及核心的机械设计选型逻辑和图纸规范写法一次性梳理通透,建议收藏备用!一、 硬度的本质与测试方法硬度本质上是指金属表面抵抗塑性变形的能力。常用的是压入法测量(用一个坚硬的压头压进金属表面,看压痕深浅或大小)。根据压头、载荷和计算方式的不同,硬度测试演变出了多种方法:洛氏硬度 (HR):利用压痕深度来衡量,包含HRA / HRB / HRC。最常用的是 HRC(150kg载荷+金刚石锥压头),常用来测量淬火钢、硬质合金。布氏硬度 (HBW):利用压痕表面积的分担载荷来衡量。压头是个硬质合金球,压痕大,适合测材料较软、晶粒粗大的材料(如铸铁、铝合金、退火钢等)。维氏硬度 (HV):用金刚石正四棱锥压入。它的测量范围最广,从极软到超硬全覆盖,由于压痕微小,是表面渗氮、电镀层以及显微组织检测的最佳选择。里氏硬度 (HL):回跳法。用一个小球撞击表面看反弹速度。它是便携式的,特别适合去车间现场测那些大型工件。其他方法 (肖氏HS / 巴氏HBa / 韦氏HW / 努氏HK)二、 硬度测试方法及国标通常,在撰写工艺文件或检验标准时,咱们需要注明出处。如下整理出了国内制造行的国家标准(GB/T)及不同测试方法的优缺点:硬度门类现行国家标准工业应用场景优缺点分析布氏硬度 (HBW)GB/T 231.1铸铁、有色金属(铝/铜)、退火或正火钢。优:测定值稳定,受微观组织不均匀影响小。缺:压痕大,不宜用在成品重要表面。洛氏硬度 (HR)GB/T 230.1热处理成品(淬火、回火、渗碳等)。常用HRC。优:压痕小,效率高,可直接用于成品检验。缺:代表性略差,不适合材质不均匀的材料。维氏硬度 (HV)GB/T 4340.1表面渗氮层、电镀层、极薄金属片、显微组织。优:精度极高,测量硬度范围最宽。缺:对表面光洁度要求苛刻(通常需抛光),测量慢。里氏硬度 (HL)GB/T 17394.1重型、特大或已安装好的大型工件现场检测。优:仪器便携,测试速度极快。缺:工件太薄或太轻时会因整体弹性变形导致失准。三、 硬度怎么选?在画一个零件时,我们该怎么确定它的硬度呢?建议可遵循以下的三个“黄金法则”:法则一:看零件功能(技术性能导向)耐磨传动件(如齿轮、销轴、凸轮):这类旋转零件核心要求是耐磨。通常选择淬火、表面淬火或渗碳淬火,硬度一般定在 45~60 HRC。紧固件/结构件(如高强度螺栓、主轴、轴承座):耐磨要求相对传动件低,但要承受较大的拉力和冲击,需要“强韧性配合”。通常选择调质处理(淬火+高温回火),硬度定在 28~35 HRC(相当于 260~330 HBW)。毛坯/切削加工件:为了让车床、铣床师傅好加工、不崩刀、表面光洁度好,热处理多用退火或正火,硬度通常控制在 <250 HBW。法则二:看材料本身与工艺习惯原材料、铸件(如HT250)、未热处理的毛坯,图纸标注 HBW。整体淬火钢、中高频表面淬火(如45号钢表面淬火),图纸标注 HRC。化学热处理(如38CrMoAl渗氮后精磨),图纸标注 HV。法则三:硬度范围必须合理热处理不是魔法,即便是相同的材料和热处理方式,结果也存在一定范围的波动。因此,在图纸上绝对不能标一个孤立的数字(如:硬度 50 HRC ❌),必须给一个合理的公差范围:通常情况:洛氏硬度(HRC)的公差范围给 5个单位 左右(例如:45~50 HRC)。精密或严苛情况:精密轴承或高精密齿轮,可以缩窄到 3个单位(例如:58~61 HRC),但这样会大幅增加热处理厂的工艺难度和废品率。四、 图纸技术要求规范写法(怎么写?)图纸的技术要求是直接输出给供应商或者生产工艺部门的文件。以下整理好了一些常用场景的标准化文案,画图时可直接复 制修改:1. 整体热处理(调质、整体淬火)适用于轴类、连杆等需要整体提升力学性能的零件。技术要求:零件进行调质处理,硬度达到 28~35 HRC。整体淬火后回火处理,硬度 52~58 HRC。2. 局部热处理(如只有齿面需要处理)适用于只有局部需要耐磨,其他地方需要保持韧性以防断裂的工件。技术要求:齿面进行中高频感应淬火,淬硬层深度 0.8~1.2 mm,齿面硬度 48~52 HRC。销轴外圆表面淬火,硬度 ≥55 HRC,其余处保持调质硬度。3. 表面化学热处理(渗碳、渗氮)适用于既要表面极度耐磨(超高硬度),又要心部能够抗冲击的重载零件。技术要求:零件进行渗碳淬火处理,渗碳层深度 0.5~0.8 mm,表面硬度 58~62 HRC。摩擦面进行液体渗氮处理,渗氮层深 ≥ 0.15 mm,表面硬度 ≥ 600 HV0.3。4. 铸件/原材料直接加工适用于机床床身、箱体等不需要额外整体淬火的零件。技术要求:铸件不得有气孔、砂眼、缩孔等缺陷。铸件经人工时效处理,硬度保持在 180~220 HBW。硬度是很多工程师出图纸时容易忽视的部分,但实际是很重要的。一份成熟的图纸,标出的硬度范围,不仅让热处理厂觉得很舒服,也让加工车间觉得好干活,同时又能完美保证机器的运行寿命。你学废了吗?信息来源:网络声明:本文所用图片、文字部分源于网络,目的为非商业性知识分享,版权仍属于原作者,如信息有误或涉及版权问题,请第一时间通知,我们将立即处理!来源:材子笔记

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈