一文读懂金属硬度测试、选型与规范标注
硬度是咱们日常工作中常挂在嘴边的词,用来表征材料的软硬程度。通常,它决定了零件耐不耐磨、会脆断还是会变形,车间师傅加工时会不会崩刀等。
作为工程师,通常也需要在图纸中进行标注,如果你硬度标注错了(如给铸铁标了个HRC,或者把表面渗氮标成了HB),不仅会被热处理厂和车间师傅吐槽不专业,甚至可能直接导致零件报废。
今天,我们就把金属硬度的基础知识、国家标准,以及核心的机械设计选型逻辑和图纸规范写法一次性梳理通透,建议收藏备用!
一、 硬度的本质与测试方法
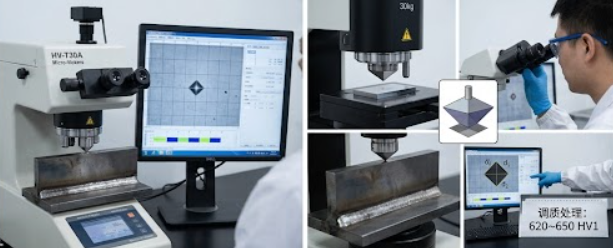
硬度本质上是指金属表面抵抗塑性变形的能力。常用的是压入法测量(用一个坚硬的压头压进金属表面,看压痕深浅或大小)。根据压头、载荷和计算方式的不同,硬度测试演变出了多种方法:
洛氏硬度 (HR):利用压痕深度来衡量,包含HRA / HRB / HRC。最常用的是 HRC(150kg载荷+金刚石锥压头),常用来测量淬火钢、硬质合金。
布氏硬度 (HBW):利用压痕表面积的分担载荷来衡量。压头是个硬质合金球,压痕大,适合测材料较软、晶粒粗大的材料(如铸铁、铝合金、退火钢等)。
维氏硬度 (HV):用金刚石正四棱锥压入。它的测量范围最广,从极软到超硬全覆盖,由于压痕微小,是表面渗氮、电镀层以及显微组织检测的最佳选择。
里氏硬度 (HL):回跳法。用一个小球撞击表面看反弹速度。它是便携式的,特别适合去车间现场测那些大型工件。
其他方法 (肖氏HS / 巴氏HBa / 韦氏HW / 努氏HK)
二、 硬度测试方法及国标
通常,在撰写工艺文件或检验标准时,咱们需要注明出处。如下整理出了国内制造行的国家标准(GB/T)及不同测试方法的优缺点:
| 硬度门类 | 现行国家标准 | 工业应用场景 | 优缺点分析 |
| 布氏硬度 (HBW) | GB/T 231.1 | 铸铁、有色金属(铝/铜)、退火或正火钢。 | 优:测定值稳定,受微观组织不均匀影响小。 缺:压痕大,不宜用在成品重要表面。 |
| 洛氏硬度 (HR) | GB/T 230.1 | 热处理成品(淬火、回火、渗碳等)。常用HRC。 | 优:压痕小,效率高,可直接用于成品检验。 缺:代表性略差,不适合材质不均匀的材料。 |
| 维氏硬度 (HV) | GB/T 4340.1 | 表面渗氮层、电镀层、极薄金属片、显微组织。 | 优:精度极高,测量硬度范围最宽。 缺:对表面光洁度要求苛刻(通常需抛光),测量慢。 |
| 里氏硬度 (HL) | GB/T 17394.1 | 重型、特大或已安装好的大型工件现场检测。 | 优:仪器便携,测试速度极快。 缺:工件太薄或太轻时会因整体弹性变形导致失准。 |
三、 硬度怎么选?
在画一个零件时,我们该怎么确定它的硬度呢?建议可遵循以下的三个“黄金法则”:
法则一:看零件功能(技术性能导向)
耐磨传动件(如齿轮、销轴、凸轮):这类旋转零件核心要求是耐磨。通常选择淬火、表面淬火或渗碳淬火,硬度一般定在 45~60 HRC。
紧固件/结构件(如高强度螺栓、主轴、轴承座):耐磨要求相对传动件低,但要承受较大的拉力和冲击,需要“强韧性配合”。通常选择调质处理(淬火+高温回火),硬度定在 28~35 HRC(相当于 260~330 HBW)。
毛坯/切削加工件:为了让车床、铣床师傅好加工、不崩刀、表面光洁度好,热处理多用退火或正火,硬度通常控制在 <250 HBW。
法则二:看材料本身与工艺习惯
原材料、铸件(如HT250)、未热处理的毛坯,图纸标注 HBW。
整体淬火钢、中高频表面淬火(如45号钢表面淬火),图纸标注 HRC。
化学热处理(如38CrMoAl渗氮后精磨),图纸标注 HV。
法则三:硬度范围必须合理
热处理不是魔法,即便是相同的材料和热处理方式,结果也存在一定范围的波动。因此,在图纸上绝对不能标一个孤立的数字(如:硬度 50 HRC ❌),必须给一个合理的公差范围:
通常情况:洛氏硬度(HRC)的公差范围给 5个单位 左右(例如:45~50 HRC)。
精密或严苛情况:精密轴承或高精密齿轮,可以缩窄到 3个单位(例如:58~61 HRC),但这样会大幅增加热处理厂的工艺难度和废品率。
四、 图纸技术要求规范写法(怎么写?)
图纸的技术要求是直接输出给供应商或者生产工艺部门的文件。以下整理好了一些常用场景的标准化文案,画图时可直接复 制修改:
1. 整体热处理(调质、整体淬火)
适用于轴类、连杆等需要整体提升力学性能的零件。
技术要求:
零件进行调质处理,硬度达到 28~35 HRC。
整体淬火后回火处理,硬度 52~58 HRC。
2. 局部热处理(如只有齿面需要处理)
适用于只有局部需要耐磨,其他地方需要保持韧性以防断裂的工件。
技术要求:
齿面进行中高频感应淬火,淬硬层深度 0.8~1.2 mm,齿面硬度 48~52 HRC。
销轴外圆表面淬火,硬度 ≥55 HRC,其余处保持调质硬度。
3. 表面化学热处理(渗碳、渗氮)
适用于既要表面极度耐磨(超高硬度),又要心部能够抗冲击的重载零件。
技术要求:
零件进行渗碳淬火处理,渗碳层深度 0.5~0.8 mm,表面硬度 58~62 HRC。
摩擦面进行液体渗氮处理,渗氮层深 ≥ 0.15 mm,表面硬度 ≥ 600 HV0.3。
4. 铸件/原材料直接加工
适用于机床床身、箱体等不需要额外整体淬火的零件。
技术要求:
铸件不得有气孔、砂眼、缩孔等缺陷。
铸件经人工时效处理,硬度保持在 180~220 HBW。
硬度是很多工程师出图纸时容易忽视的部分,但实际是很重要的。一份成熟的图纸,标出的硬度范围,不仅让热处理厂觉得很舒服,也让加工车间觉得好干活,同时又能完美保证机器的运行寿命。
你学废了吗?
信息来源:网络
声明:本文所用图片、文字部分源于网络,目的为非商业性知识分享,版权仍属于原作者,如信息有误或涉及版权问题,请第一时间通知,我们将立即处理!