工艺波动对高速影响—这套方法值得深究

封装制造波动到底会吃掉多少裕量?华为把 SerDes、DDR、D2D、PI 全量算了一遍
高速接口真正危险的地方,往往不是你仿真没跑,而是你只跑了 typical。
当 112Gbps SerDes、12.8Gbps+ 并行接口和更高带宽的封装互连开始逼近 timing 与 noise margin 边界时,封装制造工艺里的那些“看起来只是公差”的变量,比如 bump 高度、线宽、介质厚度、BGA 球径、via 偏移、材料介电常数、金属粗糙度,都会慢慢从后台走到台前,变成最后决定链路能不能过的主变量。
华为这篇 DesignCon 2026 论文最值得看的地方,就在于它没有停留在“某一个变量会不会有影响”的层面,而是直接把封装里的 31 类工艺变量拉进来,用 DNN + DOE + Monte Carlo 做了一个跨 SerDes / DDR / D2D / PI 的统一分析框架,真正回答了一个工程上更重要的问题:封装制造波动到底会吃掉多少电性能裕量,我们又该把优化资源优先投到哪里。
为什么这篇文章值得看
过去很多工程团队做 process variation 分析,常见是两种极端。
第一种,只看 typical。
问题是 margin 看起来很漂亮,但一旦生产波动叠加进来,可能就把这点漂亮吃没了。
第二种,只看 worst case。
问题是太保守,最后会把大量资源和成本浪费在低概率场景上。
这篇论文的核心判断非常直接:
• 只看 typical,容易低估风险 • 只看 worst case,容易高估风险 • 真正合理的做法,是把工艺波动统计化、量化,再看它对不同接口到底带来多大的真实 margin 吞噬
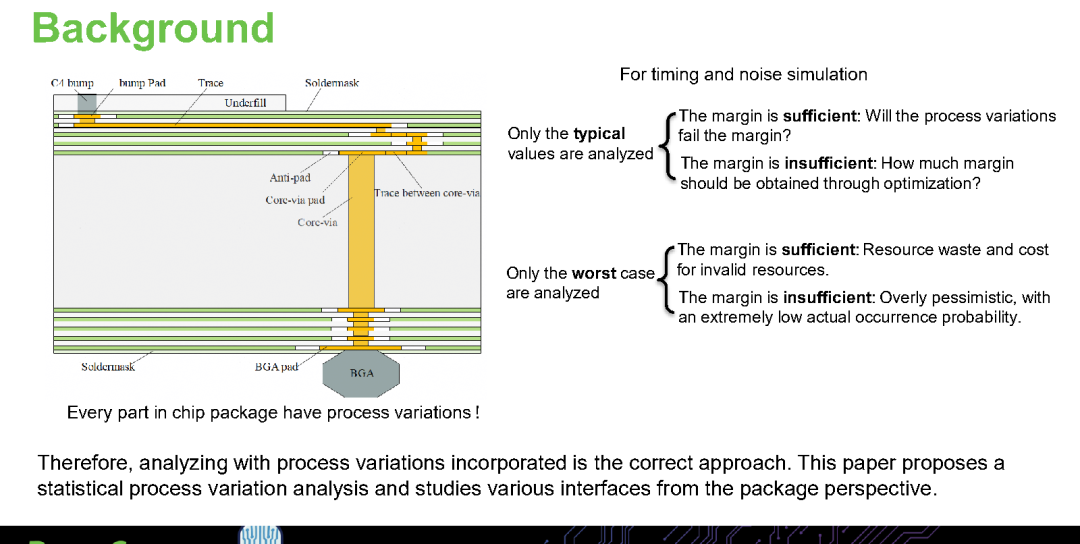
图1|论文从一开始就把问题讲透了:只分析 typical 或只分析 worst case,都会误判真实设计裕量
这篇论文的方法,核心不是 AI,而是把不可能算的问题变成能落地的问题
如果直接暴力穷举这类问题,基本不可做。
slides 给出了一个很吓人的数字:当 31 个变量、每个变量只取 3 个值时,组合数就已经到 6.18E+14。
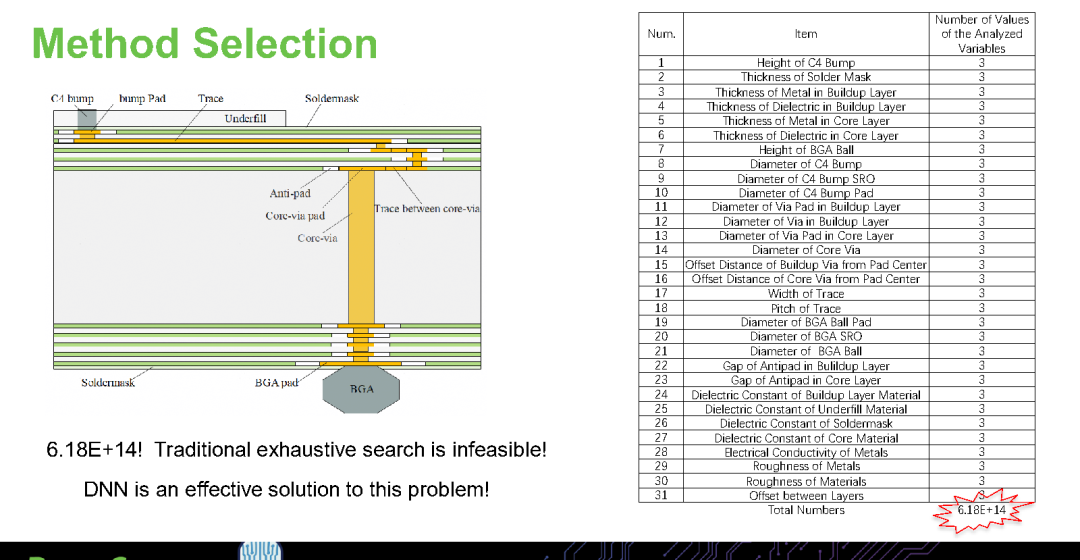
图2|31 个变量、每个 3 个取值,组合空间达到 6.18E+14,传统穷举根本不可行
这也是为什么作者引入了 DNN。
但这篇论文并不是“上来就甩一个神经网络”。它的流程其实非常规整:
1. 先筛变量,去掉非关键项 2. 再选 response,避免响应定义不合理导致训练失效 3. 用合适的 DOE 采样准备训练数据 4. 训练并优化 DNN 5. 再用趋势预测、Monte Carlo 预测和统计分析去看全局分布
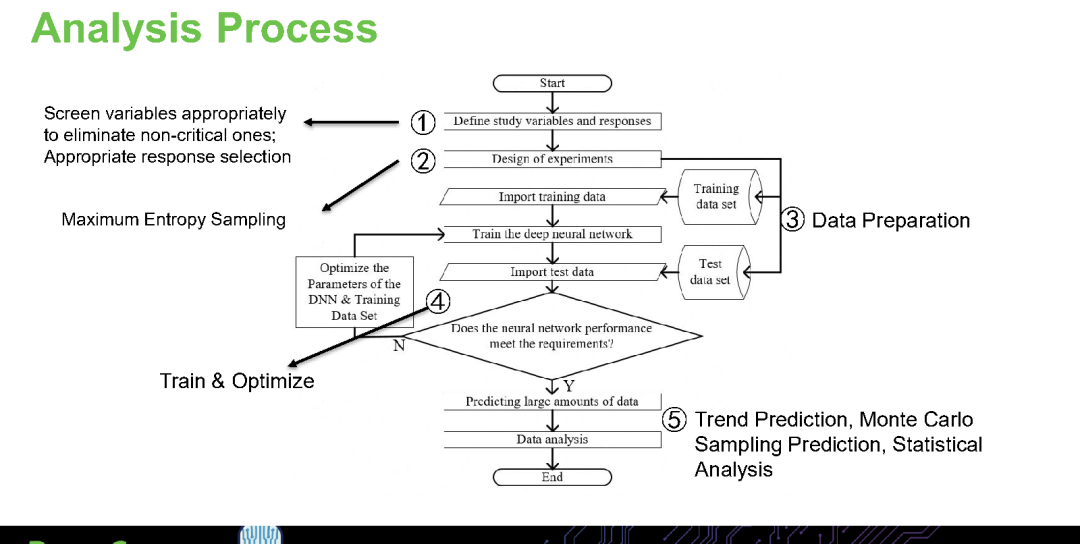
图3|论文的方法流程不是单纯“拿 AI 拟合”,而是筛变量、选响应、DOE 采样、训练预测和统计分析的完整链路
对工程师来说,这套流程最有价值的地方在于:
• 它不是只告诉你“有没有影响” • 而是告诉你“谁影响最大、影响方向是什么、该留多少 margin、优化优先级怎么排”
这才是真正能拿去指导项目节奏的分析。
SerDes:工艺波动不一定把你打死,但会真实吞噬反射裕量
论文在 SerDes 部分看了两件事:
• ICN,也就是集成串扰噪声• ERL,也就是有效回波损耗
1. ICN:最敏感的不是所有变量,而是几类关键结构
作者在 SerDes bump 区选了 33 个变量,跑了 1650 组数据,重点研究 C4 bump 区域 4 对 TX/RX 信号的 ICN。
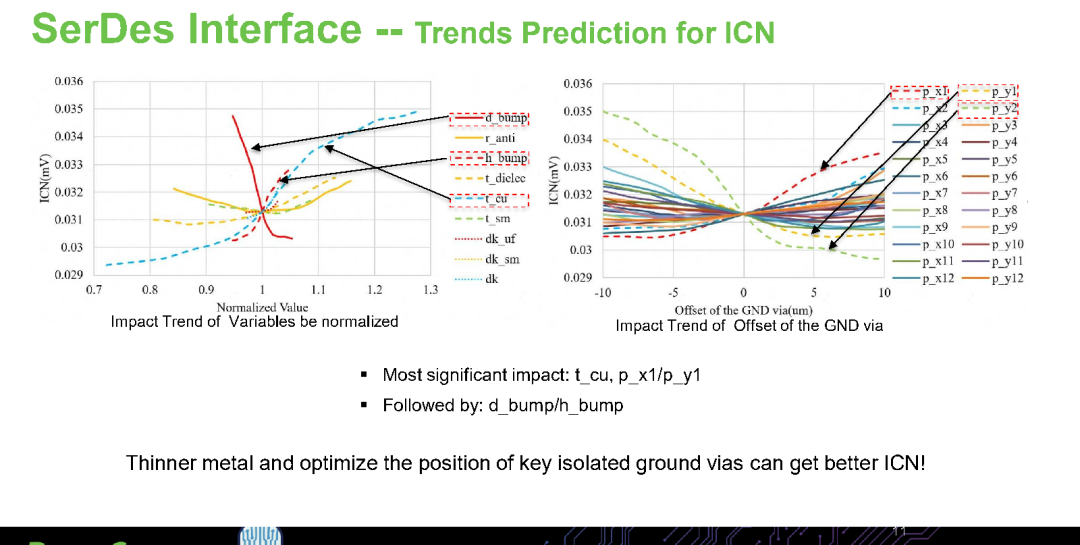
图4|SerDes bump 区 ICN 的趋势预测显示,金属厚度和关键隔离地过孔位置是最敏感因素
论文给出的结论很明确:
• 影响最大的,是 buildup metal thickness• 其次是关键隔离地过孔的位置偏移 • 再往后才是 bump 直径和 bump 高度
这很像你在一个很拥挤的包厢里安排座位。真正决定“噪声会不会串过来”的,不只是每个人体型大小,而是中间那堵隔断墙够不够厚、站位是不是歪了。对 pin-dense 封装也是一样,关键回流路径和隔离结构的位置一旦漂掉,串扰就会被放大。
更关键的是它做了统计分布。基于 100,000 组 Monte Carlo 采样,论文得到:
• ICN从均值约0.032 mV漂到99.865%上边界约0.0364 mV• 相对均值偏移约 13.8%
不过作者也提醒得很克制:这个 case 本身 ICN 水平很低,所以即便考虑工艺波动,风险依然可控;但这不意味着所有设计都一样安全。
2. ERL:这里真正该留的是反射裕量
在 ERL 研究里,作者选了 30 个变量、1500 组训练数据,分析的是从 C4 bump 到 routing 再到 BGA 的完整差分通道。
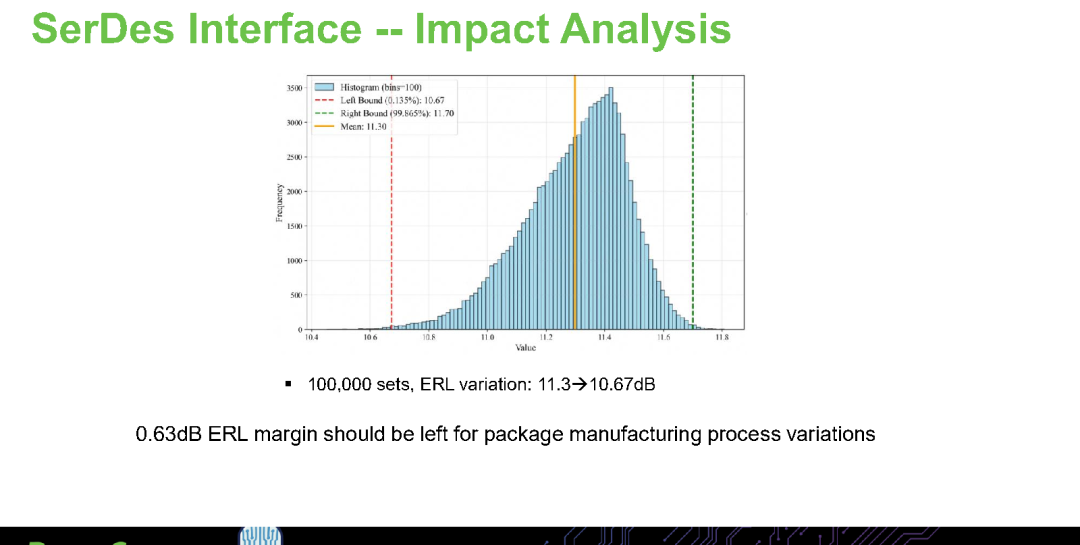
图5|SerDes ERL 的统计结果显示,封装制造波动会把低边界进一步拉低,因此设计时必须预留 ERL 裕量
论文给出的关键结论是:
• 影响最大的变量是 trace width• 其次是 core via pad radius、BGA radius和core dielectric thickness• 在 100,000组统计后,ERL 从均值约11.3 dB降到低边界约10.67 dB• 也就是说,需要额外预留约 0.63 dBERL margin
这一点非常有工程价值。很多时候团队会说“现在 ERL 够了”,但这篇论文真正提醒的是:你看到的名义值够了,不等于量产后低尾部也够。
DDR:你以为最该盯的是铜厚,结果最敏感的是线宽
DDR 场景里,作者关心的是 BER = 1E-16 下的 Eye Height 和 Eye Width。
这个场景很典型:从 bump 出来后,在封装里经过 Layer A / B / C 三段 routing,再走向 BGA 和板级 DIMM 拓扑。
论文最后筛出 12 个关键变量,用 600 组数据训练,然后看眼图性能对工艺波动的响应。
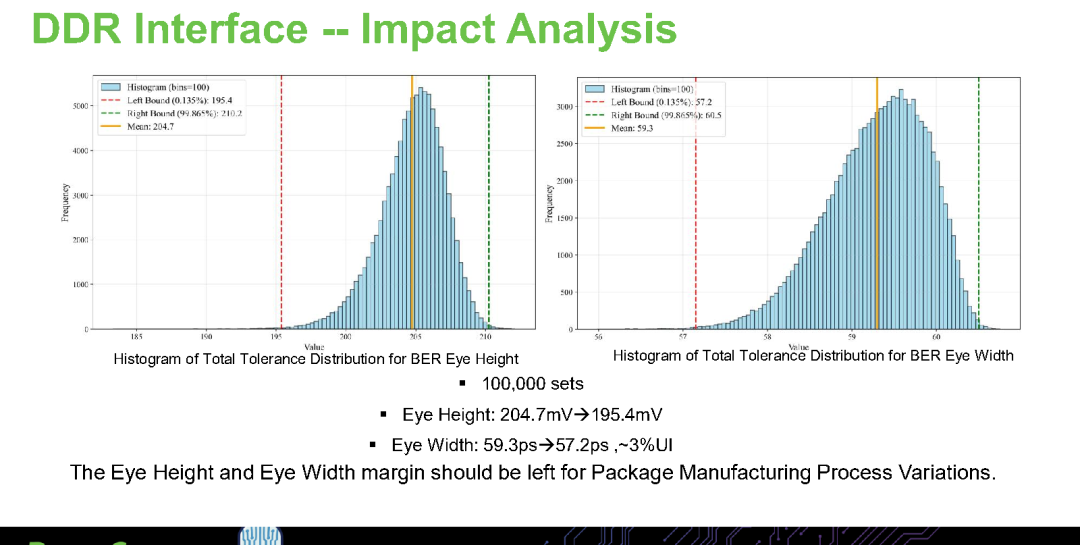
图6|DDR 接口的统计结果显示,封装制造波动会同时吃掉眼高和眼宽,因此不能只看典型眼图
这里有两个很值得记住的点。
第一,最敏感的变量是 Layer A trace width (w_La)。
对眼高的影响大约达到 1.35 mV/μm,对眼宽也同样显著。
第二,铜厚并不是最值得优先焦虑的变量。
论文通过 stripline 阻抗公式的偏导分析也说明了,线宽和上下介质厚度的影响更直接,而铜厚变化在这个场景里不算最敏感项。
统计结果则更直白:
• Eye Height:204.7 mV -> 195.4 mV• Eye Width:59.3 ps -> 57.2 ps• 眼宽损失约 3% UI
这意味着什么?
就是说,如果你 DDR 眼图本来就只是“刚刚好”,那工艺波动可能会像在绳子上再挂一个小砝码,看起来不大,但足够把它压进失效区。
D2D:这部分最值得警惕,因为眼高掉得最狠
在 Die-to-Die 场景里,论文研究的是基于 substrate interconnect 的 D2D 结构,而不是硅中介层或其他形式。
这里作者筛了 11 个变量、550 组数据,关注 BER = 1E-15 下的眼高和眼宽。
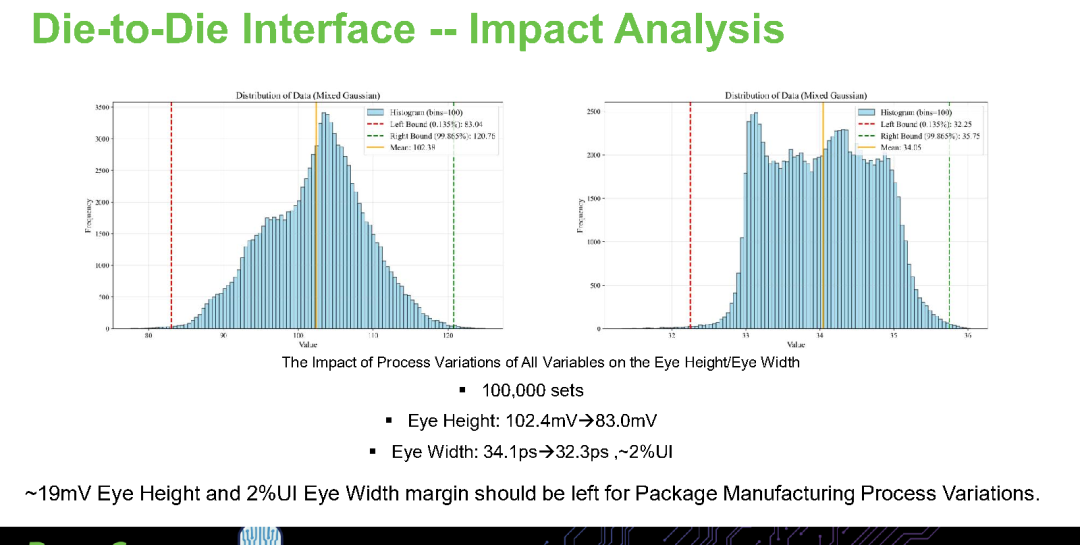
图7|D2D 接口对介质厚度波动尤其敏感,统计结果显示眼高损失最明显
这部分的结果非常值得封装团队警惕:
• 最敏感的变量是 substrate dielectric thickness• 对 Eye Height的影响约4 mV/μm• 对 Eye Width的影响约0.4 ps/μm• 其次是 Global area trace width
而在全变量叠加后:
• Eye Height:约102.4 mV -> 83.0 mV• Eye Width:约34.1 ps -> 32.3 ps• 眼高损失接近 19 mV• 眼宽损失约 2% UI
这就是一个很典型的“不是哪一个变量特别夸张,而是大家一起推”的场景。
对 D2D 来说,介质厚度像一块被偷偷垫高的地板,看似只是每层多了一点点,但整个链路的时序和损耗平衡会被持续改写。
PI:工艺波动不只改寄生参数,还会把整个 PDN 峰值挪走
PI 部分是这篇论文另一个很值钱的地方。
很多团队做 PDN 时,习惯先关心去耦值、拓扑和目标阻抗;但这篇论文提醒你,封装工艺波动本身也会把 R、L、阻抗峰值位置和时域噪声一起带偏。
作者在这里选了 13 个变量、650 组数据,研究从 BGA -> via -> plane -> C4 bump 的供电路径,重点看:
• package parasitic resistance • package parasitic inductance • PDN impedance • time-domain noise
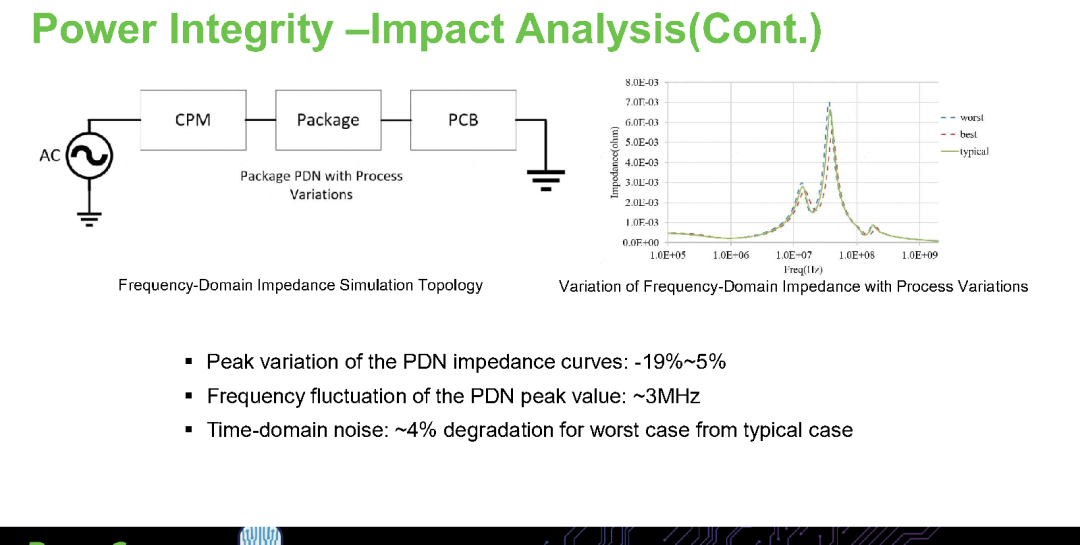
图8|PI 结果说明,封装工艺波动不仅改变寄生 R/L,还会拉动 PDN 峰值和时域噪声
结论也很明确:
• 对寄生电阻,最敏感的是 metal thickness• 对寄生电感,最敏感的是 ball diameter• ball diameter同时也显著影响电阻• decap电容偏差对 package 自身寄生R/L影响并不明显
统计结果则是:
• Parasitic R:0.127 mΩ -> 0.154 mΩ• Parasitic L:6.7 pH -> 7.2 pH• 电阻上边界相对均值增加约 21%• 电感上边界相对均值增加约 8%• PDN 峰值幅度波动约 -19% ~ +5%• 峰值频率漂移约 3 MHz• 时域噪声 worst case 相比 typical 恶化约 4%
这个结果特别适合拿来提醒做 PI 的读者:
有些 PDN 峰值不是你电容摆坏了,而是封装工艺把“回声位置”也一起推走了。
这篇论文最值得记住的几个结论
如果只留最核心的信息,我觉得可以总结成下面几条。
• 31个变量、每个3个值时,组合空间达到6.18E+14• 用 DNN + DOE + Monte Carlo可以把本来几乎不可计算的问题,变成可量化的工程问题• SerDes ICN 在该案例中从约 0.032 mV飘到约0.0364 mV,偏移约13.8%• SerDes ERL 从约 11.3 dB降到约10.67 dB,需要额外预留约0.63 dBmargin• DDR Eye Height从204.7 mV降到195.4 mV• DDR Eye Width从59.3 ps降到57.2 ps,约损失3% UI• D2D Eye Height从102.4 mV降到83.0 mV• D2D Eye Width从34.1 ps降到32.3 ps,约损失2% UI• PI 中 package parasitic R增加约21%,L增加约8%• PDN 峰值幅度波动约 -19% ~ +5%,峰频漂移约3 MHz,时域噪声恶化约4%
这篇论文对工程实践最大的启发
我觉得这篇工作最值得工程团队带走的,不是某一个单独数字,而是下面四个判断。
第一,不同接口最怕的制造波动并不一样。
你不能拿同一套 process control 逻辑去管 SerDes、DDR、D2D 和 PI。每个场景真正该优先盯的变量都不同。
第二,设计 margin 不能只按典型值算。
如果不把工艺波动统计进去,很多“看着能过”的设计,实际上只是典型 case 能过。
第三,process optimization 和 design optimization 应该联动。
例如 D2D 更偏向更薄介质、DDR 更依赖关键层线宽控制,这些结论都可以直接反推到设计与工艺协同。
第四,这种方法不只适用于 package。
论文最后也明确提到,这套分析框架还可以继续往 wafer、PCB、system level 扩展,也就是从 Chip -> Package -> Connector/PCB 的完整链路去看 end-to-end margin。
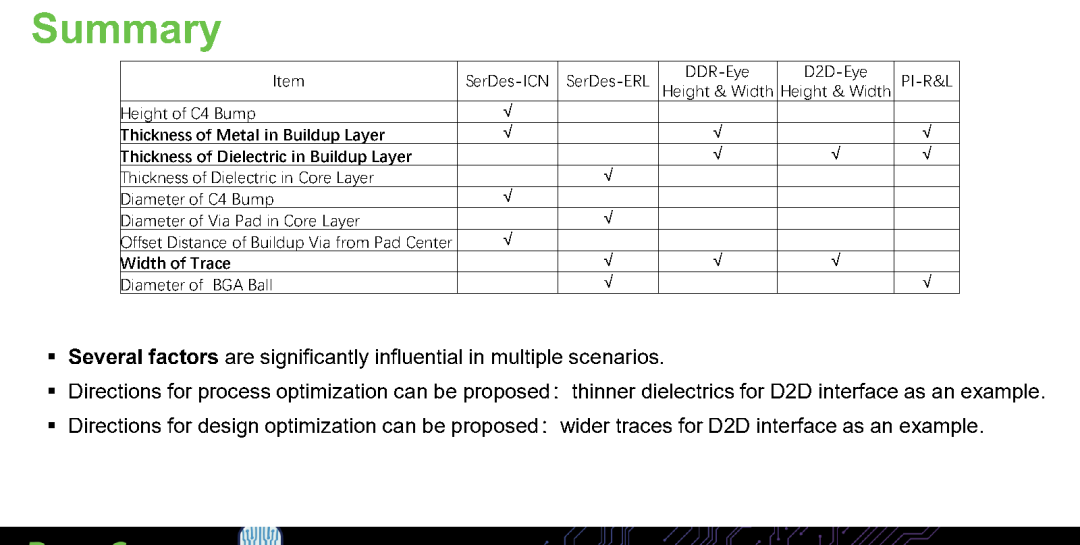
图9|总结矩阵把不同接口最敏感的工艺因子放到同一张图里,方便团队做统一优先级排序
写在最后
这篇论文最值得传播的一句话,不是“DNN 很强”,而是:
真正该被量化的,不只是通道性能本身,而是制造波动对通道性能的吞噬速度。
在今天这个速率节点上,很多链路失败并不是因为 nominal design 太差,而是因为 nominal margin 本来就不宽,再被工艺波动咬掉一口之后,就不够了。
所以这篇文章真正给行业带来的,不只是一个分析工具,而是一种更成熟的工程习惯:
别再问“这个设计在典型值下能不能过”,要开始问“这个设计在量产波动里还能剩下多少 margin”。
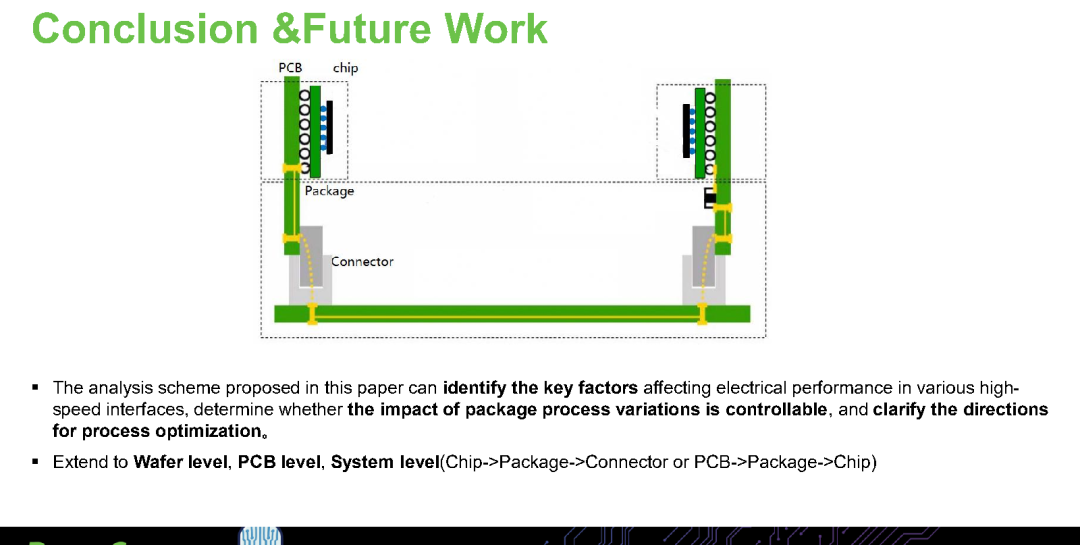
图10|论文最后把落点收得很准:这套方法的价值,在于识别关键因子、判断影响是否可控,并给出优化方向
参考论文
论文来源:Linlin Wang,Fenglei Chen,Sufang Xing,Jiaxi Yang,Liqi Yan,DesignCon 2026
论文题目:Impact Analysis of Package Manufacturing Process Variations Across Different Design Scenarios
延伸阅读
如果你希望系统提升SIPI建模、仿真与分析能力,也欢迎继续阅读下面这三篇课程相关文章。
感谢阅读。
来源:信号完整性设计