首页/文章/ 详情

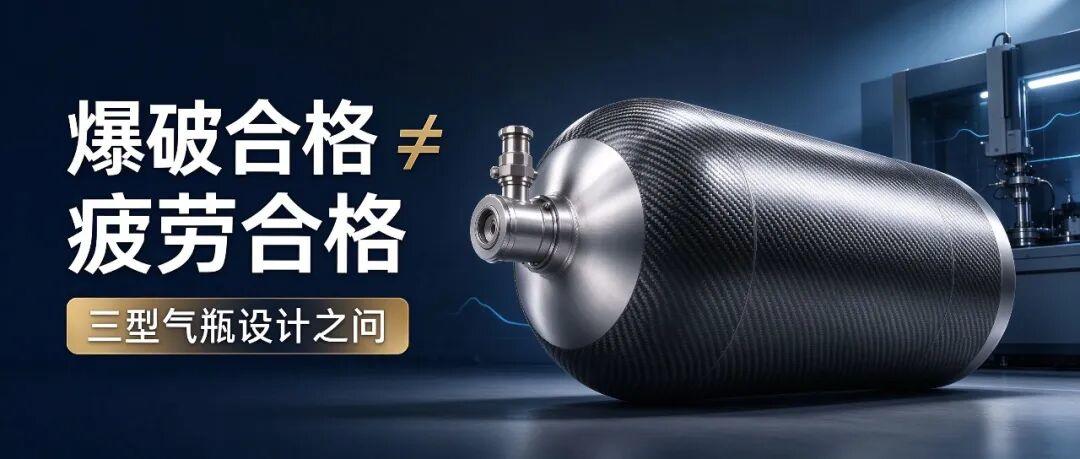
文章|三型气瓶:爆破压力合格,为何疲劳试验仍不合格?
15分钟前浏览1

导语

大家晚上好呀,我们做气瓶的,大概率都遇到过一个非常矛盾的开发问题:

气瓶爆破压力完全达标,水压疲劳试验却反复通不过。

实际研发过程中,为了攻克疲劳失效问题,很多时候只能通过增加缠绕层数、提升整体爆破压力来补救。

这就引出了我们气瓶设计师核心疑问:

爆破压力越高,气瓶的疲劳性能就一定越好吗?

很多失效,不是强度不够,而是局部受力没有被设计好。

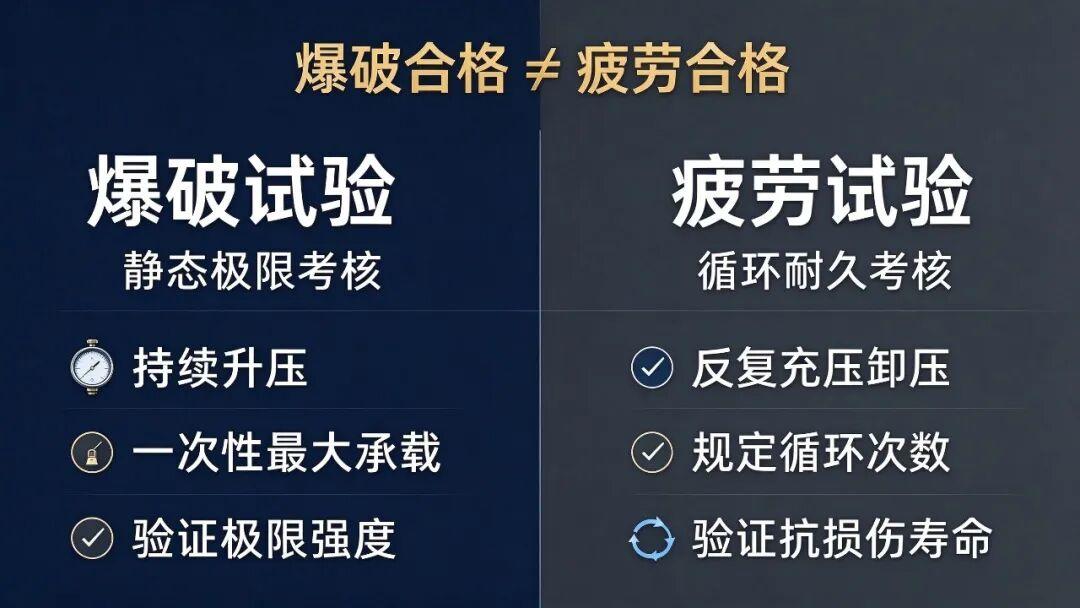
01 结论:爆破合格 ≠ 疲劳合格

首先要厘清两个试验的本质区别——二者相关,但绝对不能互相替代。

三型气瓶为「金属内胆 + 纤维复合材料缠绕」的复合结构,承压时载荷由内胆与复材共同分担。

1. 爆破试验:极限强度考核

爆破试验是静态极限性能测试:通过持续升压,验证气瓶的最大承载能力、最终爆破压力、失效模式是否符合国标/行标要求。

它只考核气瓶「一次性能扛多大压力」。

2. 疲劳试验:耐久寿命考核

疲劳试验是动态循环耐久测试:通过反复充压、卸压的循环载荷,验证气瓶长期服役的抗损伤能力,要求规定循环次数内无开裂、无泄漏、无超标损伤。

它考核的是气瓶「反复承压能扛多少次」。

一次能扛多大压力,和能扛多少次循环,是两回事。
真实工程现象

很多气瓶爆破压力远超设计阈值,但循环承压过程中,局部应变集中、复材与内胆载荷分配失衡,会持续产生累积损伤,最终导致疲劳试验失效。

简单总结:爆破合格,仅代表气瓶静态强度达标,完全无法证明动态疲劳寿命满足要求。

02 为什么加厚缠绕、提高爆破压力,能改善部分疲劳问题?

三型气瓶主流为「铝合金内胆 + 碳纤维缠绕」结构,合理的加厚缠绕确实可以优化疲劳性能——核心原理并非单纯「压力更高」,而是结构受力状态被改变。

适当增加纤维缠绕层数,能够:

1提升复合材料整体刚度与承载占比;

1降低同等工作压力下,内胆和复材的整体应力、应变水平;

1减少循环载荷下的塑性累积损伤。

这也是一线研发中,疲劳不合格时工程师首选加厚缠绕的核心原因。

误区:盲目加厚,不解决根本问题

提高爆破压力,不是万能的疲劳解决方案!加厚整体缠绕层数,仅对复材整体承载不足导致的疲劳失效有效,以下场景完全无效:

1失效根源为铝合金内胆局部塑性应变过大,单纯增加环向层数无法优化局部应力;

1失效出现在瓶口过渡区、纤维终止区、局部结构应力集中区,整体加厚无法改善局部缺陷;

1存在缠绕张力不均、树脂浸润不良、固化缺陷等工艺问题;

1内胆本身存在壁厚偏差、材料缺陷、热处理不达标等制造问题。

简言之:不定位失效机理,单纯堆纤维、堆爆破压力,只是治标不治本。

03 痛点:爆破压力充足,依然会疲劳失效的根本原因

气瓶疲劳寿命,不取决于整体极限爆破强度,只取决于局部循环应力应变状态。

即便气瓶整体爆破余量极大,只要局部区域在循环载荷下存在高频、高幅值的塑性应变,就会持续产生微裂纹、累积损伤,最终引发疲劳失效。

除结构设计外,五大核心因素直接决定三型气瓶疲劳性能:

11. 内胆本体质量:铝合金基材性能、热处理状态、局部壁厚公差、成型缺陷,是内胆疲劳开裂的首要诱因。

12. 缠绕铺层设计:环向层/螺旋层比例、纤维铺层角度、局部铺层过渡方式,直接决定内胆与复材的载荷分配逻辑。

13. 缠绕固化工艺:纤维缠绕张力控制、纤维排布均匀性、树脂浸润程度、固化温度曲线,影响复材实际强度与一致性。

14. 自紧残余应力:自紧工艺参数直接改变内胆预压应力、复材预拉应力分布,残余应力不合理会大幅降低循环寿命。

15. 试验工况影响:压力循环区间、升降压速率、试验介质温度、保压时间,都会改变疲劳试验的最终结果。

04 现实:为什么量产开发普遍「超设计加高爆破压力」?

从研发落地角度,这个操作是行业常态,核心是试验优先级与开发效率的权衡。

气瓶研发需同时满足:爆破、疲劳、气密、火烧、跌落等全套试验要求。当爆破达标、疲劳失效时,精准定位失效机理、重新优化铺层/工艺/结构,周期长、成本高、风险大。而增加缠绕层数是最直接、最高效的兜底方案,可快速通过疲劳试验。

但该方案的弊端非常突出:

1气瓶自重增加,违背轻量化设计目标;

1碳纤维耗材增多,生产成本上升;

1缠绕、固化工时增加,生产效率降低;

1结构刚度突变,内胆与复材载荷分配重构;

1多项性能联动变化,需要全套复测验证。

因此行业普遍存在:初始按标准爆破压力设计,最终为过疲劳,被动抬高爆破余量的现象。

再次强调:爆破压力越高,疲劳寿命不一定越好,过度余量只会造成性能冗余浪费。

05 最优设计:放弃堆强度,优化受力

真正专业的三型气瓶研发,绝对不是一味提高爆破压力,而是针对性解决疲劳损伤根源。

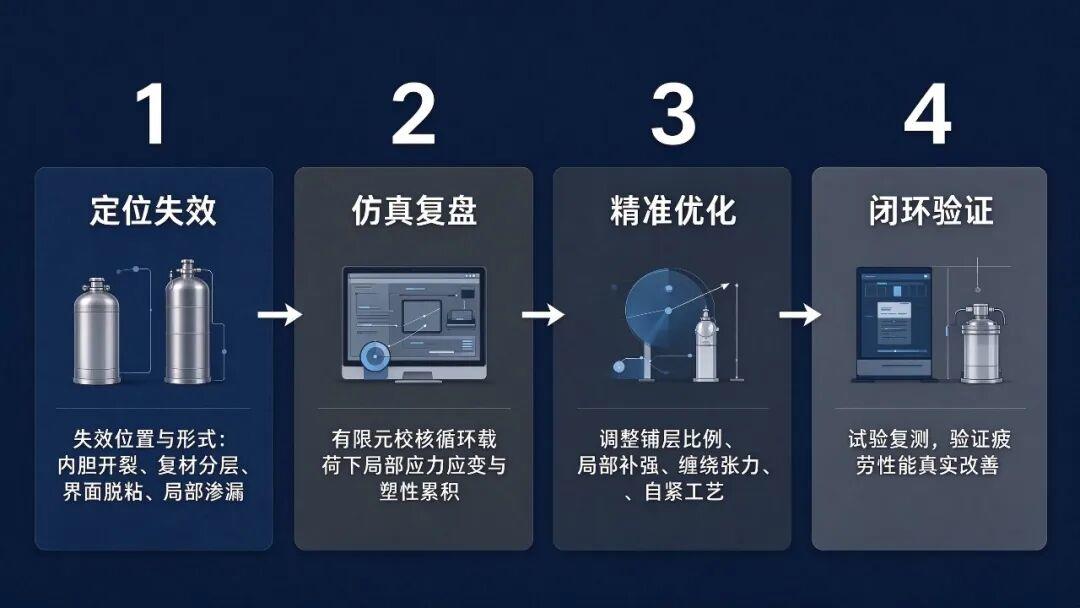
疲劳不合格的标准优化流程:

1定位失效:明确失效位置、失效形式(内胆开裂、复材分层、界面脱粘、局部渗漏);

1仿真复盘:通过有限元分析,校核循环载荷下局部应力、应变、塑性累积规律;

1精准优化:针对性调整铺层比例、局部补强、缠绕张力、自紧工艺、内胆结构,而非整体加厚;

1闭环验证:优化后通过试验复测,验证疲劳性能真实改善。

真正解决问题的路径,是先找到失效的根源,再对症下药。
写在最后

爆破压力与疲劳寿命,不是简单的正相关。真正决定气瓶能不能长期可靠服役的,从来不是「堆」出来的极限强度,而是每一处局部受力状态是否被精心设计过。做三型气瓶,少一点堆强度,多一点抠受力逻辑。


来源:气瓶设计的小工程师
疲劳复合材料裂纹材料控制试验
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-11-12
最近编辑:15分钟前
不才不才
硕士 从事IV储氢气瓶行业。
获赞 50粉丝 136文章 546课程 0
点赞
收藏
作者推荐

航运液氢储罐设计:技术进展、挑战与行业实践|前沿综述

来源:Energy Storage 2026 综述论文《Advancements and Challenges in Liquid Hydrogen Storage Tank Design for Maritime Applications》 巴黎协定与 IMO 国际海事组织推动航运业脱碳,液氢 (LH₂)凭借更高质量能量密度,成为远洋航运极具潜力的零碳替代燃料。但液氢‑252.87℃的极低温、氢脆风险、易挥发泄漏等特性,给船舶储罐设计带来重重难题。本文结合最新综述,拆解海上液氢储罐技术、材料、法规、示范项目与经济性痛点。🔍液氢 VS LNG:不能直接照搬 LNG 经验很多人会拿液化天然气 LNG 储罐直接套用到液氢,但二者物性差异巨大,设计逻辑完全不同。表格参数 液氢 LH₂ LNG(甲烷) 沸点 -252.87℃ -162℃ 可燃极限 4‑75% vol(范围极宽) 5.3‑17%vol 最小点火能 0.017 mJ(极易被点燃) 0.274 mJ 体积能量密度 约 8.5 MJ/L 约 22.2 MJ/L ✅核心区别:液氢温度低接近 90℃,产生更大热应力,焊缝、支撑结构容易疲劳;氢脆问题氢原子渗入金属晶格,通过 HEDE(氢致键弱化)、HELP(氢增强局部塑性)两种机理造成材料开裂,LNG 几乎不存在该风险; 液氢体积能量密度更低,需要更大储罐容积,挥发气体(BoG)管理压力更大。 💡小结:LNG 储罐工程经验仅可参考,液氢船舶储罐必须专门做材料、结构、安全重新设计。⚙️船舶液氢储罐核心设计要点1、分清:燃料罐 vs 货物罐燃料罐储存船上自用燃料,体积较小,布置在机舱区域,遵循IGF 规则(气体燃料船舶安全规范)。液氢汽化后供给质子交换膜燃料电池 PEMFC; 货物罐作为散货跨港运输液氢,罐体巨大,遵循IGC 规则(散装液化气船舶规范),要求更高结构、材料、包容系统标准。 早期 IGF、IGC 并未专门针对液氢,IMO 陆续出台 MSC.420 (97)、MSC.565 (108)、MSC.1/Circ.1647 等临时导则补齐缺口。2、储罐构型选型IMO 沿用液化气船储罐分类,海上液氢试点项目中C 型独立罐应用最多:A 型罐:棱柱式,常压,外部保温,容量偏小; B 型罐:棱柱 / 球形,部分次屏蔽,中等容量,依靠大量模型疲劳断裂评估; C 型罐:压力容器设计,自带密封,不需要完整次屏蔽层,圆柱、双瓣、三瓣结构,抗压力强,是现阶段示范船主流方案; 薄膜罐:薄柔性膜依靠船体支撑,已经在 LNG 大规模应用;新型柔性真空薄膜方案正在研发用于液氢,降低热应力与疲劳风险。 储罐典型多层结构:一次屏障(直接接触液氢)+ 真空绝热空间 + 二次屏障(防止泄漏低温损伤船体)。3、绝热技术:决定挥发率 BoG 的关键外界热量侵入会造成液氢蒸发,产生蒸发气 BoG,带来压力升高、氢气损耗,绝热系统是核心。👉被动绝热(主流)多层绝热 MLI:高真空环境下大量反射膜 + 隔垫,抑制辐射传热,低温储氢黄金方案;衍生变密度多层绝热 VDMLI,冷热侧调整层密度进一步降低漏热。 泡沫绝热(SOFI 喷涂聚氨酯泡沫):成本适中,耐一定程度真空失效;缺点热循环下容易开裂; 粉末 / 颗粒绝热:气凝胶、珍珠岩、空心玻璃微珠 HGM,抗真空降级,适合大型储罐; 👉新型复合方案(前沿研发)VCS 蒸汽冷却屏蔽:利用自身产生的低温 BoG 预冷屏蔽层,大幅降低辐射漏热;SOFI+VDMLI+VCS 组合体系是研究热点; 液氮冷却屏蔽 LN₂CS,进一步压低漏热,但会增加系统复杂度与运维成本。 📊BoG 日挥发率参考:先进复合体系可低至0.002%/ 天;普通聚氨酯泡沫最高可达1.063%/ 天;转运过程损耗甚至可达 12%。4、材料选择:抗低温 + 抗氢脆双重考验海上液氢罐体材料两大痛点:极低温韧性 + 抗氢脆,同时还要耐海洋盐雾腐蚀,抑制氢渗透。表格材料类别 表现 主要局限 奥氏体不锈钢(304/316L) 低温韧性好,氢脆敏感性低,首选一次屏障材料 密度大,成本偏高 铝合金 重量优势,氢脆敏感度低 氢渗透率更高,低温强度有限 高强度钢 强度高 氢致开裂风险高,不建议直接接触液氢 复合材料 比强度高,耐腐蚀 氢渗透、长期低温疲劳数据不足,尚待验证 不仅罐体,阀门、管路、支撑结构也必须做氢兼容评估;氢渗透会破坏真空夹层绝热性能,必须重点管控。5、主要安全风险与应对液氢风险分为物理、化学、生理三类:化学风险:爆炸、爆燃;极低点火能,火焰肉眼不可见;物理风险:氢脆、低温脆断、压力超压、氢气渗透;生理风险:低温冻伤、窒息。关键防控手段: ✅泄漏氦检漏;UV 火焰探测;可靠通风;接地防静电;BoG 再液化 / 燃烧处理; ✅燃料电池舱侧重通风冗余、气体探测联锁停机;液氢货运舱重点强化罐体包容与绝热可靠性。📜法规体系:在迭代完善中现有规范大多基于 LNG 修订,专门液氢细则还在持续更新:IGC 规则:散装液化气船舶;配套 MSC.420 (97)、MSC.565 (108) 液氢临时建议,针对氢脆、低点火能、渗透提出额外要求; IGF 规则:气体燃料船舶;MSC.1/Circ.1647 给出燃料电池船舶安全指南; 国际标准:ISO 13985 液氢低温容器;ASME BPVC 压力容器;NFPA 2、NFPA 55 氢气安全规范。 行业痛点:现有标准是临时修订版,随着薄膜罐、新型绝热技术出现,IMO CCC 分委会还在持续更新条款。🚢全球标杆液氢船舶示范项目Suiso Frontier(日本)|全球首艘液氢运输船容积 1250 m³,双层真空绝热;2022 完成澳洲‑日本首航,验证跨洋液氢海运,属于 HySTRA 氢供应链项目。 MF Hydra(挪威)|全球首艘液氢渡轮80 m³ 甲板储罐,燃料电池 + 电池混合动力;载客 300 人,80 辆汽车;2023 年投入运营,年减排约 95%。 ZERO‑V(美国)|零排放科考船三体船,两台液氢储罐,续航 2400 海里;ABS、美国海岸警卫队参与制定新的液氢上船监管要求。 HyShip(欧盟)|欧洲液氢货运示范项目开发 3 MW PEM 燃料电池货船;目标打通欧洲绿氢海上加注供应链,验证燃料电池功率向 20 MW 放大。 💰技术经济性:CAPEX 投资 & OPEX 运营成本1)初始投资 CAPEX 占比材料成本:30‑60%(占比最大);制造加工:15‑35%;绝热系统:10‑25%;真空、安全、BoG 处理、安装调试为其余部分。2)运营成本 OPEXBoG 挥发损耗是运营成本第一大来源:氢气液化本身能耗高达 12‑14 kWh/kg,氢气挥发丢掉的不只是氢气,还有前期液化投入的大量电力; 维护成本约占年 OPEX 的 5‑15%,真空夹层维护是重中之重。核心经济指标LCOH 氢平准化成本:包含储存整条供应链;欧洲进口场景约 1.73‑3.40 EUR/kg;跨大西洋运输可达 6.35‑9.49 USD/kg; LCOT 液氢运输平准成本:7 万‑42 万 m³ 液氢运输船,约0.27‑1.38 USD/kg LH₂; 📈规模效应:储罐越大,比表面积 / 体积比下降,BoG 挥发率降低;42 万 m³ 大船相比 7 万 m³ 小船,LCOT 最多下降 55%;长距离航线对储罐性能、BoG 控制更加敏感。📌总结:机遇与现存研究缺口✅已经取得的进展C 型独立储罐技术在多个实船示范得到验证;MLI/VCS 等复合绝热方案可以把 BoG 控制到很低水平;奥氏体不锈钢、铝合金作为罐体材料可行性得到确认;IMO 已经出台临时导则,全球多条示范船完成海试,证明液氢航运技术可行。⚠️仍然亟待解决的问题缺少基于实船测试的自下而上液氢储罐成本拆解数据,现在成本模型很多借用 LNG 船舶数据;大型海上储罐 BoG 实测数据稀缺,大部分仿真基于陆上储罐;高成本:高性能绝热、抗氢脆特种材料拉高造价;绝热升级的高额 CAPEX 和减少 BoG 带来的 OPEX 收益之间需要精细权衡;复合材料用于液氢储罐长期氢渗透、疲劳性能数据不足;国际法规还在持续修订,薄膜罐、新型绝热系统合规路径尚未完全定型。展望:未来研发重点集中在高性能复合绝热体系、抗氢脆新材料、高效 BoG 再利用 / 再液化技术;只有技术、材料、法规、经济性同步推进,液氢才能大规模落地远洋航运。文末互动你认为制约液氢航运大规模商用最大瓶颈是材料成本、挥发损耗,还是法规配套?欢迎评论区交流。📎参考文献:Sera Ayten Çetinkaya et al. Advancements and Challenges in Liquid Hydrogen Storage Tank Design for Maritime Applications, Energy Storage, 2026来源:气瓶设计的小工程师

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈