车载氢瓶冷天“短命”、热天“长寿”?
——III型/IV型氢瓶环境温度疲劳试验全解读(论文精读)
【核心总结】 研究对象:日本自动车研究所(JARI)用 35MPa 车载压缩氢瓶做了三种环境温度下的压力循环疲劳试验——III型瓶(铝内胆+CFRP 全缠绕)和 IV型瓶(塑料内胆+CFRP 全缠绕)。 试验方法:在 -40℃、室温(15~25℃)、+85℃/95%RH 三种环境下,把瓶子在 1MPa 与 44MPa(125% 工作压力)之间以 4 次/分钟做压力循环,直到泄漏/破裂或 45000 次;没破的再做爆破试验测残余强度。 发现一(III型瓶“怕冷不怕热”):低温下疲劳寿命明显下降(泄漏约 11335、12740 次),高温下反而上升(24575、38275 次)。 发现二(IV型瓶“怕热”):低温和室温下 45000 次都不破,高温下约 34018 次就破裂了。 机理:III型瓶的寿命变化来自自增强残余压应力随温度“漂移”——CFRP 与铝的热膨胀系数不同,低温把残余压应力从 226MPa 削到 121MPa(自增强打折→短命),高温则涨到 345MPa(自增强加强→长寿);IV型瓶则是高温加速了 CFRP 疲劳。 结论与启示:环境温度实打实影响氢瓶疲劳强度,室温压力循环试验必须把环境温度和介质温度写进标准,并开发高低温下都能保证足够安全裕度的验证试验。 |
一、背景:
车载氢瓶的服役方式其实相当“折腾”:加氢站快充时,氢气被压缩升温,瓶内温度往上蹿;行驶中耗氢降压,瓶内温度又往下掉。充放一次,瓶壁就经历一轮“升温+升压”和“降温+降压”的循环——这正是氢瓶疲劳的来源。
为了考核疲劳强度,日本自动车研究所的技术基准 JARI S 001(《压缩氢汽车燃料装置用容器的技术基准》,2004 年)已经规定了低温(-40℃)和高温(85℃)环境下的压力循环试验。但这里有个明显的漏洞:常温压力循环试验的环境温度和介质温度都没有规定。而氢瓶的疲劳强度明显会受到温度影响——影响有多大、机理是什么,当时并没有人系统说清楚。
这篇论文就是来补洞的:把环境温度对 III型/IV型氢瓶疲劳强度的影响量化出来,并讨论技术标准里到底要不要把温度“写死”。
二、试验方法:三种温度,两种瓶子
试件是两种主流车载氢瓶,公称工作压力都是 35MPa:
III型瓶——金属内胆(铝合金 A6061-T6)+ CFRP 全缠绕,容积 34L,直径×长度 280×830mm;IV型瓶——塑料内胆(聚酰胺)+ CFRP 全缠绕,容积 40L,直径×长度 287×884mm。具体规格见表1。
表1 试验用氢瓶规格(Specifications for Test Tanks)
规格 | III型瓶 | IV型瓶 |
公称工作压力 | 35 MPa | 35 MPa |
容积 | 34 L | 40 L |
直径 × 长度 | 280 × 830 mm | 287 × 884 mm |
FRP 类型 | CFRP | CFRP |
内胆材料 | 铝合金 A6061-T6 | 聚酰胺(塑料) |
罐体外观 |
|
|
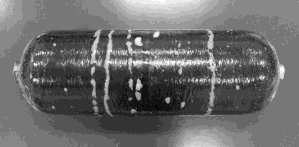
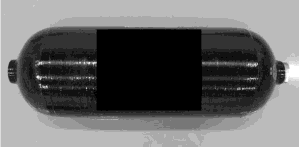
设备方面:水压试验设备(图1)由试验坑、120MPa 增压器和 300MPa 增压器组成,常温下最高能做 300MPa 的爆破试验;环境循环试验设备(图2)带一个大恒温恒湿箱,温度控制范围 -40℃~150℃,配合 120MPa 增压器实现控温下的压力循环。
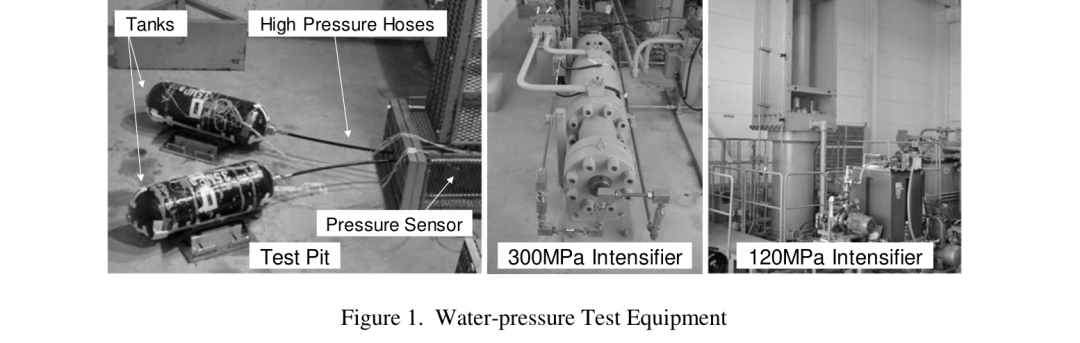
图1 水压试验设备(原图题:Water-pressure Test Equipment)
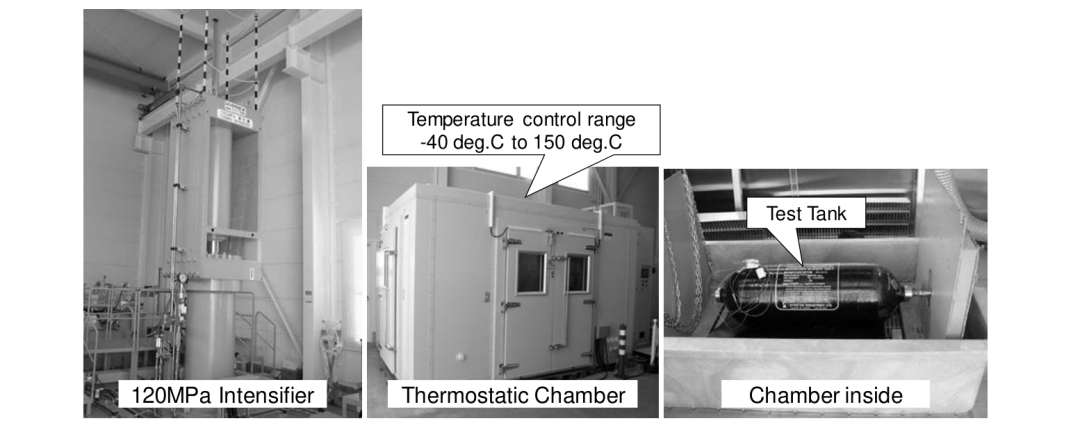
图2 环境循环试验设备(原图题:Environmental-cycle Test Equipment)
试验条件见表2:低温 -40℃(介质用全氟聚醚,防冻)、室温 15~25℃(去离子水)、高温 +85℃、95%RH(去离子水)。压力循环统一为 1MPa ↔ 44MPa(即 125% 工作压力),4 次/分钟、正弦波,终止条件是泄漏/破裂或 45000 次。
表2 压力循环试验条件(Pressure Cycle Test Conditions)
项目 | 低温试验 | 室温试验 | 高温试验 |
试验场所 | 恒温箱 | 试验坑(不控温) | 恒温箱 |
温度 | -40℃ | 室温 15~25℃ | +85℃ |
湿度 | — | — | 95% RH |
介质 | 全氟聚醚 | 去离子水 | 去离子水 |
最高压力 | 44MPa(125% 公称工作压力) | ||
最低压力 | 1 MPa | ||
频率 | 4 次/分钟 | ||
波形 | 正弦波 | ||
终止条件 | 泄漏或破裂,或 45000 次 | ||
测量方面(图3):在罐体中段贴应变片和表面热电偶,再从端塞插入热电偶测介质温度,同步记录循环次数、罐体表面环向应变、表面温度和内部温度。45000 次还没破的罐子,接着做爆破试验看残余爆破强度还剩多少。
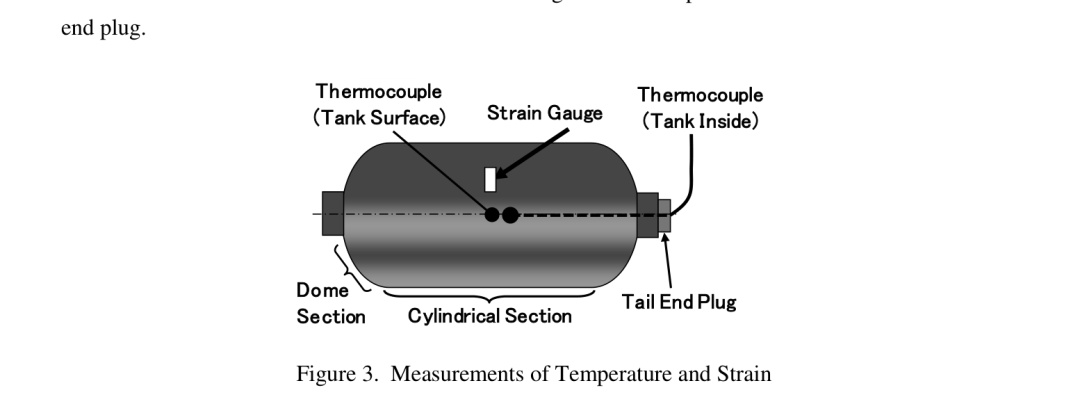
图3 温度与应变测量位置示意(原图题:Measurements of Temperature and Strain)
三、结果一:III型瓶“怕冷不怕热”
图4 给出 III型瓶在不同环境温度下泄漏前的循环次数。低温 -40℃ 下分别只有 11335 次和 12740 次,室温下是 22965 次和 26200 次,高温 +85℃ 下反而达到 24575 次和 38275 次。低温直接把疲劳寿命砍掉将近一半,高温却略有提升。
结论很明确:III型瓶的疲劳强度确实受环境温度影响,方向是“冷降热升”。而且所有泄漏都发生在圆柱段,说明问题出在最受力的筒身。
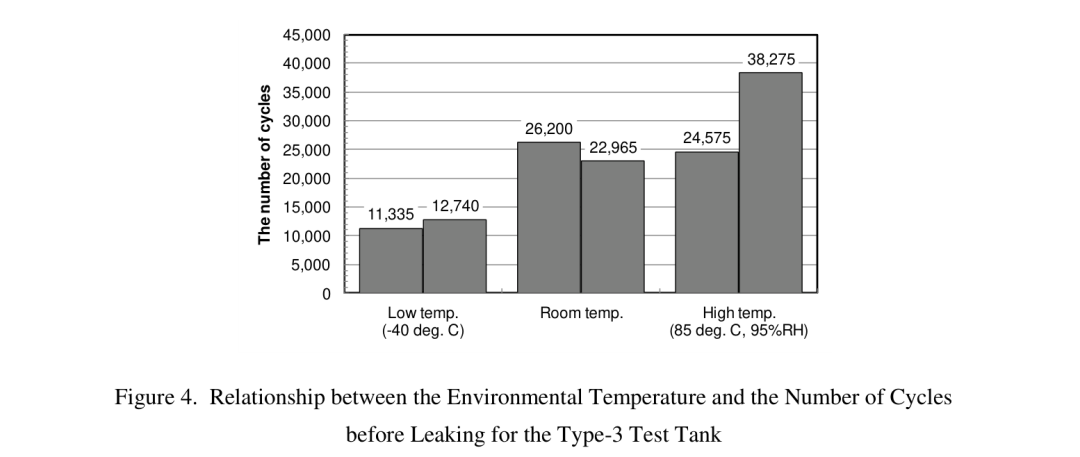
图4 III型瓶各环境温度下泄漏前循环次数(原图题:Relationship between the Environmental Temperature and the Number of Cycles before Leaking for the Type-3 Test Tank)
四、结果二:IV型瓶“怕热”(小编个人经验,它也很怕冷)
图5 是 IV型瓶的结果,画风完全不同:低温和室温环境下,45000 次压力循环全部“无伤通关”;但在高温环境下,CFRP 层在 34018 次时发生破裂。
也就是说,IV型瓶的 CFRP 层寿命在高温环境下明显缩短——和 III型瓶正好反着来。对 IV型瓶而言,薄弱环节不是内胆,而是 CFRP 本身。
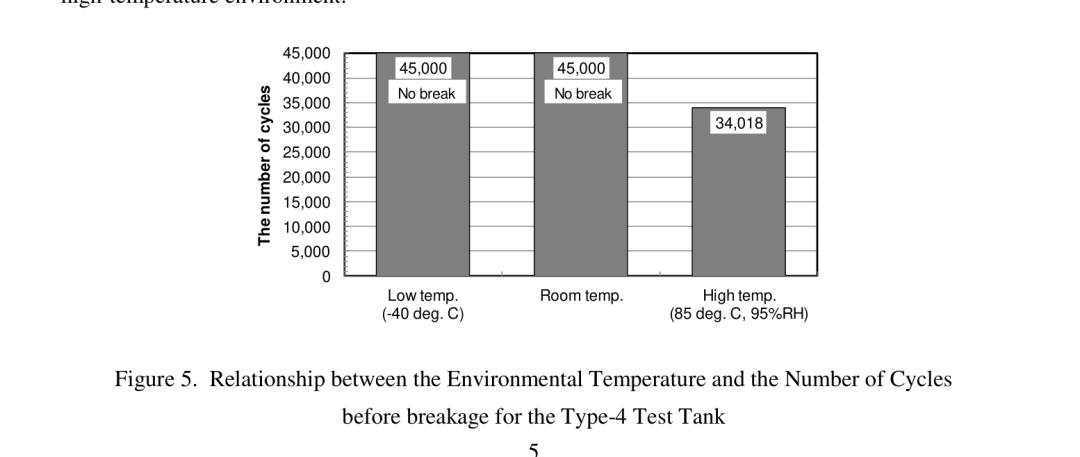
图5 IV型瓶各环境温度下破裂前循环次数(原图题:Relationship between the Environmental Temperature and the Number of Cycles before Breakage for the Type-4 Test Tank)
五、III型瓶的应变与裂纹:环向应变是“主控”
图6 是循环初期罐体中心环向应变随压力的变化。两种瓶在 125% 工作压力范围内,应变-压力都接近线性,而且基本不随温度变化。斜率(应变率)差别很大:III型瓶约 70με/MPa,IV型瓶约 135με/MPa——两个瓶尺寸差不多,但 IV型瓶的 CFRP 承受的载荷是 III型瓶的两倍,这对理解两者寿命差异很重要。
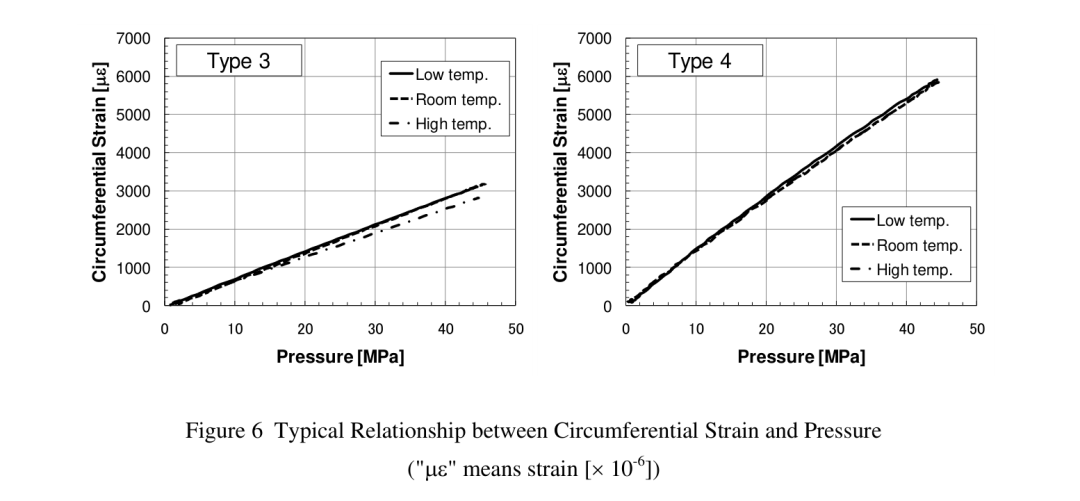
图6 环向应变与压力关系典型曲线(原图题:Typical Relationship between Circumferential Strain and Pressure)
III型瓶的泄漏点在圆柱段,作者对内胆做了染料渗透检测(图7)。结果无论高温(24575 次)还是低温(11335 次)循环之后,铝内胆都在圆柱段中心附近出现贯穿裂纹。这说明圆柱段中心的环向应变是主导疲劳的主应变——以后评价这类瓶的寿命,盯住环向应变就够了。
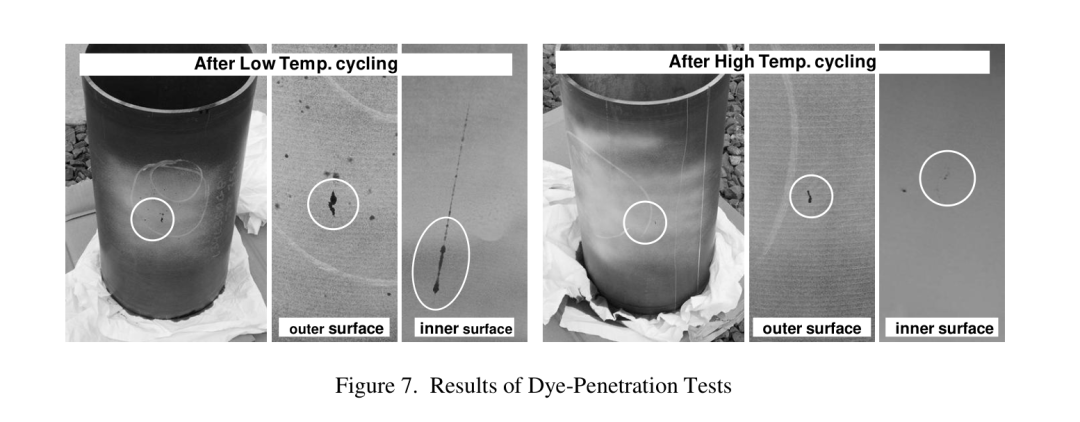
图7 III型瓶染料渗透检测结果(原图题:Results of Dye-Penetration Tests)
六、机理:III型瓶背后的“自增强温度账”
那么残余应力到底有多少?作者把 III型瓶的封头切掉、切断 CFRP 层,用应变片测铝内胆释放出来的应变(图8)。实测环向应变 2579με、轴向应变 1082με,用胡克定律(E=70GPa、ν=0.3)估算,环向残余压应力约为 226MPa。
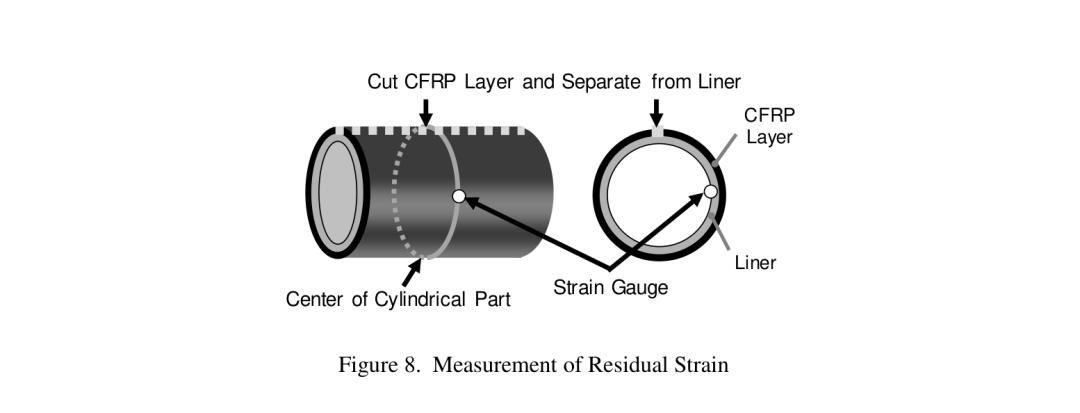
图8 残余应变测量方法(原图题:Measurement of Residual Strain)
接着研究温度的影响:把去掉封头的瓶放进恒温箱,以 25℃ 为参考点清零,从 -40℃ 扫到 85℃ 测内胆环向应变(图9)。
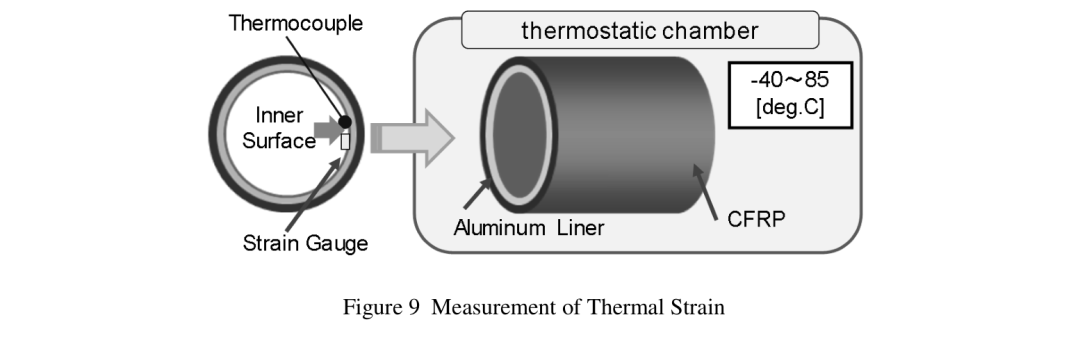
图9 热应变测量方法(原图题:Measurement of Thermal Strain)
结果见图10:-40℃ 时内胆出现 +1050με 的拉应变,85℃ 时出现 -1200με 的压应变。原因就藏在热膨胀系数里——CFRP 和铝的热膨胀系数不一样,温度一变,两种材料“伸缩量”不同,内胆的应力状态就被带着走。假设环向与轴向应变近似相等,换算成应力:-40℃ 约 +105MPa 拉应力,85℃ 约 -120MPa 压应力。
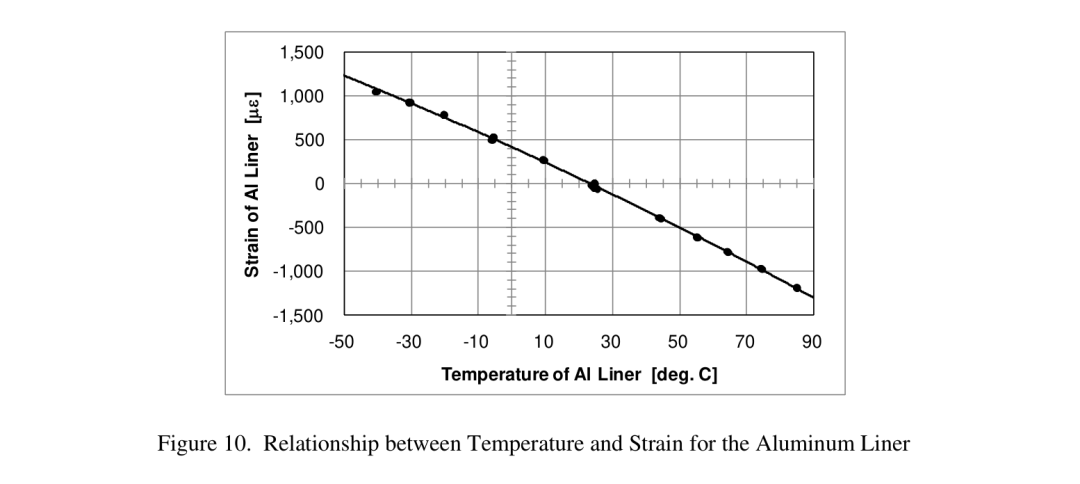
图10 铝内胆应变随环境温度变化(原图题:Relationship between Temperature and Strain for the Aluminum Liner)
把这笔热应力叠加上室温时的 226MPa 残余压应力,就得到图11 的“残余自增强应力-温度”曲线:
- 低温 -40℃:残余压应力从 226MPa 掉到 121MPa → 自增强效果打折 → 疲劳寿命缩短;
- 高温 +85℃:残余压应力涨到 345MPa → 自增强效果加强 → 疲劳寿命延长。
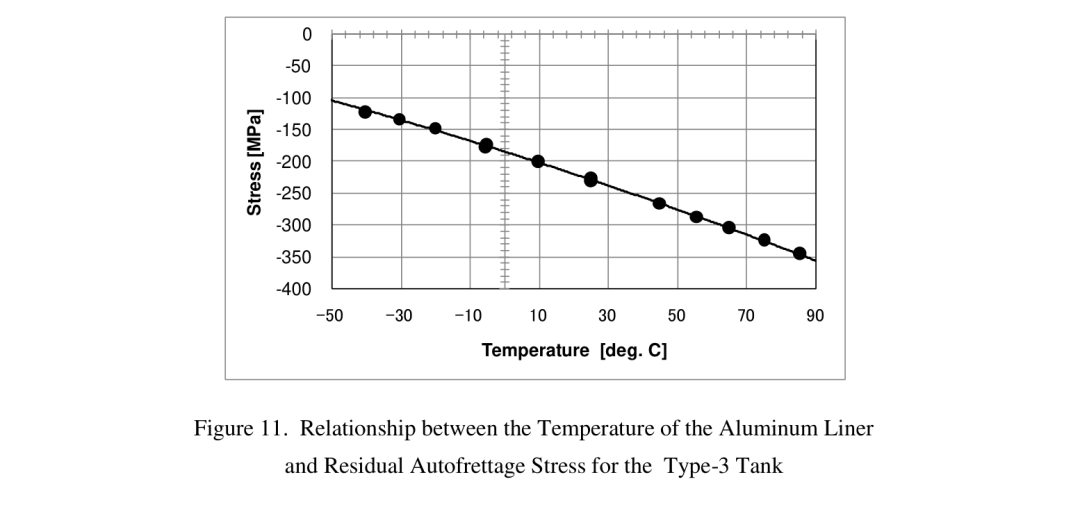
图11 铝内胆残余自增强应力随温度变化(原图题:Relationship between the Temperature of the Aluminum Liner and Residual Autofrettage Stress for the Type-3 Tank)
至此,III型瓶“冷短命、热长寿”的完整链条闭合了:环境温度通过改变自增强效果间接控制疲劳强度。所以论文主张,常温压力循环试验要么规定环境温度,要么规定介质最高温度,否则试验结果没有可比性。
七、IV型瓶的残余爆破强度:不渐变,直接掉
图12 是不同温度下爆破压力随循环次数的变化。低温和室温环境下,45000 次循环之后残余爆破强度基本没降;高温环境下,22500 次循环后残余爆破强度也几乎不变,但到 34000 次左右,罐子在循环过程中直接爆了。
这个“平台+突降”的形状很关键:残余爆破强度并不是随循环次数逐渐下降的,而是“看着没事,突然就没了”。对高压氢瓶这类失效后果严重的产品,这种失效模式意味着只靠渐进损伤模型去预测寿命是有风险的。
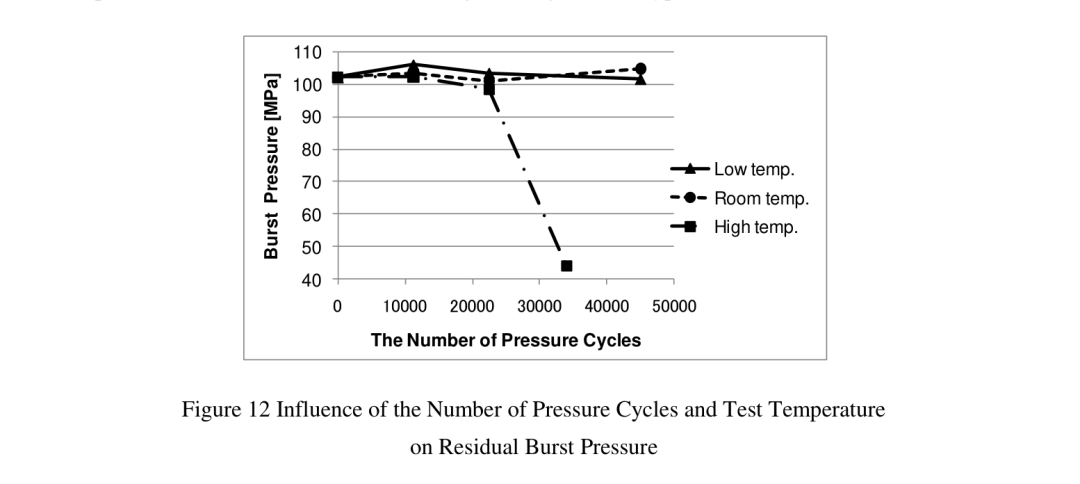
图12 循环次数与试验温度对残余爆破压力的影响(原图题:Influence of the Number of Pressure Cycles and Test Temperature on Residual Burst Pressure)
八、拆瓶:CFRP 裂纹的“指纹”
高温下爆掉的 IV型瓶被切开,CFRP 层和内胆分离后仔细观察。图13 是爆破罐的外观和爆破点处 CFRP 内表面,图14 是爆破点对侧 CFRP 内表面及裂纹特写。
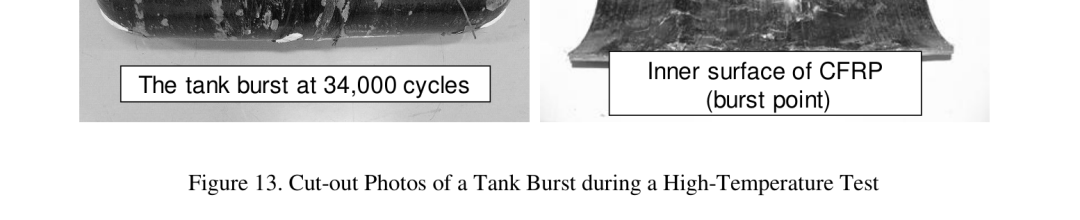
图13 高温试验中爆破罐的切块照片(原图题:Cut-out Photos of a Tank Burst during a High-Temperature Test)
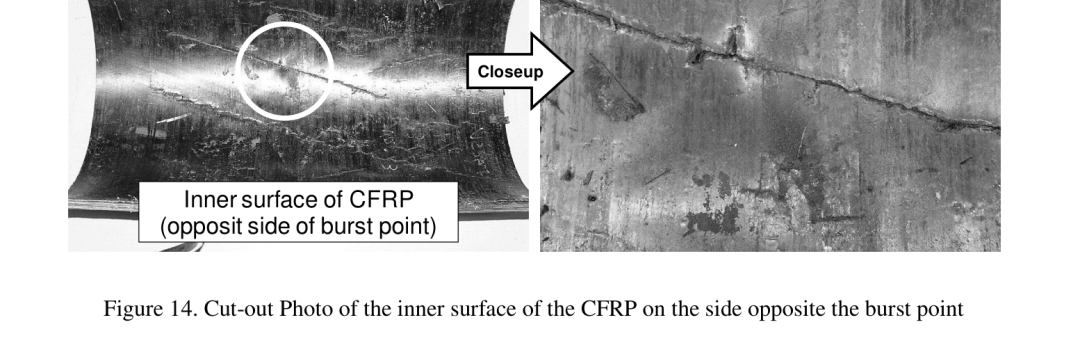
图14 爆破点对侧 CFRP 内表面切块照片(原图题:Cut-out Photo of the Inner Surface of the CFRP on the Side Opposite the Burst Point)
两个细节值得玩味。其一,裂纹不只是爆破点有,整个 CFRP 内表面到处都是斜向裂纹,裂纹里还能看到“压碎”的痕迹——这说明它们不是爆破瞬间撕裂出来的,而是压力循环过程中慢慢累积的疲劳裂纹,爆破点只是“压死骆驼的最后一根稻草”,裂纹才是爆破的起点。
其二,裂纹与轴向呈固定角度,几乎平行于最内层螺旋缠绕(helical)方向。作者据此推测:压力循环中环向(hoop)层 CFRP 的变形受到了其他铺层 CFRP 的干涉。这个方向如果能深挖下去,很可能解释高压氢瓶 CFRP 疲劳失效的根因,也能让寿命预测更可靠。
九、结论:
回到论文的三条核心结论:
1. III型瓶:低温下疲劳强度下降、高温下上升;主因是 CFRP 与铝热膨胀系数差异导致自增强效果随温度“增减”。
2. IV型瓶:高温环境下压力循环中发生破裂,疲劳强度下降。
3. 常温压力循环试验必须规定环境温度和介质温度,同时需要开发在高温、低温环境下都能保证足够安全裕度的验证试验。
一句话总结:环境温度不是噪声,而是氢瓶寿命方程里的一个自变量。标准不把温度写明白,常温试验跑出来的结论就可能“随机漂移”,这在高压氢安全面前是不可接受的。
附:论文档案
标题:Influence of Temperature on the Fatigue Strength of Compressed Hydrogen Tanks for Vehicles(环境温度对车载压缩氢储罐疲劳强度的影响)