机器人关节异响检测方案|懿朵科技手持式+固定式声学成像完整解决方案
什么是机器人关节异响?
什么是机器人关节异响?
机器人关节是工业、协作、人形机器人的核心传动单元,集成伺服电机、RV/谐波减速器、轴承、制动器、编码器等零部件。 在交变载荷、齿轮啮合、润滑衰减、装配偏差、温度漂移等因素作用下,会产生非设计预期的异常声响,即关节异响。
异响声源隐藏在关节壳体内部,具备多声源耦合、早期信号微弱、工况依赖性强、偶发瞬态难复现的特点,分为齿轮啸叫、齿轮敲击、轴承损伤异响、干摩擦、谐波柔轮异常、制动器摩擦、电磁啸叫、装配松动共振等多类故障模式。 异响不单是噪声问题,既是用户感知的品质缺陷,也是零部件失效的早期预警信号。
传统测试手段核心痛点
传统测试手段核心痛点
判定主观无标准:人工听音受人员经验、班次干扰,无法量化留档,缺少统一评价基准。
缺少空间定位能力:仅可获取噪声振动幅值,不能定位关节内部声源,难以分辨主导故障源,只能依靠拆装推测故障。
弱信号与瞬态异响难捕捉:早期异响易被环境噪声掩盖,毫秒级偶发、工况相关异响不易复现捕获。
测试操作存在弊端:听诊探棒存在安全风险;贴装传感器会改变样机原有状态;对深部故障、空气辐射噪声灵敏度有限。
排查效率低、代价高:拆装验证属于破坏性排查,周期成本高,易产生二次装配故障。
难以适配产线量产场景:仅适用于抽样研发,无法实现产线自动化全量在线检测。
SC150-S固定式声学监测模组|
产线全量在线筛查
SC150-S固定式声学监测模组|
产线全量在线筛查
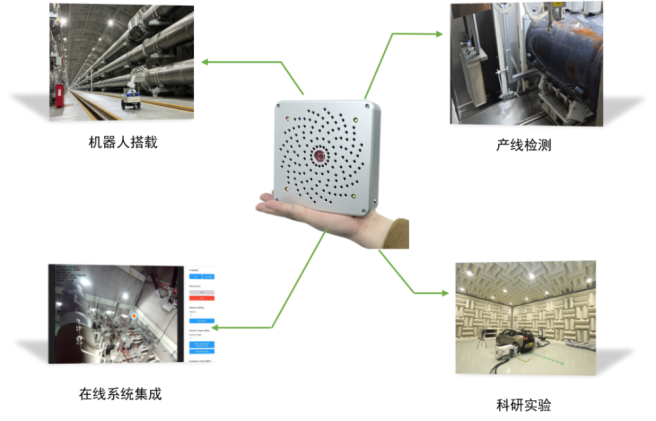
SC300手持式声学成像仪|
移动式诊断终端
SC300手持式声学成像仪|
移动式诊断终端
启泵瞬态几十秒,
损伤为何远超稳态运行?
启泵瞬态几十秒,
损伤为何远超稳态运行?
应用场景总结
SC150-S固定式:面,产线100% 在线筛查、长期老化监测;SC300手持式:点,故障诊断、根因定位、现场复核;
两者搭配,构建“筛查-定位-整改-验证-归档”完整闭环。
应用价值总结
SC150-S固定式
01
质量一致性:全量检测替代人工听音,判据统一,降低漏检与客诉。
02
检测效率:节拍内自动检测判定,不占用额外产线时间,不拖累产能。
03
可追溯性:留存声像与原始波形,按序列号精准追溯产品检测记录。
04
人力替代:系统自动判读,减少听音岗位,降低人员培训成本。
SC300手持式
01
诊断效率:一次采集获取全场声场,无需贴传感器,排查由数小时缩至分钟级。
02
定位精度:亚厘米~厘米级分辨,精准定位关节内部故障部位。
03
整改确定性:定量对比整改前后噪声数据,用数值消除主观争议。
04
数据留档:原始数据完整保存,支持复核,构建可追溯的数据链路。