基于田口法的高热可靠性 DFN 封装最优结构参数仿真研究

摘 要:随着电子技术的不断发展,芯片越来越向系统级封装方向发展,封装行业迎来了新的挑战和机遇。封装能为芯片提供机械支撑、电气连接与散热,因此其可靠性研究备受关注。 双平面无铅(DFN)封装是一种无引线的表面贴装封装技术,不合理的材料组合或结构设计会导致翘曲或应力集中现象,直接影响封装体的共面部及可靠性,引 发芯片断裂、 焊接分层等问题。 针对典型DFN 封装结构,采用有限元仿真分析方法,研究特定封装产品在回流焊后以及热循环载荷下关键部位的翘曲和应力。 采用田口法对DFN 封装设计参数进行评估与优化,获取最优结构参数组合,将其与实际产品仿真结果进行对比,验证了仿真模型的合理性,为高可靠性DFN 封装的实际生产提供了理论指导。
0 引言
DFN 封装是一种无引线表面贴装技术,常被应用于集成电路和其他电子元件的封装,如电源管理芯片的低压差稳定器、DC-DC 转换器。其具有小尺寸、优异的热电性能和高效的生产工艺,被广泛应用于各类电子产品,如电源管理模块、模拟和混合信号模块、通信模块及音频模块等。在DFN 封装模块中,引脚框架之间及芯片与引脚夹具 (CLIP)之间需用焊膏焊接,焊接后的封装产品需要通过回流焊贴装到电路基板上。在此过程中,封装器件需承受 25~260 ℃的温度,各结构会发生热胀冷缩,且由于不同材料之间的热膨胀系数不匹配,各结构受到相互约束而不能自由变形,就产生了热机械应力和翘曲。过大的翘曲和应力集中会引起引脚框架的大变形,导致芯片与焊膏之间产生微小分层,焊点发生失效,影响芯片的可靠性。产品在开发阶段选择的设计、结构参数不合理,由此引发的焊点可靠性问题在封装产品组装初期不易被发现,在产品可靠性考核阶段才能被发现,是封装产品开发的致命缺陷。
1 DFN 封装回流焊工艺仿真分析
1.1 DFN 封装回流焊工艺仿真模型设计
DFN 封装回流焊工艺仿真模型如图1所示。
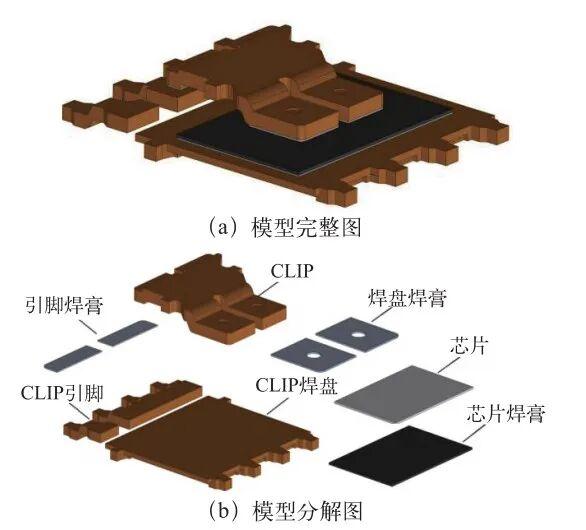
图1 DFN封装回流焊工艺仿真模型
严格的禁铅法规导致电子封装产业对无铅焊接提出了更高的要求,已经成熟的SnPb 焊料必须被性能相近或更高的无铅焊料所替代。在众多无铅焊料中,SnAg 体系中最受重视和被用于力学性能研究的无铅焊料主要为SnAgCu合金。SnAg 系合金也被认为是最有希望替代传统SnPb共晶合金的无铅焊料。与传统的SnPb共晶合金相比,SnAg系合金具有较高的强度和优异的抗蠕变、抗热疲劳及抗氧化性能,与其他的无铅焊料相比,它的价格又相对低廉。对焊点进行热循环研究时,实验条件相同且在同一周期下SAC105/Cu凸点裂纹的开裂程度最轻,可靠性较好,因此,本文选取焊膏优化实验材料时,除了常用的焊点材料Sn3 .0Ag0.5Cu,还选取了Sn1.0Ag0.5Cu。纳米银是一种极具潜力的电子互连材料,它具有优良的物理和化学性能、高导热性以及良好的导电性,其具有的低温下烧结、高温下服役的特性非常适用于高功率电子器件, 因此也将纳米银纳入焊膏优化实验材料。
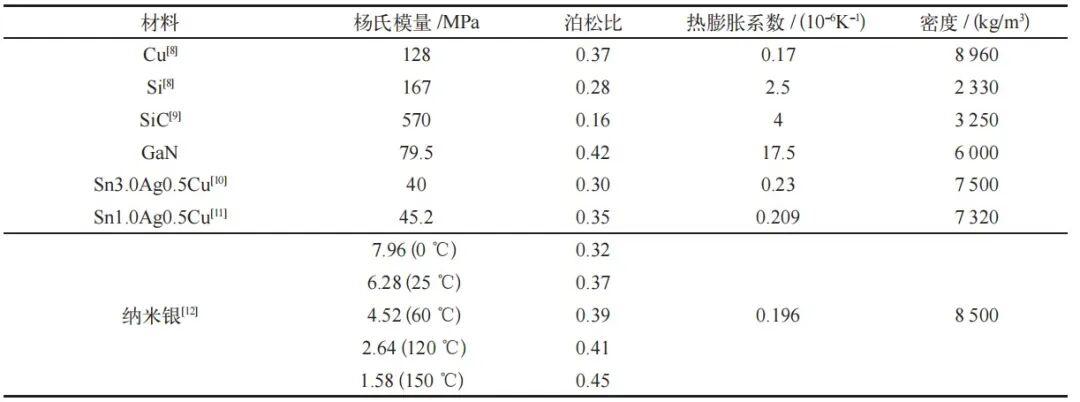
DFN 封装产品的CLIP 框架材料均采用Cu,CLIP焊盘尺寸为6mmx5mmx0.254mm。焊膏均采用Sn3.0Ag0.5Cu,引脚焊膏尺寸为1.2mmx0.35mmx0.025 mm,使用2 块引脚焊膏将引脚和 CLIP主框架互连;焊盘焊膏尺寸为 1.13 mmx0.93 mmx0.025mm,使用2 块焊盘焊膏将 CLIP 主框架和芯片焊接,需要注意的是,初始的焊盘焊膏高度与CLIP突出来的圆柱结构高度相同,焊膏未将CLIP与芯片隔绝,会对芯片可靠性产生较大影响。芯片焊膏尺寸为 3.874 mmx 2.584 mmx0.025 mm ,具体材料参数如表 1 所示。
表1 材料参数
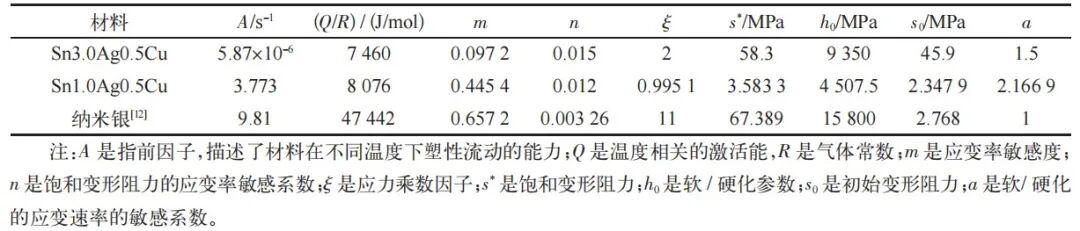
由于焊膏材料涉及到黏塑性 ,本文采用Anand 模型设置3类焊膏参数,具体 Anand 模型参数如表 2所示。
表2 焊膏Anand模型参数
具体仿真过程如下:1)利用 Solidworks 软件对DFN 封装结构进行建模,各部分尺寸与实验中所用的试件一致;2)导出.x_t 格怯文件,将文件导入 Ansys软件的静力学结构模块,为其施加所需的回流焊工艺曲线;3)将网格尺寸设置为 0. 1 mm ,细化网格以获取更精确的仿真结果;4) 为CLIP 引脚底部和CLIP 焊盘底部施加固定约束的边界条件;5)进行相关的求解设置。
1.2 回流焊后的DFN 封装
在引脚焊膏、焊盘焊膏、芯片焊膏的厚度均为0.025 mm 的初始条件下,实际封装产品在回流焊过程中会发生焊接层的微小分层及芯片开裂现象,发生失效的位置如图2 所示。
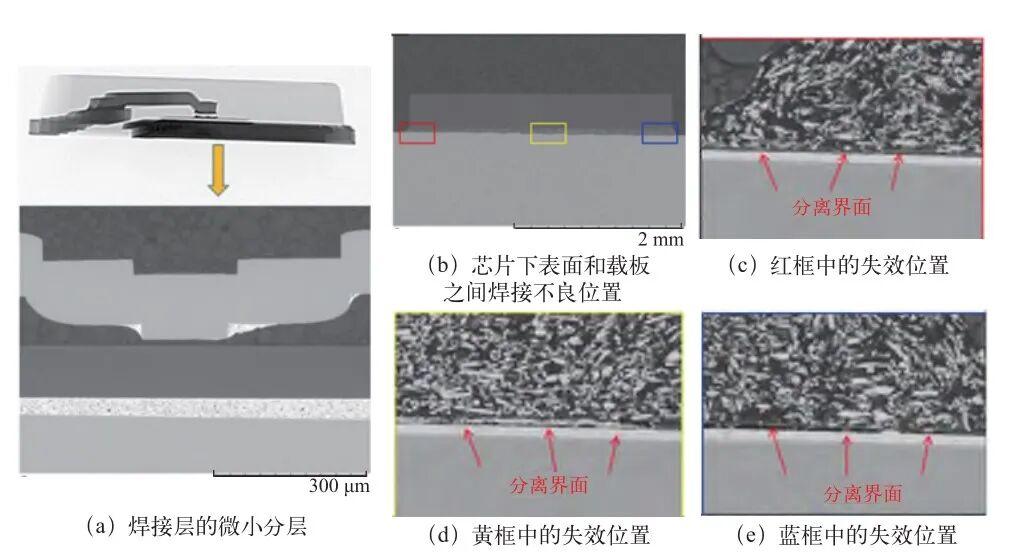
图2 实际封装产品失效位置
DFN 封装有限元网格划分模型如图 3 (a)所示,通过仿真计算得到残余应力的结果,DFN 封装总翘曲仿真结果如图 3 (b)所示。芯片的残余应力分布情况如图3 (c)所示,焊盘焊膏层在 Z 方向的翘曲如图 3 (d)所示。由图 3 (c)可知,芯片失效位置的最大残余应力为352.24 MPa,同时焊盘焊膏层发生分层位置的翘曲最大值为 3.2491 μm 。这与有限元仿真结果中数值较大的失效位置相吻合。
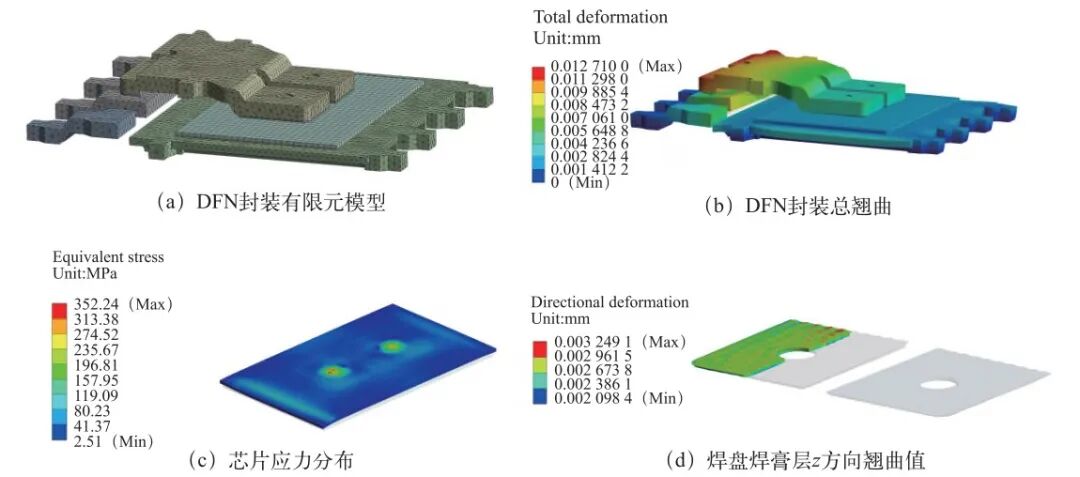
图3 有限元仿真分析图
2 高热可靠性 DFN 封装参数优化
2.1 田口法参数优化实验设计
在DFN 封装中,材料组合或结构设计的不合理会导致结构翘曲或者出现应力集中现象,直接影响封装体的共面度及可靠性,进而引发芯片断裂、焊接层分层等问题 ,使用田口法对 DFN 封装结构组合参数进行优化。
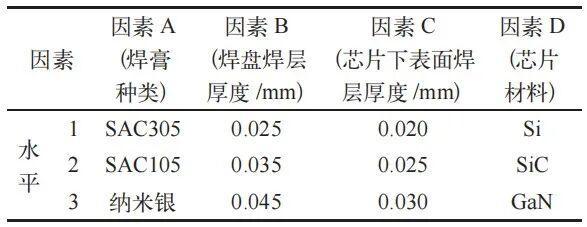
实验设计选用的实验因素及水平如表 3 所示,利用Minitab 数值分析软件设计田口法 正交实验,采用L9 (34)形怯的正交表,采用不同的参数组合进行仿真,得出芯片及焊膏的最大应力值和翘曲值。
表3 实验因素及水平
2.2 参数优化实验结果分析
DFN 封装产品的回流焊过程是一个瞬态过程, 因此分析结果均选取回流焊过程中的最大瞬态值,在此基础上进行分析研究。芯片封装产品的质量指标包含芯片最大应力值和翘曲值、芯片下表面焊层结构最大应力值和翘曲值等, 由于这些指标对芯片封装产品的可靠性影响程度不一 ,因此本文采用信噪比来衡量芯片封装产品的可靠性 。信噪比能够真实地反映出焊膏种类、焊盘焊层厚度、芯片下表面焊层厚度、芯片材料种类对质量指标数据的影响 ,本文基于望小特性的信噪比进行分析,信噪比的计算公式为:
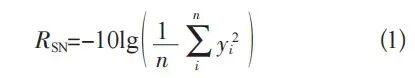
其中,RSN 为信噪比 , 是信号 S 与噪声 N 比例的对数值;yi 为第 i 次实验结果的实际计算值或测量值 ,n为实验结果的总数。
由于各因素对封装产品的质量指标影响规律不同,因此通过信噪比的极差分析法实现多目标综合评判 ,按照计算得出的权重占比进行百分制加权,得到衡量参数组合优您的综合评分。
使用田口法组合参数仿真得出的结果和综合评分后得出的最优结构参数组合如图4 所示,编号 0 为原尺寸 DFN 封装结构的最大应力和翘曲仿真结果,编号 1~9 为田口法 正交实验参数组合的最大应力和翘曲仿真结果。
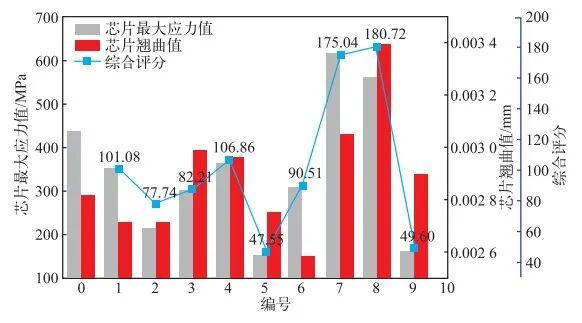
图4 优化仿真结果及综合评分结果
由于信噪比是基于最小特性进行分析的,因此其综合评分越低越好。通过田口法参数优化实验可得,编号5的封装结构参数组合的综合评分最低,参数组合如下:焊膏采用Sn1.0Ag0.5Cu,焊盘焊层厚度为0.035 mm,芯片下表面焊层厚度为0.025 mm,芯片材料为Si,此时最大瞬时应力值为151.6 MPa ,芯片最大翘曲值为 0.002 713 mm。相较于优化前 ,优化后芯片的最大应力值减小了56.96%,翘曲值降低了1.34%。
优化前后芯片下表面焊层结构的最大应力值和翘曲值仿真结果如图 5 所示,最大应力仿真结果均低于或处于对应焊料的屈服应力范围内,焊层应力处于安全应力范围内;编号 0 代表采用原尺寸 DFN 封装结构的焊层翘曲值,其最大翘曲值为 2.796 7 μm ,这会导致出现微小分层现象。经优化后,编号 5 的焊层结构的最大翘曲值为 2.523 9 μm,优化后的翘曲值降低了9.75%。
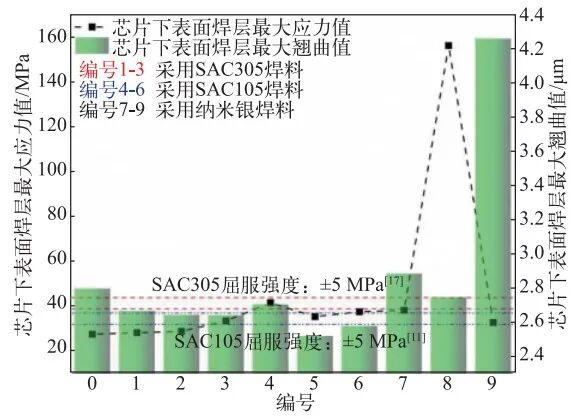
图5 芯片下表面焊层结构的最大应力值和翘曲值
2.3 热循环可靠性实验结果
使用原尺寸DFN 封装结构与参数优化后的DFN封装结构进行热循环仿真,热循环温度加载参考GJB150.5A-2009 的温度循环实验的加载标准,最高加载温度为 125 ℃ ,最低加载温度为-55 ℃,整个温度循环过程的温差达到 180 ℃,零应力下的参考温度为 22 ℃ 。
热循环下优化前后的DFN 封装芯片仿真结果如图 6 所示。结构参数优化前的最大翘曲和应力集中现象的发生位置仍然是焊盘焊膏和CLIP圆柱结构等危险区域,芯片最大应力值为180.25 MPa,如图 6 (a)所示,最大翘曲值为1.2424μm,如图 6 (b)所示,而优化后的芯片结构参数增加了焊盘焊膏层的厚度,可以将CLIP圆柱结构覆盖住,很大程度上增加了芯片的可靠性,优化后的芯片最大应力值为 120.84 MPa,如图 6(c)所示,芯片最大翘曲值为1.176 4μm,如图 6 (d)所示。在热循环条件下,优化后的芯片较优化前翘曲减小不明显,最大应力值减小了32.96%。
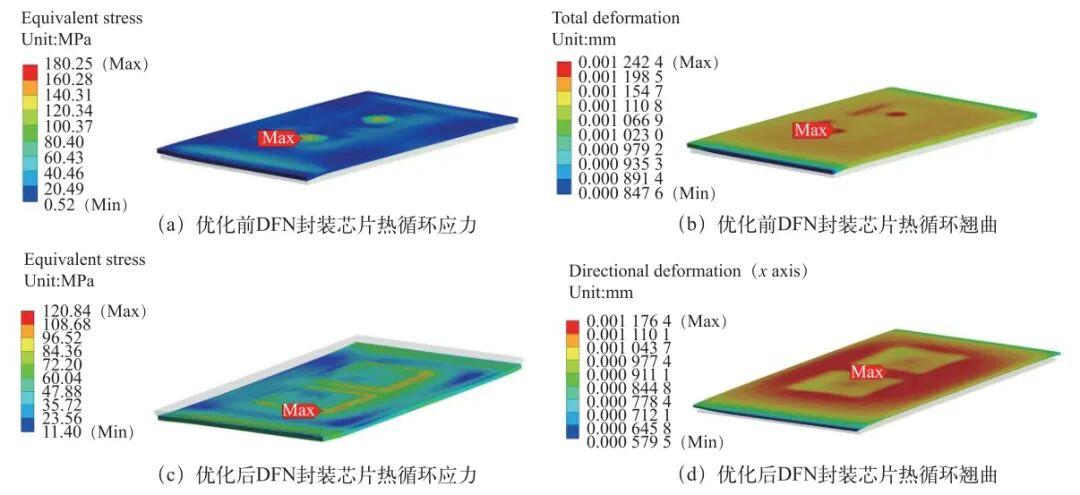
图6 热循环下优化前后的DFN封装芯片仿真结果
3 结论
本文基于Ansys 有限元仿真软件,以某DFN 封装结构为研究对象,就现有DFN 封装实际生产过程中存在的问题展开结构参数优化研究,结合田口法研究了回流焊工艺中不同结构参数对封装产品的应力和翘曲优化的影响。在回流焊过程中热载荷不变的情况下,选择Sn1.0Ag0.5Cu 材料,适当增加焊盘焊层的厚度(0.01 mm),以针对CLIP 结构的特殊性,解决其和芯片直接贴合的问题,大大减小了芯片的最大应力值,芯片最大翘曲量减小了1.34% 。在热循环载荷相同的情况下,优化后的芯片较优化前翘曲减小不明显,最大应力值减小了 32.96% 。通过上述分析,编号 5 的优化方案为减小DFN 封装应力和翘曲的结构参数设计提供了参考 。虽然仿真结果表明,采用Sn1.0Ag0.5Cu 材料可能会减小DFN 封装关键部位的应力和翘曲,提高产品的热可靠性,但也需要考虑制造封装产品的设备及其他关联的工艺参数,并进行相应调整 。后续将会开展以优化后DFN 封装结构参数组合为主的实验,以验证有限元理论仿真工作的有效性。