Ludovic—ε-己内酯聚合反应挤出工艺仿真案例演示
聚(ε-己内酯)(PCL)是一种生物相容且可生物降解的合成聚酯,其最终降解产物为水和二氧化碳,在生物体内可安全代谢。这些特性使其成为生物医学领域极具吸引力的材料。该产品通过ε-己内酯的聚合获得,此化学反应过程可以在合适的双螺杆挤出机内进行。本案例采用Ludovic软件对ε-己内酯聚合反应挤出过程进行模拟。
反应挤出模拟
1 挤出机模型:
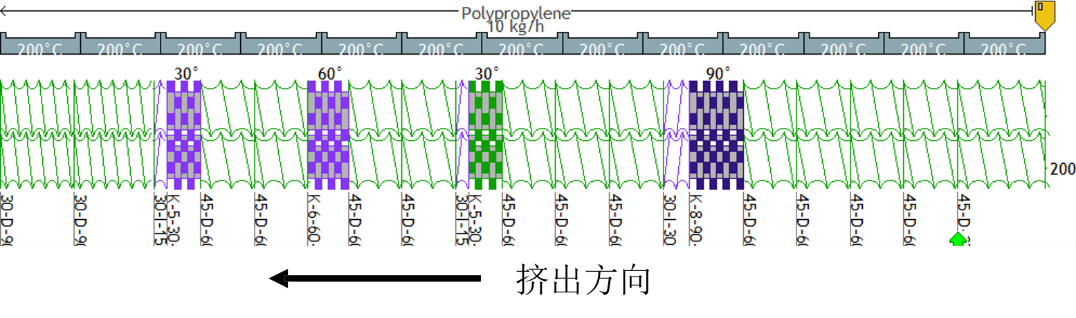
Leistritz LSM 30-34 挤出机,直径 : 34 mm,L/D : 34。
2 材料粘度模型:
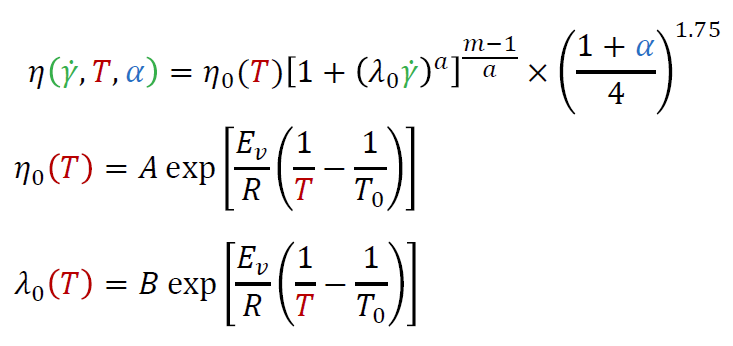
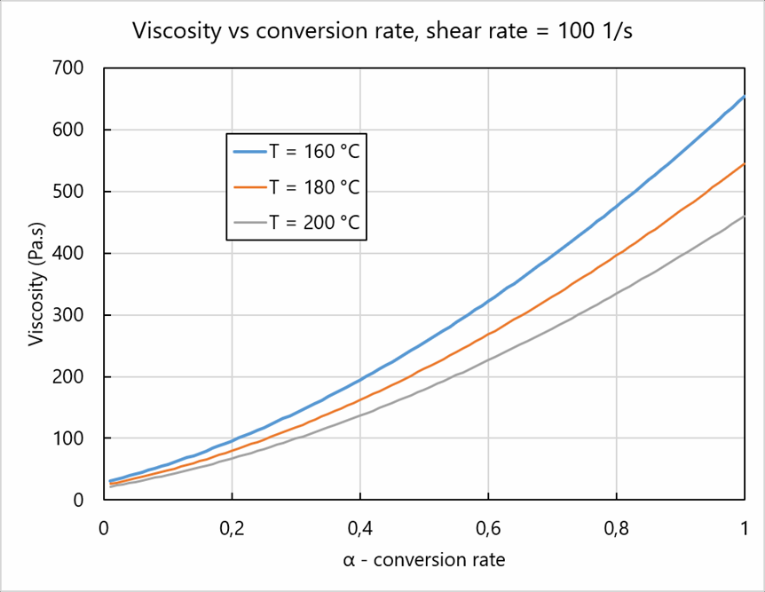
𝜂 : 粘度 (Pa.s), 𝛾 : 剪切率(1/s),𝑇 : 温度 (K),𝛼 : 聚合率,𝑡: 时间 (s),𝑅, 𝑚, 𝑎, 𝐴, 𝐵, 𝐸𝑣:固定参数。
3 反应模型:
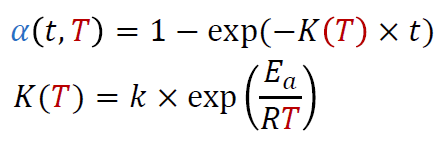
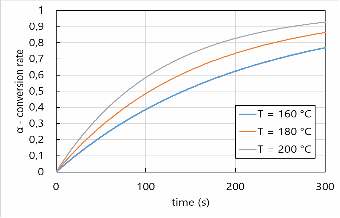
𝛼 : 聚合率,𝑇 : 温度 (K), 𝑡: 时间 (s)。
4 工艺条件:
喂料量:10kg/h;
转速:200RPM;
机筒温度:180°C
5 结果分析:
温度和停留时间
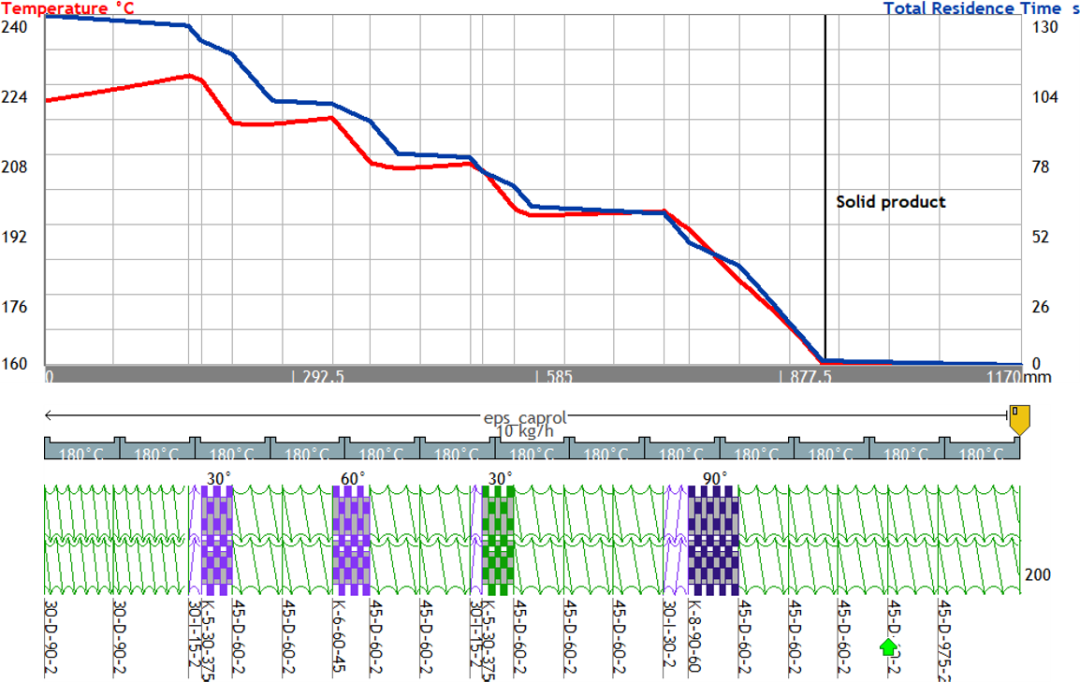
通过Ludovic模拟可以得到热机械数值,如温度、停留时间、剪切速率和压力,这些物理量被用于计算ε-己内酯的聚合率(转化率)。
聚合率和粘度
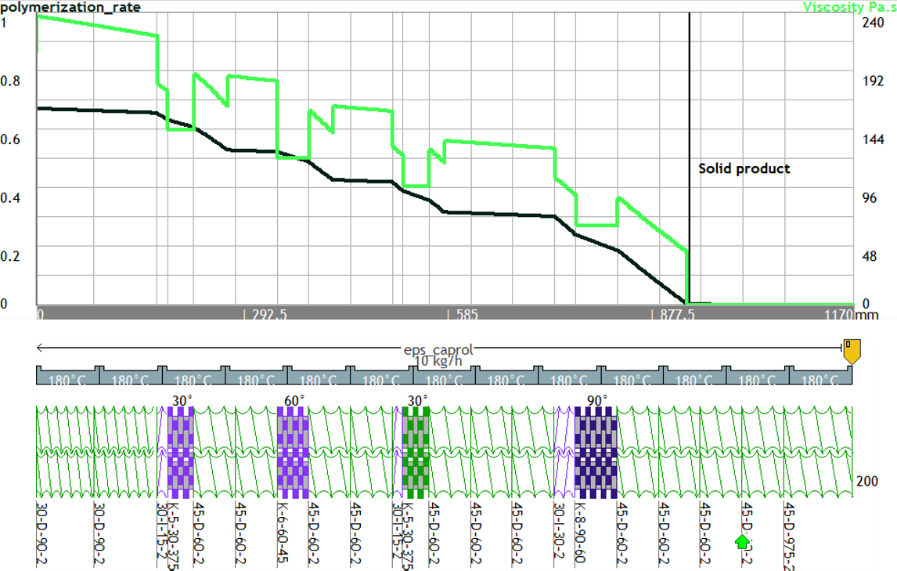
ε-己内酯的聚合率(Polymerization_rate)为单体已转化为聚合物的比,范围在0到1之间。该比例在挤出过程中逐渐增加。另外,整个材料体系的粘度受聚合率的影响,在挤出过程中,粘度也会沿螺杆方向增加。
6 工艺优化:
1)目标:为了保证最终产品的质量,聚(ε-己内酯)的聚合率必须满足:α > 0.85。
2)DoE优化:总共计算147 个仿真算例。
喂料量:[5; 15] kg/h
转速:[200;500] RPM
3)优化结果
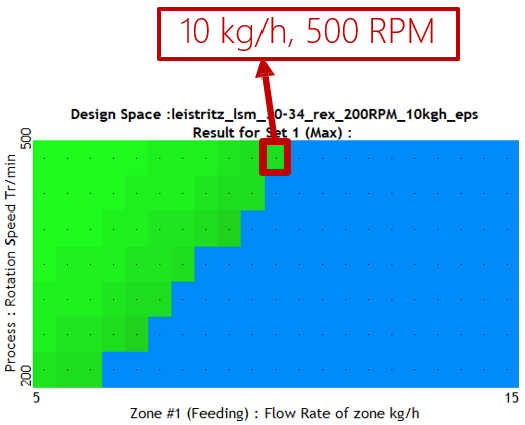
上图中绿色 区域的算例为α >= 0.85,满足优化需求,蓝色 区域的算例为α<0.85,不满足优化需求。在满足聚合率α >= 0.85要求的算例中(绿色 区域),最优的工艺条件为图中红色线框中的工艺条件(最大喂料量):喂料量10 kg/h,转速500 RPM。
4)优化工况与初始工况对比
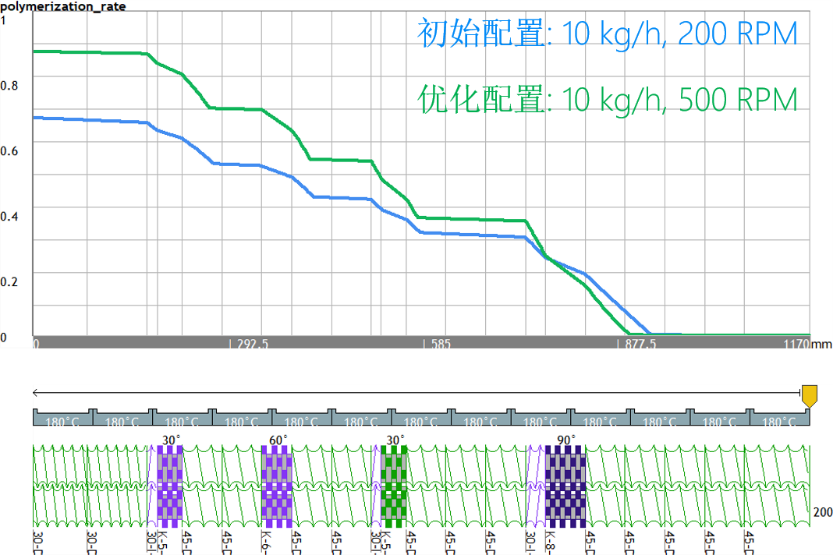
优化后的工艺条件能够在挤出机末端达到更高的聚合率,从而使产品质量更佳。这得益于转速的提高,进而带来了更高的温度。该化学反应在高温下更有利于进行。
7 结论:
Ludovic可以对反应挤出过程进行精确模拟。
Ludovic的DoE功能可以对反应挤出过程进行优化,以达到所需的化学反应水平。
Extrusion réactive Des aspects fondamentaux aux développements industriels (Phillippe Cassagnau, Véronique Bounor-Legaré), Chapter 2 : Simulation et modélisation des opérations d’extrusion réactive (Françoise Berzin, Bruno Vergnes)