倒装器件底部填充胶评价方法探讨

本文转自芯封装视野公众 号,分享关于倒装器件底部填充胶评价方法相关工艺研究,旨在为该领域从业者提供工艺理论分析指导。
摘 要
在电子封装领域,底部填充技术对倒装器件进行结构加固已经成为了一种常见工艺手段,可有效应对由芯片与基板间应力不匹配引发的焊点断裂等可靠性挑战。尽管如此,针对多种底部填充胶的评价方法仍有待深化研究。围绕2款底部填充胶的加固效能,从填充性能、耐热冲击性以及耐机械冲击性等多个维度进行了深入分析。研究结果表明,具备低粘度、高玻璃化转变温度以及低热膨胀系数的底部填充胶,在增强倒装芯片焊点保护方面展现出更大优势,同时也为后续底部填充胶的评价方法提供了借鉴。
1 实验样品及方案
1.1 实验样品
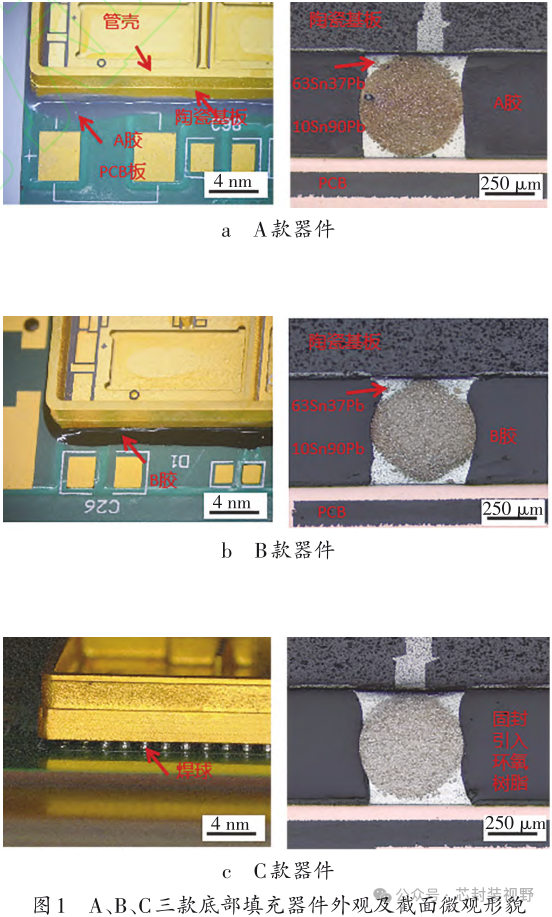
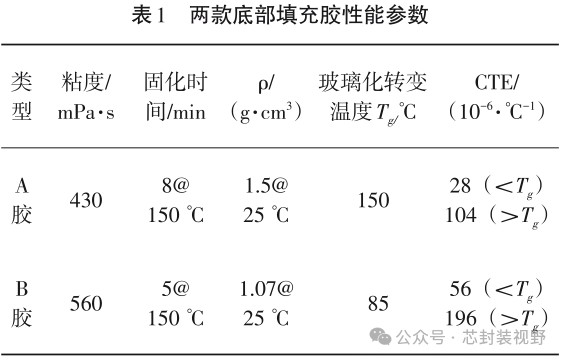
图1分别为3款倒装器件的外观及截面微观形貌,其均由金属管壳、陶瓷基板、焊点、印制电路板(PCB:PrintedCircuitBoard)和底部填充胶构成。其中,金属管壳材料为可阀合金,尺寸为25.6mm×25.6mm×3mm;陶瓷基板为氧化铝陶瓷,尺寸为25.6mm×25.6mm×3mm;焊点由63Sn37Pb焊膏+10Sn90Pb焊球混装构成,高铅焊球直径为0.5mm,并按照24×24矩阵分布,共计576颗焊球;PCB板材料为玻璃纤维增强环氧树脂(FR-4),尺寸为46mm×33mm×4mm;A款器件和B款器件分别采用A型和B型底部填充胶,其具体性能参数如表1所示。C款器件作为对照组,不对其进行底部填充。
1.2 实验方案
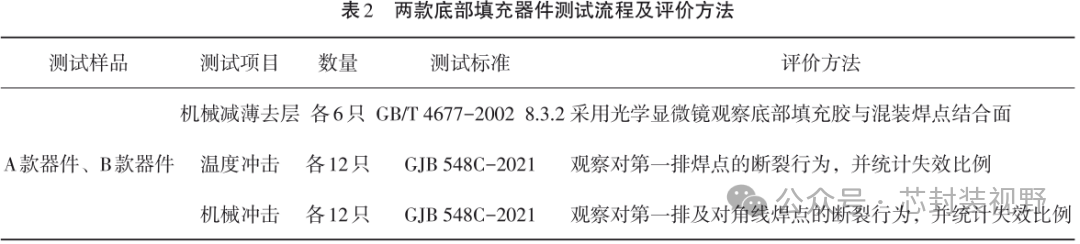
该倒装器件主要应用在某飞行装置中,结合该飞行装置的任务剖面、环境剖面以及历史失效数据,选定温变应力以及机械应力作为主要敏感载荷,并重点关注混装焊点失效行为。为充分评价2款底部填充胶的的填充效果和长期服役表现,选取机械减薄去层、温度冲击以及机械冲击作为主要测试项目,具体评价流程及方法如表2所示。
其中,机械减薄去层测试依次采用80目、400目、1200目和2000目砂纸对倒装器件底部PCB基板进行平磨,最终去除整个PCB板。随后采用光学显微镜对暴露出来的混装焊点以及底部填充胶的微观形貌进行观察,从而评价底部填充胶填充效果;温度冲击测试设置最低温度以及最高温度分别为-55℃和125℃,高低温分别保温10min,高低温转换时间不超过2min。分别对A、B、C三款器件进行500次循环,每隔100次循环取出2只倒装器件,并进行外观检测。并对400次循环以及500次循环后的A、B、C三款器件进行金相制样。随后在光学显微镜下统计第一排以及对角线混装焊点的失效比例。机械冲击时选取倒装器件趋向于脱出其基座的方向为机械冲击方向(Y1方向),分别A、B、C三款器件在Y1方向进行机械冲击。机械冲击量级分别为3000g×5次,5000g×5次以及10000g×5次3个量级,在每个量级下分别取出A、B、C三款器件各2只开展实验。随后对机械冲击后的器件进行金相制样,并在光学显微镜下观察第一排以及对角线混装焊点的失效比例。
2 结果与分析
2.1 底部填充胶填充性能分析
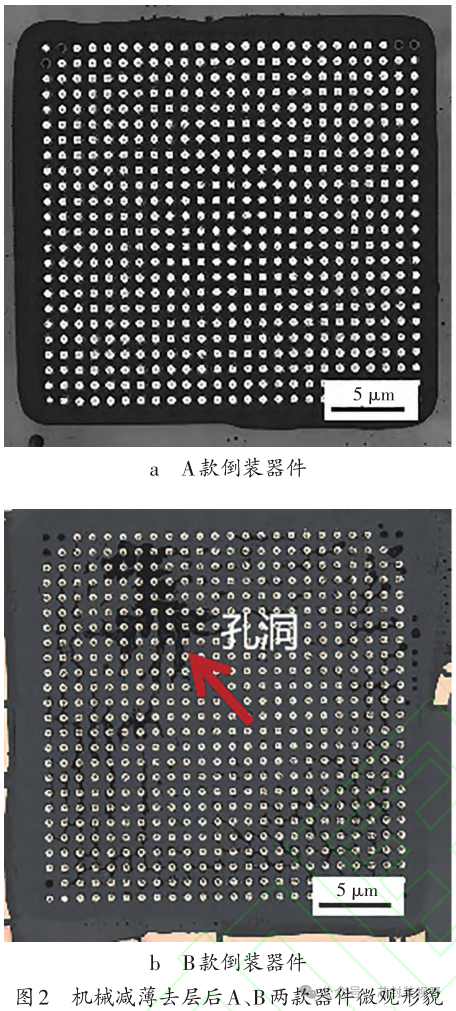
在完成机械减薄去层后,采用体式显微镜对A、B两款器件的填充效果进行评价,具体结果如图2所示。由图2可知,在相同的底部填充工艺参数下,A胶几乎实现了对所有倒装焊点的填充;而B胶在远离填胶位置的一侧未能充分填充,部分区域焊点仍呈现未包裹状态,即B胶的填充效果要弱于A胶的填充效果。在底部填充时,2款底部填充胶主要通过毛细作用实现对倒装凸点的填充,其粘滞力的公式为:
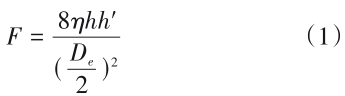
式(1)中:F——粘滞力;
η——底部填充胶的粘度;
h,h'——与流动相关的尺寸参数;
De——毛细通道的直径。
在A、B两款器件中,器件的结构保持一致,故主要考虑粘度对底部填充性能的影响。由表1可知,A、B两款底部填充胶的粘度分别为430mPa·s和560mPa·s。在保持其他参数不变的情况下,A款底部填充胶的粘滞力要低于B款底部填充胶。除此之外,相比于B款填充胶,A款填充胶需要的固化时间更长(8@150℃),即A款底部填充胶能在更长时间内保持流动性。因此A款底部填充胶的填充效果优于B款底部填充胶。
2.2 底部填充胶抗温度冲击载荷性能分析
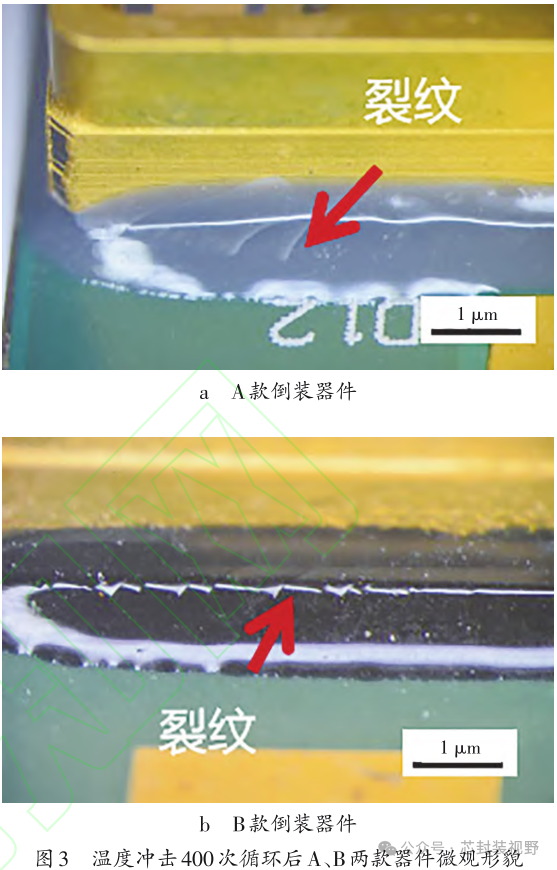
分别对A、B、C三款器件在-55~125℃下进行温度冲击测试,并在100次循环,200次循环、300次循环、400次循环和500次循环时对器件进行微观形貌观。结果表明,如图3所示,在400次循环,A、B两款器件底部填充胶均外观存在“锯齿”状纹理,这主要是由于陶瓷基板与印刷电路板板之间热失配存在较大的内应力,从而导致的底部填充胶裂开萌生乃至开裂。由于温度循环最高温度为125℃,超过了B款底部填充胶的玻璃化温度转变,在高温保持阶段,B款底部填胶胶的热膨胀系数从5.6×10⁻⁵/℃提升至1.96×10-4/℃,远高于陶瓷基板(5.2×10-6/℃)以及FR-4(1.6×10-5/℃)的热膨胀系数。因此,在高温阶段极易产生应力集中,因此更容易发生失效。
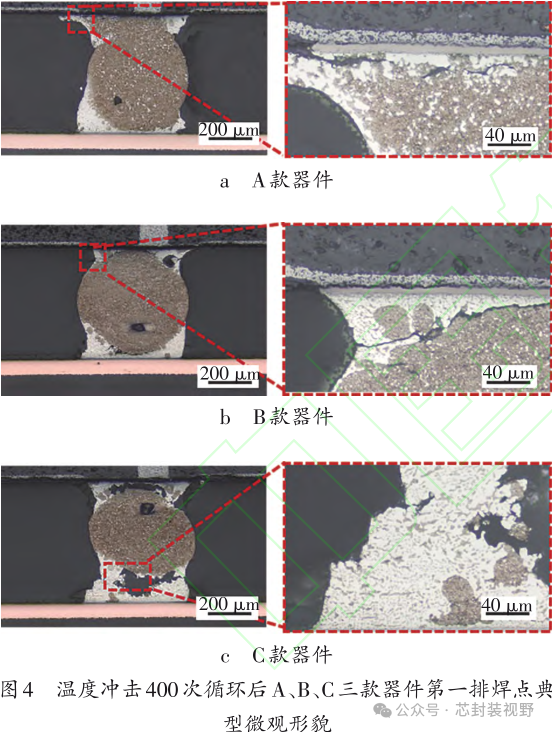
为确认相同温变载荷下A、B、C三款器件混装焊点的失效程度,对400次循环和500次循环下A、B、C三款器件沿第一排焊点以及对角线焊点进行金相制样,并用光学显微镜逐一对焊点微观形貌进行检查,其结果如表3和图4所示。
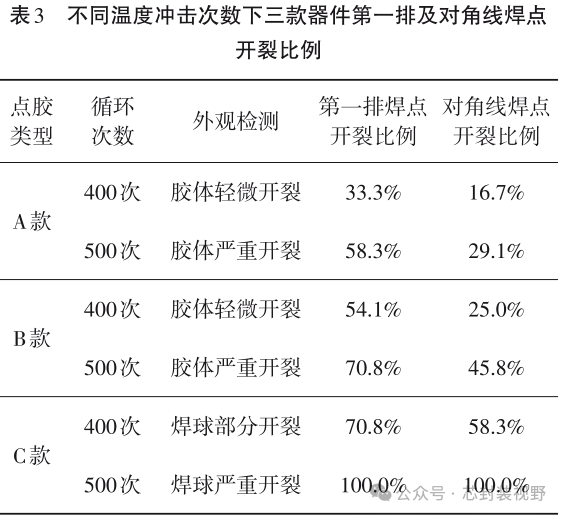
如图4所示,在400次循环时,A款器件主要集中在焊膏与焊球之间开裂,其中第一排焊点及对角线焊点开裂比例分别为33.3%和16.7%;B款器件断裂模式没有发生改变,但第一排焊点及对角线焊点开裂比例有所增加,为54.1%和25.0%;C款器件其焊点发生塑性变形,且焊点与焊膏开裂程度和开裂比例显著增大。相较于C款器件,在相同温冲冲击循环次数下,A、B两款器件第一排焊点和对角线焊点的失效比例更低。即底部填充胶能对器件焊点具有保护作用,可减缓温变载荷中由于PCB与陶瓷基板之间由于CTE失配带来的热应力。
随着温度循环次数增加至500次循环,A款器件第一排焊点及对角线焊点开裂比例分别为58.3%和29.1%;相应的,B款器件第一排焊点及对角线焊点开裂比例为70.8%和45.8%。如图5所示,在500次循环后,C款器件焊点在持续的温变载荷下,发生了严重的塑性变形,而A、B款器件焊球没有发生明显的塑性变形。相比于B款器件,A款器件第一排焊点开裂程度更小,这主要是由于A款器件底部填充胶的CTE与PCB的较为接近,能够缓解混装焊点的局部热应力集中。
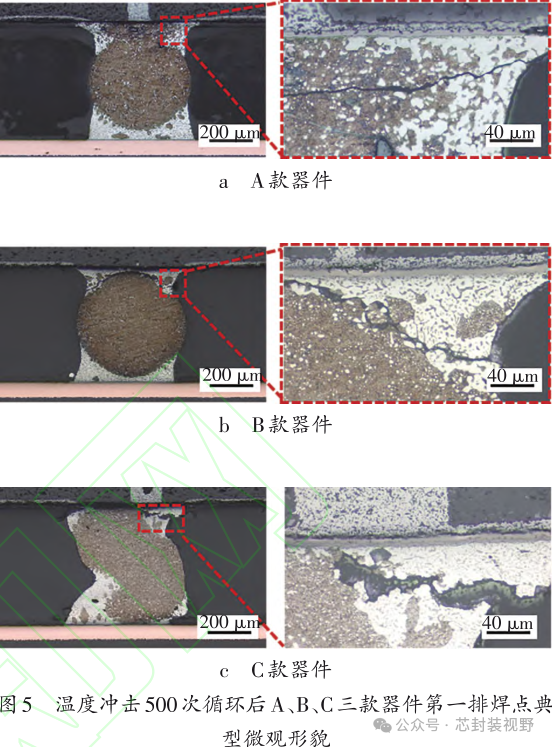
总体而言,随着温度冲击循环次数的增加,倒装器件焊装焊点的失效比例也随之增大,且第一排焊点失效比例高于对角线焊点失效比例;在对倒装器件进行底部填充之后,可有效减缓焊点开裂。当底部填充胶的CTE与PCB较为接近时,其可减缓焊点开裂的程度。
2.3 底部填充胶抗机械冲击载荷性能分析
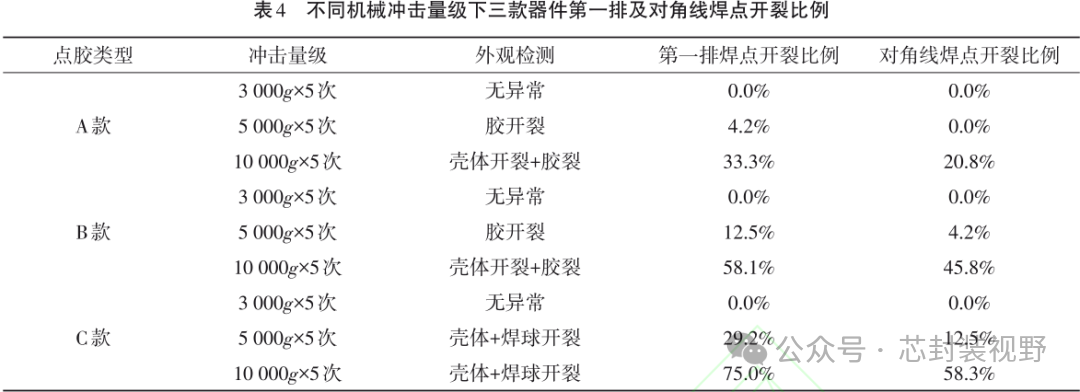
A、B两款器件机械冲击测试结果如表4所示。由表4可知,在3000g×5次的机械冲击条件下,A、B、C三款器件均未发生失效。而在5000g×5次的机械冲击量级下,A款器件以及B款器件底部填充胶基体发生开裂,C款器件焊球开裂,即三款器件发生失效。在5000g×5次的机械冲击量级下,A、B、C三款器件第一排焊点开裂比例依次为4.2%,12.5%和29.2%,相应的对角线焊点开裂比例依次为0%,4.2%和12.5%。且随着机械冲击量级的增大至10000g×5次,三款器件的失效比例显著增加。其中,A、B、C三款器件第一排焊点开裂比例依次为33.3%,58.1%和75%,相应的对角线焊点开裂比例依次为20.8%,45.8%和58.3%。
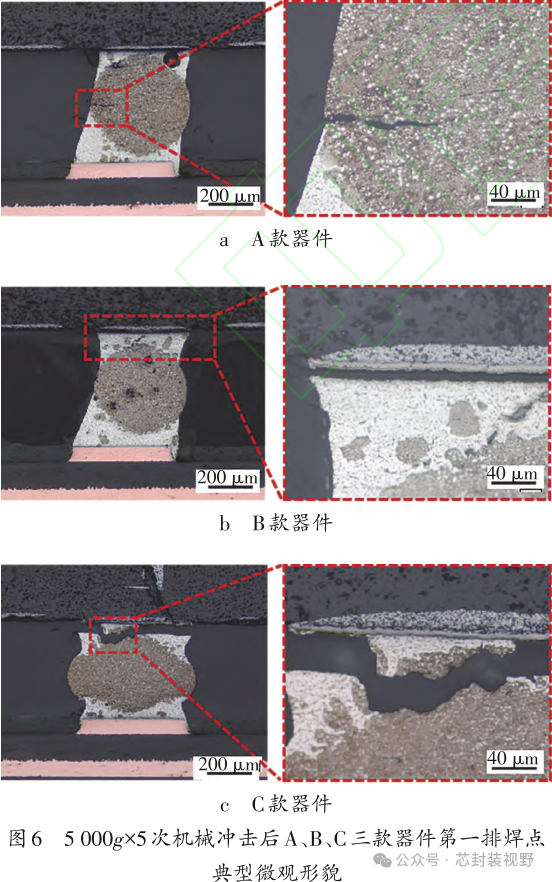
对5000g×5次的机械冲击量级下的A、B、C三款器件进行金相制样,其结果如图6所示。根据6a、6b与图6c焊点微观形貌可知,在对A、B两款倒装芯片添加底部填充胶后,可以有效地抑制焊点在机械应力下的塑性变形。相比于B款底部填充胶,A款底部填充胶对焊点的保护效果更好,其开裂程度更小。
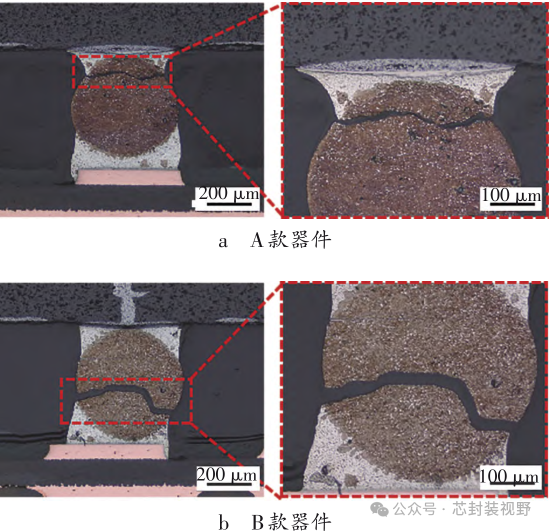
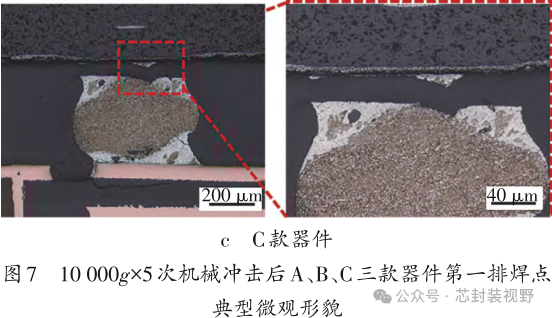
随着机械冲击量级从5000g×5次增大到10000g×5次,A、B、C三款器件的失效程度进一步增加。其中,A款器件第一排焊点和对角线焊点开裂比例分别提升至33%和20.8%;B款器件第一排焊点和对角线焊点开裂比例分别提升至58.1%和45.8%。如图7所示,A、B两款器件均从焊点中部开裂。其中,A款器件焊点开裂程度低于B款器件,即A款底部填充胶比B款底部填充胶抵抗机械冲击的能力更强。由表1可知,A款底部填充胶的玻璃化转变温度为150℃,B款底部填充胶的玻璃化转变温度为85℃。在底部填充器件遭受机械冲击时,焊点会由于局部应力集中而导致形变、损伤甚至开裂。具有高玻璃化转变温度的A款底部填充胶由于分子链运动受到限制,因此在冲击过程中表现出更高的硬度和强度,从而更能抵抗形变和损伤,进而强化对焊点的保护。
3 结束语
通过对三款倒装器件开展机械减薄去层、温度冲击和机械冲击等相关实验,可对底部填充胶填充性能进行有效评价。低粘度、低热膨胀系数和高玻璃化转变温度的底部填充胶在填充效果、温度冲击以及机械冲击中表现更为优异。在相同温度应力以及机械应力环境下,倒装器件第一排焊点较对角线焊点失效比例更高,需要在长期服役中加以关注。
原文参考:刘加豪,黄梓彬,柯自攀,等.倒装器件底部填充胶评价方法探讨[J/OL].电子产品可靠性与环境试验,1-7[2025-12-03].