首页/文章/ 详情

位激光锻打增材制造 LIF-AM:高抗疲劳Ti-6Al-4V钛合金缺陷-组织-应力协同调控机制
23天前浏览233

激光粉末床熔融(LPBF)技术凭借高精度与优异静态力学性能,已在航空复杂轻量化构件实现工业化应用。但成形过程非稳态热效应会诱发不均匀拉残余应力、粗大柱状晶粒、熔合类内部缺陷,大幅恶化成形件疲劳性能,限制其主承力结构件应用。本文提出飞秒激光原位锻打增材制造(LIF-AM)新工艺:在 LPBF 逐层打印过程中同步引入飞秒激光冲击原位锻打,同步调控钛合金缺陷、微观组织与残余应力场。 结果表明:飞秒激光的表面净化效应将 Ti-6Al-4V 合金最大缺陷尺寸由传统 LPBF 的 65 μm 降至 27 μm;冲击波驱动 β 柱状晶完成等轴晶转变,并生成深度约 800 μm 的梯度压残余应力场,诱发动态再结晶;缺陷抑制、晶粒细化与压应力场协同作用有效阻碍裂纹萌生与扩展,LIF-AM 制备 Ti-6Al-4V 合金疲劳极限较传统 LPBF 提升 19.3%。该 LIF-AM 工艺为航空承力构件高性能一体化制造提供颠覆性全新技术方案。
               

https://doi.org/10.1016/j.addma.2025.104955
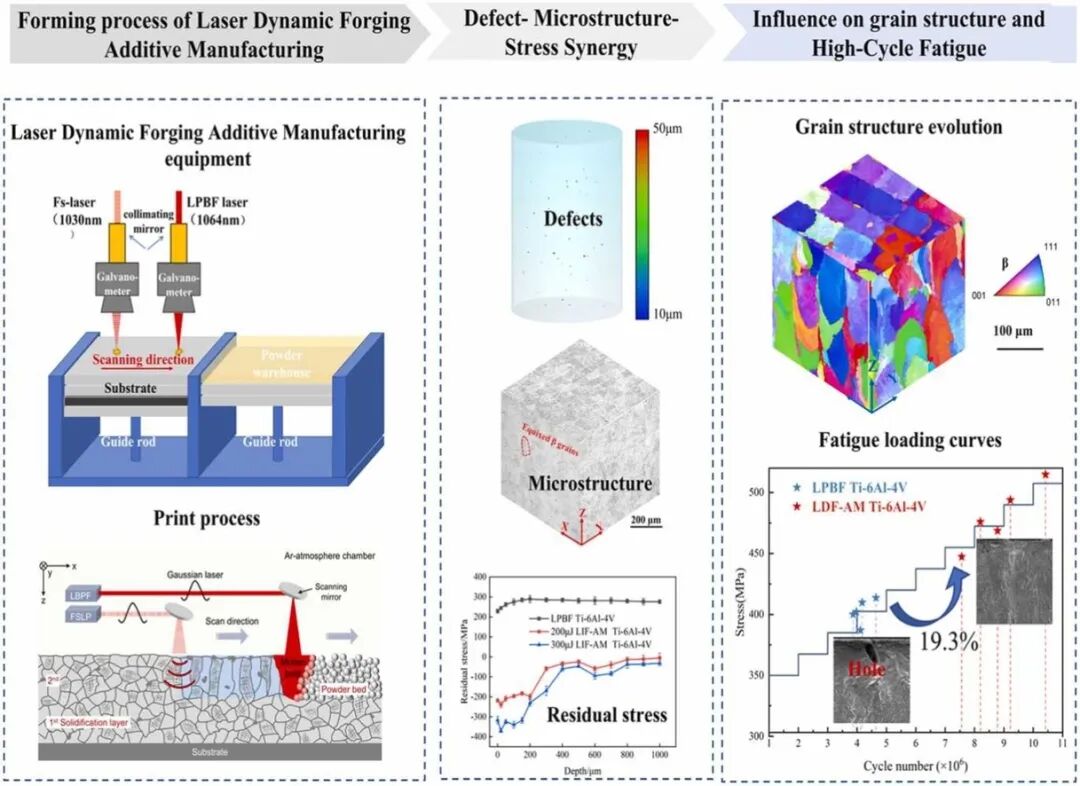


Graphical Abstract


图文解读

文章核心创新亮点

  1. 首创一体化原位复合制造装备

    开发 LPBF 熔融 + 飞秒激光冲击锻打双光束同步协同系统,同一成形舱内实现熔化成形与原位强韧化同步完成,无需水约束层、无需中断打印、无需二次装夹,解决传统 3D 激光喷丸(3D-LSP)效率低、薄壁件尺寸精度差的缺陷,时序同步误差<1 ms。                  
  2. 三重性能协同调控,同步解决行业四大短板

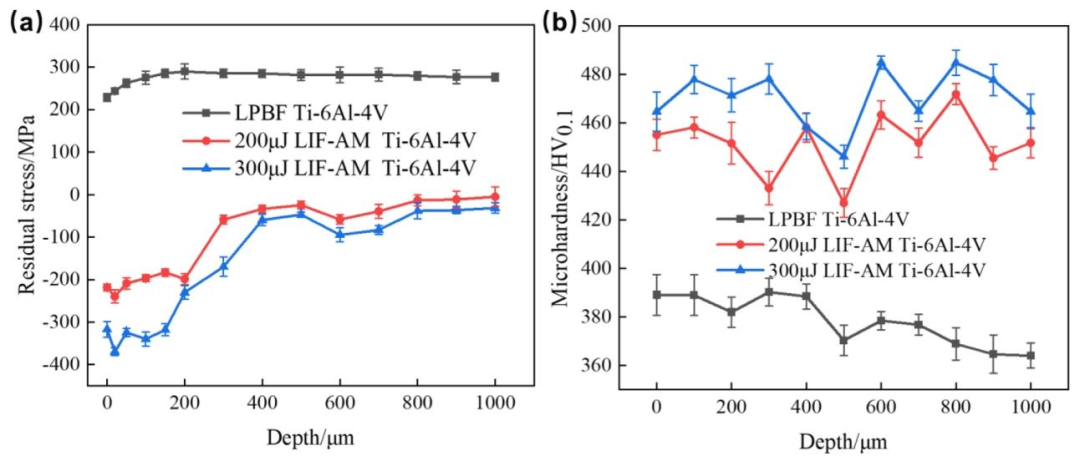
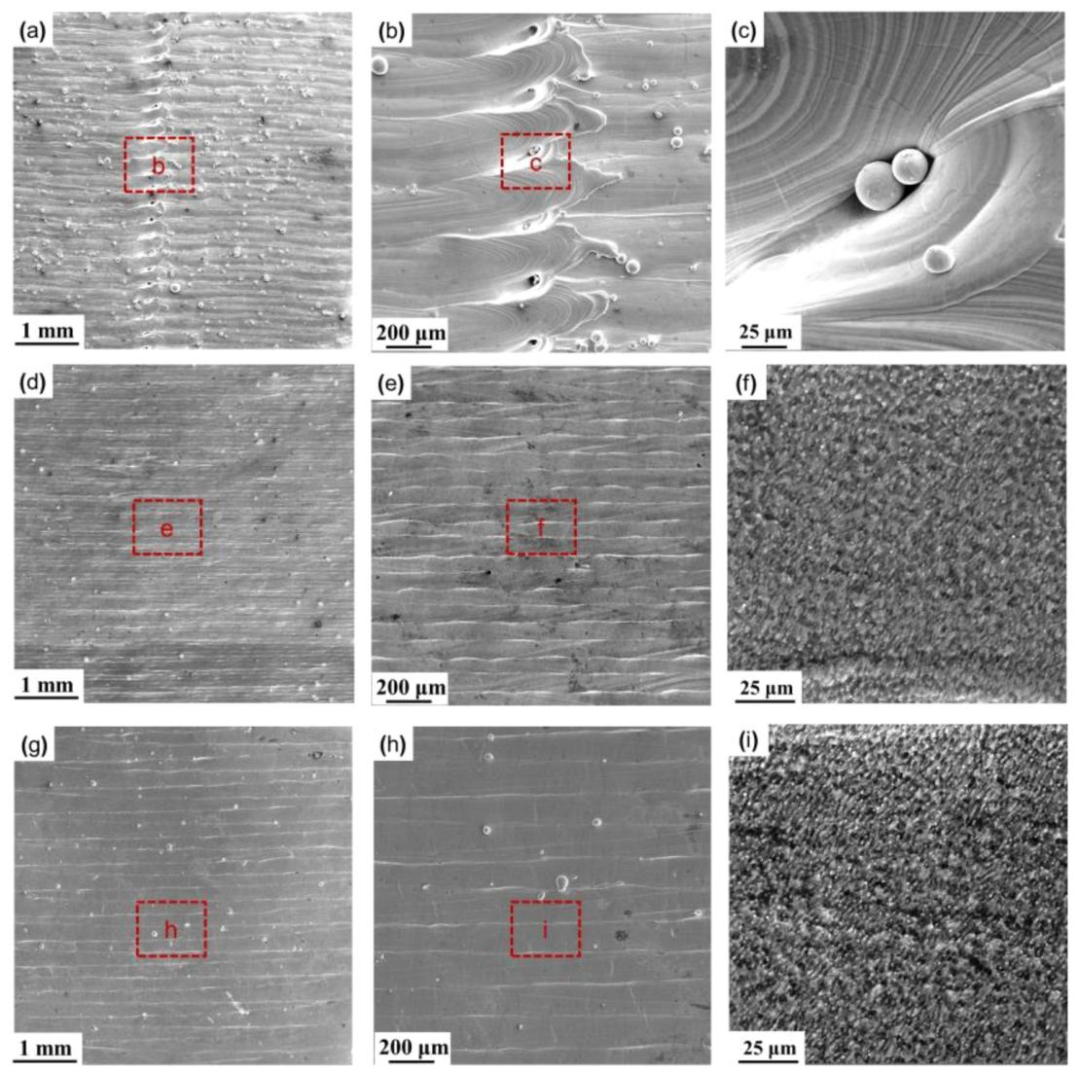
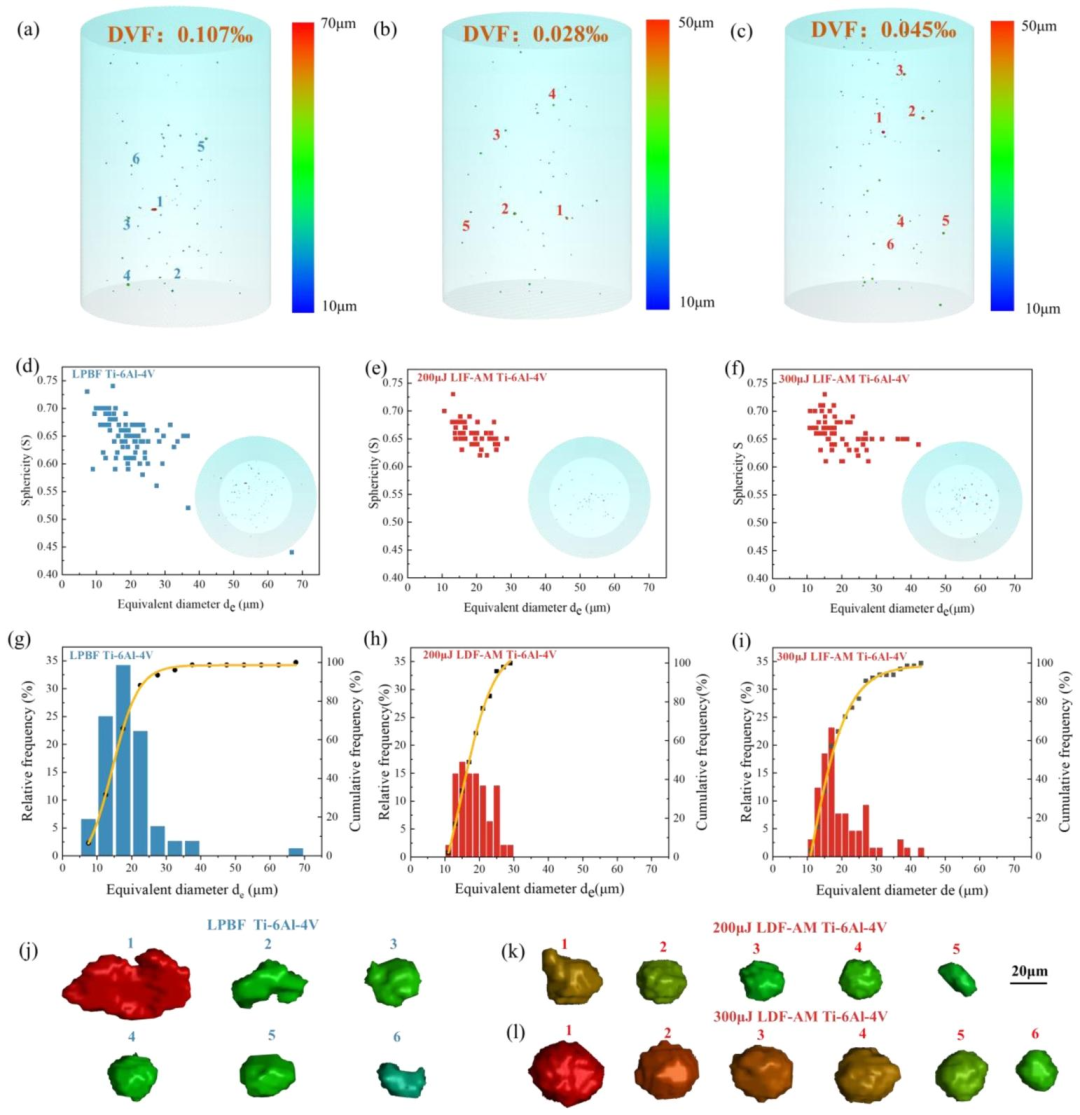
    传统工艺(热处理、热等静压、后置激光喷丸)仅能单一调控缺陷 / 组织 / 应力,LIF-AM 实现缺陷消除 + 晶粒细化 + 压残余应力预置三者耦合调控: ① 缺陷:200 μJ 最优激光能量下缺陷体积分数下降 73.8%,最大缺陷尺寸缩减 58.5%,表面粗糙度 Sa 由 7.8 μm 降至 5.4 μm; ② 组织:原生粗大 β 柱状晶完全转变为细等轴晶,马氏体片层同步细化,弱化晶体取向各向异性; ③ 应力:表层生成深度 800 μm 连续压应力层,最大压残余应力达 - 368 MPa,彻底消除 LPBF 成形件全域拉应力状态。                  
  3. 阐明飞秒激光多场耦合强韧机理

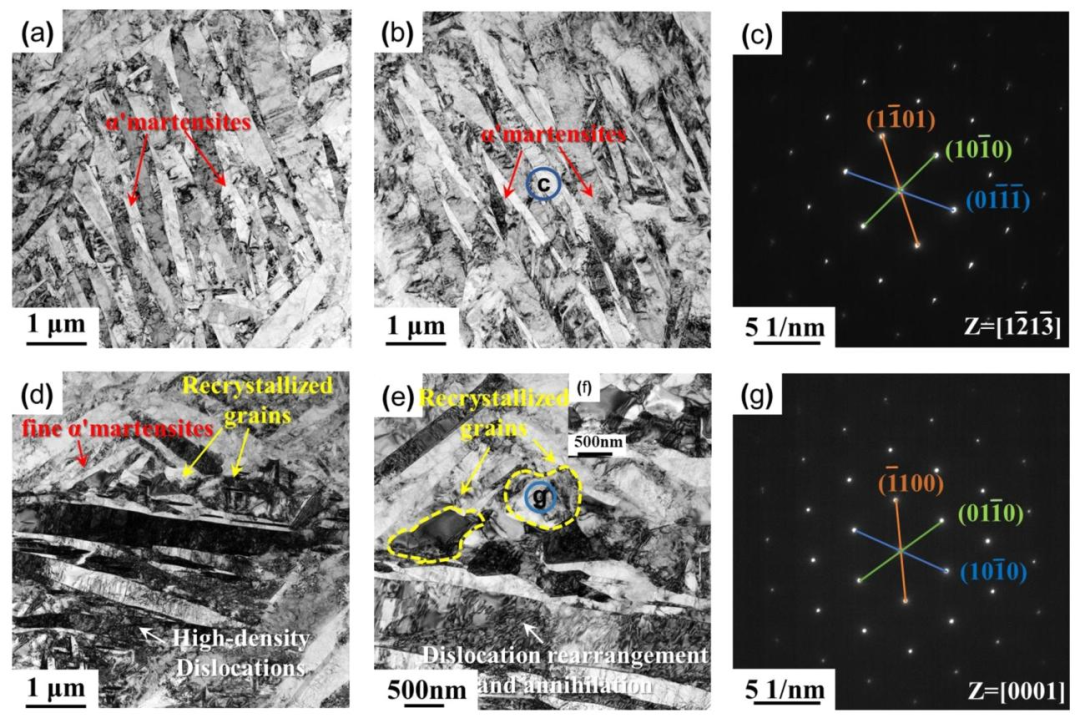
    飞秒激光无介质等离子冲击波诱发材料动态再结晶:位错滑移 - 重组 - 湮灭,亚晶界转化为大角度晶界;同时微量氧间隙原子固溶强化、细晶强化、压应力屏蔽效应三重机制叠加,大幅提升疲劳寿命。                  
  4. 大幅简化航空构件全流程制造周期

    虽然逐层沉积时间增加 15%~20%,但省去热等静压、喷丸、去应力退火全套后置处理,航空构件整体制造周期缩短 30%~40%;无后续加工装夹误差,适配薄壁、点阵、复杂曲面承力件。                  
  5. 疲劳性能实现显著跃升

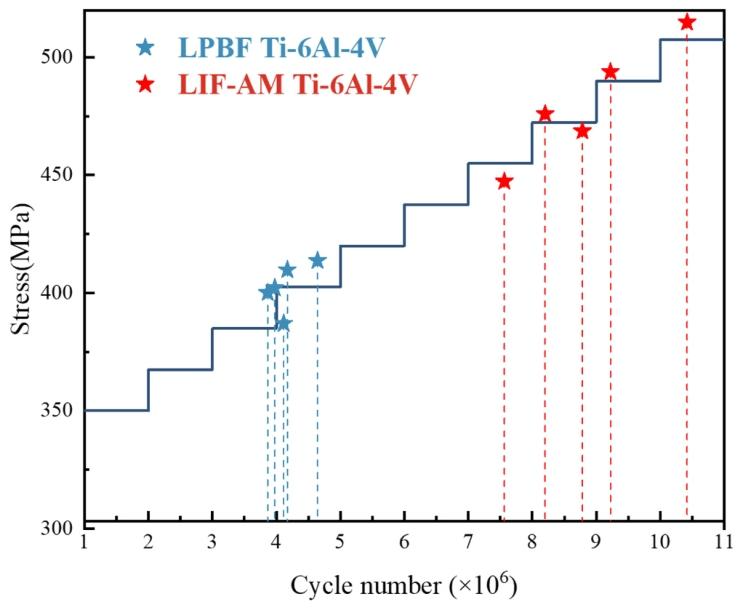
    标准高周疲劳测试结果:传统 LPBF 疲劳极限 402 MPa,LIF-AM 试样疲劳极限 480 MPa,提升 19.3%;疲劳裂纹源由表面缺陷转移至表层下 30 μm 处,疲劳条纹间距降低 58.5%,裂纹扩展速率大幅下降,无大量次生裂纹。                  
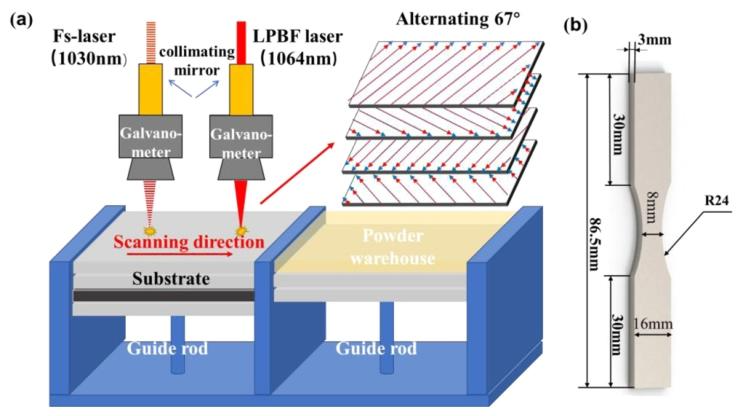
图片                
图 1 (a) 双激光光束扫描光路与扫描路径示意图 (b) 疲劳拉伸试样几何尺寸图

               
图片                
图 2 (a) 残余应力沿深度分布曲线(b) 显微硬度沿深度分布曲线
               
图片                
图 3 LPBF 和 LIF-AM Ti-6Al-4V 钛合金表面形貌:(a–c) 传统 LPBF 钛合金;(d)-(f) 200 μJ 能量 LIF-AM 钛合金;(g)-(i) 300 μJ 能量 LIF-AM 钛合金
               
图片                
图 4 原位 X 射线 CT 缺陷定量表征:(a-c) 三种工艺主要缺陷三维重建模型;(d-f) 缺陷等效直径与球形度分布散点图;(g-i) 缺陷等效直径分布直方图与累积频率曲线;(j-l) 代表性缺陷放大三维形貌
               
图片                
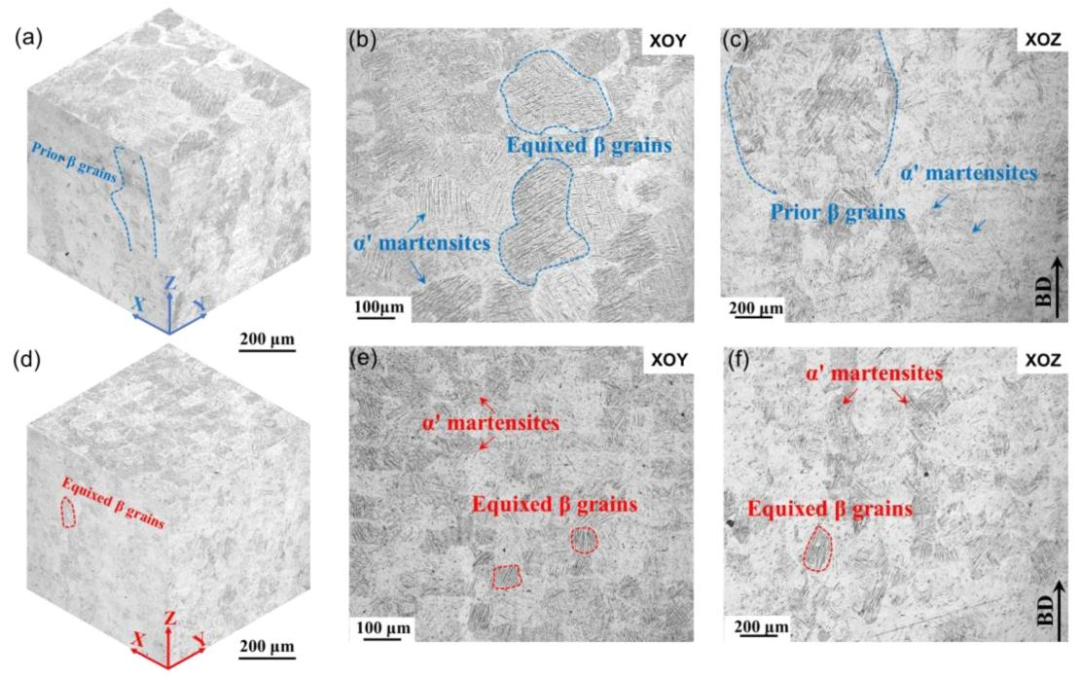
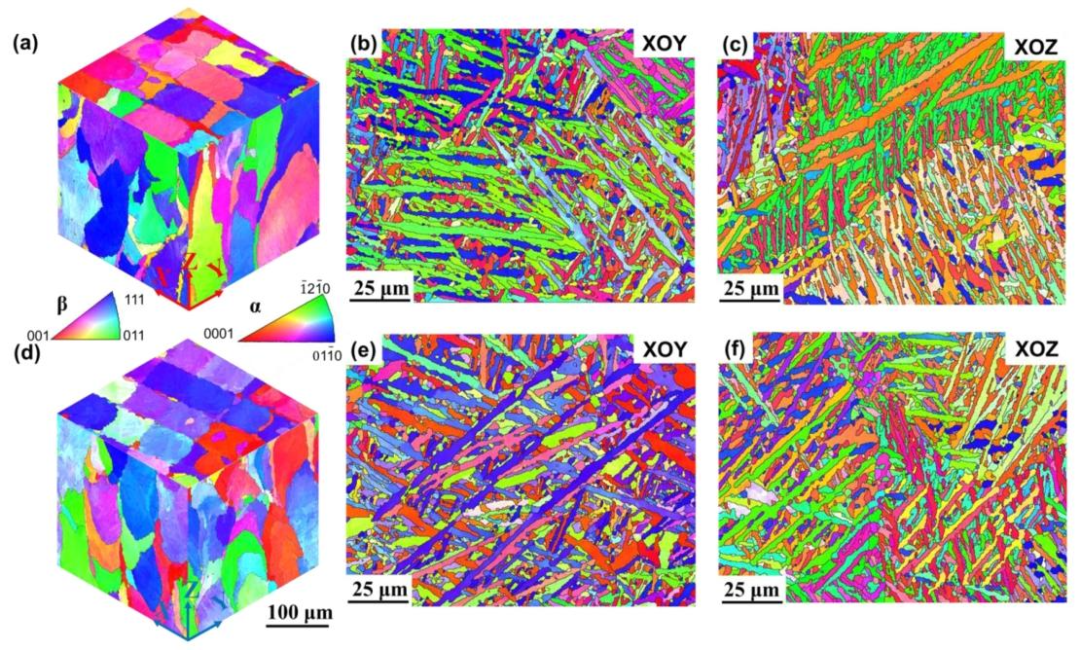
图 5 Ti-6Al-4V 钛合金三维金相组织:(a-c) 传统 LPBF 钛合金;(d-f) LIF-AM 钛合金;XOY 为打印层平面,XOZ 为沉积高度方向(BD 为成形方向)
               
图片                
图 6 LPBF 与 LIF-AM 钛合金 EBSD 表征图:(a) LPBF 原始 β 晶粒三维反极图;(b) LPBF XOY 面 α' 相反极图;(c) LPBF XOZ 面 α' 相反极图;(d) LIF-AM 原始 β 晶粒三维反极图;(e) LIF-AM XOY 面 α' 相反极图;(f) LIF-AM XOZ 面 α' 相反极图
               
图片                
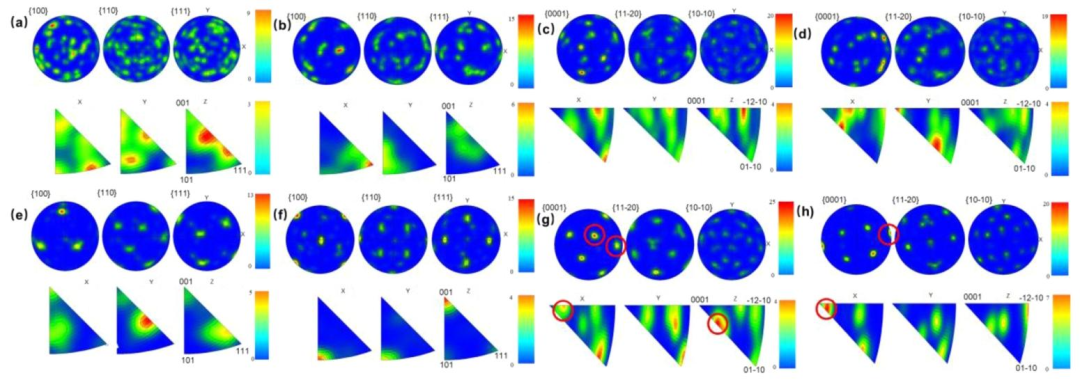
图 7 LPBF 与 LIF-AM 钛合金原始 β 晶粒、α' 马氏体极图与反极图:(a) LPBF XOY 面原始 β 相;(b) LPBF XOZ 面原始 β 相;(c) LPBF XOY 面 α' 相;(d) LPBF XOZ 面 α' 相;(e) LIF-AM XOY 面原始 β 相;(f) LIF-AM XOZ 面原始 β 相;(g) LIF-AM XOY 面 α' 相;(h) LIF-AM XOZ 面 α' 相
               
图片                
图 8 LPBF 与 LIF-AM 钛合金透射电镜 (TEM) 图:(a)-(c) LPBF 钛合金明场像与选区电子衍射 (SAED) 花样;(d)-(g) LIF-AM 钛合金明场像与选区电子衍射花样                
图片                

图 9 激光粉末床熔融(LPBF)与原位激光锻打增材制造(LIF-AM)Ti-6Al-4V 钛合金的疲劳加载曲线:(a) 激光粉末床熔融 Ti-6Al-4V 试样;(b) 原位激光锻打增材制造 Ti-6Al-4V 试样。


 结论/展望

本文提出将飞秒激光冲击与 LPBF 实时集成的新型 LIF-AM 增材制造工艺,用于提升增材制造 Ti-6Al-4V 钛合金抗疲劳性能,主要结论如下:

  1. LIF-AM 工艺可在钛合金表层形成深度约 800 μm 的连续梯度压残余应力场,最大表层压残余应力可达 - 240 MPa,彻底消除传统 LPBF 构件全域拉应力问题。
  2. 飞秒激光超快熔化与高频振动协同作用可大幅抑制内部缺陷:未熔粉末颗粒基本清除,合金内部最大缺陷等效直径由 LPBF 的 65 μm 降至 27 μm,200 μJ 能量参数下缺陷体积分数降低 73.8%,为最优工艺窗口。
  3. LIF-AM 成形过程中,飞秒激光冲击波诱发位错滑移与动态再结晶,实现 β 相粗大柱状晶向等轴细晶转变,同步细化 α' 马氏体片层,显著弱化材料力学各向异性。
  4. 对比传统 LPBF 工艺,LIF-AM 制备 Ti-6Al-4V 合金疲劳极限提升 19.3%;强化机制源于缺陷抑制、微观组织细化(位错重组 - 动态再结晶 - 晶粒细化)、压残余应力场屏蔽效应三者协同,共同抑制疲劳裂纹萌生与扩展。
  5. LIF-AM 依靠 “缺陷抑制 - 组织演化 - 应力重构” 多物理场耦合机制,实现钛合金成形与性能一体化调控;省去热等静压、喷丸等全套后置强化工序,航空零部件整体制造周期缩短 30%~40%。该工艺无需形核剂,同样适用于高强铝合金、高温合金等热敏金属增材制造,在薄壁构件、点阵结构、医用植入体高性能制造领域具备广阔应用前景。


来源:增材制造硕博联盟
ACT振动疲劳航空电子增材裂纹化机材料曲面
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-09-06
最近编辑:23天前
增材制造博硕联盟
硕士 聚焦增材制造科研与工程应用,致...
获赞 129粉丝 96文章 630课程 0
点赞
收藏
作者推荐

南航顾冬冬顶刊丨激光粉末床熔融轻量化仿生夹芯结构研究

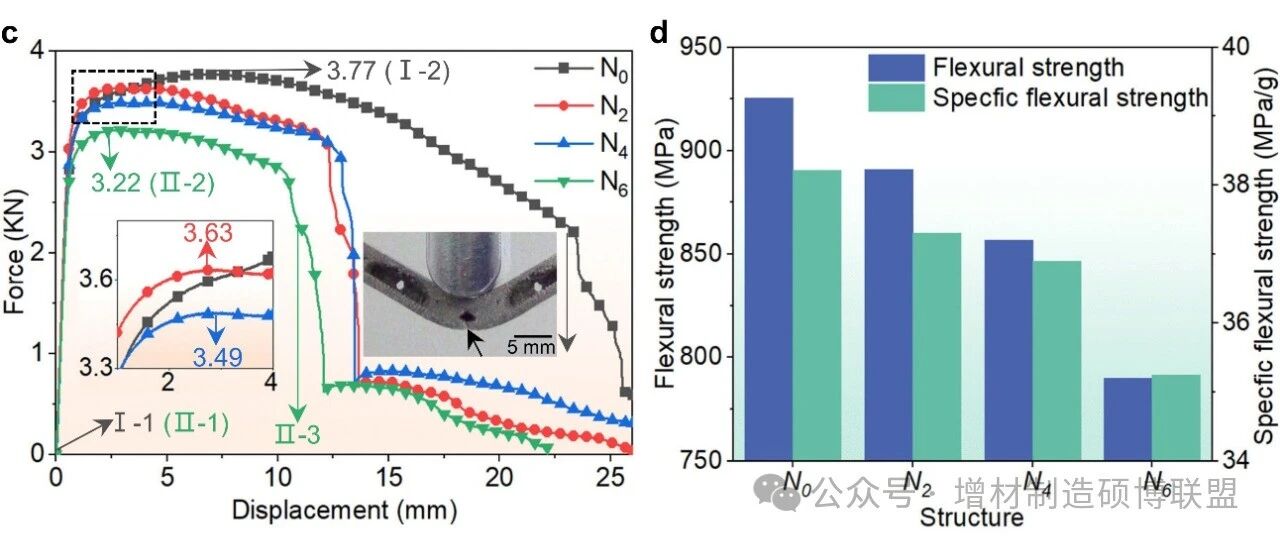
01 研究背景及目的 质子交换膜燃料电池(PEMFC)是一种可将氢气和氧气通过催化反应直接转化成电能的能源转化装置,因具有无污染、高转换效率、补能快、低噪声等特点,是实现“碳达峰”和“碳中和”最有潜力的技术之一。双极板作为PEMFC关键组件之一,具有分隔阴阳极、去除副产物和消散反应热等功能。相较于传统石墨双极板,金属双极板具有优异的机械性能、导电和导热性能,但其较高的重量制约了金属双极板的应用。本研究针对氢燃料电池金属双极板结构重量过大的问题,开展了双极板轻量化仿生夹芯结构设计及激光粉末床熔融技术成形研究,旨在为氢燃料电池金属双极板的轻量化结构设计及激光增材制造提供理论参考。 02 试验方法 以甲虫翅鞘为仿生对象,设计了具有不同分形角度的仿生蜂窝夹层结构,并以316L不锈钢粉末为材料,通过激光粉末床熔融成形技术制备了具有不同仿生蜂窝夹层结构的构件。对成形构件进行镶嵌、磨光和抛光,随后使用光学显微镜对成形构件的特定悬垂区域的成形轮廓进行宏观形貌表征。使用100 kN的机电万能电子试验机在室温下对激光粉末床熔融成形的轻量化夹层结构双极板样品进行三点弯曲实验,支座跨距和压头直径分别为20 mm和4 mm,通过压头对结构施加恒定速率2 mm/min的位移载荷。使用直流电阻测试仪在室温下对激光粉末床熔融成形样品进行电阻测试实验,以评估样品的导电性能。测试过程中,利用机电万能电子试验机在绝缘树脂板施加压紧力,随压紧力的缓慢增加记录电阻值,直至直流电阻测试仪上的读数趋于稳定。 图1 具有分形特征的仿生蜂窝夹层设计 03 结果 对于具有不同分形角度的仿生蜂窝夹层结构,θ45°构件表现出最小的偏差面积(1.53 mm^2),即最高的成形精度,且分别比θ30°(1.74 mm^2)、θ60°(1.80 mm^2)、θ75°(1.83 mm^2)和θ90°(2.54 mm^2)构件低12.07%、15.19%、16.39%和39.76%。θ30°构件在塑性变形阶段展现了最高的极限弯曲载荷(5.15kN),分别比θ45°(5.11 kN)、θ75°(4.51 KN)、θ60°(4.18 kN)和θ90°(4.38kN)构件高0.76%,12.44%,18.87%和32.49%。θ30°构件(10.55 J/g,238.11 MPa/g)和θ45°构件(10.54 J/g,233.04 MPa/g)表现出相近的SEA和比抗弯强度,其次分别是θ60°构件(8.52 J/g,205.96 MPa/g)、θ75°构件(8.65 J/g,200.87 MPa/g)和θ90°构件(6.72 J/g,161.86 MPa/g)。从上述对比可看出,随着分形角度的增大,激光粉末床熔融成形仿生蜂窝夹层构件的力学性能逐渐下降。对于电性能,θ30°构件(20.63 mΩ)表现出最高的电阻值,且分别比θ45°(18.47 mΩ)、θ60°(17.37 mΩ)、θ75°(15.93 mΩ)和θ90°(14.50 mΩ)构件的电阻值高11.69%、18.77%、29.50%和42.28%。因此,可看出分形特征的引入显著影响了激光粉末床熔融成形仿生蜂窝夹层构件的电阻值,从而对导电性能产生负面影响。对于具有不同出粉口数量的θ45°构件,N0构件在塑性阶段表现出最大的极限弯曲载荷(3.77 KN),分别比N2构件(3.63 KN)、N4构件(3.49 KN)和N6构件(3.22 KN)高3.71%、7.43%和14.59%。 图2 激光粉末床熔融成形具有不同分形角度的仿生蜂窝夹层构件 图3 分形角度对激光粉末床熔融成形仿生蜂窝夹层构件弯曲性能的影响 图4 出粉孔数量对激光粉末床熔融成形仿生蜂窝夹层构件(分形角度45°)弯曲性能的影响 04 结论 (1)分形角度显著影响了激光粉末床熔融成形仿生蜂窝夹层构件的成形性。随分形角度的减小,构件的成形性先变好后变差。这是由于分形特征的引入导致顶面板底部的悬垂距离的减小,提高了构件的成形性。然而,随分形角度的减小,θ30°构件倾斜的分形薄壁底面具有较差的成形性,因此θ45°构件表现出最高的成形精度,而θ90°构件的成形质量最低。(2)分形角度明显影响了激光粉末床熔融成形仿生蜂窝夹层构件的弯曲力学性能。随分形角度从30°增加到90°,结构的极限弯曲载荷下降了32.49%,比能量吸收从10.55 J/g下降到6.72 J/g,比抗弯强度从238.11 MPa/g下降到161.86 MPa/g。这是由于分形特征的引入阻碍了力的传递从而耗散了大部分外力,导致结构的应力分布更均匀,从而提高了结构的弯曲力学性能。 (3)分形角度显著影响了激光粉末床熔融成形仿生蜂窝夹层构件的导电性能。随着分形角的增大,结构的电阻从20.63 mΩ减小到14.50 mΩ,导电性能逐渐提高。由于分形特征的引入,电流在分形薄壁和顶部面板交汇处堆积,引起电流密度集中,导致向底部面板流入的电流减小,从而降低了结构的导电性能。 (4)液滴性出粉口的设计对结构的弯曲性能产生了负面影响。随出粉口数量的增加,结构的比抗弯强度逐渐下降,且极限弯曲载荷下降了14.59%。这是由于液滴性出粉口的引入导致弯曲过程中应力集中在出粉口底端,结构在出粉口底端发生断裂,从而对结构的弯曲力学性能产生了负面影响。此外,由于316L不锈钢材料优异的导电性能,出粉口的设计对结构的导电性能影响较小,构件的电导率仍符合DOE提出的双极板指标要求。 (5)综合对具有不同分形角度的仿生蜂窝夹层构件进行成形性、弯曲力学性能和导电性能的研究,分形角度为45°、出粉口数量2的仿生蜂窝夹层结构具有最佳的综合性能。 05 前景与应用 本研究提出的激光粉末床熔融成形仿生蜂窝夹层金属双极板构件,为高性能、轻量化燃料电池双极板的结构设计及成形制造提供了新思路和新途径。燃料电池双极板性能的提高及重量的降低,能够显著提高燃料电池的功率密度,进一步拓展燃料电池在航空航天等高端领域的应用。 来源:增材制造硕博联盟

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈