首页/文章/ 详情

使用晶体塑性快速完成屈服面的标定

3月前浏览1000
文章名称《Simulation of yield surfaces for aluminium sheets with rolling and recrystallization textures》
DOI:10.1016/j.commatsci.2012.08.015

    传统上,我们提到屈服面,往往会想到 Hill48、Barlat、Yld2000 这一类宏观屈服准则。这些模型在工程模拟中非常常用,但它们的参数通常需要依赖实验数据进行标定。

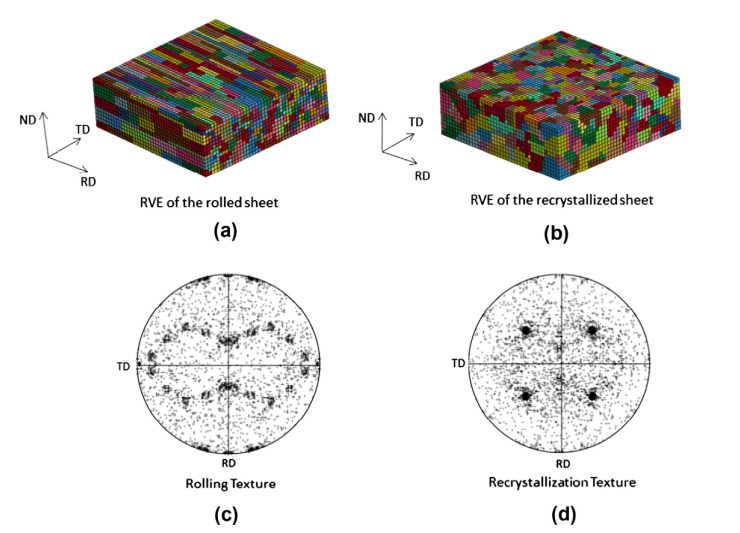
    这篇文章提供了一个很有启发性的思路:不直接从宏观公式出发,而是从晶体塑性有限元模拟出发,通过多晶 RVE 的虚拟加载来获得材料在不同应力状态下的屈服响应。

简单来说,作者做的事情可以概括为:

1,先建立具有特定织构的多晶 RVE,
2,然后对 RVE 施加不同方向的加载路径,
3,再在统一的塑性功标准下提取宏观平均应力点,
4,最后由这些点构建出材料的屈服面。

这类方法的意义在于,它把微观晶体塑性机制和宏观本构模型连接了起来。

对于具有明显织构和各向异性的金属材料来说,材料的屈服行为并不是一个简单的单轴问题。不同加载方向、不同双轴应力状态以及剪切分量都会影响材料进入塑性流动的方式。晶体塑性模型能够把晶粒取向、滑移系激活、晶粒间约束等微观因素自然地考虑进去,因此得到的屈服面也更具有物理基础。

文章中的结果非常直观。通过不同加载路径提取出来的屈服点,可以清楚看到材料在不同应力状态下的屈服差异。这不仅有助于理解织构对屈服行为的影响,也可以进一步服务于宏观屈服准则的参数标定,例如 Hill48、Yld2000 或 Yld2004 等模型。
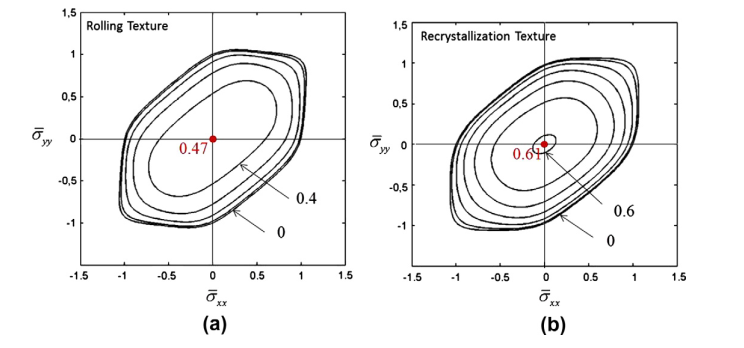
我认为这篇文章最值得关注的地方,不只是“画出了一个屈服面”,而是它展示了一条很清晰的多尺度建模路线:

晶体塑性模型
→ 多晶 RVE 虚拟加载
→ 宏观屈服面
→ 各向异性屈服准则参数识别

这对于做材料本构、晶体塑性、板材成形以及多尺度模拟的研究者来说,都有很好的参考价值。

受这篇文章启发,最近也尝试搭建了一个类似的二维屈服面计算流程。基于自定义晶体塑性 UMAT、多晶 RVE 和周期性边界条件,对不同加载方向进行批量计算,并在统一塑性耗散功标准下提取平均应力点,最终得到了 (S_{11}-S_{22}) 平面内的二维屈服轨迹。
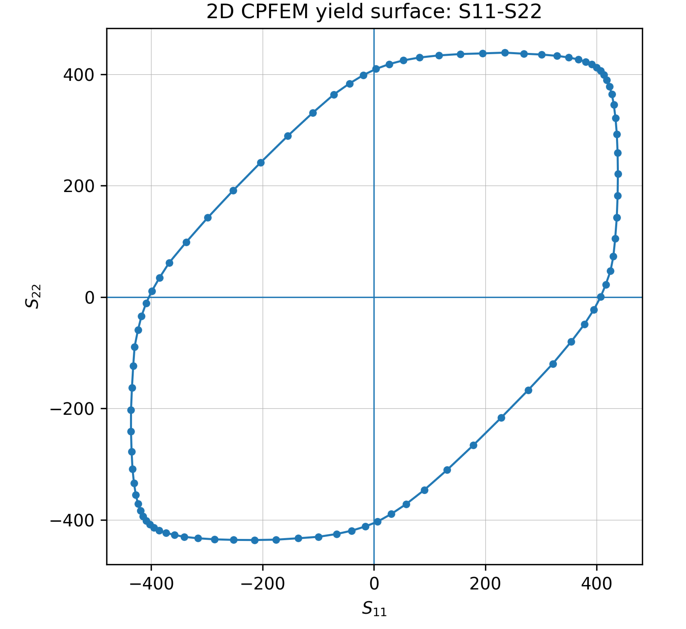
从目前的结果看,屈服点已经形成了较为连续、闭合的二维轨迹,说明该流程可以较好地捕捉材料在不同双轴应力状态下的屈服响应。

后续如果继续扩展到剪切截面和后继屈服面,还可以进一步用于宏观屈服准则和硬化模型参数的识别。例如,利用初始屈服面拟合 Hill48 或 Yld2000 参数,利用预加载后的后继屈服面分析各向同性硬化、运动硬化以及屈服面畸变等行为。

总体来说,这篇文章给人的启发是:晶体塑性模拟不仅可以用来解释微观变形机制,也可以进一步转化为宏观本构模型的参数来源。它在微观机制和工程尺度模型之间搭建了一条很有价值的桥梁。

对于关注晶体塑性、多晶 RVE、各向异性屈服准则和多尺度建模的朋友,这篇文章值得一读。


来源:我的博士日记
UM材料多尺度
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-06-30
最近编辑:3月前
此生君子意逍遥
博士 签名征集中
获赞 62粉丝 133文章 155课程 0
点赞
收藏
作者推荐

EAAI | 变凸度平整轧制板形控制的一体化建模与模态分层控制策略

文章导读板形是轧制产品质量的关键指标,配备可变凸度(VC)辊的平整机可实现高精度板形控制。本研究建立了融合 VC 辊物理模型与分层多目标优化的新方法,综合塑性变形、轧辊弹性变形及辊系力学行为,采用粒子群算法优化模型参数,并基于 NSGA‑III 算法设计智能分层板形控制策略:先通过弯辊力快速粗调,再结合液压凸度精细调控。经 2503 卷实际生产验证,该方法使平均板形偏差降低 61.4%,标准差降低 56.3%,合格率达 99.4%,为高精度板形控制提供了理论与工程依据。文章封面 部分截图 部分内容 图文解读如图 1 所示,平整后的带钢若存在边浪或中浪缺陷,将带钢沿宽度方向划分单元并展平后,各纵向单元的长度会出现明显不均,这是板形不良的直接体现,也是本文控制策略所要解决的核心问题。 图 1 平整轧制后典型带钢板形缺陷及各单元扁平化长度:(a) 边浪缺陷;(b) 中浪缺陷;(c) 单元划分与扁平化后的边浪缺陷;(d) 单元划分与扁平化后的中浪缺陷。图 2 展示了 VC 辊的工作原理与平整机布置:VC 辊依靠内部油压使辊套产生弹性变形,实现辊形凸度的在线连续调节,辊套与芯轴采用热装过盈配合以保证密封与扭矩传递;在四辊平整机中,VC 辊作为支承辊使用,配合内外弯辊机构与张力控制系统,通过液压胀形与弯辊力协同作用,实现对带钢板形的高精度调控。 图 2 VC 辊单元划分与热装变形示意图:(a) VC 辊单元划分;(b) VC 辊热装变形示意图。初始状态下,芯轴为蓝色虚线,辊套为紫色虚线;热装后配合状态为红色虚线。图 3 展示了平整机工作辊与支承辊(VC 辊辊套)的辊形及工作辊载荷情况:工作辊受辊间力、轧制力和内外弯辊力作用,轧制时呈横向不对称,引入转角 β 模拟非对称板形,辊套与工作辊接触长度均划分单元且中心单元位置重合;工作辊采用余弦凸度辊形,支承辊中间为平辊形、端部为四次曲线拟合肩台倒角,基于辊间接触力学建立变形协调方程,结合相关公式可求解辊系挠度、压扁系数等关键参数,为板形预测提供支撑。 图 3 辊系单元划分与辊形示意图:(a) 辊系单元划分;(b) 支承辊辊形;(c) 工作辊辊形。工作辊的单元划分基于支承辊的单元划分并与之对应。图 4 展示了板形预测与模型系数优化的完整流程,以构建的板形预测模型为核心,采用粒子群优化(PSO)算法对预测模型中的关键输入参数进行辨识与优化,通过不断缩小模型计算结果与现场实际板形数据的偏差,提升预测精度与鲁棒性。 图 4 板形预测与系数优化流程图。板形预测模型为粒子群优化(PSO)的核心,通过减小模型预测值与实际值的偏差实现系数优化。图 5 展示了模型各输入参数归一化后的数据分布情况,研究采用四分位数法(1.5 倍四分位距)对 6551 组现场生产数据进行异常值剔除,未额外做降噪和平滑处理,以保留真实板形高频特征;从图中可以看出,不同工艺参数的数据密度与聚集区间各不相同,但绝大多数数据都落在合理范围内,直观证明了本研究所用输入数据的分布具有代表性与合理性。 图 5 各输入参数的数据分布。图 6中,NSGA‑Ⅲ 多目标优化中采用分层迭代控制策略:前 100 代以内外弯辊力为主、VC 辊油压固定在 25 MPa 进行快速粗调;100 代后若板形偏差仍大于 3 IU 阈值,则将油压加入决策变量,与弯辊力协同精细优化,充分发挥不同执行器的调节优势,使控制过程更贴合工业现场逻辑。 图 6 分层控制策略流程图。图 7 展示了 VC 辊板形控制系统的一体化应用框架,整个系统分为现场层、数据预处理层、自动化层三级结构,实现信号采集、数据处理、PSO 模型标定与 NSGA‑Ⅲ 分层优化控制,最终通过 PLC 驱动液压执行机构完成闭环控制。 图 7 VC 辊板形控制系统整体应用框架。经 NSGA‑Ⅲ 优化得到Pareto最优解,实现板形分布与板形值双目标平衡,并选出三种典型方案:侧重分布最优、侧重数值最优及综合均衡解。图 8 验证优化后板形明显改善,中浪缺陷得到有效抑制。系统优化耗时仅 185 ms,满足现场实时控制要求。2503 组工业数据表明,相比传统 PID,板形精度、稳定性与合格率均大幅提升,控制效果更优。 图 8 Pareto最优解集板形曲线验证:(a) 最优解集与控制前板形对比;(b) 最优解集与目标板形对比。最终解兼顾了板形分布偏差 X₁与板形值偏差 X₂,是最接近目标板形的优化结果。文章总结本文针对 VC 辊平整机建立了带钢板形一体化建模与智能控制框架,主要结论如下:01构建了融合金属塑性变形、轧辊弹性变形及辊系力学耦合的 VC 辊板形高精度预测模型,可准确反映凸度、弯辊与液压耦合作用。02 采用粒子群优化(PSO)算法优化模型关键参数,提升了预测精度与工况适应性。03基于 NSGA‑Ⅲ 多目标优化提出智能分层板形控制策略:先由内外弯辊力快速粗调,再由液压凸度精准微调。 现场验证表明,该方法控制效果优异,弯辊与 VC 辊液压胀形协同作用,显著提升板形均匀性与过程稳定性。该框架为 VC 辊平整机高精度板形控制提供了可行路径,其分层协调思路可推广至 CVC、六辊轧机等多执行器轧制系统,工业应用能有效降低后续加工缺陷与废品率,助力高效智能制造升级。本文不足在于未将轧辊热凸度、磨损等长期时变因素纳入动态模型,可能对辊形基准产生小幅影响。文章信息主要作者情况:Ji Zhang(第一作者),吴仁豪(通讯作者),Hyoung Seop Kim(通讯作者), Zhenhua Bai(通讯作者)通讯作者单位:1.日本东北大学材料高等研究所2.韩国浦项科技大学金属与环保材料研究所3.燕山大学国家冷轧板带装备及工艺工程技术研究中心文章标题:Integrated modeling and modal layered control strategy for flatnessregulation in variable crown temper rolling期刊名称:Engineering Applications of Artificial Intelligence文章链接:https://doi.org/10.1016/j.engappai.2026.114202来源:我的博士日记

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈