首页/文章/ 详情

爱尔兰国家认证委员会:TPED可移动式压力设备指令来源及指导
4月前浏览1272
 
本内容来源:Background and guidance to the
Transportable Pressure  Equipment Directive 2010/35/EU (TPED)

本节中的定义源自《欧洲公路危险货物国际运输协定》(ADR)、2010 年可移动压力设备指令(TPED)以及我国的国家法规(以下简称 “法规”)。斜体文本并非立法中给出定义的组成部分,而是为提供信息而添加的补充内容。
“ADR” 指《欧洲公路危险货物国际运输协定》、其附件以及 1957 年 9 月 30 日在日内瓦签署的修订版签署议定书。《ADR》在关于危险货物内陆运输的第 2008/68/EC 号指令附件中被直接提及,具体指附件 I。现行版本的 ADR 可从 UNECE 官网获取并下载。    
   
“2010 TPED” 指欧洲议会和理事会关于可移动压力设备的第 2010/35/EU 号指令。    
   
《法规》指经修订的《2011 年欧洲共同体危险货物公路运输及可移动压力设备使用条例》。    
   
“符合性评估” 是指根据 ADR 1.8.6 和 1.8.7 条款中关于型式批准、制造监督以及初次检验与测试的规定,对产品符合性进行验证的过程。    
   
“定期检查” 是指 ADR 中规定的定期检查及管理定期检查的程序。适用于压力容器和储罐,ADR 的相关章节为 P200 第 4.1.4.1、6.2.1.6、6.2.2.4、6.2.3.5、6.2.4.2、6.8.2.4.2、6.8.3.4.6 条。    
   
“中间检验” 系指 ADR 中规定的中间检验及管理中间检验的程序。仅适用于储罐,中间检验应按照 ADR 6.8.2.4.3 执行。    
   
“特殊检查” 是指 ADR 中规定的特殊检查及管理特殊检查的程序。仅适用于储罐,特殊检查具有 ADR 6.8.2.4.4 中规定的含义。    
   
“符合性重新评估” 是指应所有者或运营商要求,对在实施 1999/36/EC 指令之前制造并投放市场的可运输压力设备进行后续符合性评估所采取的程序。    
   
“检验机构” 指由主管当局为此目的指定的检验与测试机构,该机构须获得认证,方可依据国际标准化组织(ISO)发布的 IS/EN/IEC/17020 标准《各类检验机构运行通用准则》开展检验、核查及测试工作。    
   
“notified body(NB)” 指符合 ADR 所规定要求及相关条款所载条件的合格评定机构或检验机构。依据 2010/35/EU 号指令第 20 条和第 26 条规定,并按照该指令第 22 条进行通报。    
   
“A 类公告机构” 指经公告认证的机构。符合 ADR 1.8.6.2、1.8.6.4、1.8.6.5 及 1.8.6.8 的规定并符合 EN ISO/IEC 17020 A 型标准要求。    
   
“B 类公告机构” 指符合 ADR 1.8.6.2、1.8.6.4、1.8.6.5 及 1.8.6.8 标准并获得认可的公告机构。符合 EN ISO/IEC 17020 标准 B 型要求。    
   
“可移动压力设备(TPE)” 的含义应按照《2010/35/EU 号指令》关于可移动压力设备的规定第 2 条第 1 款及附件 1 中的定义执行。  

01  

《可移动压力设备指令》(2010/35/EU(TPED))的背景与指导文件  
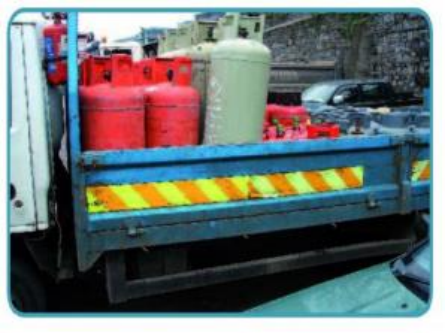
 

根据 2008 年 7 月通过的新立法框架(NLF)¹,2010 年可移动压力设备指令(TPED)纳入了认证与市场监督机制,并充分考虑了供应链中所有 “经济主体” 的存在,从而明确了它们在技术性产品执行(TPE)方面的具体义务。该条例还明确了各国家主管机构(如通报机构、国家认证机构和市场监督机构)的不同职责,制定了符合性评估与检验机构(即通报机构)的通报标准,并规定了通报流程的相关规则。
根据 2010 年可移动压力设备指令(TPED),符合性评估机构和检验机构必须获得专门授权,方可开展 TPE 的符合性评估、定期检验、中期检验、特殊检查及重新符合性评估等活动。这些活动必须严格遵循 ADR 以及 2010 年 TPED 第 3 章和第 4 章所规定的要求进行。
需要指出的是,《1999/36/EC 理事会指令》(简称 “1999 年 TPED”)的多个条款已于 2009 年被纳入《欧洲公路危险货物国际运输协定》(ADR)。为此制定了过渡性措施,允许缔约方在 2011 年 7 月 1 日前过渡适用 ADR 的新规定,该日期与 2010 年 TPED 的实施日期一致。
然而,2010 年 TPED 仍沿用 1999 年 TPED 的实施日期(详见第 2.3 节)。
《ADR》及 2010 年 TPED 在爱尔兰通过修订后的《2011 年欧洲共同体(道路危险货物运输及可移动压力设备使用)条例》(以下简称 “该条例”)生效。最新条例可从健康与安全管理局的 ADR 网页获取。
本指南须结合《条例》(特别是第 9 部分)、现行版《欧洲公路危险货物国际运输协定》及 2010 年 TPED 共同阅读,因全文均会提及上述文件。
 
¹ 欧洲议会和理事会关于产品营销共同框架的第 768/2008/EC 号决定及条例;欧洲议会和理事会第 765/2008/EC 号法规,规定了与产品相关的认证及市场监督要求。

02  

可移动压力设备指令(TPED)  


范围  
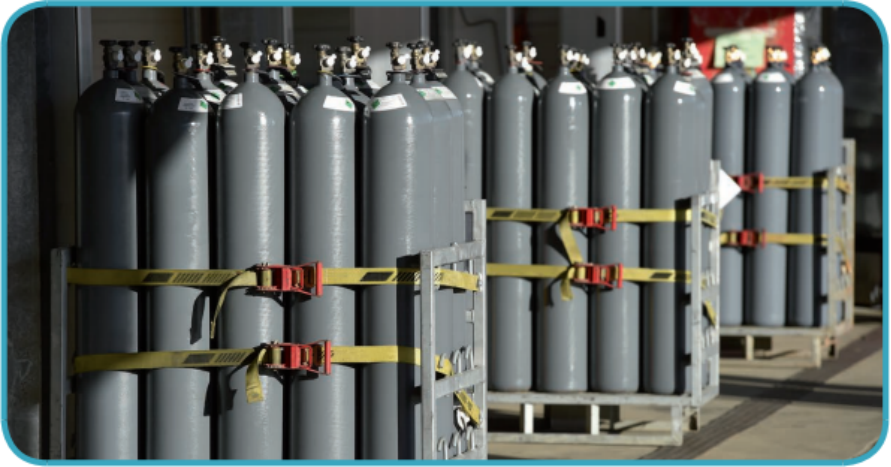
2010 年 TPED 适用于用于运输第 2 类气体的压力容器和储罐的设计、制造、符合性评估、定期检验、中间检验、特殊检查及符合性重新评估,相关要求分别涵盖于以下条款:《ADR》第 6.2 章(例如:可运输气瓶、管道、压力罐及气瓶捆包;加压化学品;封闭式低温容器;装有气体的小型容器 [气体筒]),以及《ADR》第 6.8 章(例如:固定储罐、可拆卸储罐、电池驱动车辆、储罐集装箱、储罐互换体及多组分气体容器 [MEGCs])。
该产品包含相应的阀门及其他配件(如适用),同时涵盖可重复充注与不可重复充注的压力容器。
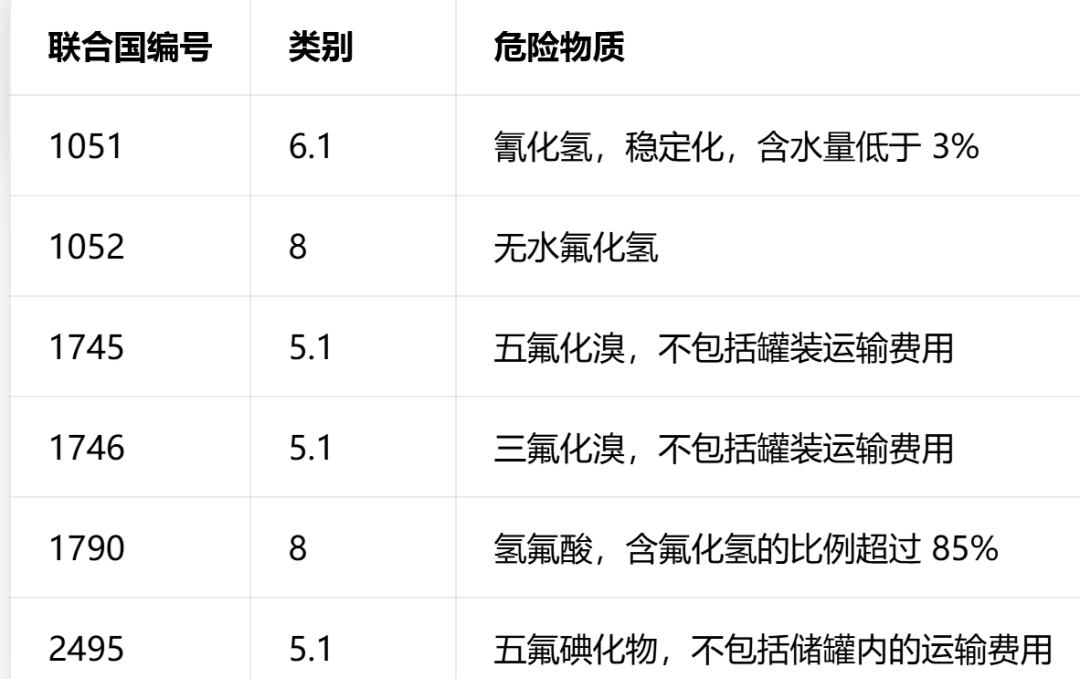
该指令还涵盖除 2010 年 TPED 附件 1 所列第 2 类货物之外的其他特定危险货物的运输;附件 1 内容详见表 1。
表 1:第 2 类以外危险货物清单
 
2010 年 TPED 适用于:
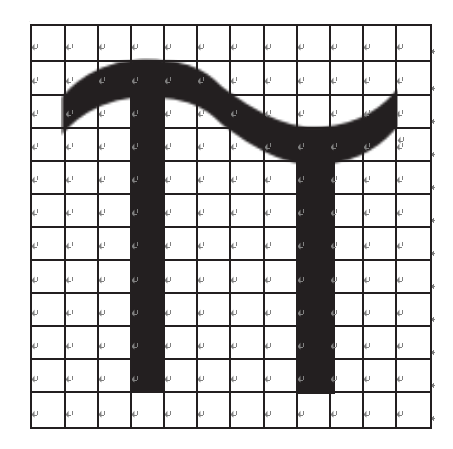
  • 所有全新 TPE 产品,不得带有根据 84/525-7/EEC 和 1999/36/EC 指令要求用于上市销售的符合性标志 ——ε(ε)或 π(π)标志;
  • 现有的 TPE 材料须带有根据 84/525-7/EEC 指令及 1999 年 TPED 规定的 ε 或 π 符合性标志,适用于定期检验、中期检验、特殊检查及实际使用。
对于符合该指令要求的气瓶而言,当依据 1999 年 TPED 或 2010 年 TPED 进行首次定期检验时,需同时标注 π 标志及执行检验的认证机构的识别编号;²现有的 TPE 产品未标注 1999 年 TPED 规定的合格性标志 π,因此需重新进行合格性评估。
² 1999 年 TPED 第 6 条第 3 款和第 10 条第 3 款;2010 年 TPED 第 15 条第 8 款和第 16 条。


排除项  
2010 年 TPED 中明确排除的设备如下:
  • 气溶胶(联合国编号:1950)
  • 开放式低温容器
  • 呼吸装置用气瓶
  • 消防器(联合国编号:1044)
  • 根据 ADR 1.1.3.2 豁免的 TPE,与气体运输相关的豁免
  • 根据《欧洲公路危险货物国际运输协定》(ADR)第 3.3 章豁免的 TPE;适用于特定物品或物质的特殊规定
用于非运输相关用途的压力容器及设备通常属于《2014/68/EU 压力设备指令》(PED)的适用范围。


实施日期  
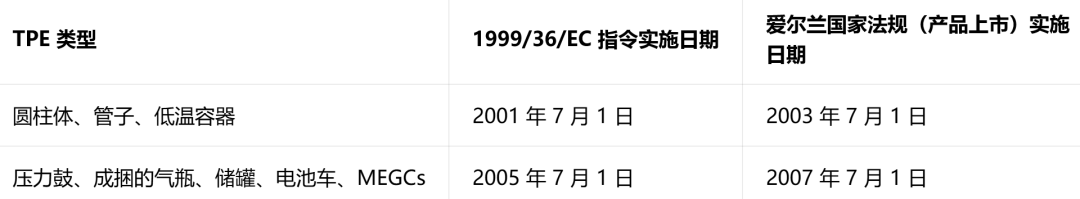
欧盟《1999 年可移动压力设备指令》(TPED)的实施日期为 2001 年 7 月 1 日。然而在爱尔兰,根据《1999 年 TPED》第 18 条的规定,其实施日期定为 2003 年 7 月 1 日。
对于压力鼓、气瓶组和储罐,1999 年 TPED 的实施日期通过欧盟委员会 2003 年 7 月 18 日第 2003/525/EC 号决定推迟至 2005 年 7 月 1 日。在爱尔兰,根据该决定第 2 条,此类设备上市的实施日期定为 2007 年 7 月 1 日。
在上述规定日期之前投放市场的 TPE 无需进行初次符合性评估,但可在定期检验时重新进行符合性评估(详见第 4 节)。
1999 年 TPED 的实施日期详见表 2:
表 2:TPED 实施日期
 

03  

符合性评估、定期检查、中期检查及专项检查  


根据第 2 节定义的所有 TPE,必须满足 ADR(1.8.6、1.8.7、6.2.2.11、6.2.3.6 和 6.8.4 条款,以及 TA4 和 TT9 标准)以及 2010 年 TPED 第 3 章和第 4 章中规定的符合性评估、定期检验、中期检验、特殊检查及重新符合性评估要求。
符合性评估机构和检验机构(在 ADR 中使用 “相关机构” 这一术语)必须根据 2010 年 TPED 第 4 章的规定向欧盟委员会进行通报。此类机构须向通报机构申请成为受通报机构。
就《条例》第 9 部分而言,“通知机关” 指负责运输式压力设备的相关部长。
申请此类通知的程序可向爱尔兰通知主管机构 —— 商业、企业与创新部(DBEI)查询获取。
在爱尔兰,认证通知基于爱尔兰国家认证委员会(INAB)的认证结果。


压力容器  
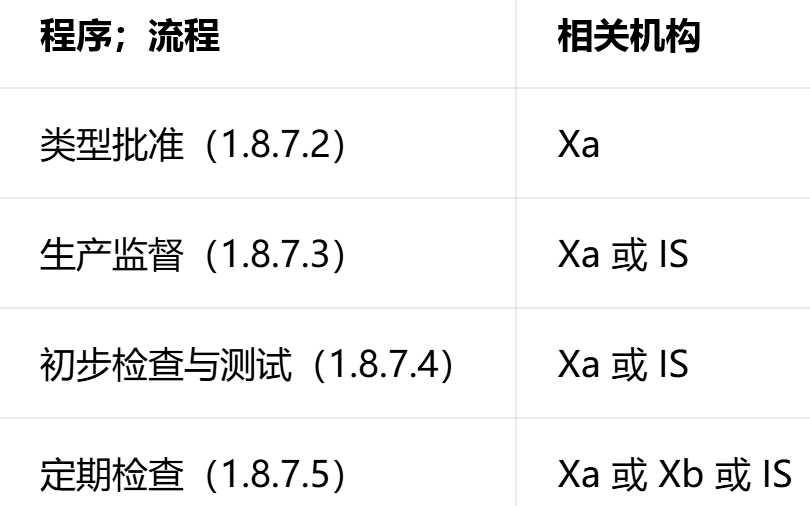
对于压力容器(包括 UN 和 ADR 压力容器),相关机构已在 ADR 6.2.2.11 和 6.2.3.6 中根据表 3 予以定义。
关于气体筒体的相关机构职能详见 ADR 1.8.8 条款。
表 3:相关机构的活动
 
“Xa” 指符合 ADR 1.8.6.2、1.8.6.4、1.8.6.5 及 1.8.6.8 要求且根据 EN ISO/IEC 17020(除第 8.1.3 条外)A 类标准获得认可的符合性评估机构或检验机构(以下简称 “A 类符合性评估机构或检验机构”)。    
   
“Xb” 指符合 ADR 1.8.6.2、1.8.6.4、1.8.6.5 及 1.8.6.8 要求且已获得认证的检验机构。根据 EN ISO/IEC 17020 标准(除第 8.1.3 条外),属于 B 型(称为 “B 型检验机构”)。    
   
“IS” 指由 A 类检验机构监督的内部检验服务,该机构必须独立于设计流程、制造作业、维修及维护工作。  
A 类检验机构可批准 “内部检验服务(IS)” 的质量体系,并可将部分内部检验活动(但不包括型式认证)委托给该 IS。根据 ADR 1.8.7.6 规定,A 类检验机构必须每年对质量体系进行两次审核。
一旦获得委员会通知,A 类和 B 类合格评定机构及检验机构将分别成为 A 类和 B 类认可机构。


储罐  
对于储罐而言,唯一能够开展符合性评估或检验活动的机构必须获得 EN ISO/IEC 17020(除第 8.1.3 条外)A 类认证。
 
对于储罐的型式认证,必须由符合 ADR 1.8.6.2、1.8.6.4、1.8.6.5、1.8.6.8 且符合 EN ISO/IEC 17020(第 8.1.3 条除外)A 类认证的合格评定机构或检验机构,按照 ADR 1.8.7 规定的合格评定程序进行实施。³
对于储罐检验与测试(包括制造过程监督),必须由符合 ADR 1.8.6.2、1.8.6.4、1.8.6.5 及 1.8.6.8 标准并获得认可的检验机构,按照 ADR 1.8.7 规定的程序执行,且需符合 EN ISO/IEC 17020 标准(除第 8.1.3 条外)A 类要求。⁴
一旦收到委员会的通知,A 类符合性评估机构或 A 类检验机构即成为 A 类认可机构。
³ ADR 6.8.4, TA4
⁴ ADR 6.8.4, TT9

04  

重新评估符合性  


对于在 1999 年 TPED 实施日期之前投放市场的 TPE(包括压力容器和储罐)(见表 2),相关机构可依据 2010 年 TPED 附件 III 规定的程序对 TPE 的符合性进行重新评估(该附件作为法规附录 5 予以转载)。
TPE 的所有者或操作者必须向符合 EN ISO/IEC 17020 A 型标准、并已获通知进行符合性重新评估的认证机构提供有关 TPE 的信息,以便该机构准确识别设备(来源、设计规则;对于乙炔气瓶还需提供多孔材料的详细信息)。相关信息应包括(如适用)任何规定的使用限制,以及关于可能发生的损坏或已实施维修的说明。
 
A 类认证机构将根据所提供的信息,并在必要时通过进一步检查,评估该 TPE 是否至少具备与符合 ADR 标准的 TPE 相同的安全等级。若评估结果符合要求,该 TPE 将按照 ADR 规定接受定期检查;若满足所有要求,则可依据下文第 5 节的规定施加 π 标志。
对于批量生产的压力容器,根据 2010 年 TPED 附件 III 第 5 段规定,此类容器可由经 B 类认可机构(负责相关压力容器定期检验)重新评估其符合性,前提是该 “类型” 的符合性已由 A 类认可机构完成重新评估。π 标志后必须标注负责定期检验的 B 类认可机构的识别编号。
重新评估证书的具体内容详见 2010 年 TPED 附件三。

05  

TPE 的 π 标记  


可运输的压力设备必须标注符合《欧洲公路危险货物国际运输协定》(ADR)要求的标识,以及确保其自由流通和自由使用的 TPED 标识(π)。该标识(π)须按照 2010 年 TPED 第 3 章规定进行标注。
 
标记尺寸必须符合 2010 年 TPED 第 15 条的规定。
在 1999 年 TPED 实施日期之前投放市场的 TPE(见表 2)无需标注 π 标志。然而,若对该 TPE 进行符合性重新评估,则需按照上述规定加贴 π 标志。
对于符合 84/525-7/EEC 指令要求的压力容器(另见第 2 节),π 标志必须由负责相关容器定期检验的指定机构(Xa 或 Xb)加贴或在其监督下加贴,并须附有该指定机构的识别编号。
由认可机构颁发的符合性评估证书、定期检验报告、中期检验与特殊检查报告以及重新符合性评估证书,在所有成员国均具有法律效力。

06  

市场监控  


健康与安全局是爱尔兰负责监管 TPE(可移动压力设备)的市场监督机构,其职责范围涵盖《法规》第 9 部分的规定。
如果有充分理由认为特定 TPE 对人员的健康和安全或对公共利益保护的其他方面构成风险,市场监督机构可对该 TPE 进行评估。
根据 2010 年 TPED,相关经济主体(可为制造商、授权代表、进口商、分销商或 TPE 所有者 —— 上述各方均在指令第 2 条中定义)必须与市场监督机构合作,包括允许其进入场所或应要求提供样品。
根据评估结果,若发现 TPE 存在以下任一情况:
  • 不符合 ADR 及 2010 年 TPED 的要求;
  • 产品虽符合 ADR 及 2010 年 TPED 的要求但仍存在风险。
市场监管机构可要求相关经济运营商针对该 TPE 采取纠正措施、将其撤出市场或在合理期限内召回。
若经济运营商未采取充分的纠正措施,市场监督机构将采取临时措施确保该 TPE 退出市场,并将相关措施通知欧盟委员会及其他欧盟成员国。⁵随后,欧盟委员会将与成员国协商,评估是否有必要采取国家层面的应对措施;必要时,将建议相关成员国或经济运营商采取适当的补救措施。
⁵ 市场监管机构和欧盟委员会可使用的工具包括:
  • 用于泛欧洲市场监测(ICSMS)的互联网支持信息与通信系统;
  • 危险非食品产品的快速预警系统,RAPEX


来源:气瓶设计的小工程师
化学通用消防通信材料APEX管道
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-05-27
最近编辑:4月前
不才不才
硕士 从事IV储氢气瓶行业。
获赞 50粉丝 135文章 538课程 0
点赞
收藏
作者推荐

某IV型储氢气瓶装车后批量漏气问题分析

摘要 据相关新闻报道, 在IV型储氢气瓶的工程应用过程中,出现了装车后批量漏气的情况。该类问题在出厂检测阶段通常未被发现,但在车辆运行一段时间后集中暴露。结合实际工程案例,对IV型气瓶可能的泄漏路径进行了划分,并重点分析了瓶口区域密封失效的形成过程。从振动、温度变化及压力循环三类载荷出发,讨论其对密封接触状态的影响。在此基础上,对设计、材料、制造及验证环节中可能导致问题放大的因素进行了梳理,并给出相应的改进建议。 关键词:IV型气瓶;漏气;密封失效;蠕变;压力循环 PART 01 引言 IV型储氢气瓶采用塑料内胆与纤维全缠绕结构。与金属内胆气瓶相比,其重量明显降低,但同时引入了金属-高分子材料界面。 在部分工程项目中,气瓶在出厂气密检测合格的情况下,装车运行后出现批量漏气。这类问题具有一定共性: 初始状态正常;运行一段时间后出现;具有批量一致性。从经验判断,此类问题通常不属于单点缺陷,而与结构设计及服役工况有关。 PART 02 泄漏路径划分 2.1 内胆渗透 气体可通过聚合物发生扩散,其过程符合扩散规律。渗透速率主要由材料类型及温度决定。该类泄漏分布均匀,变化缓慢,在多数情况下不会表现为短期内的明显泄漏。 工程经验表明,若出现批量漏气,通常不优先考虑渗透因素。 2.2 瓶口区域泄漏 瓶口区域涉及金属嵌件、塑料内胆及密封件,是结构变化最复杂的位置。常见泄漏路径包括: 内胆与金属嵌件配合界面O型圈密封面过渡区域局部缺陷该区域也是问题最集中的位置。 2.3 结构缺陷相关泄漏 包括内胆局部缺陷或使用过程中产生的损伤,例如: 注塑缺陷(气泡、熔接线)环境应力开裂局部应力集中导致的微裂纹该类问题在载荷作用下逐步发展。 PART 03 装车后工况变化 气瓶装车后,其受载状态与出厂检测存在明显差异,主要体现在以下几个方面。 3.1 振动 车辆运行过程中,气瓶持续受到随机振动。瓶口区域由于结构不连续,对振动较为敏感。 振动可能带来的影响包括: 密封接触面发生微小相对位移接触表面逐渐磨损接触应力出现衰减该过程通常较为缓慢,但具有累积效应。 3.2 温度变化 车载环境下,气瓶经历反复温度变化。塑料内胆与金属件的热膨胀系数差异较大: 低温条件下,内胆收缩更明显高温条件下,材料刚度下降同时,高分子材料在长期受力状态下存在蠕变现象,会导致接触应力逐步降低。 3.3 压力循环 气瓶在使用过程中经历多次充放气循环。内胆在压力作用下发生周期性变形,瓶口区域的接触状态随之变化。 随着循环次数增加,可能出现: 接触面逐渐松弛密封件压缩状态改变 PART 04 密封失效过程分析 从工程角度看,密封是否有效主要取决于接触应力。 在初始装配状态下,密封界面通常具有足够的接触应力。但在实际使用过程中,该应力会受到多种因素影响: 振动导致微动磨损温度变化引起尺寸波动蠕变导致预紧力下降压力循环引起反复加载当接触应力降低到一定程度后,密封界面无法维持气密性,泄漏开始出现。 该过程通常不是瞬时发生,而是逐步演化,因此在时间上表现为“延迟出现”。 PART 05 批量问题的可能来源 结合已有报道,批量漏气通常与以下因素有关。 5.1 结构设计 密封形式较为单一接触长度不足对材料长期变形考虑不足设计阶段若未考虑服役过程中的应力衰减,问题容易在后期放大。 5.2 制造过程 内胆注塑过程中残余应力较大瓶口区域质量波动局部致密性不足这类问题在初期不一定表现出来,但在载荷作用下可能演变。 5.3 装配因素 密封件压缩量控制不稳定润滑状态差异装配扭矩离散批量问题往往与装配一致性有关。 5.4 材料性能 抗蠕变能力不足抗环境应力开裂性能有限材料性能会影响密封状态的长期稳定性。 5.5 验证条件 部分项目验证条件相对简单,例如仅进行短期气密检测,未覆盖振动、温度及压力耦合作用。 在这种情况下,潜在问题难以及时暴露。 PART 06 改进建议 针对上述分析,可从以下几个方面进行改进。 6.1 结构方面 采用冗余密封结构增加密封接触长度在设计中考虑应力衰减因素 6.2 材料方面 选择抗蠕变性能更稳定的内胆材料优化密封件材料匹配 6.3 工艺控制 优化注塑工艺参数降低残余应力加强关键区域质量检测 6.4 装配控制 控制密封件压缩范围统一润滑方式稳定装配扭矩 6.5 验证方法 建议在验证阶段引入以下工况: 振动与气密联合试验压力循环试验温度变化试验通过组合工况提前暴露问题。 PART 07 结论 IV型储氢气瓶装车后出现的批量漏气问题,多与瓶口区域密封状态变化有关。振动、温度变化及压力循环共同作用,使密封接触应力逐步降低,最终导致泄漏发生。 该类问题通常具有一定滞后性,与设计及工况匹配程度密切相关。在工程实践中,应从结构、材料、制造及验证等方面综合考虑,以提高系统可靠性。 来源:气瓶设计的小工程师

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈