首页/文章/ 详情

关于氢气射流爆炸,空气产品公司所做的最新研究(非常值得阅读一下原文)

5月前浏览1284

大家好,今晚我带大家看一下空气产品公司所做的安全研究;


PART 01


开篇:这篇文章到底在做什么      


Hydrogen jet explosion: New tests, blast, and fireball models 这篇文章 2026 年发表在 Process Safety Progress ,是空气产品公司 + BakerRisk 合作的 氢气安全领域核心试验研究 。它解决的核心问题: 氢气喷射延迟点火,到底在什么条件下会爆炸?爆炸冲击波多大?火球会不会往下掉?

PART 02


研究背景(为什么要做)      


1. 工业场景  
氢气在排空、泄漏时, 不会一喷出来就着火 ,会先和空气混合,形成可燃云团, 延迟一段时间再点火 ,这叫 延迟点火 Delayed Ignition 。


2. 过去的认知(错的)  
只有  高压壅塞流(超音速) 氢气射流才会爆炸
低压、低速、低温氢气不会产生危险爆炸
火球只会向上飘,不会往下扩散


3. 实际事故 / 现象  
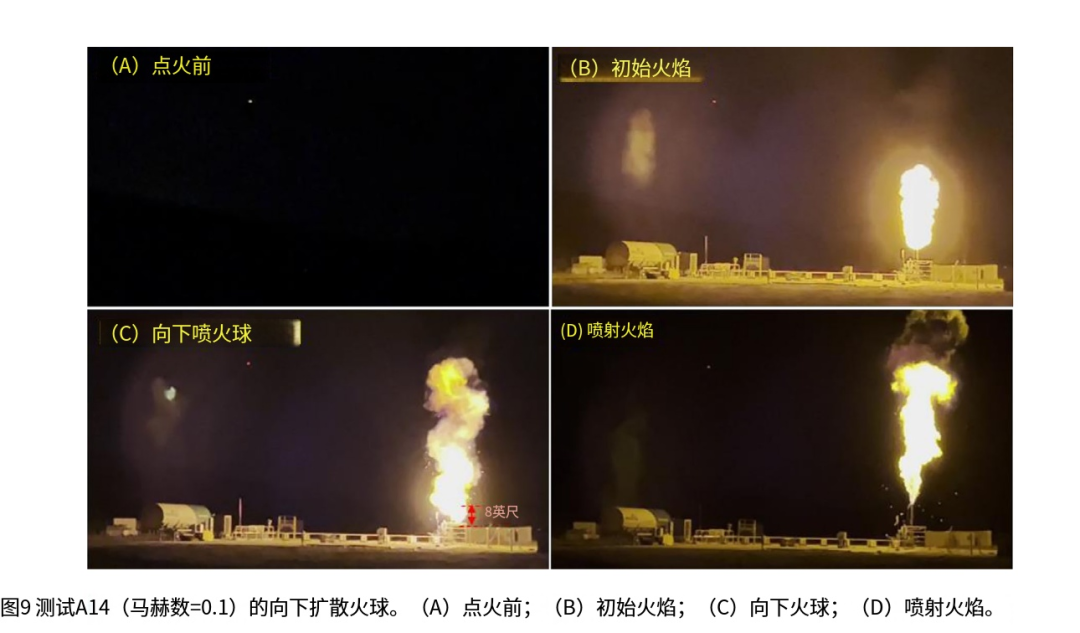
真实试验发现: 低压、非壅塞、低温氢气延迟点火,照样会炸,而且火球向下扩散!


4. 研究缺口  
缺少低压 / 低温 / 亚音速下的系统试验数据
没有能同时算 冲击波 + 火球 的工程模型
排空管高度、安全距离设计缺乏依据

PART 03


试验方案      


1. 试验规模  
总共 20 多次氢气射流延迟点火试验
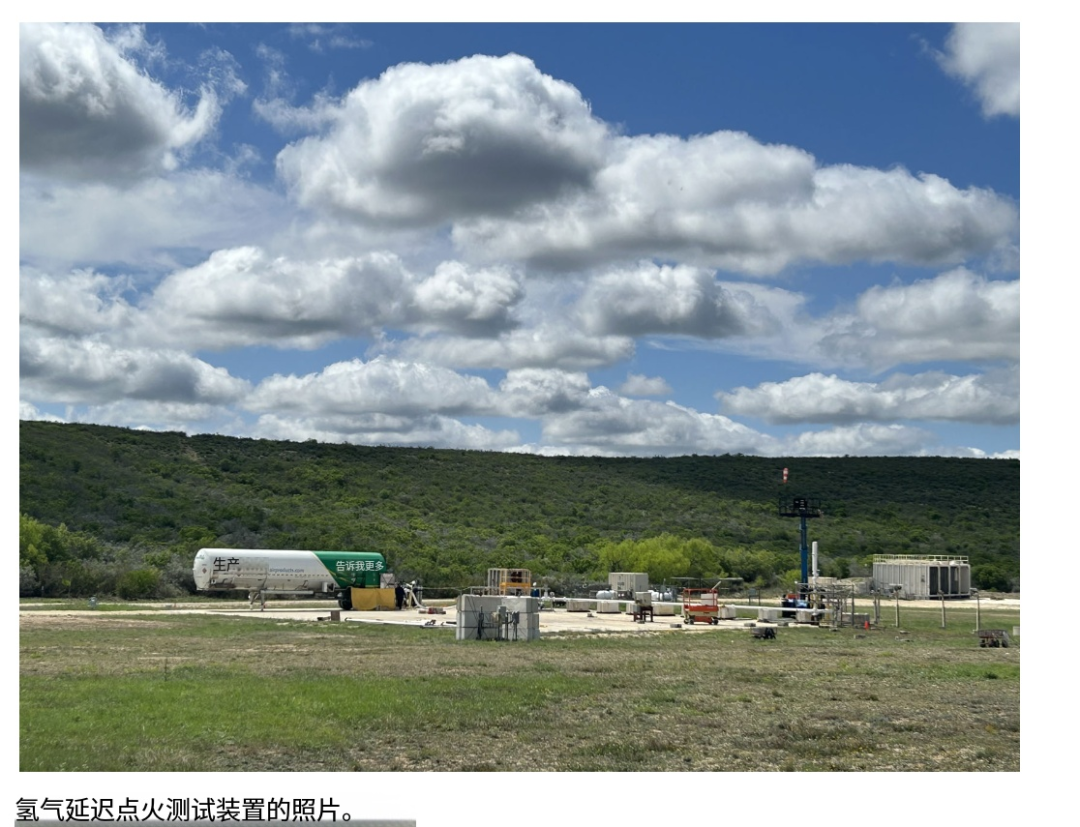
地点:美国 BakerRisk 野外试验场


2. 试验变量  
温度:常温氢(246–279 K)、低温氢(115–190 K)
马赫数: 0.1 ~ 1.2 (低速→高速,非壅塞→壅塞)
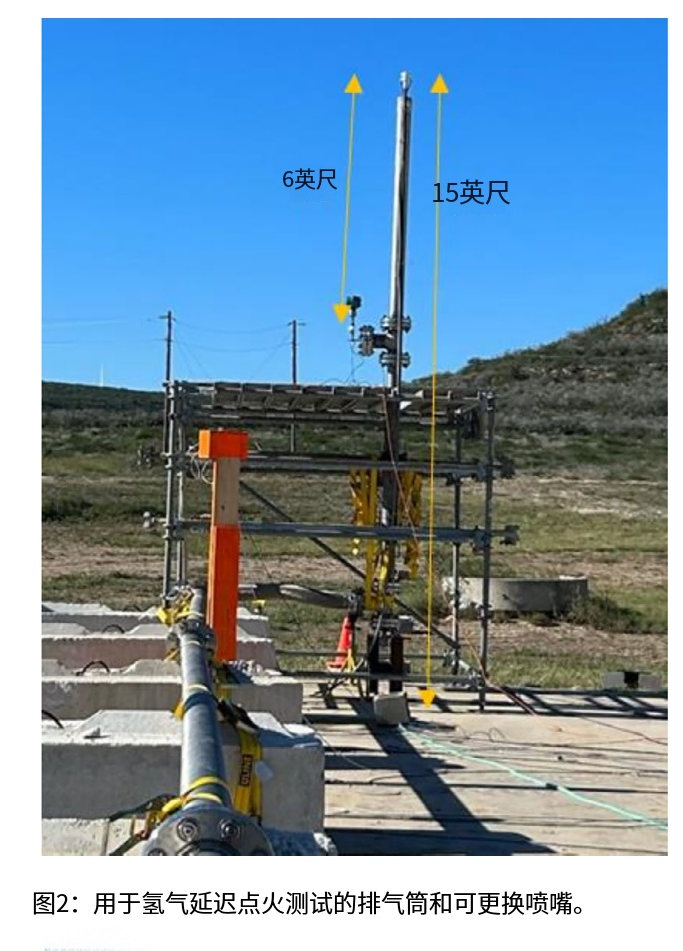
喷嘴:2、3、4、8 英寸
点火延迟:3s / 6s / 8s / 11s


3. 测量内容  
爆炸冲击波超压
(压力传感器)
火球尺寸、向下扩散距离
(热成像 + 高速摄像)
风速、温度、流量等环境参数


4. 试验装置  
氢气从储罐 → 流量计 → 垂直向上喷 → 延迟点火 → 测爆炸与火球。
 

PART 04


试验结果      


(一)爆炸冲击波结果  
1. 马赫数的影响(最颠覆)
马赫数 0.1 ~ 1.2 全部能爆炸!
超压随马赫数上升, 到 0.5 之后基本不变
结论: 不是只有超音速才会炸,低速低压照样炸!
2. 温度的影响
常温氢、低温氢(-100℃级别)
爆炸超压几乎一样
结论: 低温氢气并不更安全,同样会剧烈爆炸
3. 点火延迟的影响
延迟 > 1 秒后, 超压基本不变
因为氢气和空气混合极快,1 秒内就形成可爆云
工程意义: 只要延迟 > 1 秒,就按最严重情况算


(二)火球结果  
火球不往上飘,反而向下扩展! 会延伸到喷口下方几米,直接威胁地面人员。
2. 为什么向下掉?
氢气喷出来形成湍流可燃云
点火后火焰极速加速,产生 冲击波
冲击波把高温燃气 向下推
所以火球向下扩散
3. 火球几何特征
火球长径比 Lf/Df ≈ 3
大部分试验火球都下探到喷口下方
高马赫数偶尔不下掉,但改变点火位置就会掉

PART 05


模型建立:JetEx 模型      


作者把试验结果变成了 工程师直接能用的模型 ,叫:
JetEx 模型
它包含两部分:
冲击波超压模型
火球尺寸模型


1. 冲击波模型(分段计算)  
Ma ≥ 0.5:沿用过去高压模型
Ma ≤ 0.2:用 BASF 半经验公式
0.2 < Ma < 0.5:线性插值
输入:流量、喷嘴直径、距离输出:爆炸超压


2. 火球模型(新开发)  
步骤:
先算氢气扩散云团体积
用燃烧膨胀比 σ 算燃烧后体积
用 Lf/Df=3 算火球长度、直径
给出火球 下探距离
最终给出一个 简单关联式 ,不用 CFD 就能算。

PART 06


模型验证(和试验、CFD 对比)      


1. JetEx vs 试验  
JetEx 整体 偏保守 ,适合安全设计
趋势完全一致


2. CFD(FLACS)vs 试验  
CFD 能复现爆炸超压
能复现火球向下扩散
火球中心取 22% H₂ 时最准
结论
JetEx 简单、快速、可靠,可直接用于工程设计。

PART 07


全文最终结论      


氢气射流延迟点火在 马赫数 0.1~1.2、常温 / 低温 均可产生显著爆炸。
爆炸超压在 Ma>0.5 后趋于稳定。
火球会 向下扩展 ,是重大安全隐患。
建立的 JetEx 模型 可准确预测冲击波与火球尺寸。
可为排空管高度、安全距离、风险评估提供依据

来源:气瓶设计的小工程师
燃烧湍流爆炸试验FLACS
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-04-27
最近编辑:5月前
不才不才
硕士 从事IV储氢气瓶行业。
获赞 50粉丝 135文章 538课程 0
点赞
收藏
作者推荐

6351-T6铝合金气瓶持续载荷开裂(SLC)研究总结 (1)

本文参考:The causes of sustained load cracking in aluminum 6351-T6 gas cylinders本文以 1977年生产的AA6351-T6潜水铝气瓶 为研究对象,通过 CT、SEM、EDS、XRF 等多手段检测,证实该气瓶 颈部径向褶皱处的亚临界裂纹 是SLC起裂源, 热成形导致的颈部晶粒异常长大、高残余应力 是主因, 17ppm铅杂质 通过固态金属致脆加速沿晶裂纹扩展,同时发现 涡流检测(ECT)与目视检测无法有效检出大尺寸裂纹 ,现有检测与制造规范存在明显安全漏洞。 01 思维导图 02 详细总结 1. 研究背景与目的 • AA6351-T6铝合金气瓶自1970年代应用后, 颈部/肩部频发SLC失效 ,美国DOT截至2006年记录 13起破裂事故 。• 主流观点认为 铅致脆 是主因,但低铅气瓶仍失效,机理不明确。• 本研究目标:表征裂纹特征、揭示SLC根本原因、评估现有检测规范并提出改进。 2. 样品与检测方案 • 研究样品:1977年Luxfer生产 80立方英尺AA6351-T6气瓶 ,已超期未检,内部存在湿气。• 检测流程:a. 无损检测:目视、内窥镜、ECT、CT(30μm分辨率) b. 显微组织:金相、SEM/EDS、晶粒尺寸(ASTM E112) c. 成分:XRF/ED-XRF(测铅)d. 力学:拉伸(ASTM E8)、维氏硬度e. 断口:拉伸致断后SEM分析 3. 关键检测结果 (1)缺陷检测结果(CT)缺陷类型编号最大长度(mm)最大高度(mm)特征径向裂纹120.1624.36弧长40.63mm,贯穿双平面径向裂纹212.3716.53与裂纹1特征相似周向裂纹338.833.21未纳入分析孔洞31.562.11ECT误检为此缺陷(2)成分与铅含量• 基体成分符合AA6351标准, 整体铅含量17ppm 。• 断口表面铅含量 20ppm ,显著高于基体,铅在裂纹尖端富集。(3)显微组织• 颈部晶粒异常粗大: 平均最大2880μm ,瓶身仅 53.7μm 。• 颈部内壁径向褶皱底部存在 20~190μm亚临界裂纹 ,为SLC起裂点。• 析出相以Al(Mn,Fe)Si为主,无大量Mg₂Si,时效处理不均。 (4)力学性能• 颈部硬度 116.8~118.4HV ,高于标准;瓶身强度偏低、塑性偏高, 时效热处理不均 。(5)断口特征• 服役SLC裂纹: 低塑性沿晶断裂(LDIGF) ,表面氧化,可见铅球粒。• 瓶身拉伸样: 韧性穿晶微孔聚合 ,无铅致脆特征。 4. SLC失效机理 起裂主因 :热成形使颈部形成 径向褶皱+高残余拉应力 ,产生大量亚临界微裂纹。扩展主因 :颈部 晶粒极度粗大 ,提供连续沿晶扩展路径;内壁残余拉应力(最高61MPa)驱动裂纹向内延伸。加速因素 : 17ppm铅 沿晶界扩散至裂纹尖端,引发固态金属致脆(SMIE),降低晶界结合力,加速开裂。失效特点:裂纹 优先在壁内扩展 ,不 穿透外壁,无泄漏预警,直接突发断裂。 5. 现有检测与规范缺陷 • 涡流检测(ECT) :仅检出孔洞,漏检 20mm级大裂纹 。• 目视/内窥镜 :无法发现内壁隐蔽大裂纹。• 铅限值 50ppm 过高,低于30ppm仍可致脆。 6. 改进建议 制造:优化热成形与淬火工艺, 减少褶皱、控制晶粒尺寸、降低残余应力 。检测:淘汰ECT+目视,采用 CT等高精度NDT 。管控: 全面召回AA6351-T6气瓶 ,评估AA6061等替代合金的SLC风险。标准:降低铅限值,量化褶皱、晶粒、残余应力控制指标。 03 关键问题与答案 问题1:AA6351-T6铝合金气瓶发生SLC的根本原因是什么? 答案:根本原因是 气瓶颈部热成形制造工艺缺陷 ,热成形导致颈部内壁形成 径向褶皱 、产生 高残余拉应力 ,同时引发 晶粒异常长大 ;褶皱底部形成大量亚临界微裂纹,在持续载荷下成为起裂源,沿粗大晶粒晶界扩展,最终引发失效。 问题2:铅杂质在SLC中扮演什么角色?含量多少仍有风险? 答案:铅是 重要加速因素 ,铅不溶于铝,沿晶界快速扩散至裂纹尖端,引发 固态金属致脆(SMIE) ,降低晶界强度,促进低塑性沿晶断裂;本研究中 仅17ppm铅 就导致明显脆断,现有50ppm限值过高,低铅(&lt;30ppm)气瓶仍存在SLC风险。 问题3:现有无损检测(ECT、目视)为何无法有效预防SLC失效? 答案:① ECT对二维平面裂纹不敏感 ,易误检为三维孔洞,漏检20mm以上大裂纹;② 目视/内窥镜无法观察内壁隐蔽褶皱处的亚临界裂纹;③ 裂纹 优先在瓶壁内部扩展 ,无泄漏征兆,常规检测无法发现,最终导致无预警突发破裂。来源:气瓶设计的小工程师

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈