铝白车身连接工艺
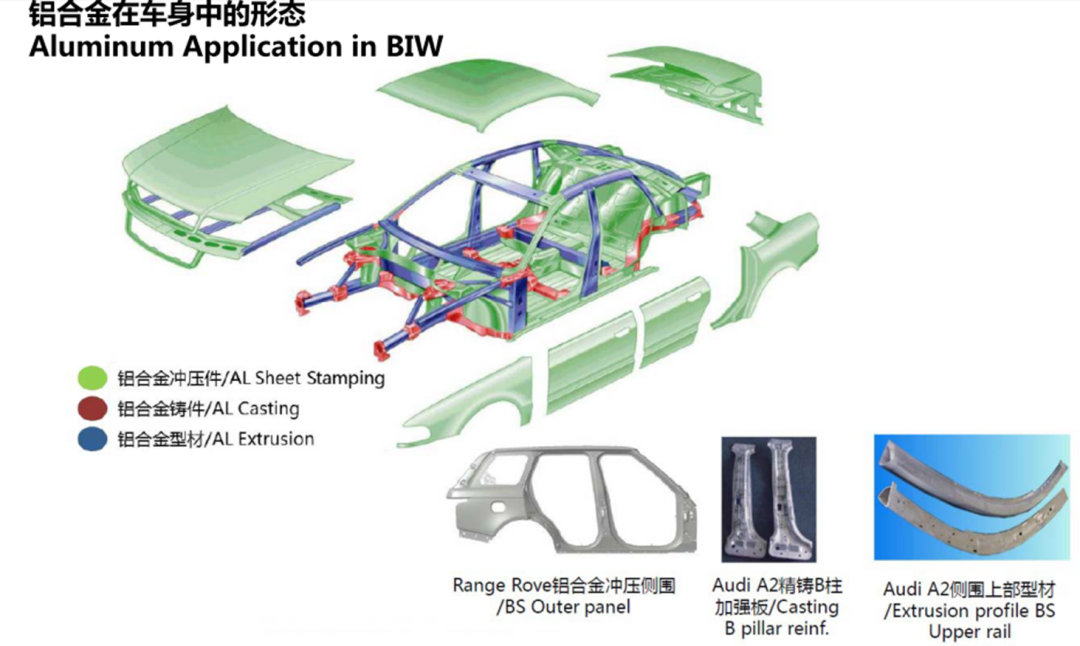
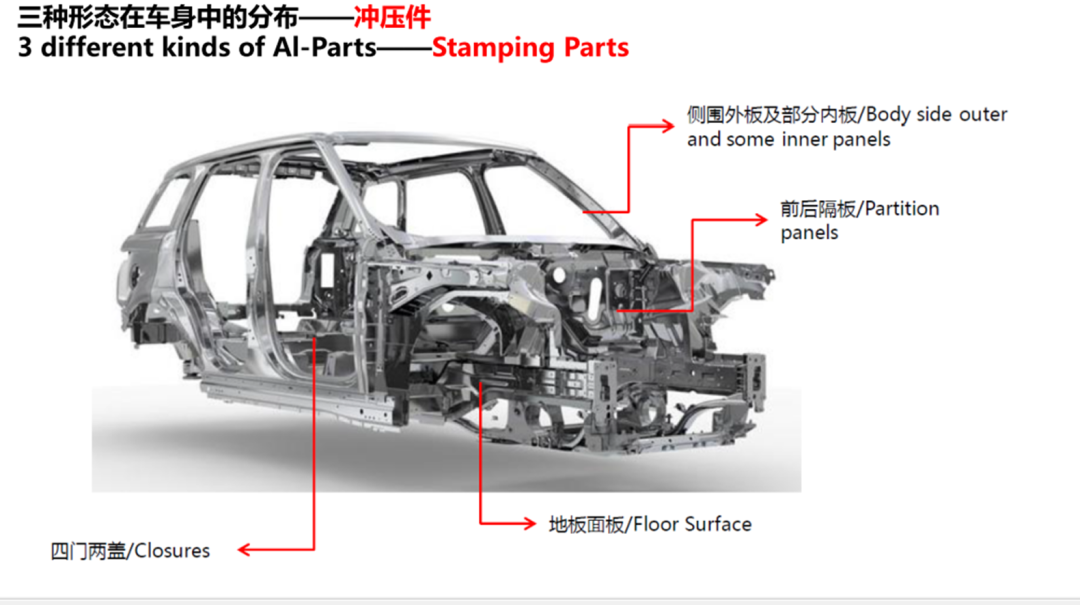
一、铝合金在车身中的形态
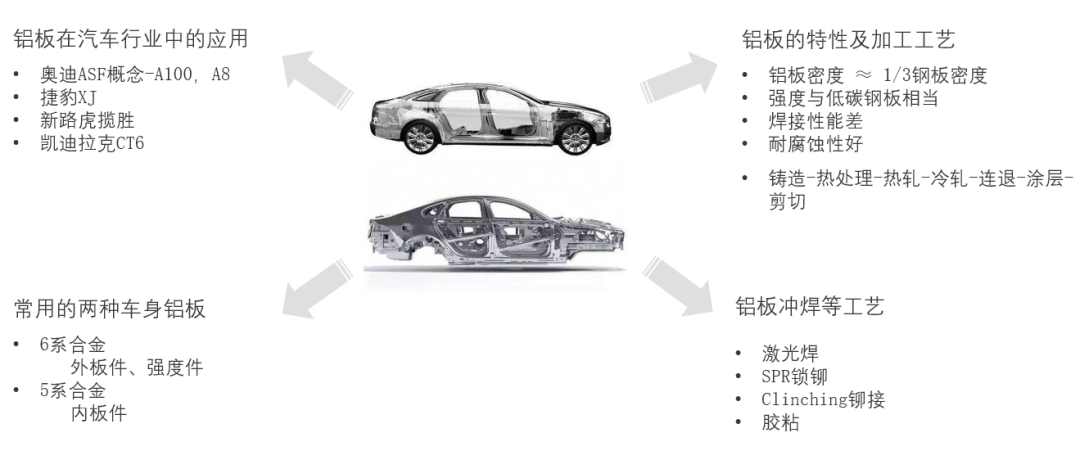
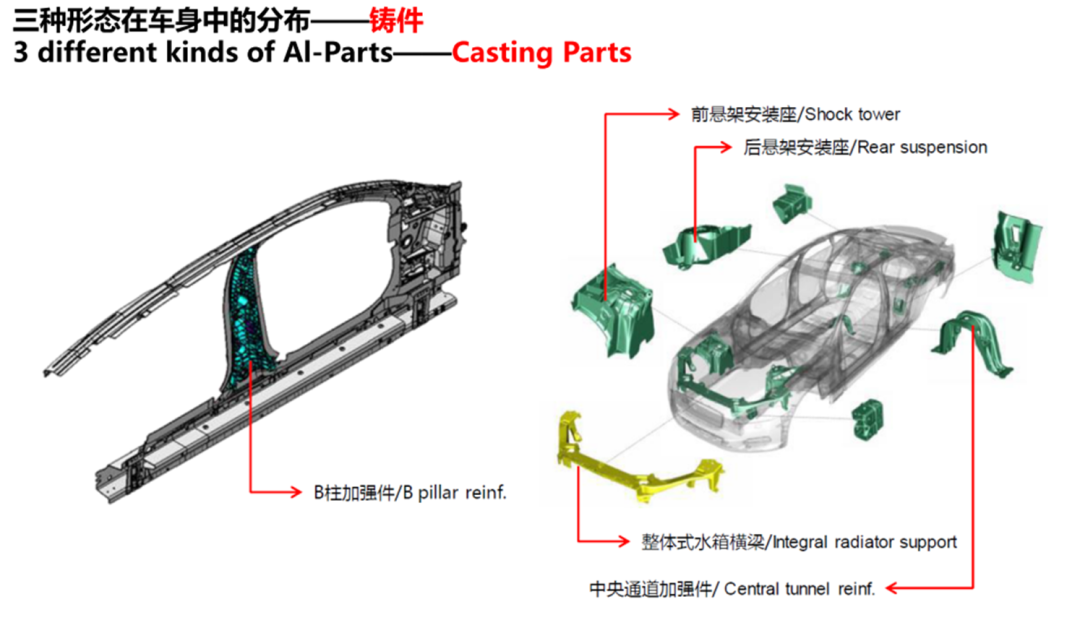
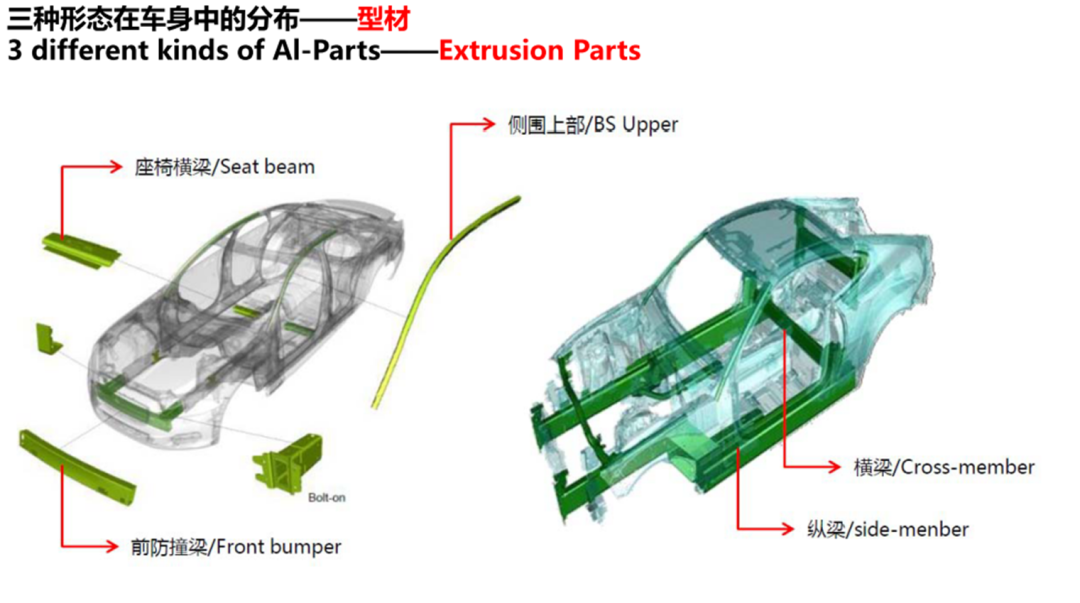
二、铝板车身连接工艺
铝板车身主要连接工艺:
1、铝点焊
2、CMT
3、激光焊
5、SPR
6、Clinch
7、FDS
8、Rivtac
9、拉铆/压铆
1、铝点焊
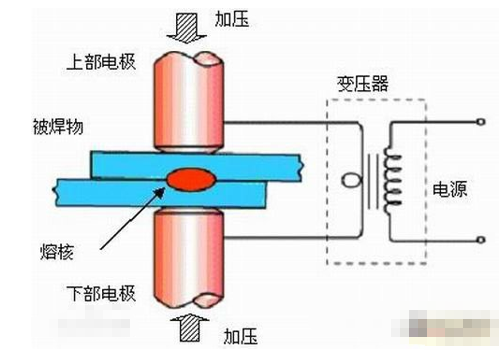
Q =I2Rt
Q——产生的热量(J)
I2——焊接电流(A)的平方
R——电极间电阻(Ω)
t——焊接时间(s)
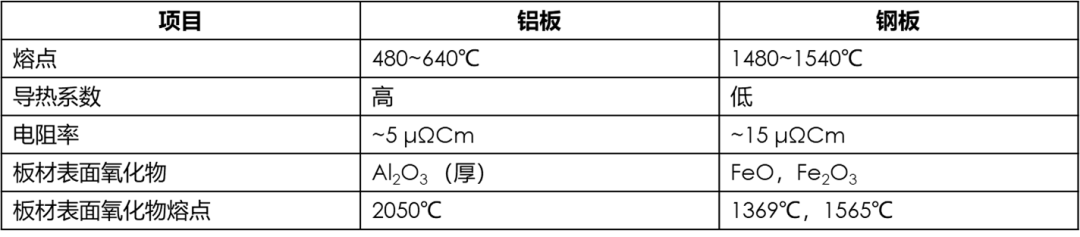
铝板焊接性的特点:
1、高温下的强度和塑性低(强度低)
铝合金焊接接头的强度低于母材,即有软化现象。焊点抗拉强度低,塑性不足,是铝合金应用的最大障碍。
2、易氧化(飞溅、焊核不良,气孔)
铝合金表面有致密的、厚度约为0.1μm的氧化膜(Al2O3),其熔点极高(约2050℃)、 密度大(3.95~4.10kg/m3),属于难熔物质,焊
接时会阻碍金属之间的良好结合,引起飞溅和影响焊核的形成。且由于焊接时氧化膜吸附大量水分,容易产生气孔。
3、高的热导率和导电性(焊透性)
铝合金具有较大的热导系数和比热容,比热容比钢大2倍,导热性约大三倍。因此焊接时为保证良好融合,必须采用能量集中、功率大的热源,
有时需采用预热等工艺措施。经验表明:相同焊接速度下,焊接铝合金的热输入量要比焊接钢材大2~3倍。
4、线膨胀系数大(焊接变形)
铝的线膨胀系数比钢大2倍,因此,在拘束条件下焊接时易产生较大的焊接应力和变形。
基于以上铝板特性,铝板点焊应采用大电流、短时间的焊接工艺参数。
因此,铝点焊时输出大电流对焊机、变压器(最大达230KVA)及焊枪的供电要求高。大电流易产生强磁场,焊接工装需防磁以防焊接时通讯信号丢失。
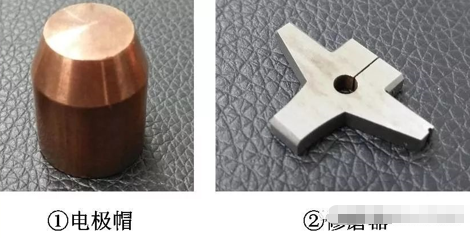
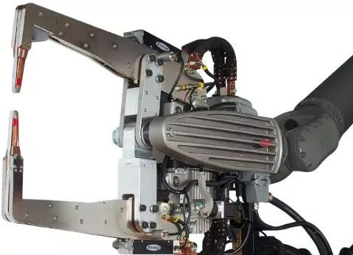
常见的铝合金点焊形式有:①常规铝合金点焊、②螺旋状电极铝合金点焊、③电极带式铝点焊。
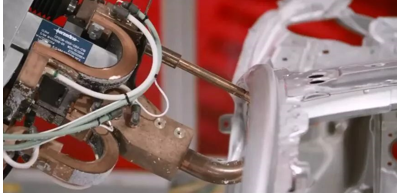
①主要焊钳供应商有加拿大Centerline。Centerline铝点焊钳在Tesla的应用
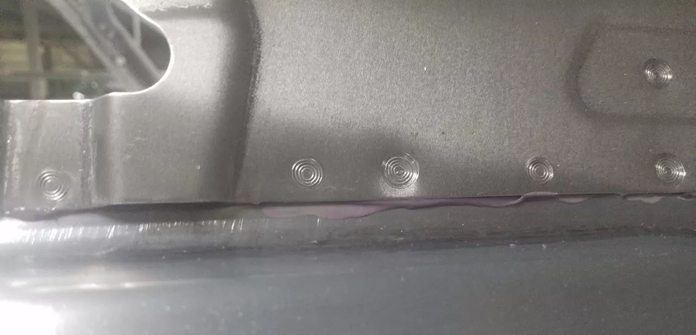
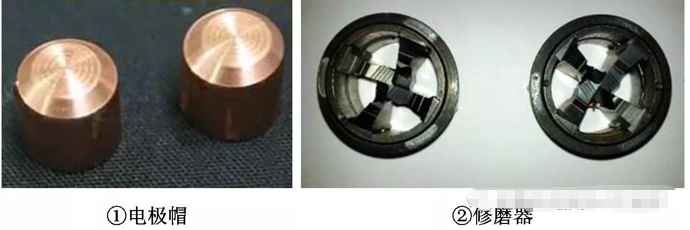
②螺旋状电极铝合金点焊为GM专利技术,在凯迪拉克CT6等生产线有应用。这种电极头表面有特殊的环状纹路,可在破碎铝材表面氧化膜以得到可控制的接触电阻。在铝点焊生产时,还需配备相应的四刀片修磨器修出螺纹,修磨频次为普通碳钢点焊的5倍,约40~50点/次。
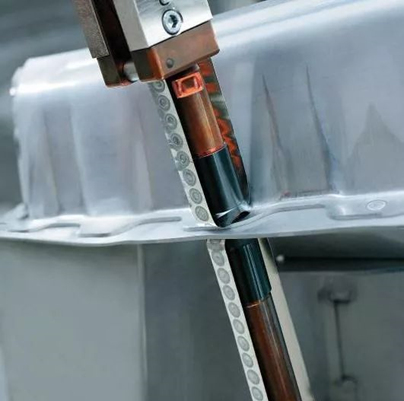
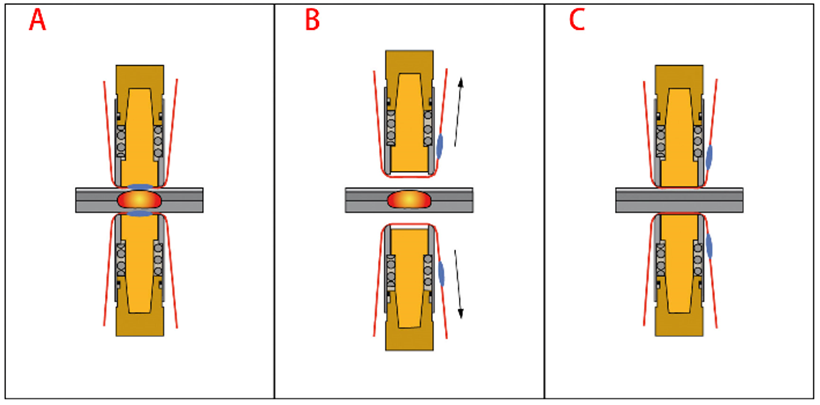
③Delta Spot是在电极和工件之间增加一条全新电极带。每个点焊后,电极带自动移动到下一位置,这样使得电极表面总是清洁的,解决了铝点焊容易从母材上黏连材料的问题,保证每个焊点都有高质量的焊接工况;70M的焊带能焊出5000-10000个点,电极带使用完需要重新更换。
检验
铝板点焊后判断焊接产品是否合格主要有如下几种方法:目视、破坏试验、超声波检测、金相试验。
1、 目视
通过目视观察工件表面痕迹过大、焊接搭接处缝隙过大、焊点处是否有飞溅毛刺、有无裂纹等。产生的现象与原因如下表所示:
2、 破坏试验
多采取打试片的方法——取和工件材料厚度和材质相同的材料(试片大小根据每个主机厂的要求而定,也可参照供应商描述的大小进行)来焊接,在焊接完成后做剪切、拉伸或者剥离实验,以试片的检测性能来判断工件是否能达到性能要求。
3 、超声波检测
为了在不破坏产品的前提下需要判定产品熔核中是否有缩孔及裂纹,可通过超声波和X光来检测,由数字信号转换成图形信息,可准确形象的判定焊核的大小及焊接效果。
4 、金相试验
焊接完成后,在特定的位置截切指定大小进行金相断面的分析,从而判定铝点焊的焊点合格性
缺陷返修:MIG焊(交流氩弧焊机)
2、CMT
CMT焊接技术概述
CMT(冷金属 过渡技术)是一种全新的MIG/MAG焊接工艺。是Cold Metal Transfer的缩写。由于其热输入量比普通的MIG/MAG焊要低,因而命名为Cold。
许多材料无法承受焊接过程中持续不断的热量输入,为了避免熔滴穿透,实现无飞溅熔滴过渡和良好的冶金连接。就必须降低热输入量。而CMT技术实现了这种可能。在应用CMT技术的焊接过程中必须理解“冷”这个概念。它相对于传统的MIG\MAG焊接过程而言,电弧温度和熔滴温度确实比较“冷”。它的特点是冷热循环交替。
CMT技术的焊接系统适用于任何薄板,超薄板以及MIG钎焊镀锌板,碳钢与铝板的连接。
CMT工作过程:
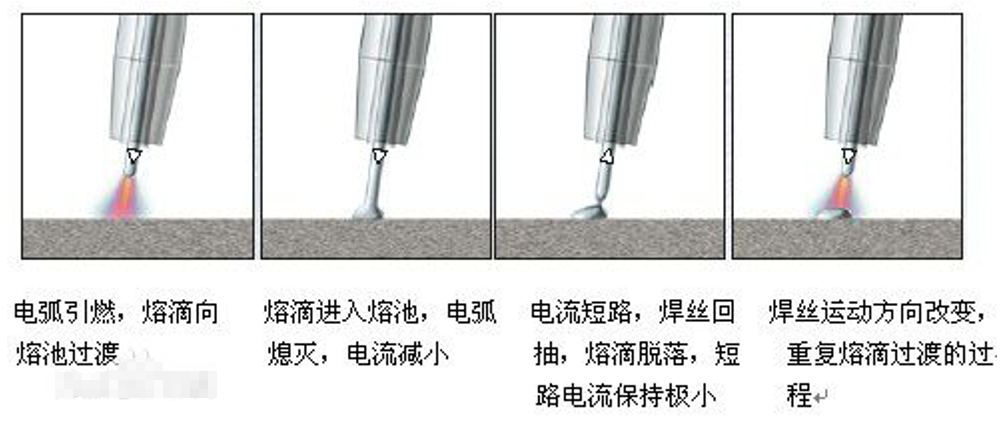
CMT工艺特点:
1、低热输入,小热变形
2、几乎无焊接飞溅
3、连接法兰小,节约材料
4、可实现钢与铝的连接
5、焊接速度快,效率高
3、激光焊
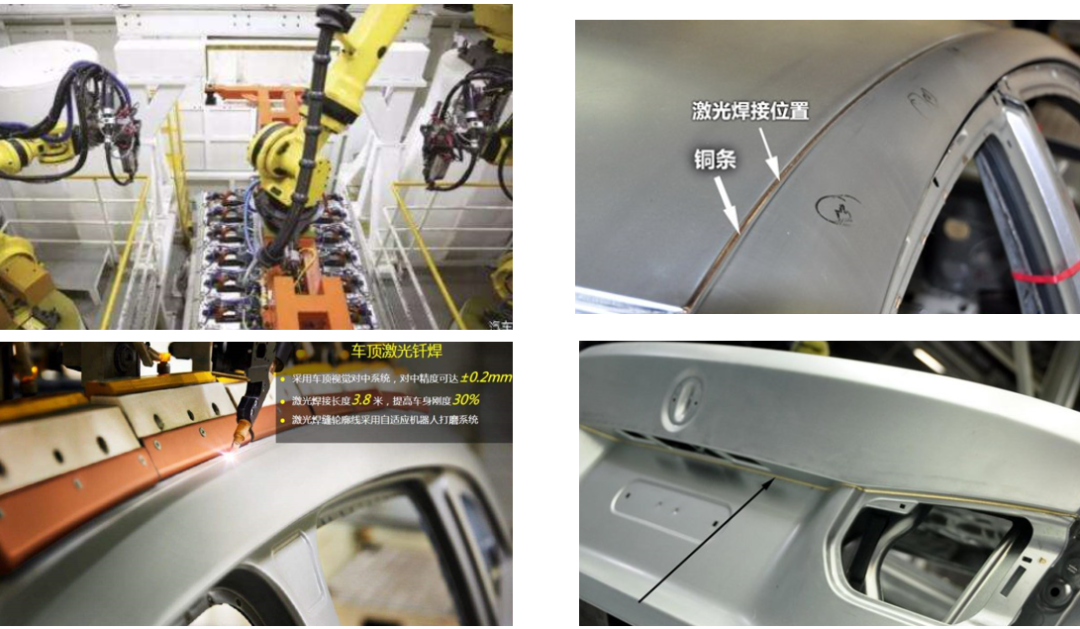
激光焊接是利用高能量密度的激光束作为热源的一种高效精密焊接方法。
车身激光焊接主要分为两种方式:
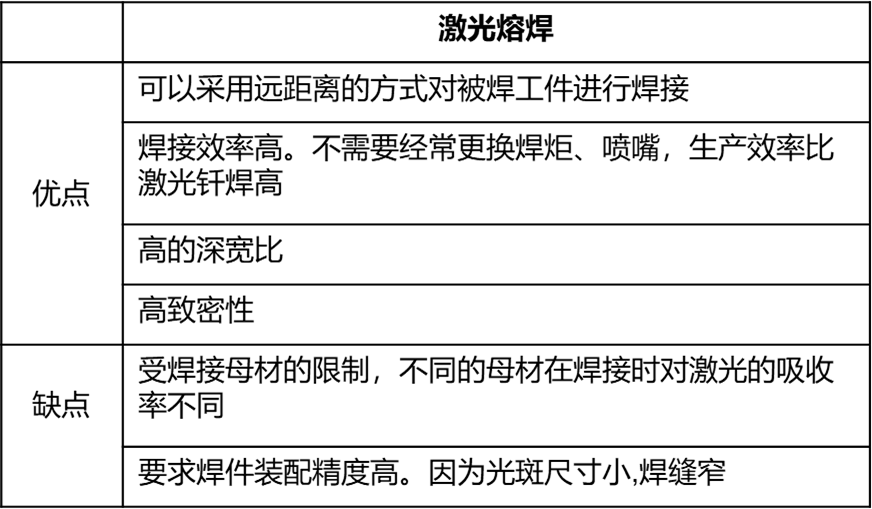
1、激光熔焊, 不需要焊丝。主要运用顶盖,门窗框内外板
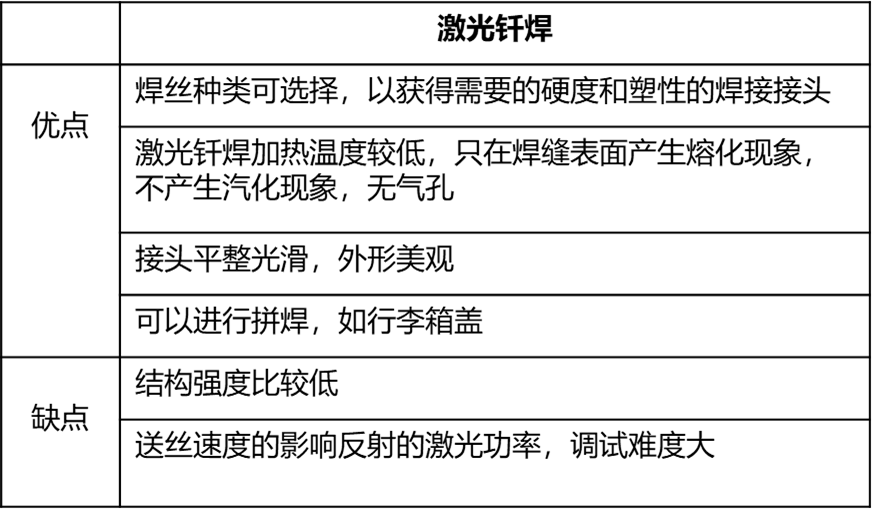
2、激光填充焊,即钎焊,利用激光将焊丝熔化,熔化的焊丝浸润被焊零件。主要应用汽车顶盖,后背门外板。
车门窗框激光熔焊
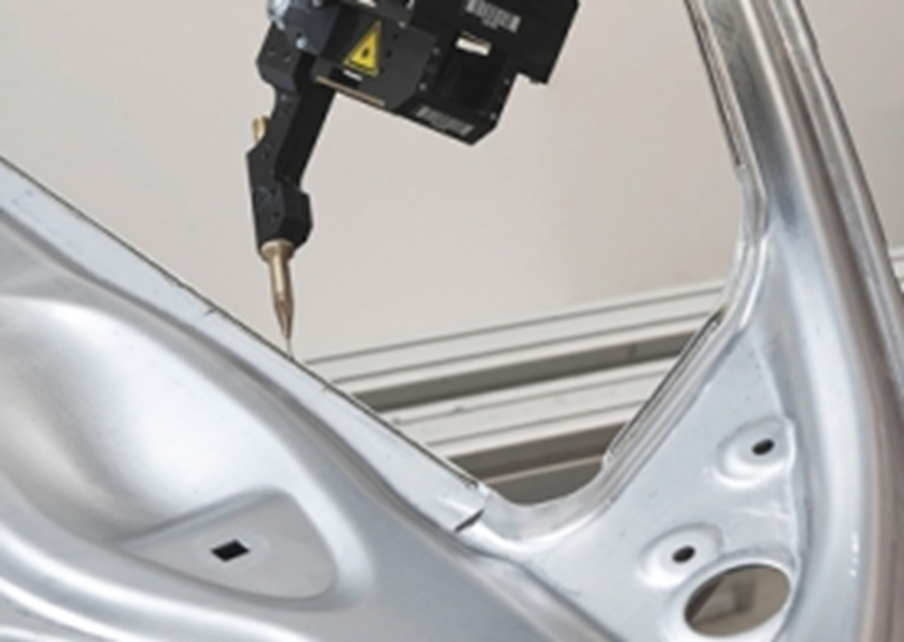
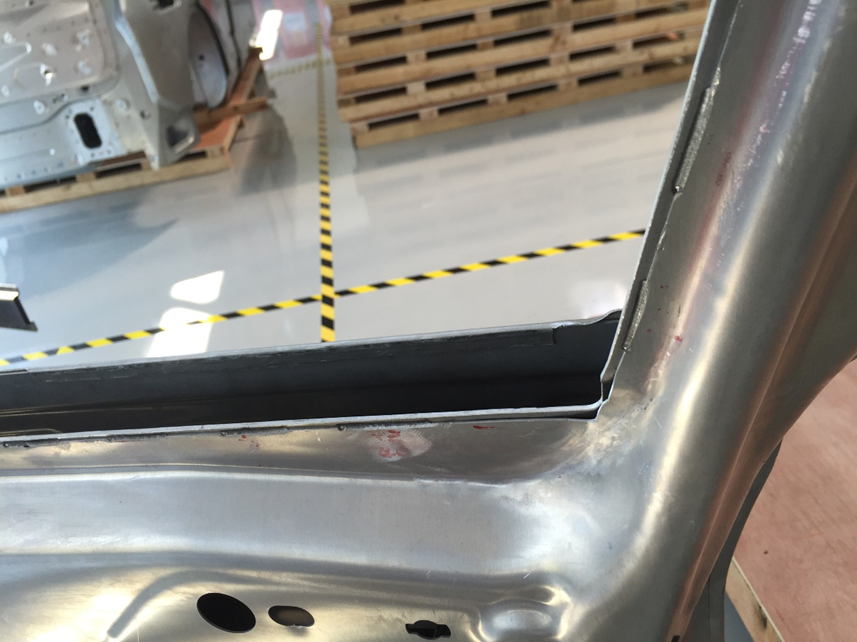
车顶激光钎焊
4、SPR
SPR铆钉在外力的作用下穿透第一层材料和中间层材料,并在底层材料中进行流动延展,形成相互镶嵌的永久塑性形变,这样的铆钉连接技术成为自冲铆,英文简称SPR(Self-piercing Rivet)。
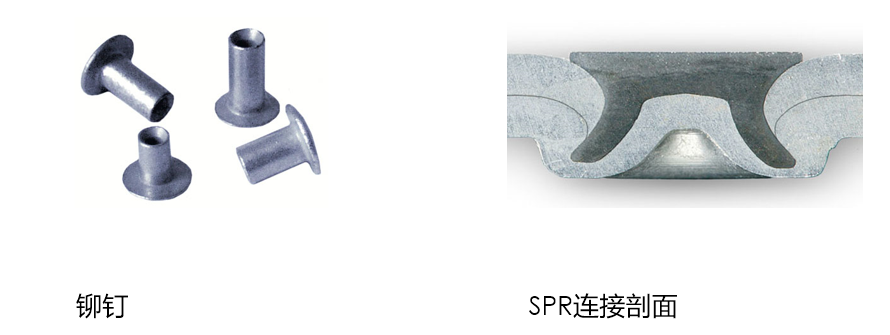
1.冷连接工艺,适用于多层、多种类型板材连接(钢、铝、塑料);
2.铆接点强度很高,寿命长;
3.单步工艺,CT时间短 2s (纯铆接时间);
4.能耗低,绿色工艺,无烟、汽、火花产生;
1.连接点处需要保留双侧的进枪空间;
2.通常不同的材质、厚度、硬度的接头组合需要不同的铆钉、冲头冲模;
3.铆钉成本0.08Euro/Rivet(部分供应商已下探至0.03);
4.设备系统成本远高于电阻点焊800K人民币/system;
5.铆接点凸起约2-3mm;
静力学拉伸试验:自冲铆接VS焊接
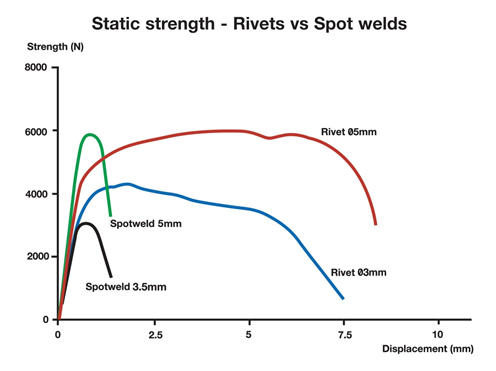
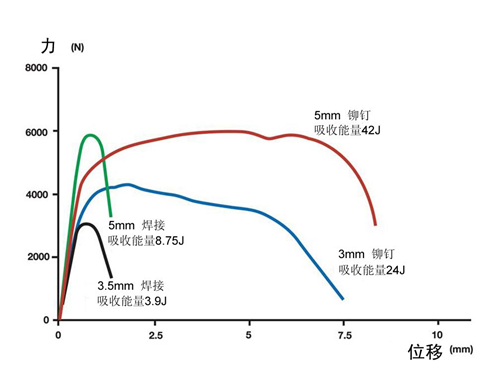
铆接点性能失效的构成中能有效的吸收动能,具有较大的位移变形量,能阻止连接部位在短时间彻底断开。
疲劳试验:自冲铆接VS焊接
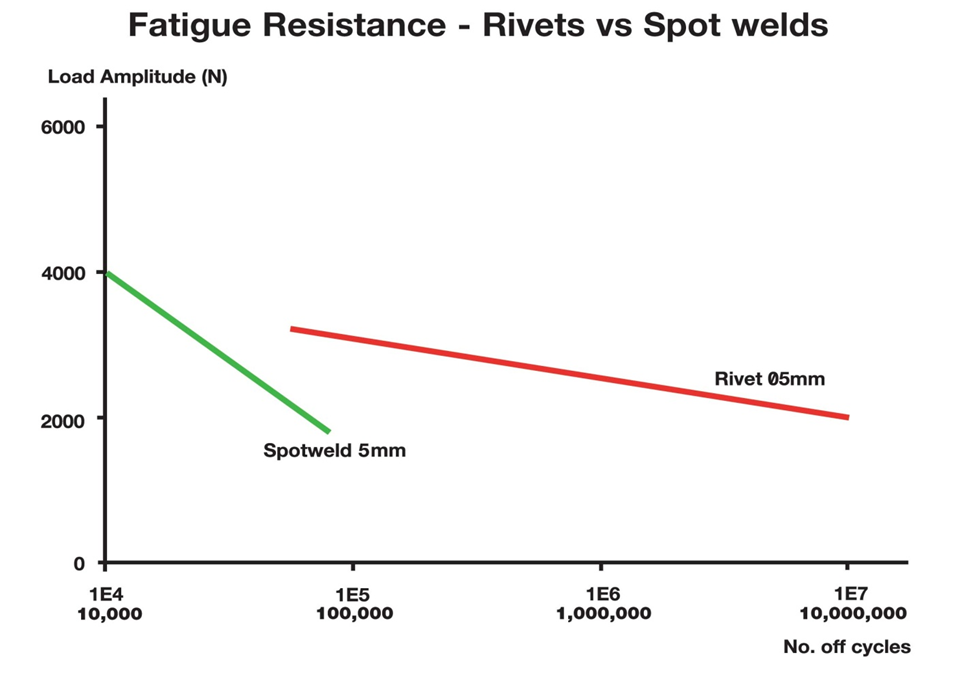
自冲铆接的曲线变化缓慢,表明了铆接点可以承受大载荷高频次的疲劳;
(同一载荷条件下较电阻点焊连接提高接近100倍);
剖面检测
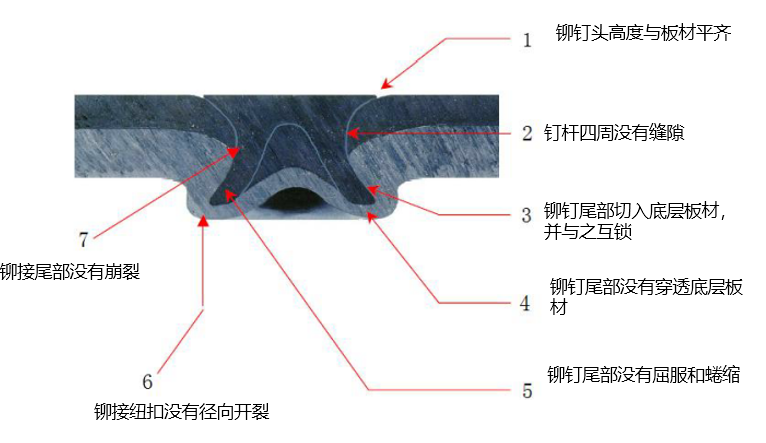
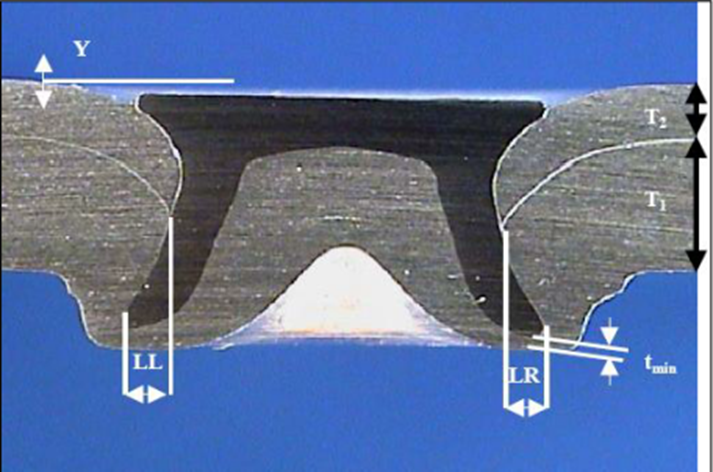
tmin剩余材料最小厚度 ≥0.2mm
LL左侧互锁量≥0.4mm
LR右侧互锁量≥0.4mm
Y 平面度±0.3mm
T1底层板材厚度
T2顶层板材厚度
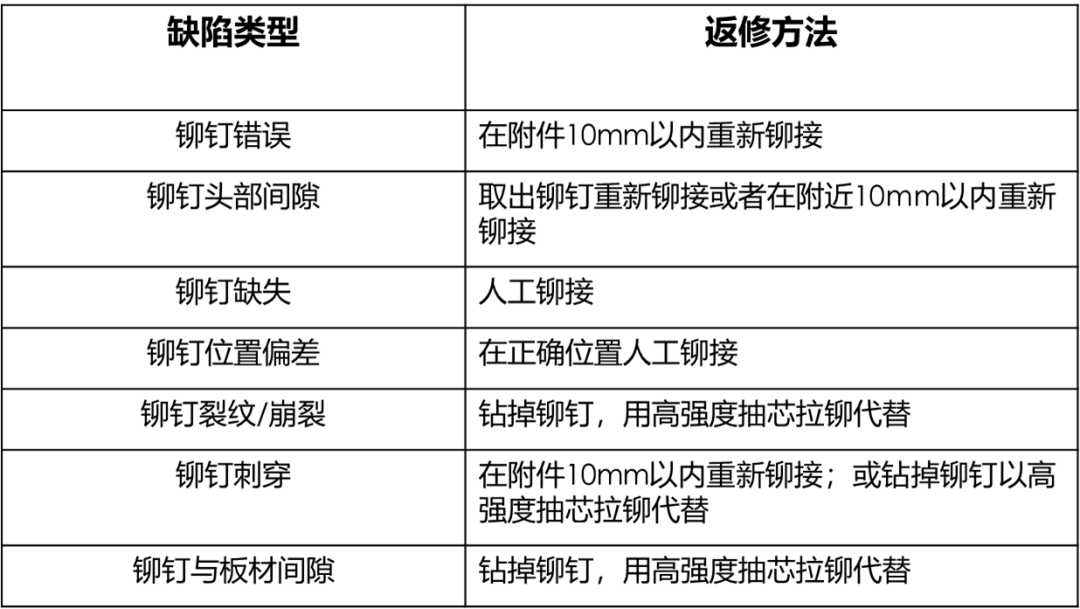
常见缺陷类型
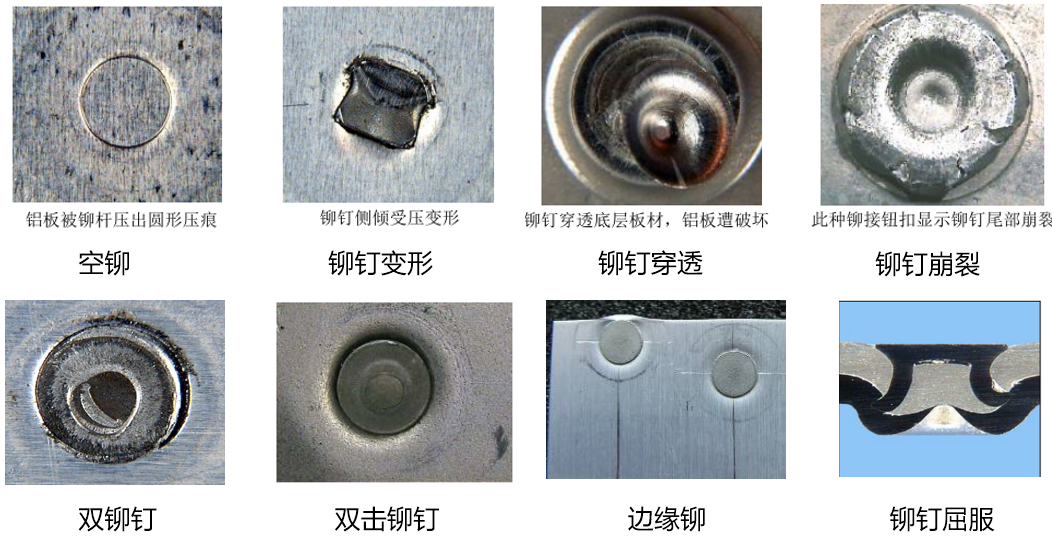
缺陷返修
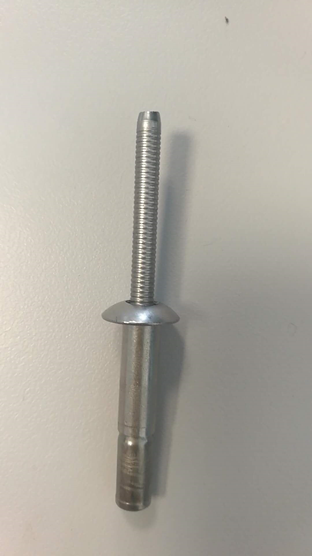
抽芯拉铆钉
5、Clinch
Clinch是通过一个冲压加工过程,依据材料本身的冷挤压变形,在两层或三层金属板件之间形成凸起的稳固连接。
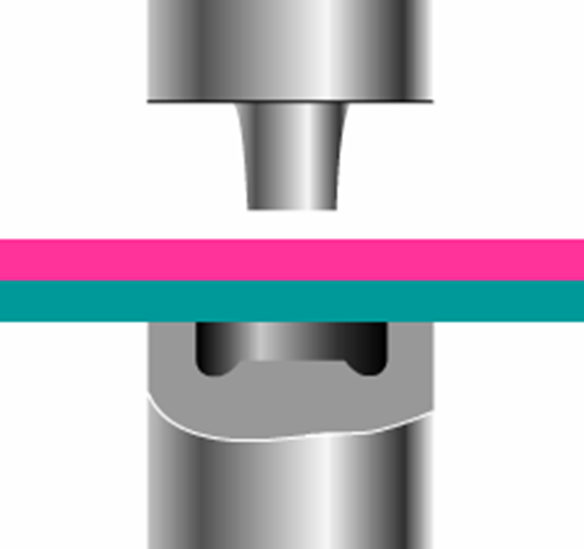
Clinch工作过程:
1、连接强度:动态疲劳强度远高于焊点。
2、抗腐蚀性好。工艺期间未损伤表面涂层;
3、用途广泛,适用于众多材料组合
4、环保,具有节能、无污染、无噪音,不生热/无火花等优点
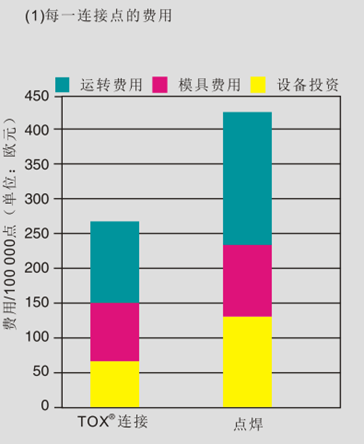
5、与点焊相比,费用节省30%~60%
静态强度是点焊的 70%。目前其在车身结构上的应用领域基本局限于车门、发动机罩、行李仓盖、轮罩等强度要求相对较低的地方,并不如SPR 广泛,主要原因在于其连接强度不如后者,而钢铝混合车身结构对连接点强度的要求就更高
Clinch常见缺陷:
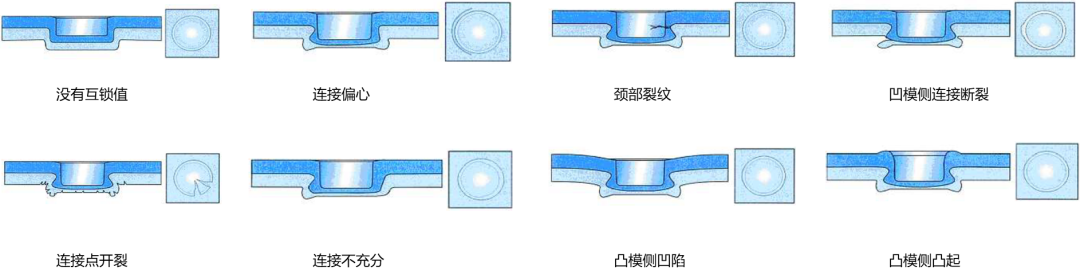
Clinch返修方法:
1、二次冲压:
在不合格点附近增加一个连接点。
2、去除连接点,使用连接件:
通过冲孔、钻孔方式去除不合格点,使用抽芯拉铆连接。(只有在不影响外观和功能条件下使用)
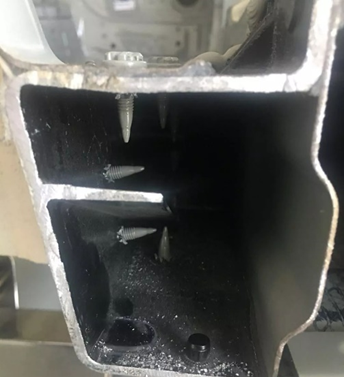
6、FDS
FDS(Flow drill screw)-热熔自攻丝铆接,通过螺钉的高速旋转软化待连接板材,并在巨大的轴向压力作用下挤压并旋入待连接板材,最终在板材与螺钉之间形成螺纹连接,而中心孔处的母材则被挤出并在下层板的底部形成一个环状套管。
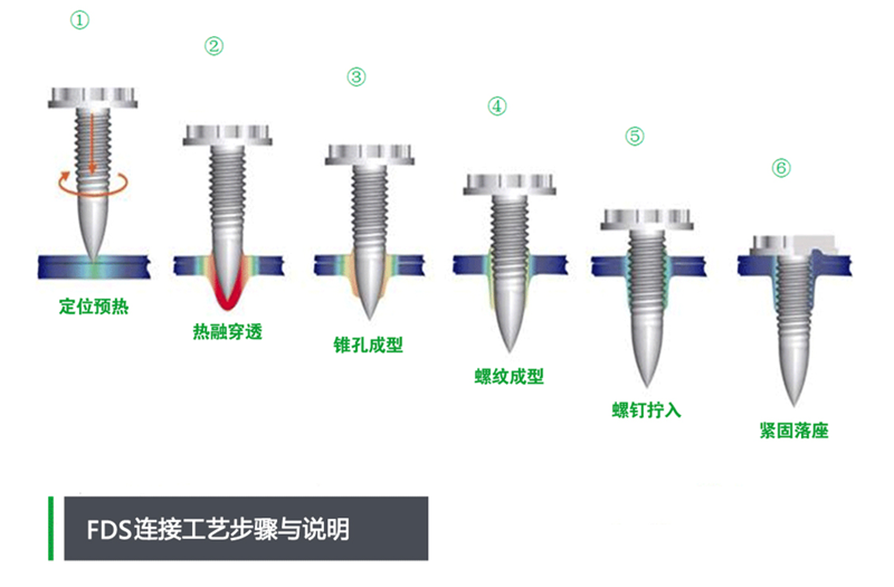
1、可连接的材料种类多,包括超高强钢、铝镁合金、复合材料在内的异种材料;
2、单面操作,可用于封闭型腔结构、壁厚大或封闭腔体,无法使用SPR或Clinching;
3、板件被加热,板件与螺钉接触好,连接强度大。
4、螺钉可拆卸,回收方便,可使用公制螺栓进行返修。
5、工作环境清洁,无火花、碎屑,几乎无噪声。
1、设备系统成本远高于电阻点焊,铆钉成本高(单价0.15 欧元) ;
2、单面施力,连接时需要高强度刚性支撑;
3、工艺完成后材料正反面均有较大凸起,同时大量使用会增加车身自重(M5单个螺钉重4~5g,而SPR铆钉约0.3~0.8g)
4、CT时间长,约为2~6S(部分设备优化可达到1.5~3S,取决于板材厚度)
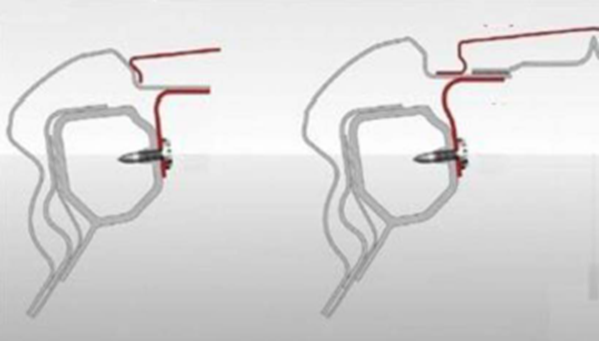
FDS常见缺陷:
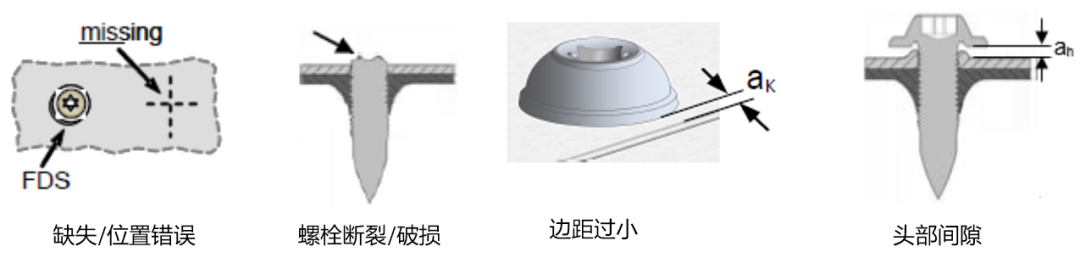
FDS返修方法:
在缺陷螺钉附近重新打一个螺钉。
7、Rivtac
Rivtac-一种高速射钉铆接,通过压缩空气推动活塞撞击铆钉,使铆钉高速刺穿零件,实现与底层板材的连接。连接过程中板材被加热产生塑性变形,填充到铆钉的环形滚纹中,形成良好的配合。
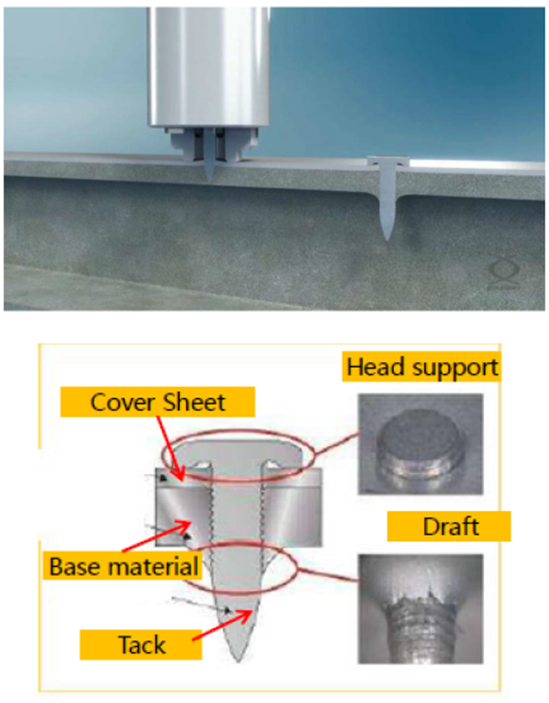
Rivtac工艺特点:
1、压缩空气作为动力,铆钉初速度达到20~40m/s;
2、铆接时间短,约2s/点;
3、适用于壁厚大,或封闭腔体的连接;
4、噪音大(104dB),需要使用隔音房;
5、铆钉成本高,重量大,与FDS铆钉相当。
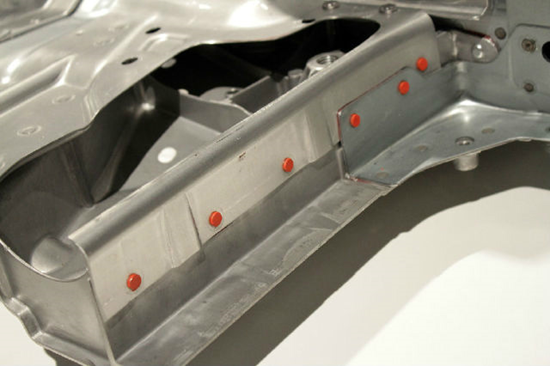
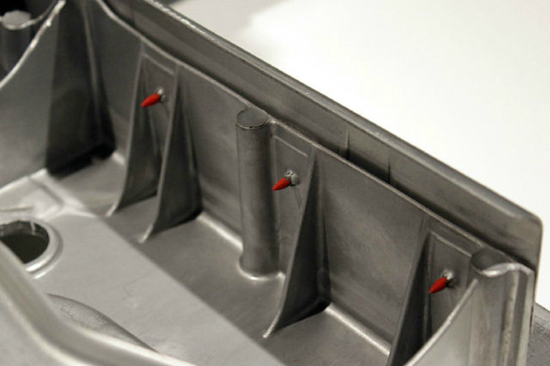
8、螺母拉铆/压铆
拉铆,是指在铆接过程中,铆接件在外界拉力的作用下,发生塑性变形,其变形的位置通常在专门设计的部位,靠变形部位夹紧基材来实现可靠的连接。
压铆,就是指在铆接过程中,在外界压力下,压铆件使基体材料发生塑性变形,而挤入铆装螺钉、螺母结构中 特设的预制槽内,从而实现两个零件的可靠连接的方式。
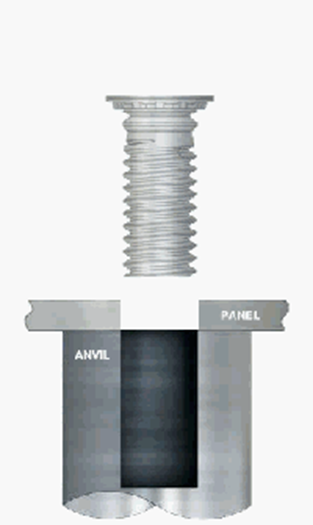
螺柱压铆
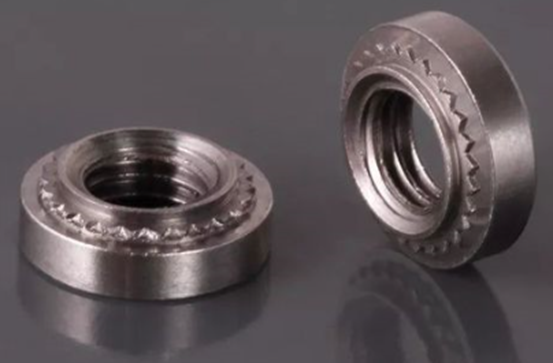
压铆螺母
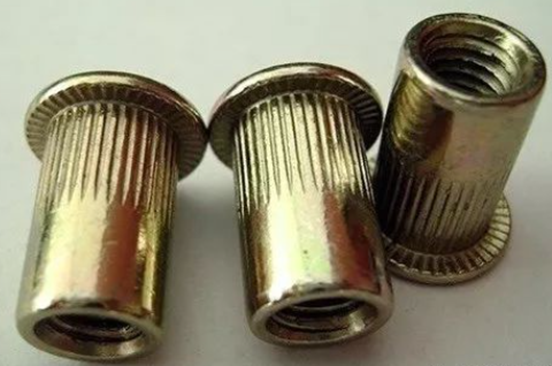
拉铆螺母