【机械设计】搞懂这四种金属怎么焊,你的技术就超过了80%的人!
选择合适的焊接方法,就像为不同性格的人挑选沟通方式,用对了事半功倍,用错了全是问题。
车间里,经验丰富的老焊工老王正盯着两块待焊的不锈钢板沉思。旁边的新学徒小张已经准备好了手工电弧焊的设备。“师傅,这个用普通焊条就行了吧?”
老王摇摇头:“不锈钢要用氩弧焊,用手工电弧焊容易出问题。”这个简单的场景揭示了一个普遍现象——不同金属材料需要匹配不同的焊接方法。
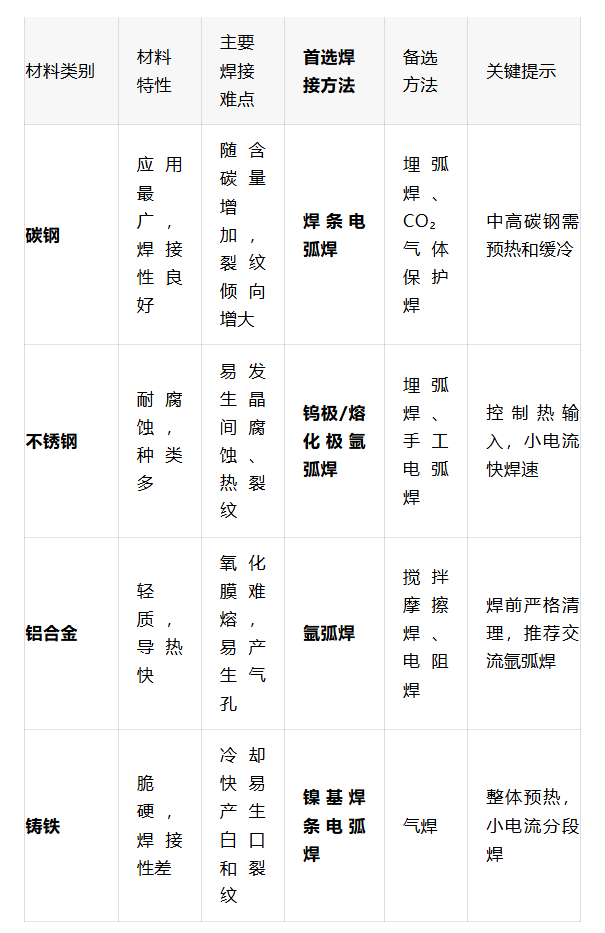
01 焊接速查表
一张图看懂四种常用金属材料的核心焊接方法。这张表可以帮你快速定位到适合自己的焊接方案。
常见金属材料焊接方法速查表
02 碳钢焊接基础
碳钢是焊接世界里最常见的学生,性格随和但需要正确引导。根据含碳量不同,碳钢可分为低碳钢、中碳钢和高碳钢。
含碳量越高,焊接时越容易“闹脾气”——产生裂纹。焊接这些材料就像与性格敏感的人打交道,需要更多耐心和技巧。
对于低碳钢,几乎所有的焊接方法都能胜任,焊条电弧焊因其灵活方便成为最常用的选择。但焊接中碳钢和高碳钢时,就需要预热和焊后缓冷这些特殊关怀了。
有意思的是,埋弧焊特别适合碳钢厚板的焊接,它的高效和高质量在大型结构制造中无可替代。
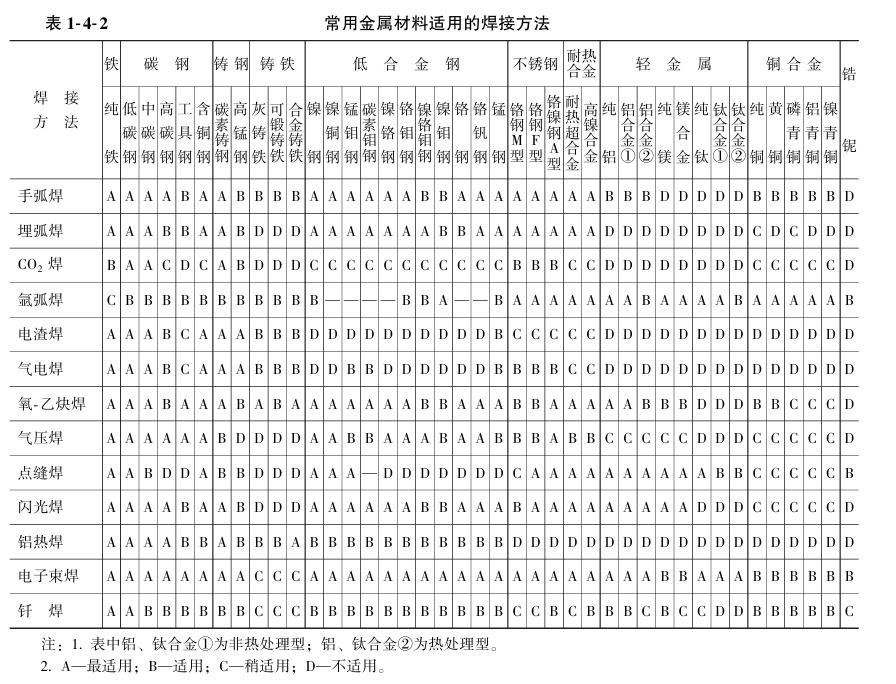
03 不锈钢焊接挑战
不锈钢就像金属世界的贵族,外表光鲜但要求苛刻。它主要分为奥氏体、铁素体和马氏体三种类型,每种都有独特的焊接特性。
焊接不锈钢的最大挑战是防止晶间腐蚀和热裂纹。想象一下,贵族对生活环境的要求总是特别高,稍有不慎就会出问题。
氩弧焊是不锈钢焊接的黄金标准,特别是钨极氩弧焊,它能为焊接区域提供完美的保护气体环境。
焊接时要像对待精密仪器一样控制热输入,采用小电流、快焊速、短弧操作,避免不锈钢在敏感温度区间停留过久。
对于要求不高的薄板结构,有时也会采用气焊,但必须使用专用熔剂和保护措施。
04 铝合金焊接难点
铝合金是焊接领域的问题学生——天赋异禀但难以驾驭。它轻巧坚固,但表面那层致密的氧化膜成为焊接的头号障碍。
焊接铝合金时,传统方法常面临氧化膜难熔、易产生气孔和热裂纹等问题。
氩弧焊再次成为解决方案,尤其是交流氩弧焊,它既能破除氧化膜,又能减少钨极烧损。
搅拌摩擦焊这项创新技术为铝合金焊接带来了革命,它通过机械搅拌实现固态连接,完全避免了熔焊的问题。这项技术被誉为“焊接史上的第二次革命”。
焊接铝合金前,严格的表面清理至关重要,就像手术前的消毒,决定了焊接的成败。
05 铸铁焊接修补
铸铁是焊接世界的“病人”,脆弱且难以修复,主要用于损坏零件的修补而非制造新件。
铸铁分为灰铸铁、球墨铸铁等类型,它们的共同特点是脆硬,焊接时冷却速度快,容易产生白口组织和裂纹。
焊接铸铁需要像进行精密手术一样谨慎。预热是关键步骤,能有效降低冷却速度,减少应力。
镍基焊条是焊接铸铁的首选材料,它能容纳更多的碳,形成塑性较好的焊缝金属。焊接时要用小电流、分段跳焊,就像医生小心地缝合伤口。
虽然难度大,但掌握铸铁焊接技术意味着能够修复许多原本只能报废的昂贵零件,这项技能在实际工作中价值巨大。
焊接完成后,老师傅老王指着坚固的焊缝对新学徒说:“看,不锈钢就要这样焊,既牢固又漂亮,用上十年都不会出问题。”
老王接着说,工厂新到的铝合金框架要用搅拌摩擦焊,这是连他都还在学习的新技术。焊接的世界里没有一劳永逸的方法,唯一不变的是金属材料对恰当焊接工艺的永恒需求。
机械设计的内容讲解到此结束,留言功能已开通,欢迎各位进行补充。
-End-
文案来源:时光
排版编辑:时光
图片来源:互联网(未找到版权归属,如有侵权,请联系作者删除)
来源:非标机械专栏