【干货】一文读懂喷丸强化处理
1. 什么是喷丸工艺及其机理
喷丸处理(Shot Peening)是一种利用高速运动的弹丸介质(钢丸、陶瓷丸、玻璃丸等)连续撞击金属零件表面,使其表层发生微观塑性变形的高效表面改性技术。该工艺不仅可用于零件除鳞、去氧化皮、表面消光与毛化,更为核心的工程价值在于显著提升构件的抗疲劳破坏、耐磨损、抗应力腐蚀与消除残余焊接/铸造应力的能力。
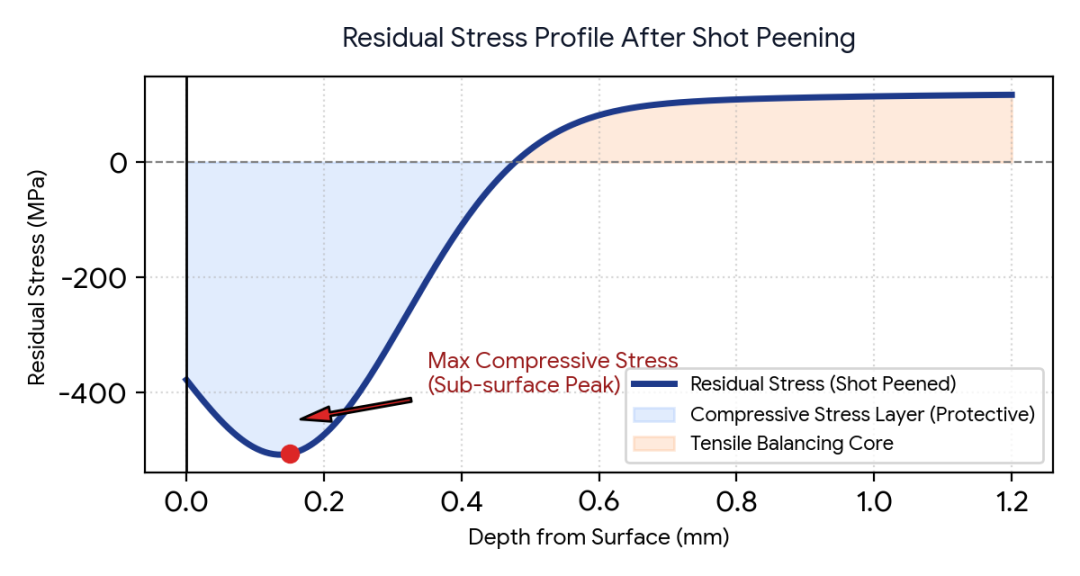
图1:喷丸处理后零件截面残余应力特征曲线(表层残余压应力场分布)
★ 核心要点:微观强化与抗疲劳机理剖析 |
2. 喷丸与喷砂工艺的对比
工业制造中常将喷丸强化(Shot Peening)与喷砂清理(Sand Blasting)相提并论,二者在工艺目的、磨料形态及机理上存在显著分化:
对比维度 | 喷丸强化 (Shot Peening) | 喷砂清理 (Sand Blasting) |
主要工艺目的 | 引入表面预压应力、抗疲劳、硬化改性 | 表面除锈、氧化皮清理、涂装前粗化打底 |
介质形态及特点 | 球形高强度弹丸(球度好,避免尖角应力) | 多棱角形砂粒(金刚砂、棕刚玉、石英砂等) |
对油污/杂质敏感度 | 对带油工件清洗不彻底(油膜与基材共变形) | 切割与剥离效果更优,但介质油污会导致交叉污染 |
环保与装备瓶颈 | 循环系统成熟,粉尘受控,闭环除尘 | 传统斗提机械笨重需深地坑,矽尘大,职业危害重 |
3. 常用弹丸介质物理特性与选型
弹丸材质的硬度、密度、抗破碎寿命及化学纯净度直接决定了能量传递效率与表面质量。工业界主要应用的四种经典介质性能综合对比见图2与表2。
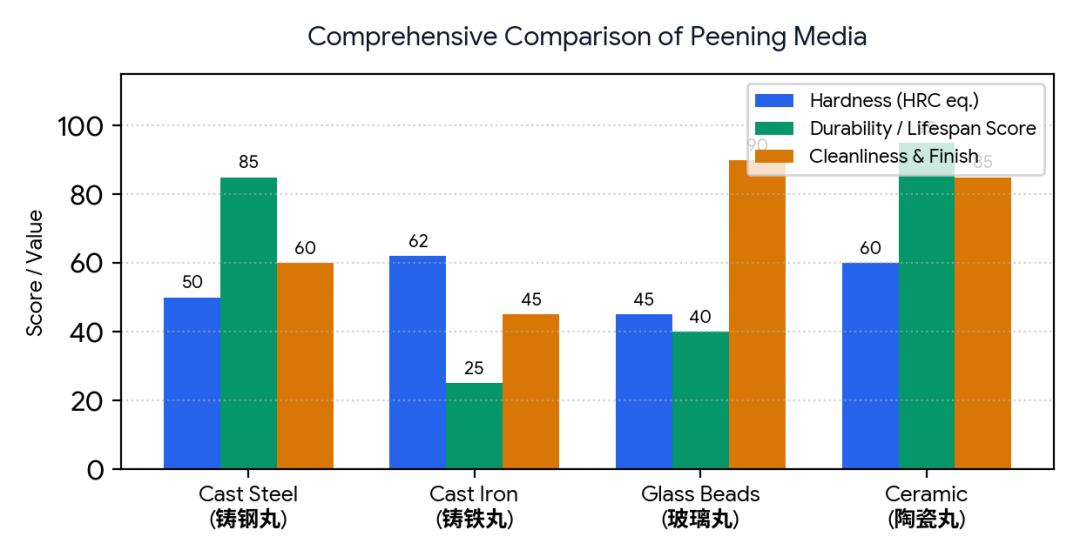
图2:四类主流喷丸介质的硬度、循环寿命与精整度综合对比
介质类别 | 标称硬度 | 技术特点及优势 | 推荐应用工况 |
铸钢丸 (Cast Steel) | 40~50 HRC | 高韧性、不易破碎,循环抗疲劳寿命极长,综合经济效益高 | 碳钢、合金钢、传动齿轮、轴承、汽车悬架板簧 |
铸铁丸 (Cast Iron) | 58~65 HRC | 高硬度但性脆、极易破损碎裂,颗粒尖角易刮伤零件 | 早期粗清理及极端高强度冲刷,现代高精强化工况已淘汰 |
玻璃丸 (Glass Beads) | 约 45~50 HRC | 无游离铁污染,化学惰性,撞击柔和,光洁度好 | 钛合金、铝合金、不锈钢,或作为高强度喷丸后的二次修光 |
陶瓷丸 (Ceramic Beads) | 57~63 HRC | 密度比玻璃高、高抗碎抗裂性能、粉尘产生率极低、球形精度高 | 航空发动机叶片、机匣结构件、高载荷有色金属构件 |
4. 喷丸装备与喷嘴空气动力学构型
驱动弹丸加速的技术方案主要分为机械离心与气动射流两大架构;而喷嘴的内部流道结构则是决定射流速度、聚焦度与能量利用率的核心要素。
·机械离心式喷丸机 (Wheel Blast): 依靠高速旋转叶轮的离心力甩出弹丸。单台流量大、强化强度高、动力效率高,但喷射方向调节范围受限。极适宜外形简单、规格单一、大批量生产的大型零件(如钢板、曲轴毛坯、管材等)。
·气动压送式喷丸机 (Air Blast): 利用压缩空气在密封管道内推动弹丸。喷枪可通过多轴机械手精确控制角度、距离与驻留时间。极适用于轮廓复杂、有深孔盲槽、尺寸精度要求高的高精零部件(如涡轮叶片、齿轮根部等)。
·直通形喷嘴 (Straight Bore): 仅由收缩段与平直段构成。射流紧凑聚集,适宜深孔、狭窄内腔等微区局部密集强化。
·文丘里形喷嘴 (Venturi Bore): 包含收缩、平直喉部与扩散加速三段,流速明显超越音速,喷射面宽,覆盖率提升约30%~40%,动能分布更加均匀。
·双文丘里与方孔喷嘴 (Double Venturi & Square Bore): 利用二次补气效应与方形流场边界,有效消除传统圆形射流边际重叠过度造成的弹坑失真,显著提高生产效率与能效比。
5. 核心表征参数(强度、覆盖率与粗糙度)
喷丸强化质量不可直观测量,工业实践依托于标准化参数闭环控制体系:
★ 核心要点:喷丸强度(Almen Intensity)与饱和曲线 |
★ 核心要点:表面覆盖率(Coverage Rate)严格管控 |
★ 核心要点:表面粗糙度(Surface Roughness)与复合喷丸(Dual Peening) |
6. 典型案例
喷丸技术已成为高端机械装备实现轻量化、长寿命服役的关键工艺之一,其典型应用包括:
·汽车发动机曲轴与连杆: 曲轴轴颈圆角和油孔边缘是交变弯扭载荷下的高危断裂区。喷丸可在圆角处形成高残余压应力,使曲轴疲劳强度提升30%~50%,连杆刚度与抗冲击疲劳大幅改善。
·高性能齿轮齿根抗弯与齿面抗咬合: 强力喷丸能够显著延缓齿根弯曲疲劳开裂,并在渗碳淬火基础上进一步抑制接触点蚀剥落与胶合咬合,使工业重载齿轮箱寿命翻倍。
·悬架螺旋弹簧与板簧: 实施‘应力喷丸’(在加载预弯曲状态下受喷),喷丸卸载后工件表面叠加双重压应力,大幅提高弹簧在恶劣路况下的耐久抗松弛能力。
·高强度航空紧固件与应力腐蚀抑制: 高强度螺栓、销轴等由于服役拉应力与氢渗入极易发生氢脆断裂与应力腐蚀。喷丸改性表层金相组织并消除外拉应力,是彻底根除脆断的标配工序。
信息来源:网络
声明:本文所用图片、文字部分源于网络,目的为非商业性知识分享,版权仍属于原作者,如信息有误或涉及版权问题,请第一时间通知,我们将立即处理!