干货|一文读懂钢中非金属夹杂物
在现代高质量钢材的生产中,非金属夹杂物(Non-Metallic Inclusions, NMIs)已不再仅仅被视为“不可避免的缺陷”,而是冶金工作者进行微观组织调控和性能优化的重要媒介。从“预防不可避免的污染”转向“主动进行夹杂物工程(Inclusion Engineering)”,是现代洁净钢冶金技术的重大变革。本文就来聊一聊钢中非金属夹杂物的起源、热力学行为、去除机制、变性调控及定量评价技术。
1. 夹杂物的起源与分类
夹杂物的精确控制前提是对其来源和析出时机有清晰的界定。现代冶金通常从形成阶段、来源和有害尺寸界限三个维度进行分类:
1.1 按形成阶段分类
·初生夹杂物:在液态钢水精炼和脱氧过程中生成,可通过上浮、熔渣吸附等手段在凝固前去除。
·次生夹杂物:在钢水凝固及固相转变期间析出,由于溶质元素(如 S、O、N)在固液界面的偏析和溶解度随温度降低而剧烈下降导致。次生夹杂无法上浮去除,仅能通过成分设计和微合金化进行形态控制。
1.2 按来源分类
·内生夹杂物:脱氧反应产物(如 Al₂O₃、SiO₂)或凝固析出相(如 MnS)。
·外生夹杂物:来源于耐火材料剥落、二次氧化以及卷入的精炼渣/保护渣。外生夹杂通常尺寸较大且成分复杂,需通过工装防护与流场优化加以遏制。
1.3 宏观与微观夹杂物的临界破坏界限
夹杂物的尺寸存在一个破坏临界敏感值(Kiessling分类法):在加工或服役过程中能直接引发瞬间断裂(如轮胎子午线钢丝拉拔断裂、轴承接触疲劳剥落)的夹杂物,即定义为宏观夹杂物。
2. 脱氧热力学与初生夹杂物生成形态
脱氧剂的加入打破了钢水的相平衡,过饱和度的瞬间升高决定了夹杂物的初始形核与生长形态。
2.1 过饱和度与夹杂物形貌
以铝脱氧为例,反应 2[Al] + 3[O] = (Al₂O₃) 的局部驱动力直接影响 Al₂O₃ 的晶体发育:
·高过饱和度(脱氧初期):形成高表面能的树枝状(Dendritic)或纤维状(Coral-like)氧化铝。这类夹杂极易通过范德华力聚集成大尺寸的氧化铝簇(Clusters),显著恶化铸坯质量。
·低过饱和度/充分扩散(精炼后期):逐渐转变为稳定的多面体(Polyhedral)或颗粒状结构。
3. 初生夹杂物的去除与动力学控制
初生夹杂物的去除遵循“成簇 → 运动 → 界面穿越/吸附”的三阶段动力学路径。
3.1 碰撞聚团与 Stokes 上浮
单个微小夹杂物(< 5 μm)的 Stokes 上浮速度极慢。促使夹杂物相互碰撞聚团以增大当量半径,是加速上浮的必由之路。
3.2 搅拌功率的“双刃剑”效应
钢包吹氩或电磁搅拌能有效提供水力学剪切与动能,促进碰撞聚团。去除速率由以下一级动力学公式描述:
d%[T.O] / dt = -k · %[T.O]
其中去除速率常数 k 与搅拌比功率密切相关。然而存在最佳搅拌功率窗口:
警告:过度搅拌的冶金危害 |
3.3 钢-渣界面穿越与溶解机制
夹杂物运动至钢渣界面时,受界面雷诺数(Re)、表面张力及熔渣黏度共同控制:
·液态夹杂:可在穿越界面的瞬间快速被渣相润湿并溶解。
·固态高熔点夹杂(如 MgO、Al₂O₃):穿越过程可能形成界面金属膜通道,且在渣中溶解受质量传输(边界层扩散)控制。若渣中饱和度不当,夹杂物表面会形成阻碍继续溶解的中间相(如尖晶石结壳)。
4. 重点钢种夹杂物变性工程与应用实践
不同钢种对夹杂物的容忍度与形态要求存在极大差异,必须贯彻“炼好渣才能炼好钢”的冶金理念,利用热力学计算进行相平衡控制。
4.1 子午线轮胎钢丝与弹簧钢:低铝高塑性控制
·核心痛点:高碳钢在拉拔成极细钢丝(Φ < 0.2 mm)时,硬脆的 Al₂O₃ 或 MgAl₂O₄ 尖晶石夹杂会直接引发断丝。
·调控策略:1. 放弃铝脱氧,采用 Si-Mn 联合脱氧。
2. 严控原辅料带入的自由铝(精炼渣中 % Al₂O₃ 降至极低)。
3. 采用低碱度二元渣系,将夹杂物成分引导至 MnO-SiO₂-Al₂O₃ 三元相图中的低熔点(硅酸盐)塑性区(例如 1470℃ 等温线下的液相区)。塑性夹杂在后续热轧和拉拔中随基体同步变形,避免应力集中。
4.2 轴承钢(如 100Cr6):超低氧与尖晶石抑制
·核心痛点:高硬度钙铝酸盐及 MgAl₂O₄ 尖晶石夹杂是破坏滚动接触疲劳寿命的元凶。
·调控策略:1. 追求极限洁净度,将全氧含量控制在极其严格的范围内(T.O ≤ 5 ppm),极力压低夹杂物总体积分数。
2. 严格控制精炼渣中的 MgO 活度与溶铝量,防止耐材/渣中的 Mg 被还原进入钢水,避免生成硬脆的尖晶石相。
4.3 钙处理技术:防水口堵塞与硫化物变性
·防堵塞机制:铝镇静钢中的固态 Al₂O₃(熔点 ~2050℃)极易在连铸浸入式水口(SEN)内壁沉积絮流。通过精准喂入钙线,将 Al₂O₃ 转变为低熔点的液态铝酸钙相(如 12CaO·7Al₂O₃):
Al₂O₃ + [Ca] → Liquid xCaO·yAl₂O₃
·可浇性窗口控制:钙处理需基于钢中 [Al]、[S] 及 [O] 活度进行热力学相图计算。防止喂钙不足(仍为固态高铝相)或过量(生成高熔点 CaS 再次引发堵塞)。
·硫化物变性:将沿晶界析出的长条状带状 MnS 转化为纺锤状或球状的 CaS 复合相,消除板材/锻件的各向异性。
5. 氧化物冶金(Oxide Metallurgy):变害为宝
随着技术的演进,夹杂物的调控已从“被动改性”升级为“主动利用微观夹杂物优化组织”。
·核心原理:通过在钢中引入高度弥散分布的微米/亚微米级特定氧化物(如 Ti-O、Ti-N 复合核心),在凝固及相变过程中:
1. 夹杂物吸收周围基体中的 Mn,形成 Mn 贫化区(Mn-depleted zone, MDZ)。
2. MDZ 显著提高了局部相变驱动力,促使针状铁素体(Acicular Ferrite, AF)在夹杂物表面优先异质形核。
·应用价值:在大线能量焊接热影响区(HAZ)和连铸坯中,利用上述机制打碎粗大晶粒,大幅提升钢材的低温冲击韧性。
6. 夹杂物定量分析与现代评价方法
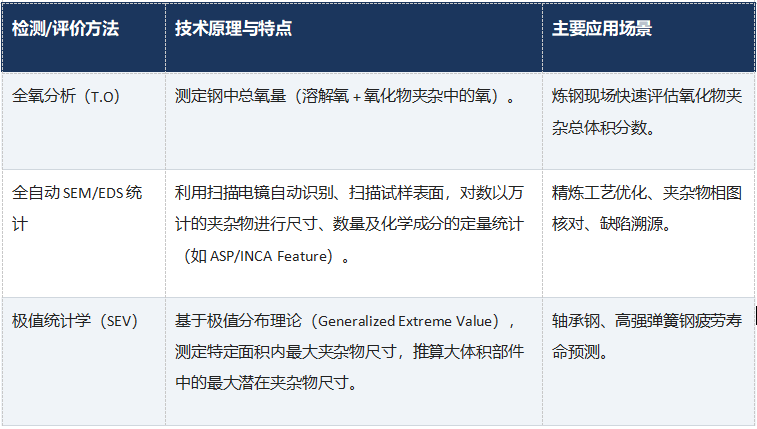
洁净度的提升对夹杂物的检测手段提出了更高要求,传统的金相对比图谱法(如 ISO 4967、JK 评级)已难满足高品质钢要求。
7. 总结与现代冶金控制工程法则
·1. 渣-钢平衡为基石:严格贯彻“炼好渣就是炼好钢”。通过相图计算与热力学模拟(如 Thermo-Calc、FactSage)精细设计精炼渣成分。
·2. 全程全封闭防护:钢包长水口、中间包惰性气体密封、浸入式水口(SEN)是防止二次氧化的铁律。
·3. 水力学与流场优化:优化钢包吹氩模式,避免渣层开眼与卷渣;合理设计中间包挡渣墙及结晶器流场,争取最大化上浮时间。
·4. 精细化变性控制:依据钢种服役条件,精准实施 Ca 处理、Si-Mn 塑性化控制或氧化物冶金形核控制。
信息来源:网络
声明:本文所用图片、文字部分源于网络,目的为非商业性知识分享,版权仍属于原作者,如信息有误或涉及版权问题,请第一时间通知,我们将立即处理!