【牌号详解】高速钢 M42
AISI M42 (W2Mo9Cr4VCo8) 是超硬高速钢(Super Hard High-Speed Steel)的代表,M42(中国对应规范:W2Mo9Cr4VCo8)高达67~70 HRC 的淬火硬度和很好的热硬性,是精密复杂刀具与高耐磨冷冲模具的核心选材。今天咱们从合金设计、性能评估、三代高速钢对比及热处理等几个方面,来聊一聊 M42 的技术特性与应用选型。
一、 合金成分设计:高钴、高钼、低钒
M42 属于 Mo-W-Cr-V-Co 系超硬高速钢,其化学成分的设计精准平衡了硬度、红硬性与可磨削性三者关系:
C | Mo | Co | Cr | W | V | Si | Mn | P | S |
1.00~1.15 | 9.00~10.00 | 7.50~8.50 | 3.50~4.50 | 1.15~1.85 | 0.95~1.35 | ≤0.65 | ≤0.40 | ≤0.030 | ≤0.030 |
核心元素作用机理:
• 7.5%~8.5% 钴(Co)——提供强悍的红硬性: 钴固溶于马氏体基体中,能显著提高淬火加热时碳化物在基体中的溶解度。更重要的是,钴能抑制高温下马氏体的分解和碳化物再析出,使 M42 在 600~650℃ 的切削高温下仍能维持极高的基体硬度。
• 9%~10% 高钼(Mo)与高碳配比——打造二次硬化峰值: 配合 1.0% 以上的高碳含量,在 540~560℃ 回火时,Mo 能析出大量极其细小的弥散碳化物,赋予材料高达 70 HRC 的极佳硬度。
• ~1.1% 低钒(V)控制——突破可磨削性瓶颈: 高钒超硬钢(如 M3)虽然耐磨,但生成的 VC 碳化物硬度极高,导致磨削困难、刀具开槽易烧伤。M42 将钒降至 1.1% 左右,依靠高钴+高钼基体硬度来替代部分碳化物耐磨性,从而兼具了超高硬度与优异的精密磨削加工性。
二、 三代高速钢(M2 vs M35 vs M42)横向对比
为了直观展现 M42 的定位,将其与通用型无钴高速钢 M2、含 5% 钴高速钢 M35 进行系统对比:
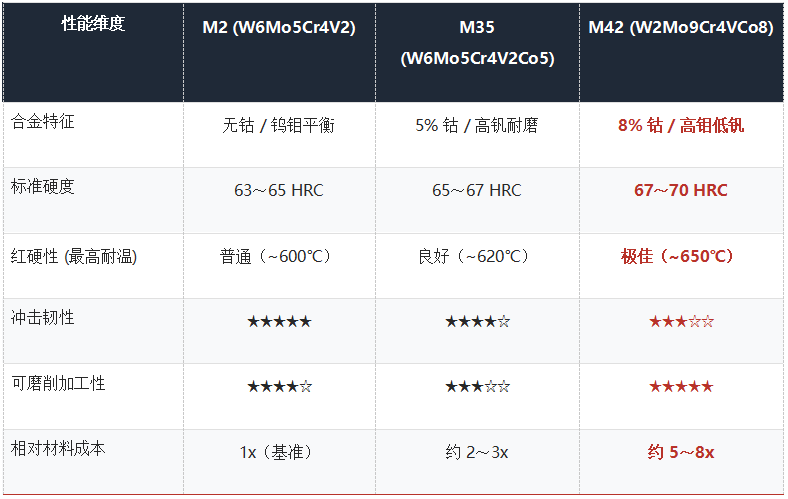
选型决策法则 • 选 M2: 常规中低速切削、冲击载荷大或断续切削工况(如普通麻花钻、木工刀具、冷冲头)。 • 选 M35: 兼顾韧性与红硬性,适合加工中高强度钢和不锈钢(如专用钻头、齿轮滚刀)。 • 选 M42: 切削钛合金、镍基/铁基高温合金、超高强度钢,或制造高精度复杂刀具(如精密拉刀、滚齿刀、立铣刀)及高耐磨冷冲模。 |
三、 热处理工艺
M42 的高碳高合金特性使其对热处理工艺极其敏感。由于基体硬度极高,冲击韧性相对较弱,实际生产中需通过精细调控工艺来平衡硬度与韧性:
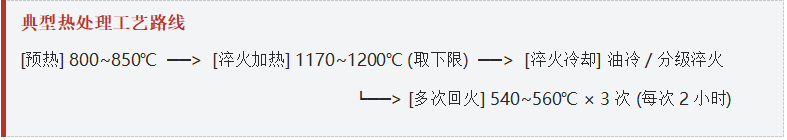
1. 淬火温度宜取“下限”: 常规淬火温度区间为 1170~1200℃。对于受冲击载荷的刀具/模具,淬火温度应控制在下限(约 1170~1180℃),以防止奥氏体晶粒粗化,改善冲击韧性。
2. 必须实施 3 次充分回火: 高钴高钼导致淬火后残余奥氏体量较多。必须在 540~560℃ 进行至少 3 次回火(每次保温 2 小时,回火间充分冷却至室温),将残余奥氏体彻底转化为马氏体,消除内应力并促使二次硬化相充分析出。
3. “牺牲微量硬度换韧性”实操技巧: 若将回火硬度控制在 67~68 HRC(而非盲目追求 70 HRC 极限),材料的冲击韧性可提升 20%~30%,能够显著改善刀具在断续切削或冷冲压过程中的崩刃问题。
四、 进阶趋势:PM M42(粉末冶金 M42)
对于要求极高的复杂拉刀或重载冷模,传统铸锻熔炼 M42 容易存在碳化物偏析(产生粗大带状碳化物),导致局部韧性下降和淬火变形。
采用粉末冶金工艺(PM)制造的 PM M42,通过雾化制粉与等静压烧结,消除了液相结晶时的偏析现象:
• 晶粒极其细致均匀: 韧性较传统熔炼 M42 提升 1.5~2 倍。
• 各向同性好: 热处理变形极小,研磨抛光性能大幅提升。
• 耐磨性与寿命更佳: 在保持 68~70 HRC 硬度的同时,抗崩刃能力提升显著,是高端难加工领域未来的主流升级选项。
信息来源:网络
声明:本文所用图片、文字部分源于网络,目的为非商业性知识分享,版权仍属于原作者,如信息有误或涉及版权问题,请第一时间通知,我们将立即处理!