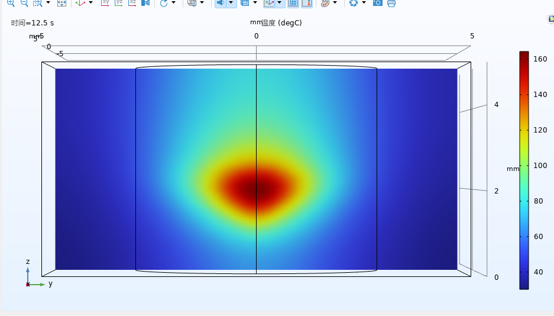
Comsol 钻削温度场复论文
一、数据来源
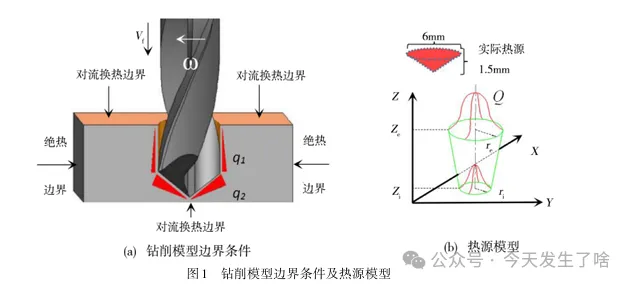
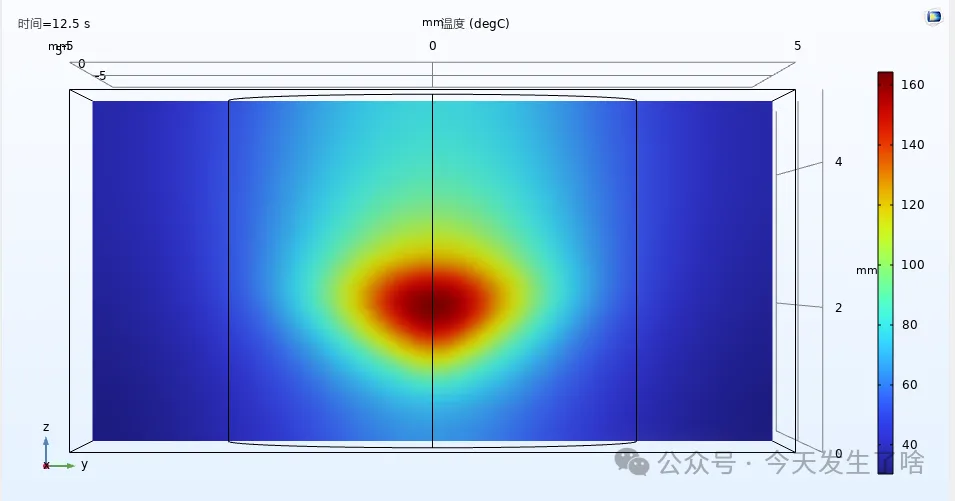
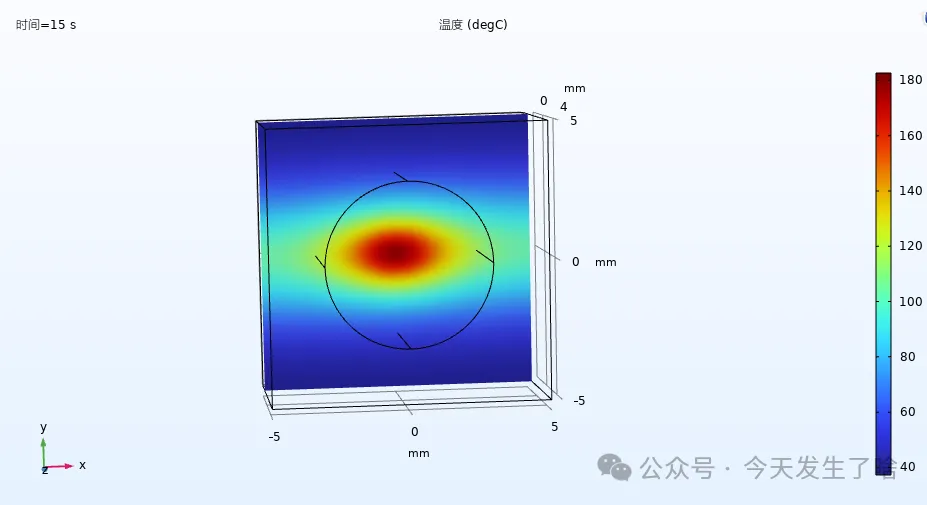
找到2021 年《宇航材料工艺》的一篇《CFRP钻削温度场的数值仿真与分析》(陈檐成等,DOI: 10.12044/j.issn.1007-2330.2021.02.005),下面这张图做钻削仿真的各位可还熟悉,文章用移动热源法把钻削过程算得明明白白。我照着它用 COMSOL 6.4 完整复现了一遍,复现过程中发现作者有些小失误私自改了一小处数据,不过各位大佬轻喷,文章对于今天的复现意义还是不错的。
 |
 |
二、论文的模型,拆开就四件事
复现的第一步不是开软件,是把论文拆成一张参数清单:
真正的灵魂在中间两项:一个跟着钻头走的圆锥形高斯热源,和一组"偏科"到极致的导热系数。
三、干货一:CFRP碳纤维复合板的导热,天生偏科
普通金属钻削的温度场是个圆,因为热量往四面八方跑得一样快。CFRP 不是。它沿纤维方向的导热率是 4.6 W/(m·K),垂直纤维方向只有 0.42——差了约 11 倍。
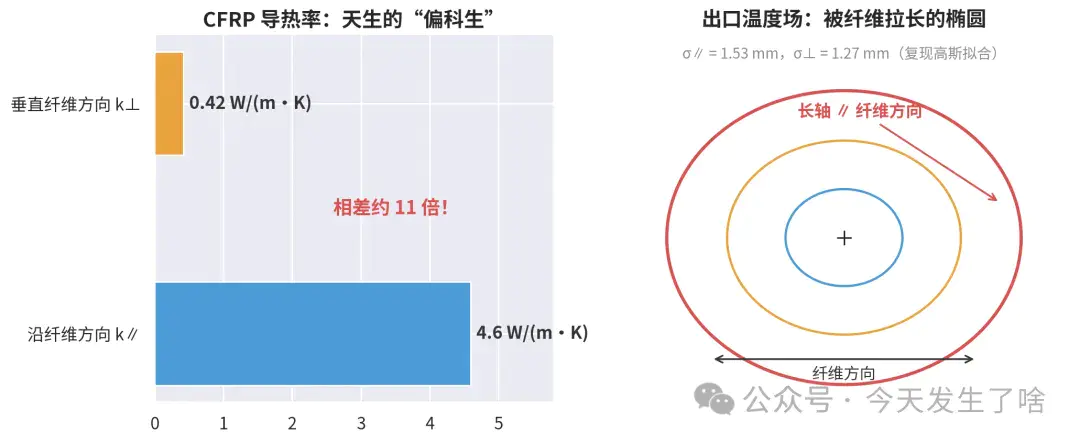
后果立竿见影:热量沿纤维方向撒腿就跑,垂直方向慢慢磨蹭,出口平面上的等温线被拉成一个椭圆,长轴死死咬住纤维方向。复现结果里,出口表面温度剖线做高斯拟合,沿纤维方向宽度 σ∥ = 1.53 mm,垂直方向 σ⊥ = 1.27 mm,和论文"椭圆长轴平行于纤维"的结论严丝合缝。
工程上这意味着:钻单向 CFRP,孔的"热损伤区"不是一圈均匀的晕,而是顺着纤维方向拉长的两颗"耳朵"。看孔壁质量,得先问纤维朝哪。
四、翻车现场:一个单位,烧到 20000 ℃
模型搭好,参数按论文正文敲进去:扭矩 3.2 N·m。计算,出图——峰值温度两万度(这正是作者单位的小小失误,小编私自纠正了,作者和大佬轻喷)。
CFRP 不是太阳表面,这显然不对。排查一圈,问题锁定在热源功率上。钻削传入工件的热量按 Q0 = η(Mω + Fv) 估算:转速 3000 r/min 下,3.2 N·m 的扭矩对应上百瓦的切削功率,按 17% 比例进热源,Q0 ≈ 171 W。对一块 5 mm 厚的树脂基板子,这是拿喷灯烧。
好在热传导问题是线性的:热源功率翻几倍,全场温升就翻几倍。利用这个性质反推单位。
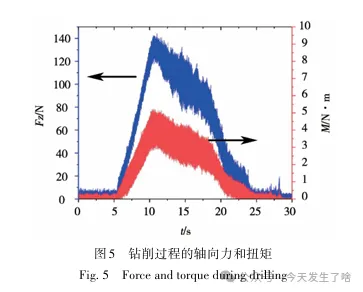
破案了:论文里的"3.2 N·m",极大概率是"3.2 N·cm"印刷时丢了单位的 c。这个坑,不看图 5 那条扭矩曲线的量级还真发现不了。
 |
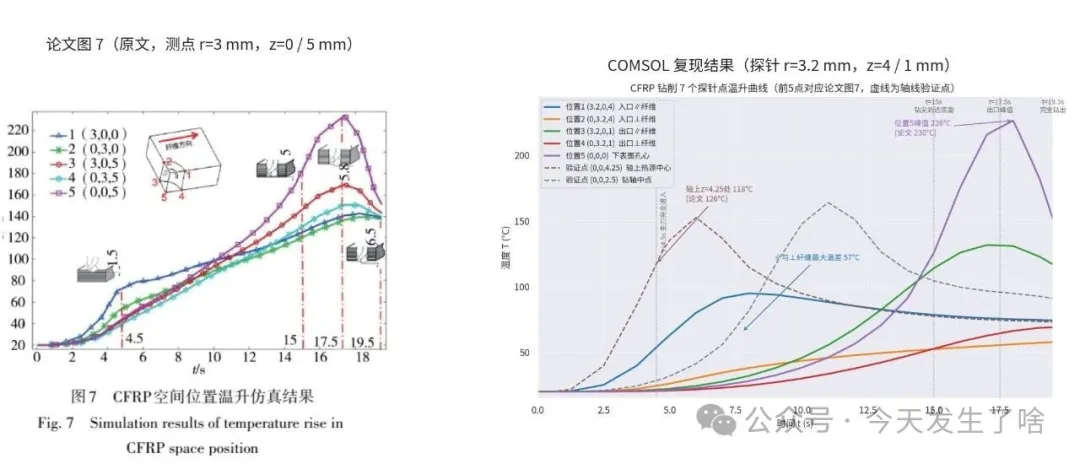
五、干货二:文章和仿真复现结果逐点对质
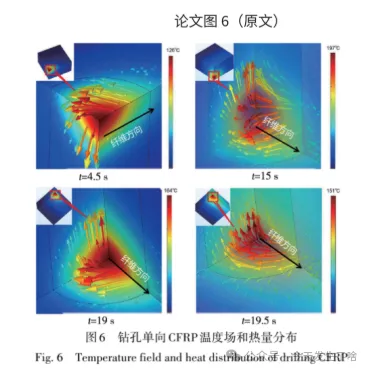
模型跑通只是开始,验收得拿论文的图一张一张对:
 |  |
 |
六、这套模型,工程上能干什么
温度场算准了,能回答的都是车间里的真问题:这个转速进给组合会不会让孔壁局部超过树脂耐受温度?分层风险最大的区域在哪一侧?换铺层方向,热损伤区跟着转到哪?把工艺参数扫一遍,比一批批试切省得多。
顺带一句实操经验:用 Python(MPh 库)驱动 COMSOL 跑参数化和后处理,比在 GUI 里点来点去效率高一个量级,全套流程可以脚本化复现,Abqus小编也使用过,社区案例丰富度、官方开源精神与comsol还是差一点的。
写在最后:复现别人论文的两个提醒
1. 先对量级,再对曲线。 输入参数代回去算一遍功率、能量,量级不对立刻停手,别等两万度教你做人。
2. 对不上不一定是模型错。 先排查单位、定义、测点位置这三件事——论文也是人写的,人就会印错。
如果你是专业研究非线性的,Abqus确实有他独特优势,这篇文章对您就是小儿科,如果您主力软件是Comsol,正好需要研究钻削热影响,这篇文章就是及时雨。
参考文献
1. 陈檐成, 等. CFRP钻削温度场的数值仿真与分析[J]. 宇航材料工艺, 2021, 51(2): 31-37. DOI: 10.12044/j.issn.1007-2330.2021.02.005.
2. 复现工具:COMSOL Multiphysics 6.4 + Python MPh 1.4.0.
内容简介:模型算例