
齿轮“鬼阶”啸叫:当制造工艺的“幽灵”在频谱中游荡
一、 案例复盘:75齿齿轮的“幽灵”现身
1. 异常现象:傅里叶频谱的“非典型”超标
某75齿齿轮在傅里叶分析中,出现了50阶、75阶、100阶幅值超标。起初怀疑是齿形齿向误差,但检测结果显示齿形齿向(ffa/ffb)均合格且状态良好。这排除了常规的几何精度问题,指向了更深层次的制造缺陷。
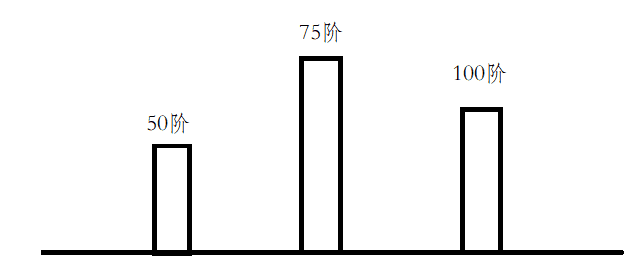
2. 关键线索:Fp报告中的“25次波峰”
进一步分析齿轮的累积节距误差(Fp)报告,发现Fp曲线存在明显的规律性波动,共出现了25次波峰/波谷现象。这一数字(25)成为了破案的关键。
3. 工艺溯源:砂轮头数与齿数的“公约数陷阱”
经与现场工程师沟通,发现该齿轮采用蜗杆砂轮磨齿加工,砂轮头数为3头。75齿与3头砂轮存在公约数(3),这意味着:
砂轮每转一圈,工件转过3个齿。
砂轮本身的误差(如齿形/齿向误差)会在75齿的齿轮上被复刻 75 ÷ 3 = 25次。
正是这25次复刻的误差,导致了Fp曲线出现25次规律性波动,进而在傅里叶分析中激发出50阶、75阶等异常阶次的幅值超标,最终在整车NVH测试中表现为刺耳的“鬼阶”啸叫。
二、 机理深挖:为什么“公约数”是原罪?
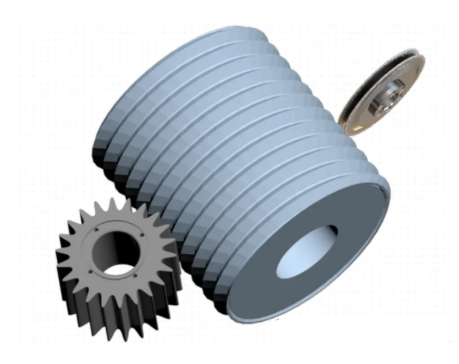
在蜗杆砂轮磨齿中,砂轮相当于一个“假想齿条”。其头数决定了砂轮与工件的啮合关系。当砂轮头数与工件齿数存在公约数时,加工过程会陷入一种“死循环”:
误差叠加效应:砂轮上的某个特定缺陷(如砂轮修整不良或动平衡问题)会周期性地印刻在工件的特定齿面上。由于公约数的存在,这种缺陷不会均匀分布在所有齿上,而是集中在部分齿上,形成强烈的周期性激励。
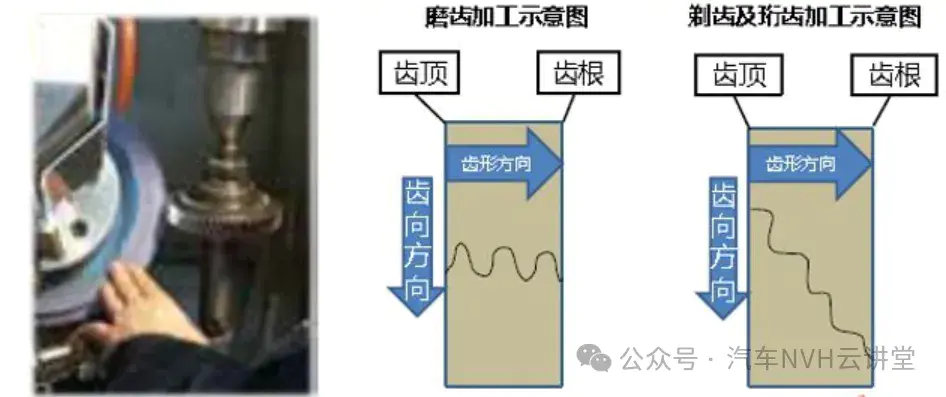
波纹度生成:这种周期性误差在齿面上形成了特定的波纹度(Waviness)。波纹度的波长与齿距不同,导致在啮合过程中产生非整数倍的冲击频率,即“鬼阶”。
三、 诊断与优化:如何驱散“幽灵”?
1. 诊断方法:傅里叶齿面分析(FFA)
常规的齿形齿向检测无法捕捉这种微观的周期性误差。必须采用齿面傅里叶分析,对齿面微观轮廓进行频谱分解,识别出特定的“鬼阶”成分,从而精准定位工艺问题。
2. 工艺优化:规避公约数
头数选择:在设计磨齿工艺时,应确保砂轮头数与工件齿数互为质数(即最大公约数为1)。这样砂轮的误差会被均匀分摊到所有齿上,避免能量集中,从而抑制鬼阶的产生。
砂轮修整:定期检查砂轮修整器的精度,确保砂轮齿形无缺陷,从源头上减少误差输入。
四、 总结
齿轮“鬼阶”啸叫是制造工艺与NVH性能深度耦合的典型问题。它警示我们,在追求高精度齿轮的道路上,不仅要关注宏观的几何尺寸,更要警惕微观的齿面波纹度。通过优化砂轮头数选择、加强齿面傅里叶检测,才能有效驱散频谱中的“幽灵”,实现真正的静音传动。
【免责声明】本文经网络内容整理而来,版权归原作者所有,仅用于学习等,对文中观点判断均保持中立,若您认为文中来源标注与事实不符,若有涉及版权等请告知,将及时修订删除,谢谢大家的关注。


