纯电动车差速器异响难题破解!工程师用这招让"呜呜"声消失无踪
问题确认:精准定位异响源
2022年11月,该车型在低速双扭线工况行驶时,车内出现明显的"呜呜"异响声。这种金属摩擦声频率在500-1000Hz之间,正好处于人耳最敏感的200-800Hz范围。
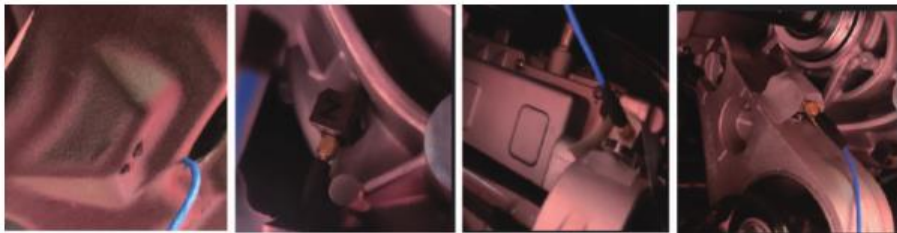
图1 整车测试传感器布置位置
工程团队在整车半轴支架、差速器轴承壳体等关键位置布置传感器,通过振动和噪音信号分析发现:差速器壳体振动加速度出现5次瞬时冲击特征,振动冲击幅度达到半轴底盘件的3倍。
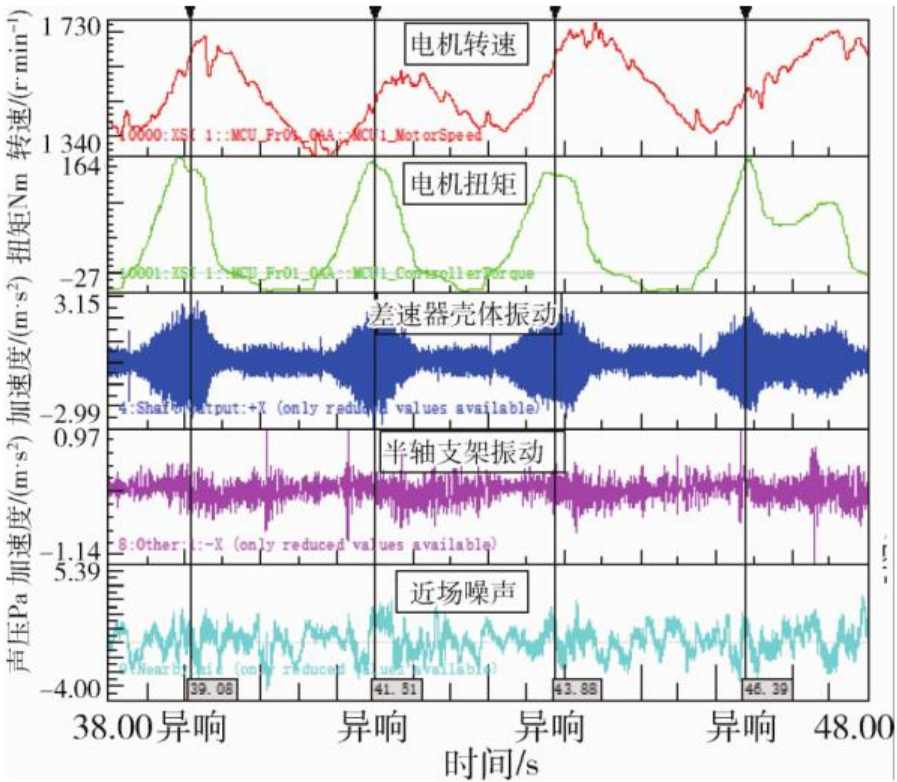
图2 双扭线异响振动测试时域特征和噪音分析
深入分析:差速器工作原理揭秘
差速器总成是实现车辆转向时左右轮转速差的关键部件。当车辆转弯时,行星齿轮会产生自转运动以平衡内外侧车轮的转速差。
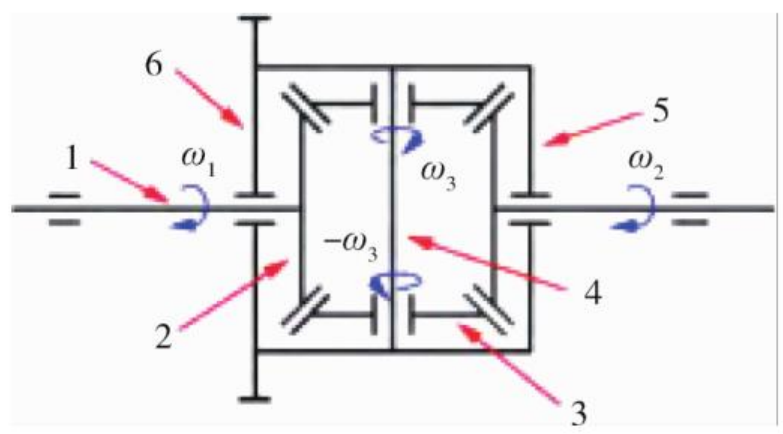
图3 差速器运动原理示意图
通过采集的测试数据计算发现,在异响工况下行星齿轮的自转速度达到约40r/min。这一关键数据为后续故障分析提供了重要依据。
故障复现:台架测试锁定问题
将客户退回的有异响电驱动总成上台架进行复测,发现近场噪音和差速器附件壳体振动明显异常,进一步确认异响来源于差速器总成内部零件。
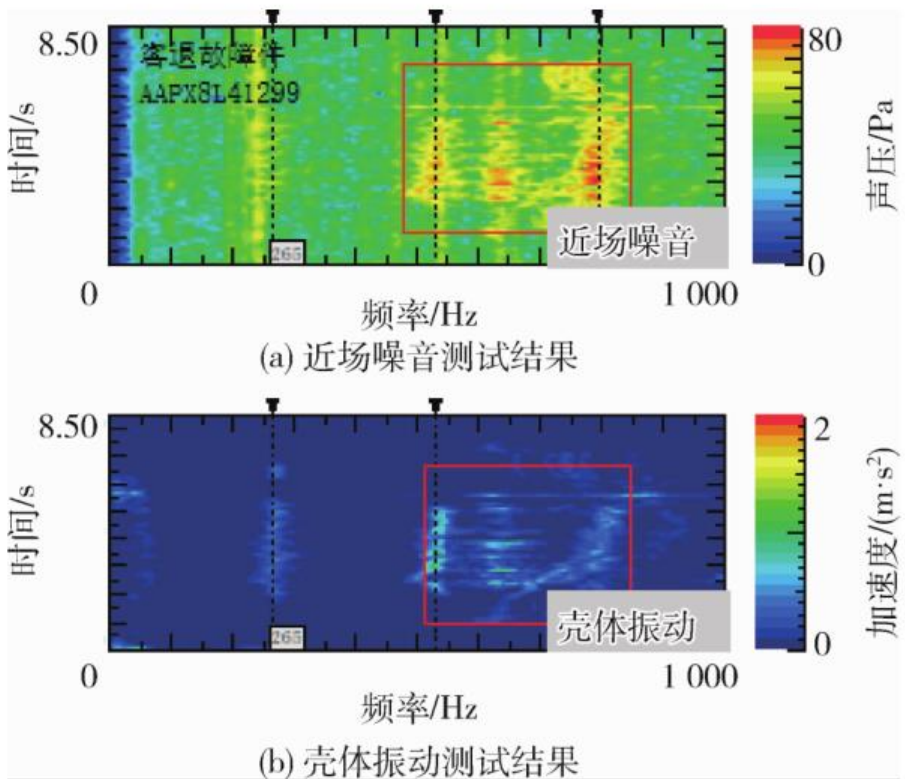
图4 双扭线异响客退总成台架测试结果
根本原因分析:行星齿轮摩擦是罪魁祸首
通过对故障件差速器总成的全面尺寸检测,所有零件尺寸均在合格范围内,排除了制造加工问题。进一步分析发现,问题根源在于行星齿轮与行星齿轮轴在差速过程中发生不连续的金属摩擦。
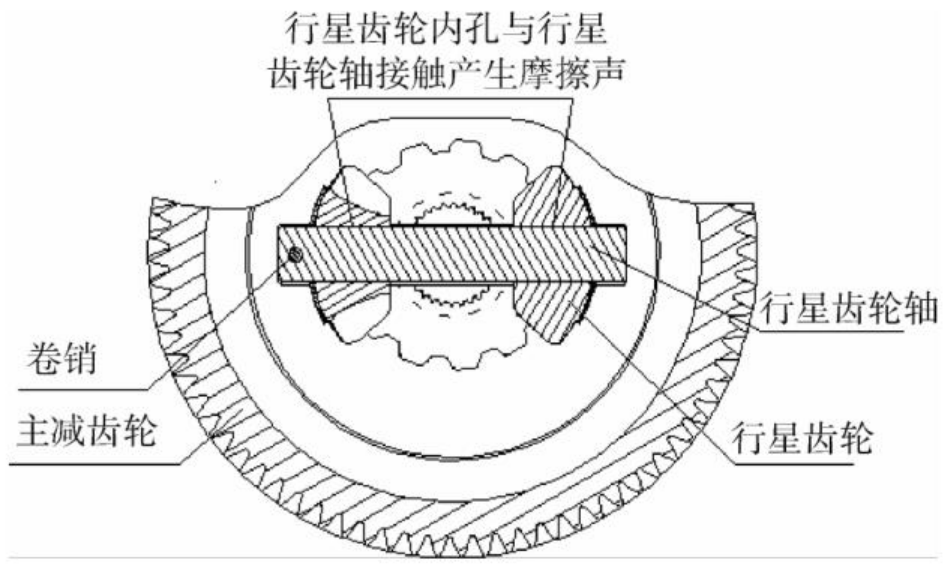
图5 行星齿轮与行星齿轮轴摩擦产生噪音的部位
由于行星齿轮内孔未进行表面处理,油膜吸附能力不足,导致润滑条件恶化产生干摩擦异响。
四套解决方案对比测试
工程团队制定了四套优化方案进行对比测试:
方案1:增加润滑油量100ml → 效果不明显
方案2:垫片表面进行MoS2涂层处理 → 无效果
方案3:行星齿轮表面磷化处理 → 效果显著
方案4:扩大行星齿轮内孔配合间隙 → 无效果
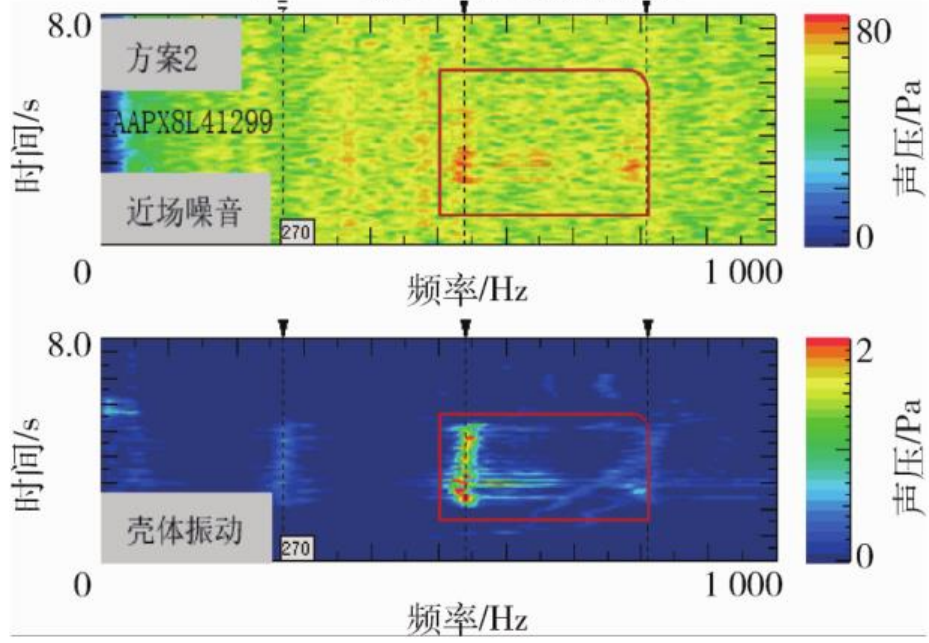
图6 方案3(行星齿轮磷化)台架测试结果
最终方案验证:磷化处理立竿见影
通过对行星齿轮表面进行磷化处理,显著增强了零件表面油膜吸附能力,有效改善了摩擦条件。经过相当于30万公里行驶里程的台架耐久测试,优化后的差速器表现稳定。
该方案实施3个多月以来,近万辆投入市场的车辆再无类似问题反馈,成功攻克了这一技术质量难题。
这一完整的故障排查与解决过程,为纯电动汽车差速器异响问题提供了系统的分析思路和经济有效的解决方案,对行业同类问题的解决具有重要借鉴意义。
【本文基于《某两驱纯电乘用车差速器异响故障机理分析和解决》研究论文整理,作者:陈辉, 鲁方俊,需要原文的可以后台回复“差速器异响”】