
【机械设计】一文讲透直线导轨和滑块安装方式设计原则
直线导轨及滑块的安装和设计原则主要有以下几种方式。
直线导轨
一、一般定位原则
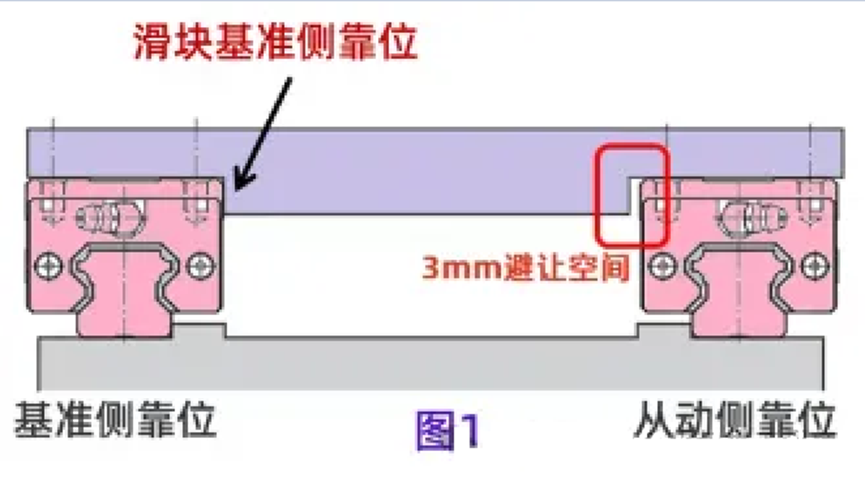
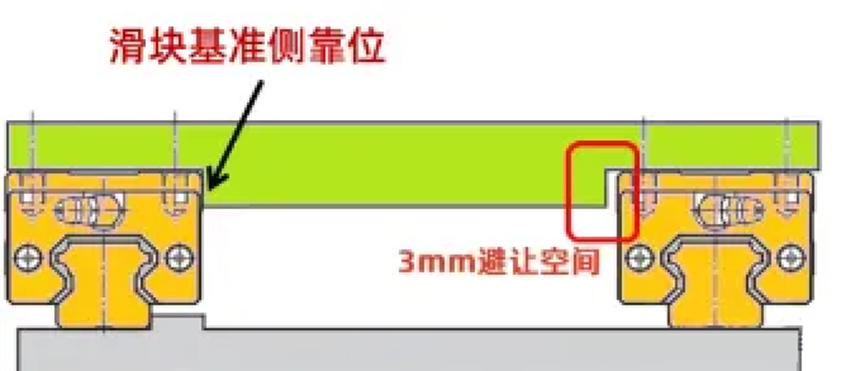
直线导轨基准侧需要做定位,非基准侧无需定位(如图2),
非标自动化行业最常见的两种导轨一般定位类型:
• 图1导轨定位方式:
只靠加工精度保证,安装方便,快捷,精准。• 图2导轨定位方式:
单侧导轨便于加工、安装与调整,从动侧导轨要以基准侧导轨为基准,通过打表进行调整。
二、高精度、高刚性场景
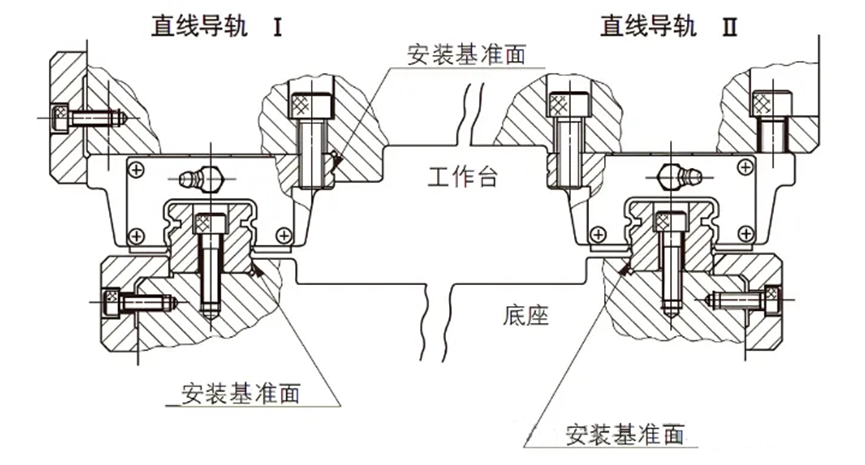
需要直线运动的精度和刚性时,可设2处底座安装基准面,1处工作台安装基准面;
如果振动和冲击较大,精度要求较高(如上图),那么两条导轨侧面都应定位,并有横向压紧装置,否则,只需一条导轨侧面定位,另一条不需要定位。(压紧装置设计有多种类型,可查询相关资料)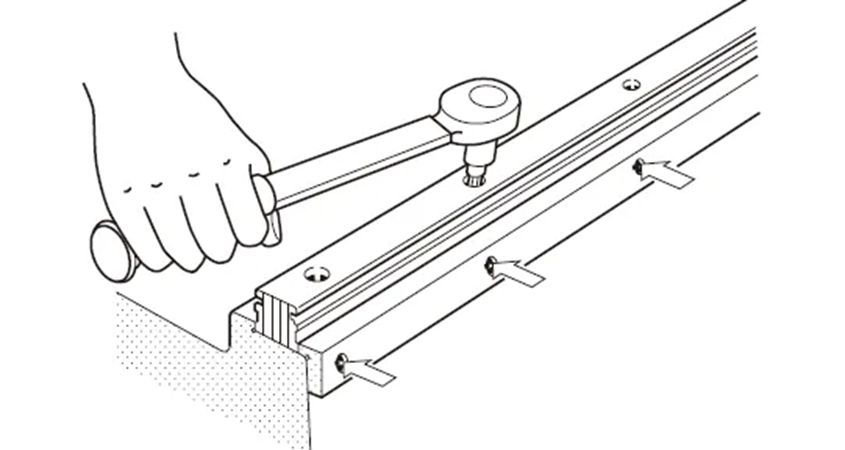
三、增加防溢出装置
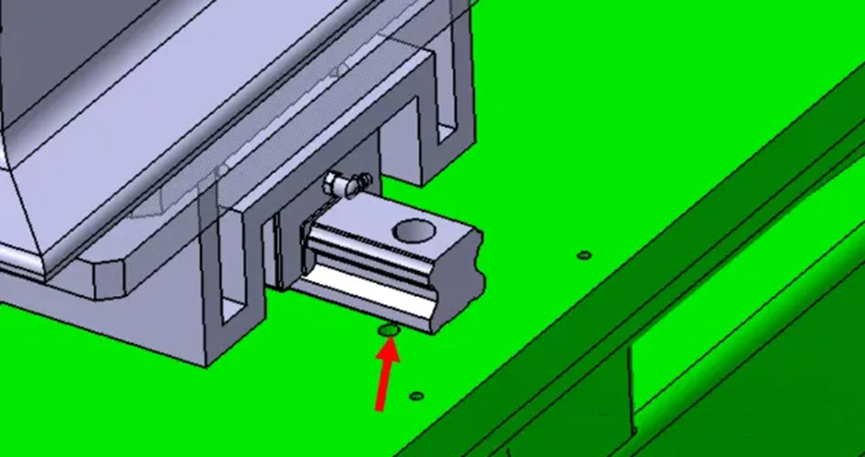
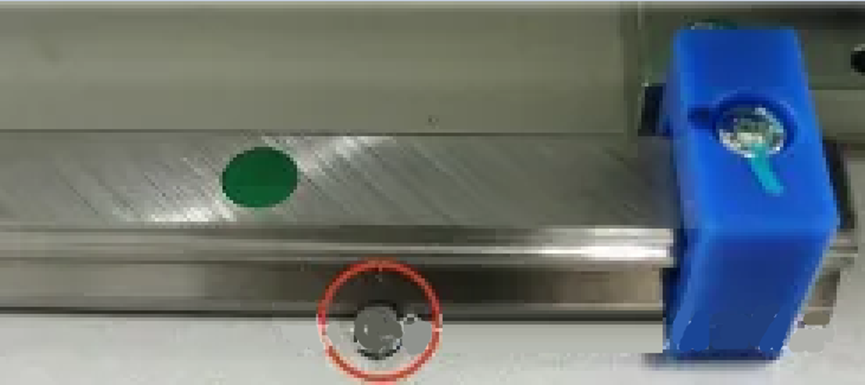
①安装导轨的底板上要在其中一根导轨两头设计定位销孔;
其主要原因是为了实现精准定位;
②增加滑块限位,防止滑块滑出。
防止装配中意外造成滑块滑出损坏和设备运行中意外滑出引发安全事故。
四、两滑块间距设计要求原则
当选择两个滑块时,务必要注意两个滑块之间的距离,
距离不能小于30mm;
因为滑块上油嘴大小常见为12mm 到16mm 左右,不能相互干涉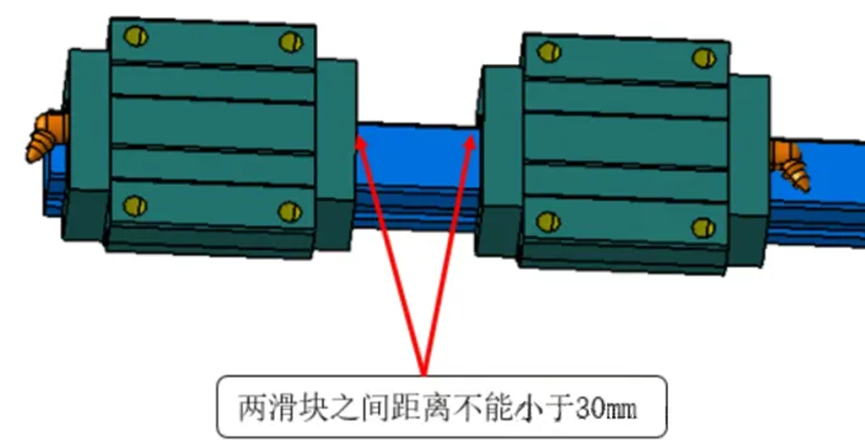
安装滑块时,最好油嘴朝外,方便安装,以及后续的维护打油。
五、导轨悬挂倒着安装
直线导轨在悬挂倒装时,其规格的选择应比正着装时大2 - 3 个规格;
举例:若正着装时选用15 规格的直线导轨,那么在悬挂倒装的情况下,建议选用25 以上规格的直线导轨;
另外,还可以通过增加滑块数量以提供更多的支撑点,来提高系统的稳定性和安全性。
六、焊接件的二次加工,只需要加工安装面,减少成本
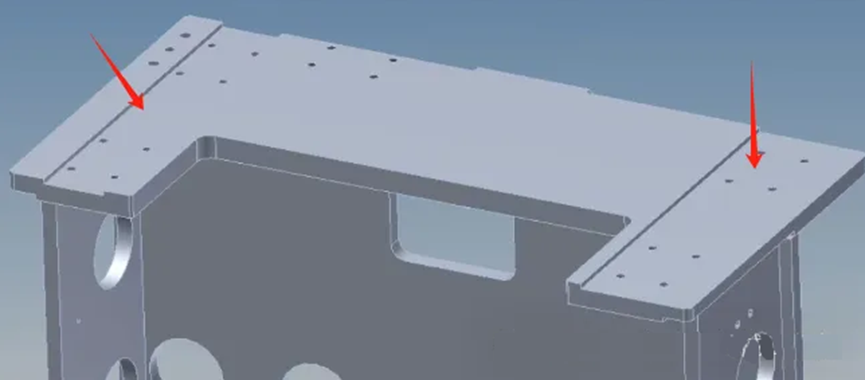
焊后仍需二次加工,必须一次性完成,以确保基准一致;
两个安装面需要标注平面度,必须保证要在同一个面。
焊接会让工件热变形,焊后若对滑块、滑轨的安装槽和孔多次加工,
每次基准易受焊接影响而不同,产生基准不重合误差,
一次性加工完,能以稳定基准操作,控制尺寸与形位公差偏差,保证装配与位置精度,确保滑块、滑轨后续稳定可靠使用。
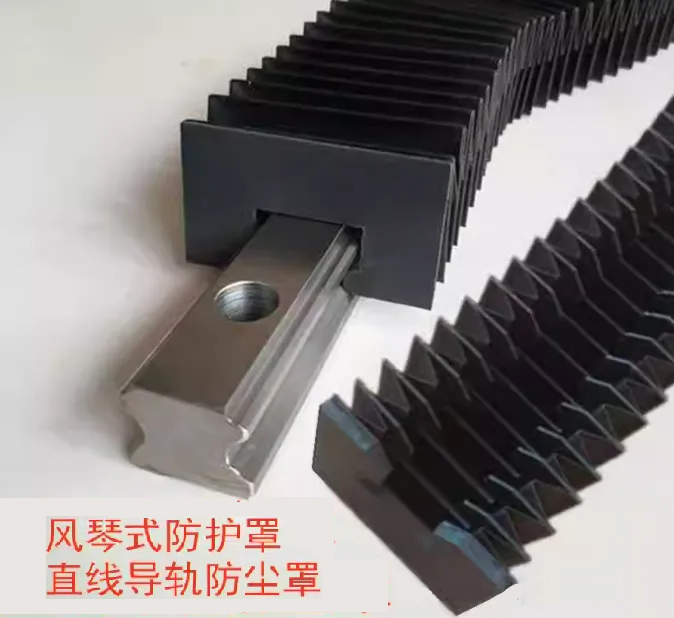
七、增加防护装置
比如使用环境恶劣的场景,比如有粉尘,或者液体,直线导轨要做相应保护,使导轨有良好的工作条件,以减小摩擦和磨损;
八、滑块安装的开口槽,公差设定取值参考
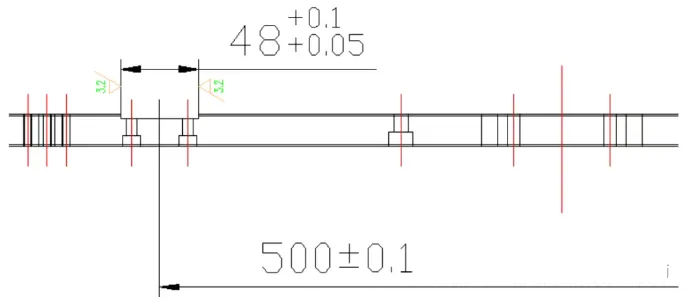
滑块、滑轨槽宽精度公差设定在(+0.05~+0.1)之间,其安装表面光洁度为Ra3.2;
标注时请注意基准!滑块滑轨螺丝孔中心应与槽的中心重合,
因为底座加工螺丝孔与线轨螺丝孔不吻合又强行锁紧螺丝,会大大影响到组合精度与使用品质。
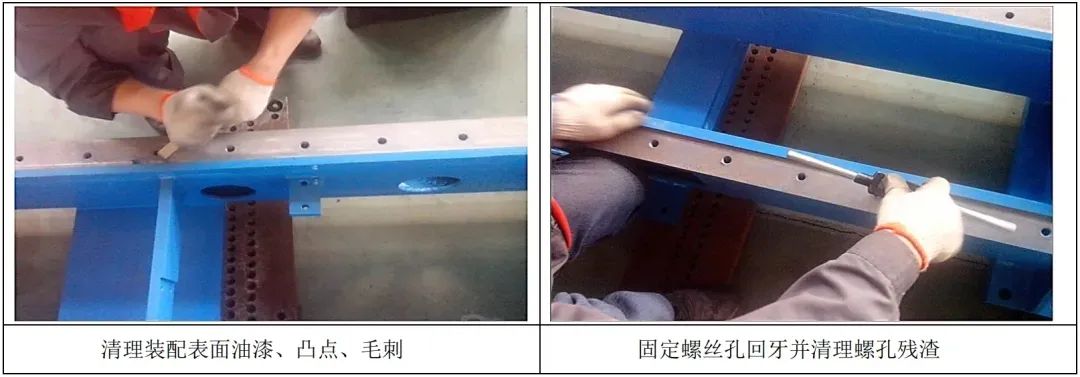
装配技术要求:
装配前准备:
A, 滑轨、滑块装配前须做防锈处理,滑轨表面不得有滑痕和打磨痕迹;
B, 检查需安装直线导轨的设备安装面粗糙度、平整度在 Ra3.2 以上,确认螺丝孔与线轨螺丝孔是否吻合;
C, 安装前用锉刀、刮刀清除安装面上的油漆、加工残留凸点、毛刺、污垢等表面伤痕。
滑块
一、 嵌入式安装
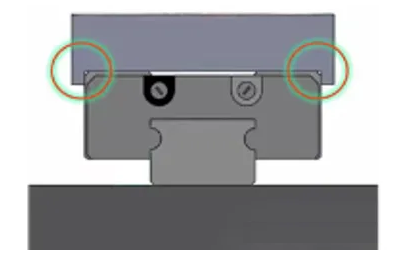
这种最可靠,也常见。
开槽嵌入式定位是一种非常稳妥和可靠的定位方式。
它通过在滑块和安装面开槽,将滑块嵌入槽中实现定位。
这种定位方式对安装技能要求相对较低,适合批量装配或有高精度和高刚性的工况。
不过,槽的公差必须放正确,否则可能导致安装不上。安装时还需要注意槽底部倒角必须小于滑块倒角,以确保滑块能够顺利嵌入槽中并紧密贴合。
二、定位销。一定是双销保障
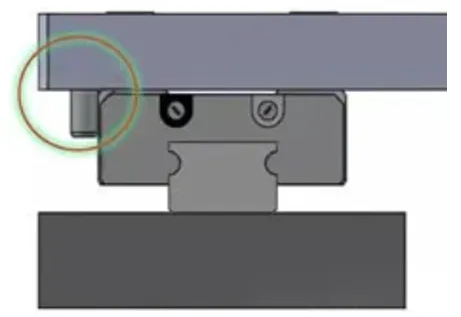
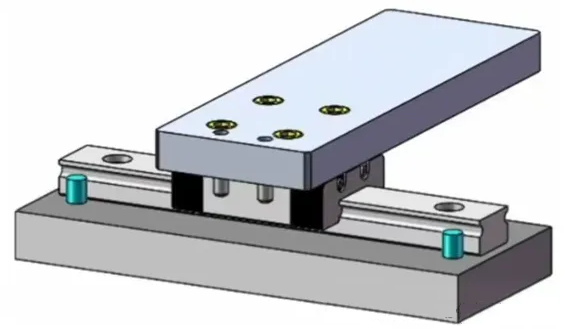
安装精度:定位精度可达±0.03mm。
定位销定位需要使用 2 个销钉进行定位。这种定位方式通过销钉与滑块上的孔配合,实现精准定位。
但安装不规范时,销钉有掉落的风险。销钉孔一定是过盈配合,因此,在安装完成后,必须检查滑块是否与销钉完全贴合,以确保定位的可靠性。
三、单边靠肩(台阶)定位,结构简单,装拆方便,靠加工进度保障
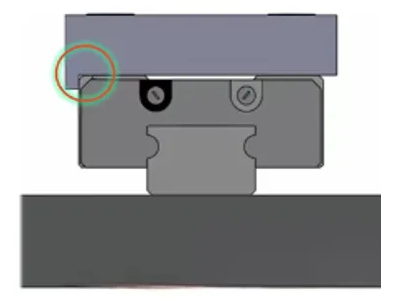
核心原理: 滑块一侧紧贴设备台阶/挡边,形成稳定支撑面(占自动化设备60%以上应用)。
安装精度: 接触面平面度≤0.01mm/㎡,安装后塞尺检测间隙≤0.03mm,倒角差需要严格控制在0.5mm以上。
注意事项:
滑块倒角必须大于靠肩底部倒角。
单边靠肩(台阶)定位是一种结构简单、装拆方便的定位方式。
它通过在滑块的一侧设置靠肩(台阶),使滑块靠在靠肩上实现定位。
这种定位方式在自动化中使用最多。安装完成后,需要检查滑块是否完全贴合靠肩,以确保定位的精度和稳定性。同时,滑块倒角必须大于靠肩底部倒角,以避免滑块在安装过程中与靠肩发生干涉。
四、侧面垫片定位:简化零件,灵活实用
侧面垫片定位的原理与靠肩定位类似。它通过在滑块的侧面添加垫片,使滑块靠在垫片上实现定位。
这种定位方式的优点是简化主要零件的形状,结构简单,装拆方便。安装完成后,同样需要检查滑块是否完全贴合垫片,以确保定位的可靠性。
附表:常用固定直线滑轨和滑块的螺丝锁紧扭矩参考:
固定螺丝时,一定要扭力到位,不然设备在运行时,由于震动,时间一长,螺丝就会送掉出现机械故障,或者设备精度下降。
总之呢,上述提到的这几种滑块和直线导轨的定位方式,它们都像是一把把各有特色的“钥匙”,有着不同的优点和缺点,能打开不同自动化设备和工况场景下“精准定位”这扇“门”。在实际应用这个“大舞台”上,咱们可不能盲目行事,得像个聪明的“设备管家”一样,依据具体的设备需求和特点,仔细挑选最合适的滑块定位方式。只有这样,才能让自动化设备像训练有素的“运动员”一样,高效地奔跑起来,同时还能精准地完成定位任务。
-End-
免责声明:本文系网络转载或改编,仅供学习,交流所用,未找到原创作者,版权归原作者所有。如涉及版权,请联系删。


