锂离子电池基本工艺介绍
工艺车间
工艺流程
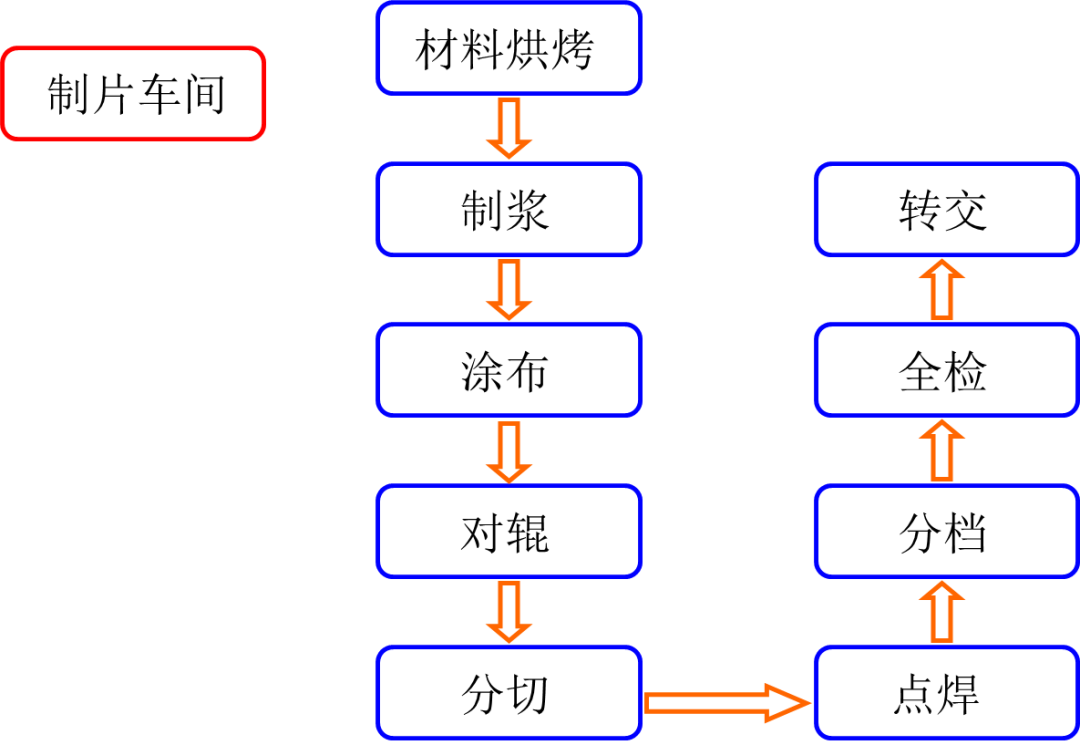
制浆
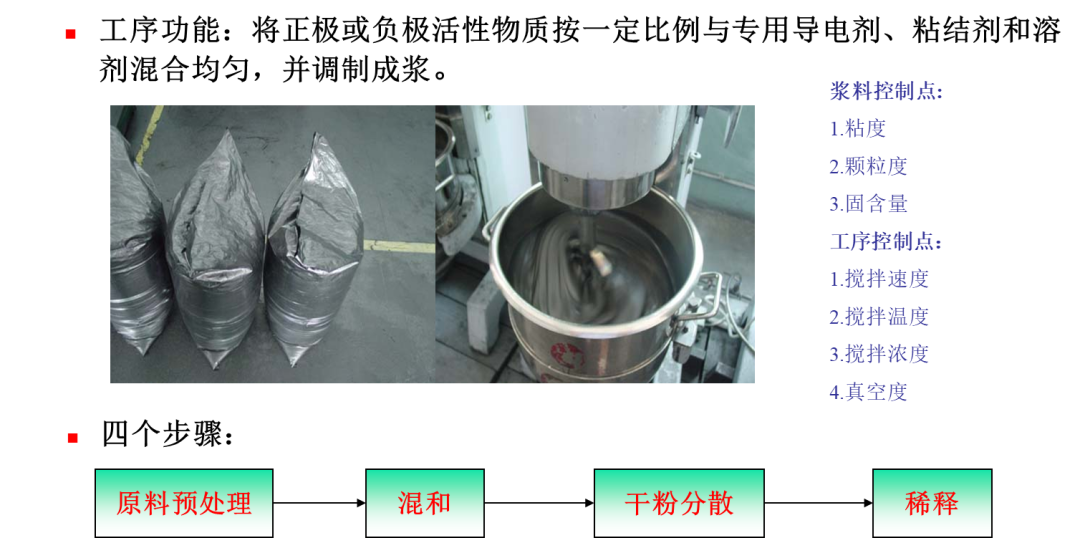
正极制浆
原料预处理:正极活性物质、导电剂、粘结剂常压烘烤脱水、溶剂采用干燥分子筛或者特殊取料设施脱水原料混和:a.粘结剂的溶解及热处理;b.活性物质和导电剂球磨
干粉分散:粘结剂液体浸湿固体,挤出气体的过程
正极材料中的所有组分均能被粘结剂溶液浸湿,所以正极料粉分散相对容易
分散方法:静止法(分散时间长,效果差,但不损伤材料原结构)
搅拌法(时间短,效果佳,但有可能损伤材料自身结构)
搅拌速度:越高,分散越快,但对材料自身结构和对设备损伤大
搅拌温度:适宜的温度,浆料流动性好,易分散,太热浆料容易结皮,太冷流动性降低
搅拌浓度:越小,分散越快,但过稀导致材料浪费和浆料沉淀加重
真空度:高真空度有利于材料缝隙和表面气体排出,降低液体吸附难度,易于分散均匀
稀释:将浆料调整为合适的浓度,便于涂布
负极制浆
负极制浆原理与正极制浆原理相同
注意点
:
a.石墨与粘结剂溶液极性不同,不易分散,可先用醇(乙醇、异丙醇)水溶液初步润湿,再与粘结剂溶液混合;
b.适当降低搅拌浓度,提高分散性;
c.分散过程为减少极性物与非极性物间的距离,提高势能或表面能,为吸热反应,适当升高搅拌温度,提高流动性,降低分散难度。
制浆
n制浆注意事项:
浆料的固含量应从高往低逐步调整 在搅拌的间歇过程中注意刮边和刮底,确保分散均匀 浆料不宜长时间搁置,以免其沉淀或均匀性下降 搅拌时间的长短以设备性能、材料加入量为主设计考虑 出料前对浆料进行过筛,除去大颗粒以防涂布时造成断带
涂布
工序功能:将浆料连续、均匀地涂覆在传送集流体的表面,烘干,分别制成正负极片。原理:涂辊转动带动浆料,通过调整刮刀间隙来调节浆料转移量,并利用背辊或涂辊的转动将浆料转移到基材上,按工艺要求,控制涂布层的厚度以达到重量要求,同时,通过干燥加热除去平铺于基材上的浆料中的溶剂,使固体物质很好地粘结于基材上。技术路线:单层涂布,干燥后再进行反面涂布,包括连续涂布定长分切和定长分段涂布
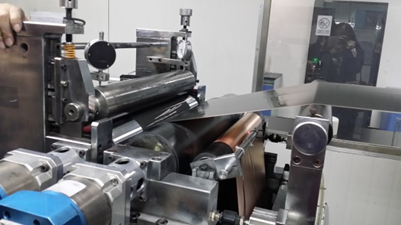
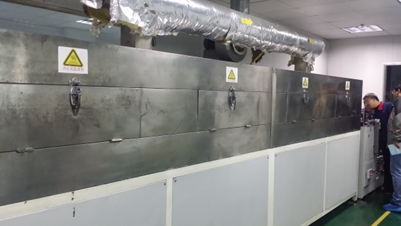
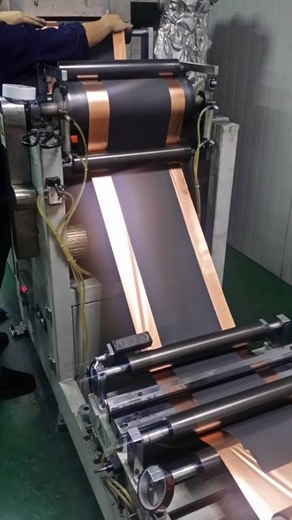
涂布
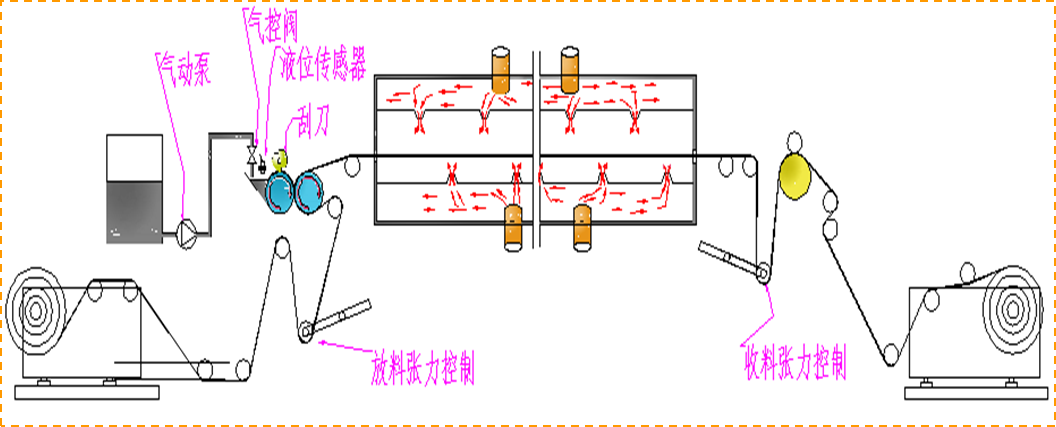
工序控制点:
涂布速度 涂布面密度 干燥温度 张力
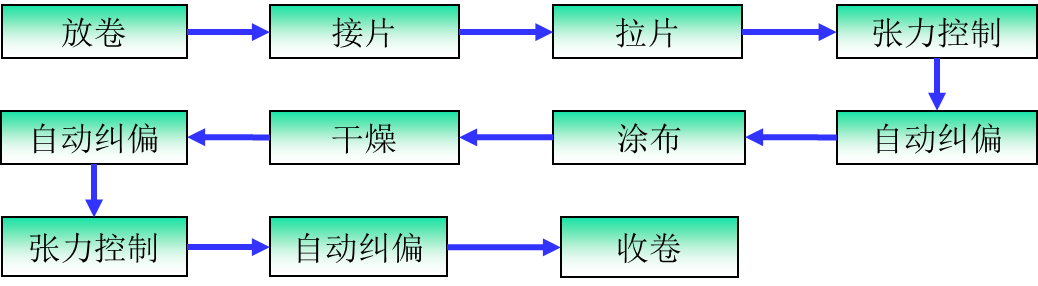
根据正负极浆料的固含量、比重调节涂布机机头刀具间隙,控制涂布厚度
n涂布注意事项:
干燥速度:干燥过慢,涂层表面有流动性,厚度不稳定;干燥过快,表面形成粘结剂膜层,内部溶剂挥发会造成表面层起皱现象。通常采用分段干燥,中间段温度最高。
n加热温度或时间不够,难以除去浆料中的液体,使部分粘结剂溶解,造成活性物质剥落;加热温度过高,则粘结剂发生晶化,也会使活性物质剥落,从而造成电芯内短路。另外,干燥温度和烘干时间不合适还会造成铝箔氧化和极片偏湿;
n涂布和干燥要做到首件三检-厚度、质量、尺寸符合要求,并定时检验对应的拉浆速度、烘烤时间等。
n高质量极片:极片表面平整、光滑、敷料均匀、附着力好、干燥、不脱料、不掉料、不缺料、无积尘、无划痕、无气泡
刮粉(连续涂布定长分切)
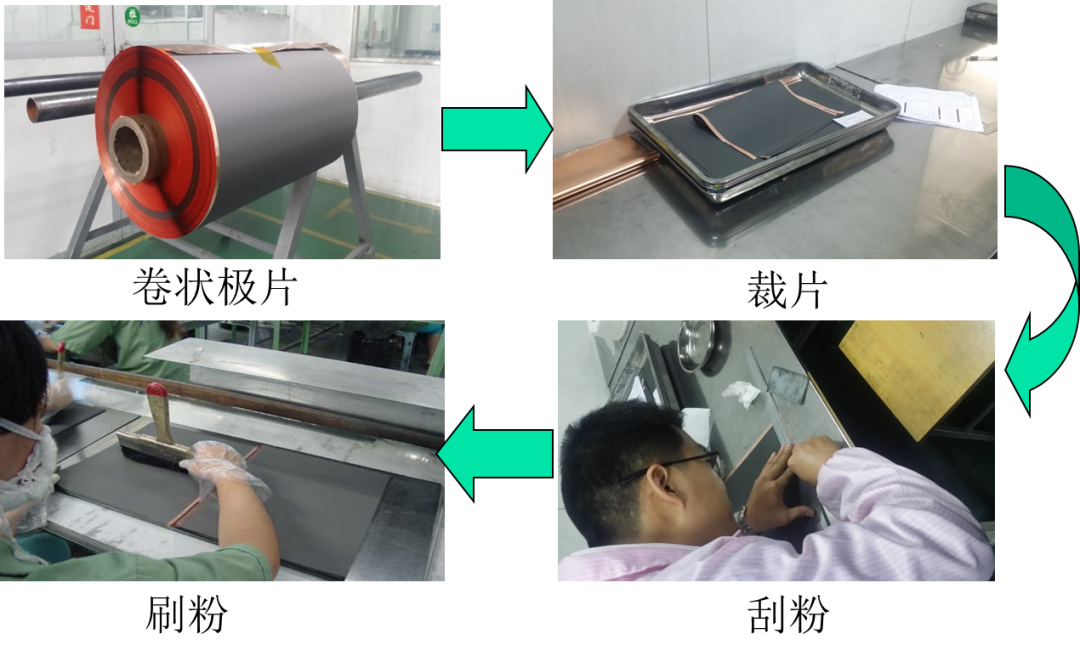
对辊
工序功能:将涂布后的极片压实,达到合适的密度和厚度
目的:使活性物质与网栅及集流体接触紧密,减小电子移动距离,降低极片的厚度,增加装填量,提高电池体积利用率,提高电池容量
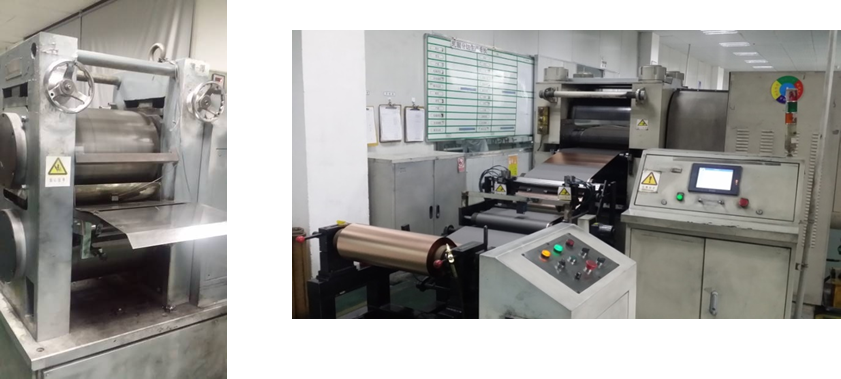
原理:通过调节压辊的间隙以调节压力,从而调节极片被压实的厚度和密度
工序控制点:a.滚压应注意厚度符合工艺要求;
b.压片时应注意气泡、掉料、极片变形、波浪边等。
分切
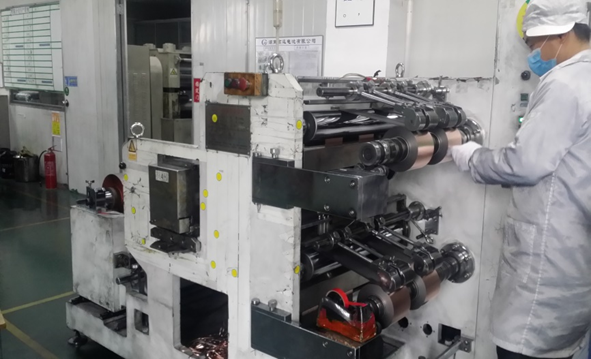
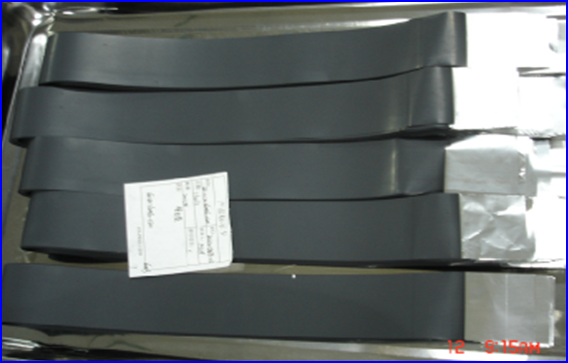
工序功能:将滚压后的极片卷,先裁成大片,然后分切成工艺要求的极片宽度
焊接
工序功能:将多个Al(正极)、Ni(负极)极耳一起焊接成为裸电芯
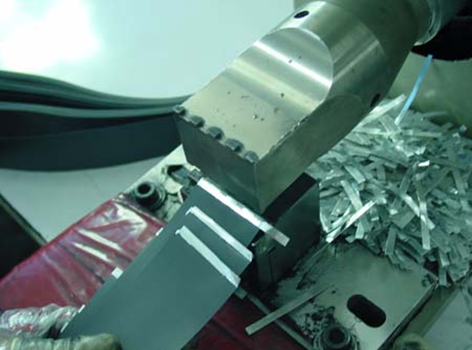
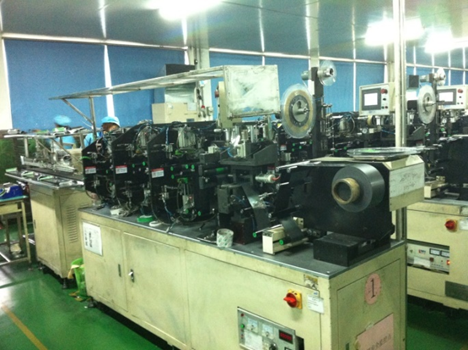
原理:超声波焊接利用超声频率的机械振动能量在静压力的共同作用下,将弹性振动能量转变为工件间的摩擦功、形变能及随后有限的温升,从而达到连接异种金属的目的。
其他流程
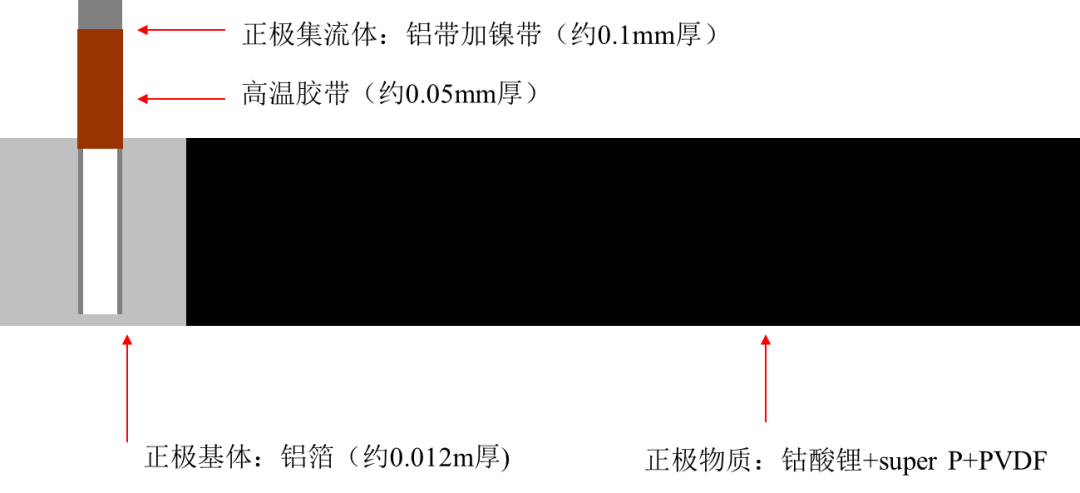
正极片结构
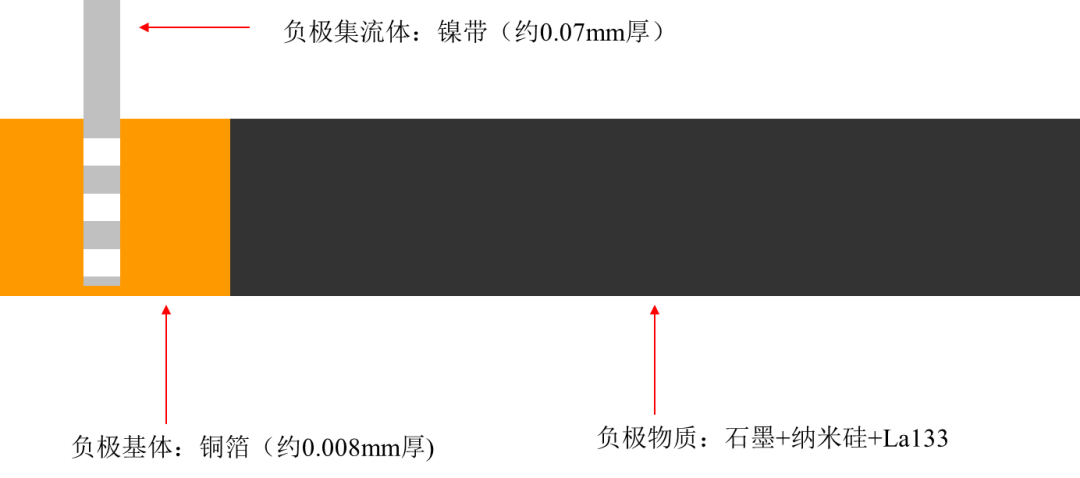
负极片结构
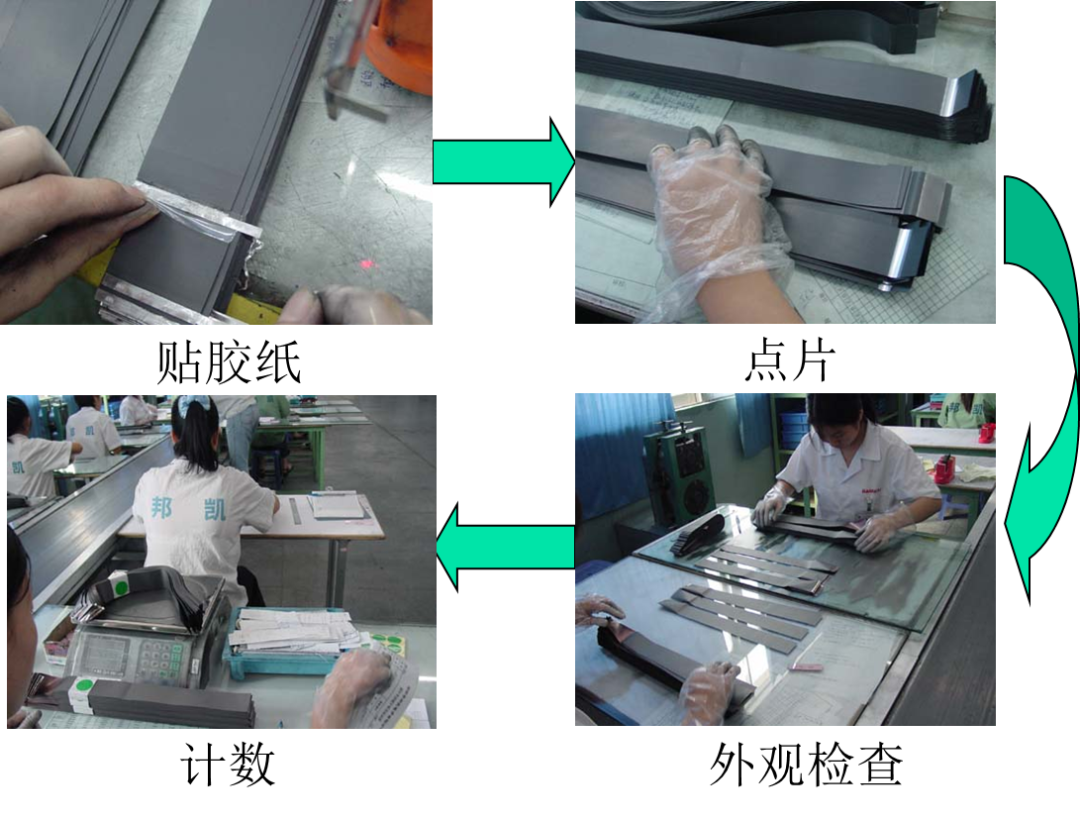
工艺流程
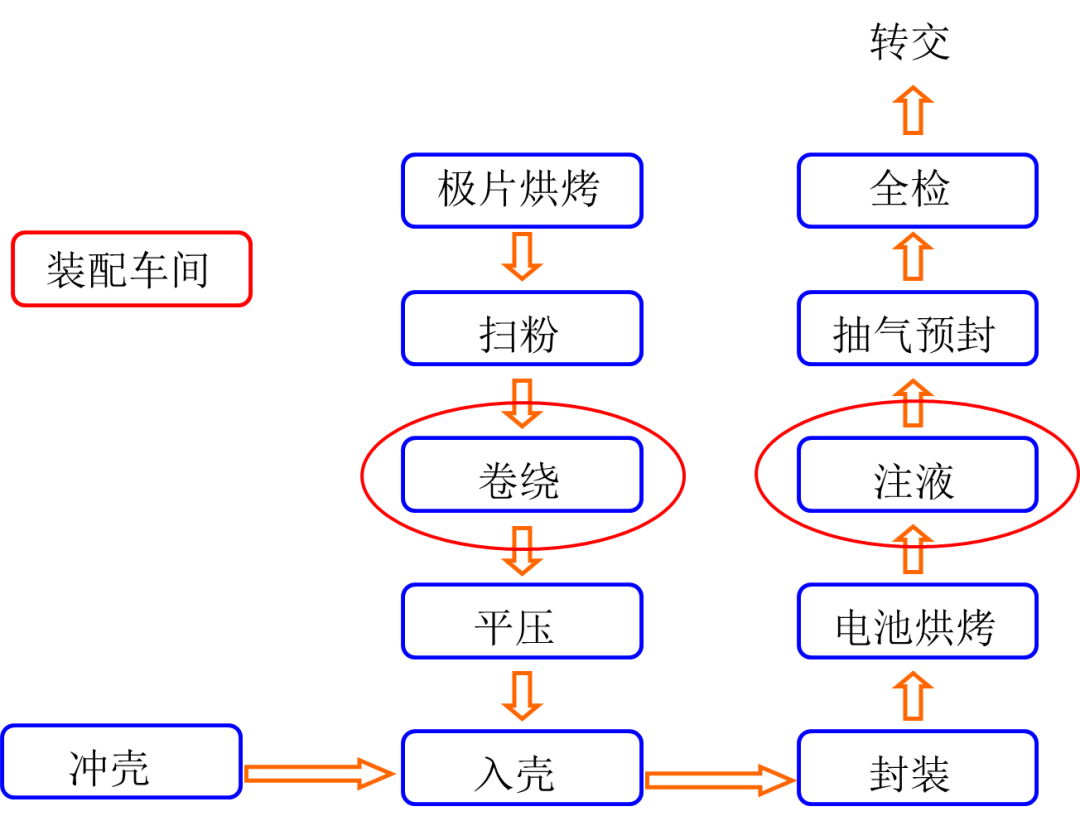
卷绕工序功能:小条正负极极片、隔膜按顺序卷绕组合成裸电芯
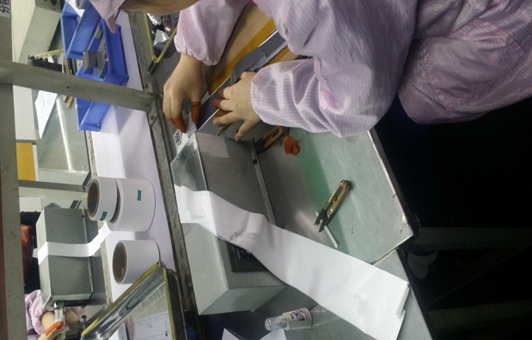
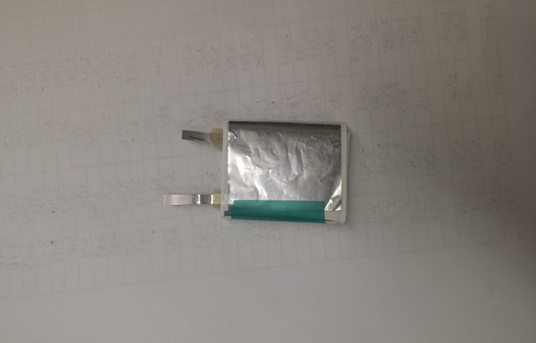
要求:a.控制卷绕车间湿度
b. 正负极涂布误差尽量小,正负极剪切误差尽量小
c. 操作过程及时调整正负极片、隔膜位置
d. 隔膜、极片表面平整,不起褶皱,松紧度设计
e.检测短路
顶封工序功能:将裸电芯包上包装铝箔或铝塑膜,对顶部和侧边进行热封装
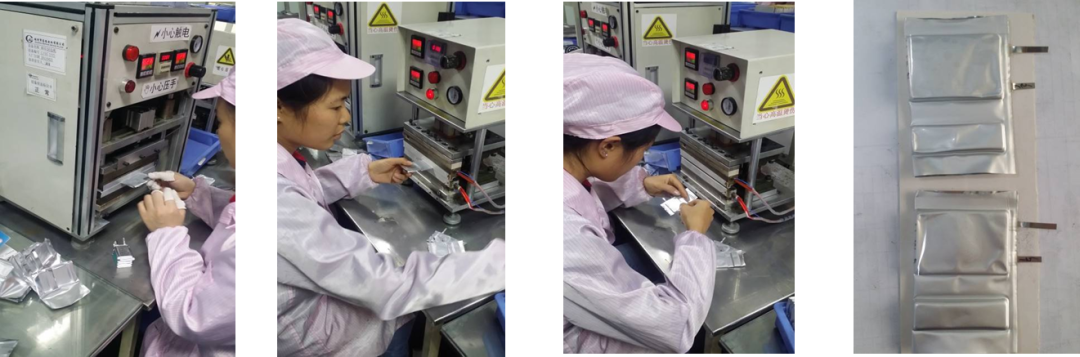
主要控制顶封和侧封拉力
注液工序功能:将电解液加入到电芯中,并将电芯完全封住
环境要求:电芯注液前要进行除水,关键点水分控制(手套箱湿度)
原理:水作为电解液中一种痕量组分,对锂离子电池SEI膜的形成和电池性能有非常大的影响,满充状态的负极与锂金属性质相近,可以直接与水发生反应。因此,在锂离子电池的制作过程中必须严格控制环境的湿度和正负极材料、电解液的含水量。
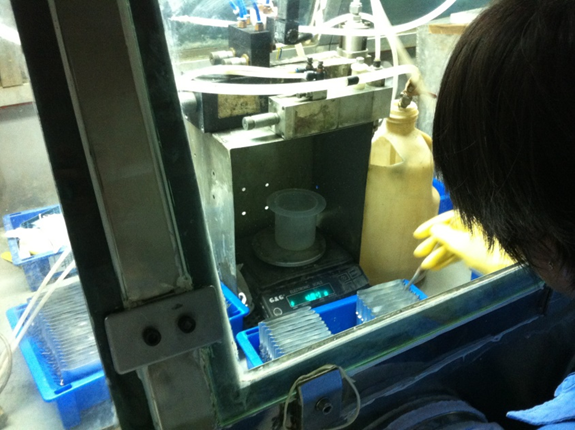
工艺流程
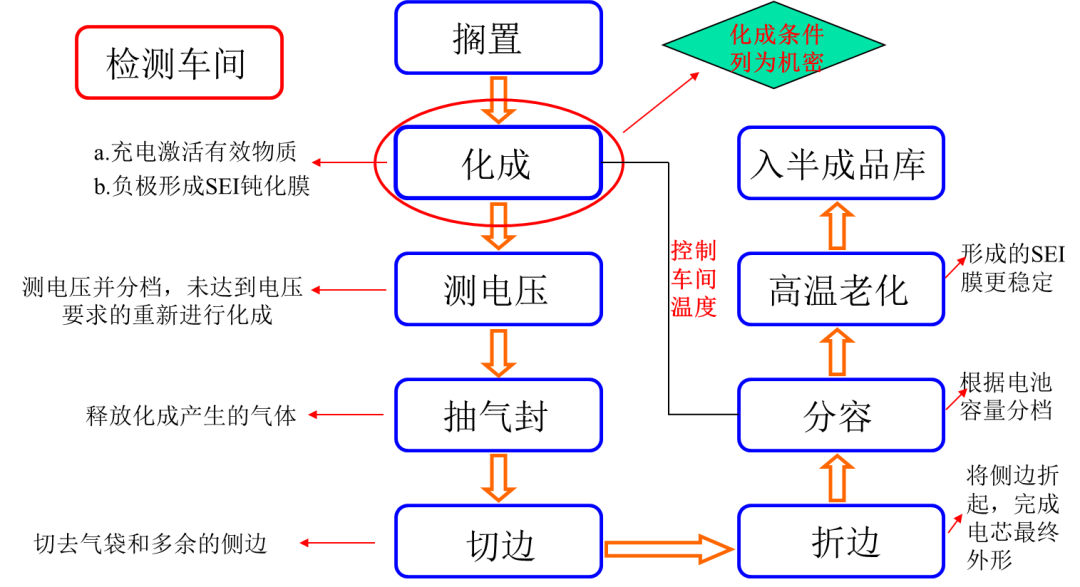
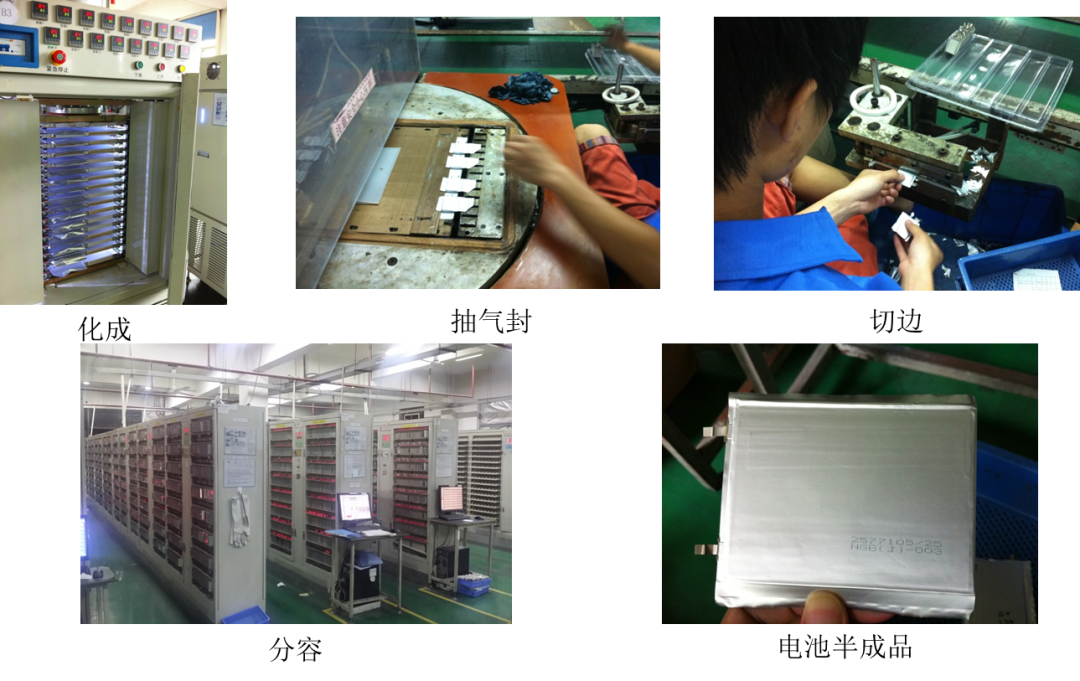
新能源动力电池包星球包括设计文件、图纸、数模、仿真、规范、报告、案例及视频等,如下所示。
【免责声明】本文来自整理,版权归原作者所有,仅用于学习等,对文中观点判断均保持中立,若您认为文中来源标注与事实不符,若有涉及版权等请告知,将及时修订删除,谢谢大家的关注!