NVH工程案例:低速 8 字弯一踩电门就"呜鸣"异响,真凶是差速器行星齿轮干摩擦
01 现象:低速 8 字弯,电门一踩就"呜鸣"
这是一台搭载电驱动总成的两驱纯电动汽车。在低速双纽线(即 8 字弯)工况加速时,整车左转或右转弯并踩下电门,车内人员都能听到明显的"呜鸣"异响;但在此过程中整车并未出现窜动,直行减速或滑行时也没有这种异响声。由于这种金属摩擦声在低速工况下极易被乘员捕捉,客户抱怨很大。
为了快速定位故障源,工程师最初把故障车上升级台、模拟整车 8 字弯工况,却没能复现异响。通过对底盘衬套做固定化分析,初步把嫌疑范围缩到"转向差速时的关联件"——左右半轴与差速器,于是布置传感器实车复测(图1),并按 8 字弯轨迹行驶(图2)采集数据。
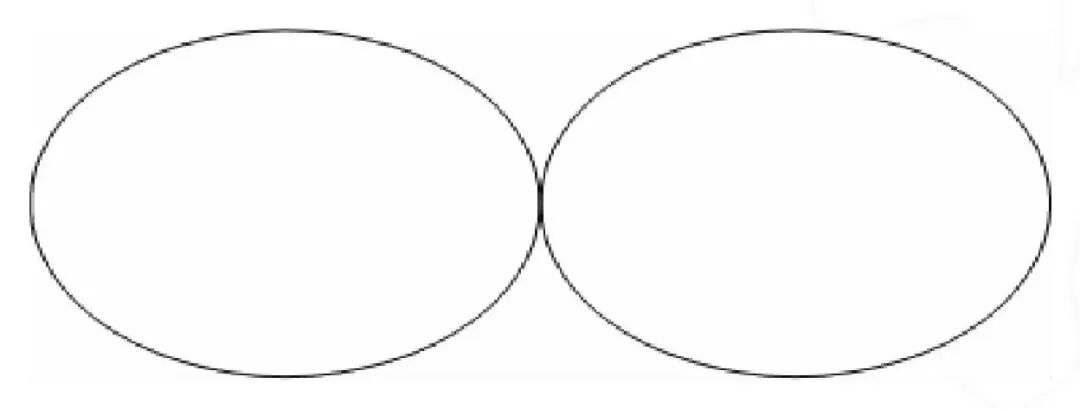
图1 整车双纽线(8 字弯)行驶轨迹:两个交叠的弯道构成左右转向差速工况
实车采集的时域与音频数据(图3)显示:在 38~48 s 的多次"异响"标注区,差速器壳体振动与近场噪声同步抬升——问题确实与转弯踩电门强相关。
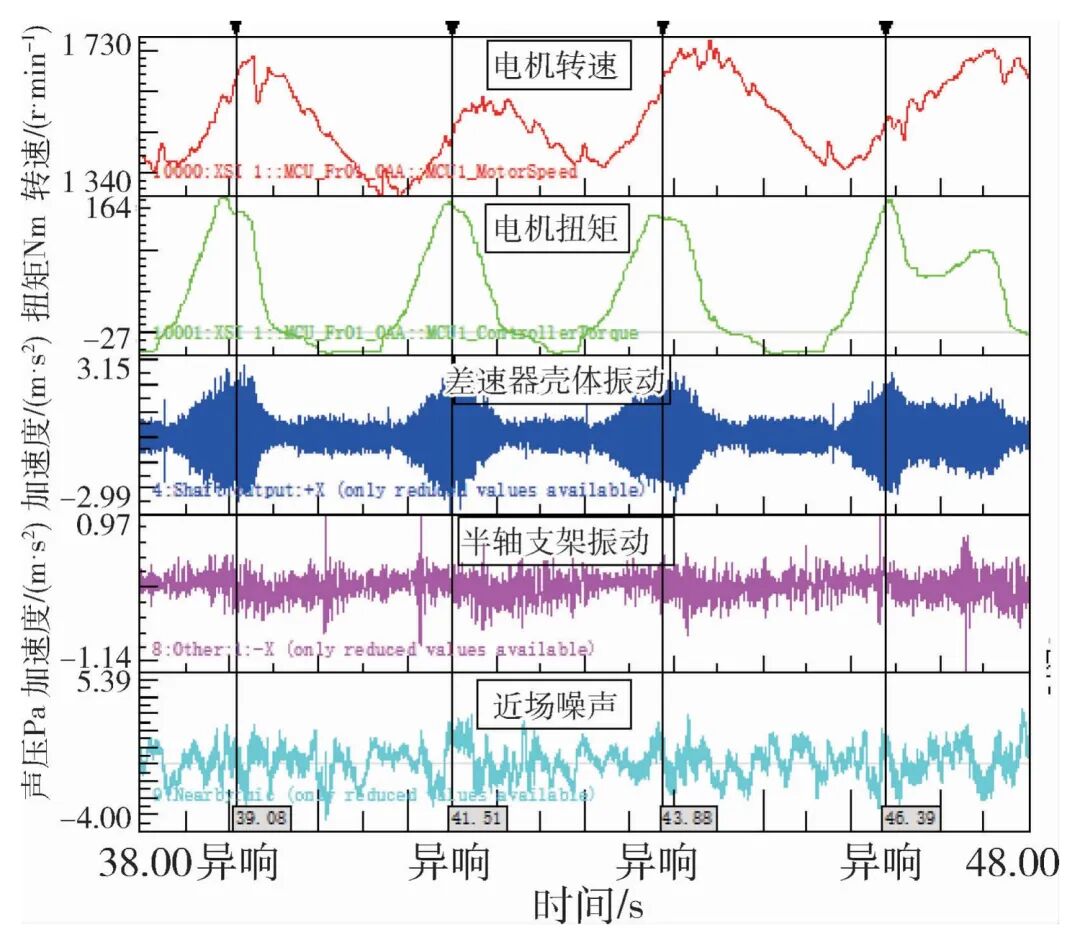
图3 整车双纽线异响测试时域特征和噪音分析:异响标注区差速器壳体振动与近场噪声同步异常
02 确认:差速器壳体冲击最大,超半轴件 3 倍
工程师在整车半轴支架、中间轴轴承及差速器轴承壳体处布点,同步测量振动与噪声信号并做时域、频谱分析,得到两个关键判据:
其一,差速器壳体振动加速度出现 5 次瞬时冲击特征,其振动冲击幅值在三处测点中最大,超过半轴底盘件的 3 倍;其二,"呜鸣"异响的主要频率落在 500~1 000 Hz,而并不在半轴频率所在的 200~300 Hz 区间。结合主观驾评,初步锁定异响来源为电驱动差速器总成。
为进一步坐实结论,把客退的故障电驱动总成装上台架、按整车异响工况复测(图8):近场噪声与差速器附件壳体振动均明显异常——至此,异响来源被锁定在差速器总成内部零件。
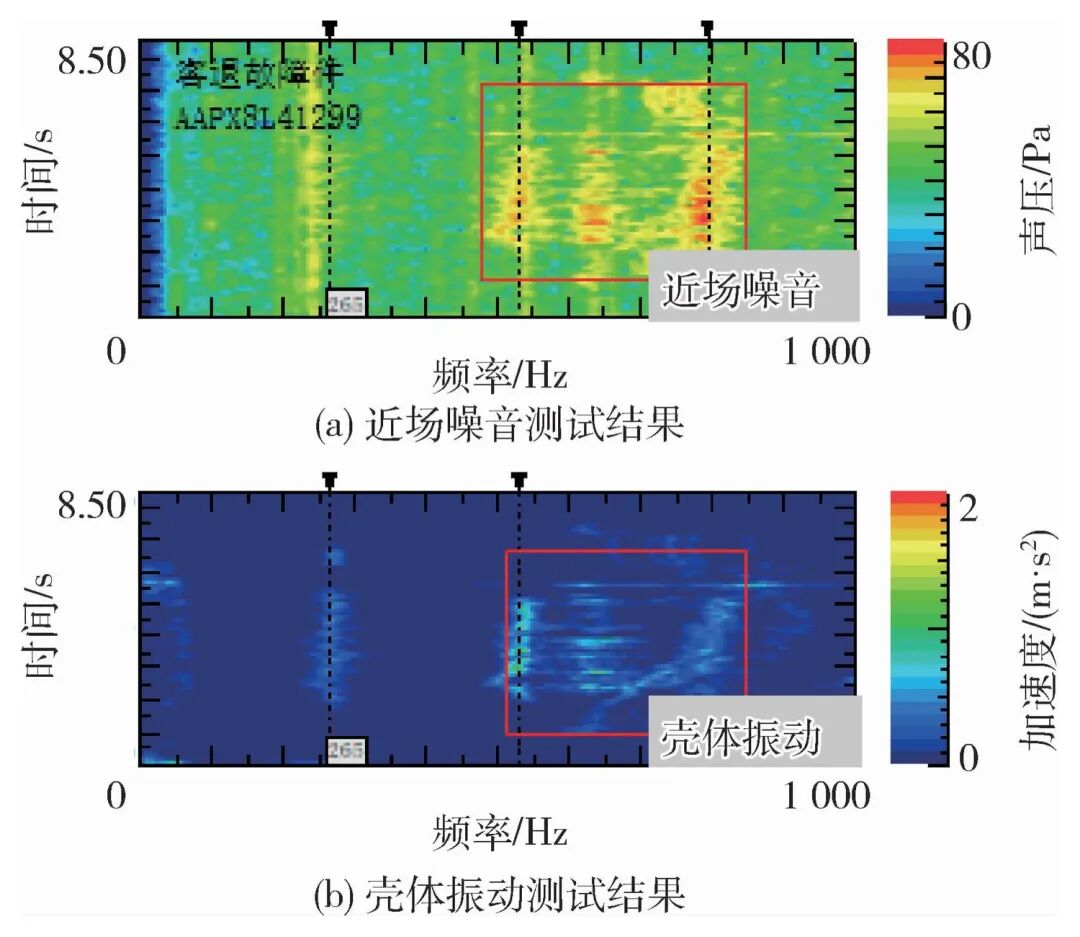
图8 双纽线"呜鸣"异响客退总成台架测试结果:近场噪声与壳体振动均明显异常
03 排查:故障树定性,尺寸检测排除制造问题
方向锁定后,先用故障树对差速器呜鸣异响的影响因子做系统梳理(图5),归为三大类:零件之间配合关系不合适(如行星齿轮与垫片接触、内孔与行星齿轮轴配合等)、零件表面涂层不合适、润滑不良。
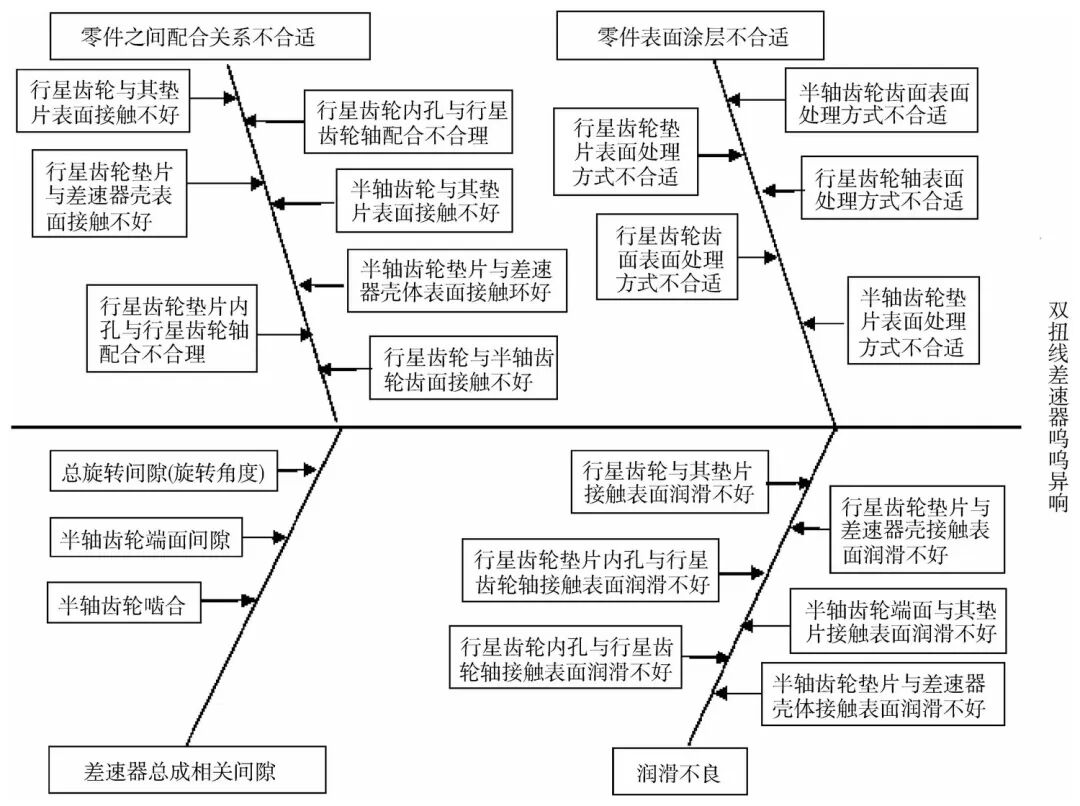
图5 "呜鸣"异响差速器因子分析:由配合关系、表面涂层、润滑三大类逐层展开
差速器总成的结构也不复杂(图6 爆炸图):左右腔体分布半轴齿轮垫片与半轴齿轮,上下分布行星齿轮垫片与行星齿轮;行星齿轮轴穿过各零件内孔后,用卷销固定到差速器壳体上,主减齿轮压装并焊接,再经磨齿,两端由轴承支撑。
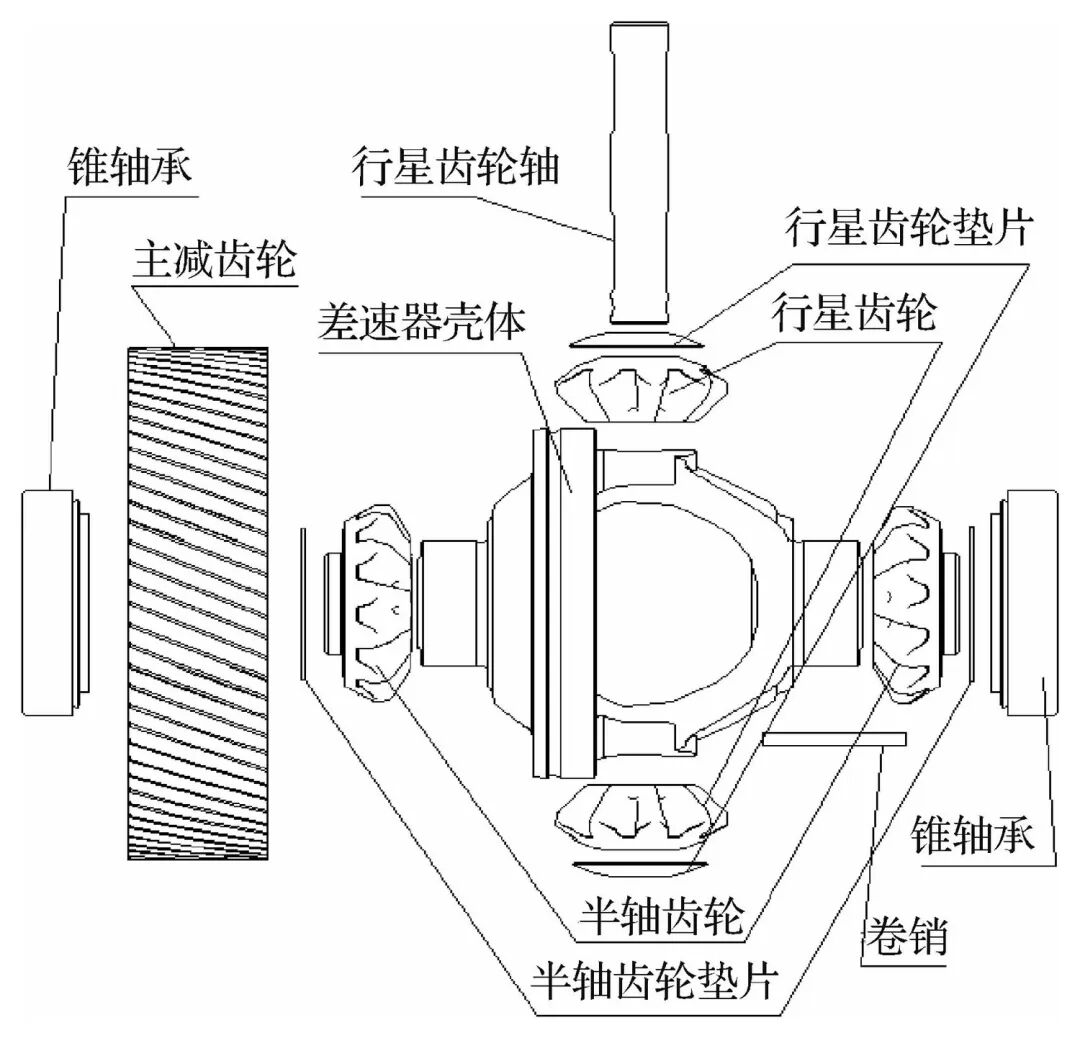
图6 差速器总成爆炸图:半轴齿轮、行星齿轮及其垫片、行星齿轮轴、主减齿轮与壳体
接下来对客退故障总成及零部件做尺寸检测,差速器总成相关间隙与零件尺寸全部合格:如行星齿轮球径 Sqφ94.6±0.035 mm、实测 94.617 5 mm,行星齿轮轴轴径 19.97~19.99 mm、实测 19.983 7 mm,垫片涂层厚度 3~8 μm 等均在公差带内。由此可排除"零件制造加工不良"这一分支,问题指向配合与润滑。
04 机理:行星齿轮反向自转,油膜破裂致干摩擦
整车低速 8 字弯行驶时,两侧车轮转弯半径不同,差速器的内摩擦力矩会使两个行星齿轮朝相反方向自转,以抵消车轮之间的转差附加力矩(图7)。行星齿轮驱动半轴之间的转速差满足:
Δω = ω₁ − ω₂ = 2ω₃·(z₁/z₂)
式中:ω₁ 为外侧半轴转速,ω₂ 为内侧半轴转速,ω₃ 为行星齿轮自转转速;z₁ 为行星齿轮齿数(9),z₂ 为半轴齿轮齿数(13)。
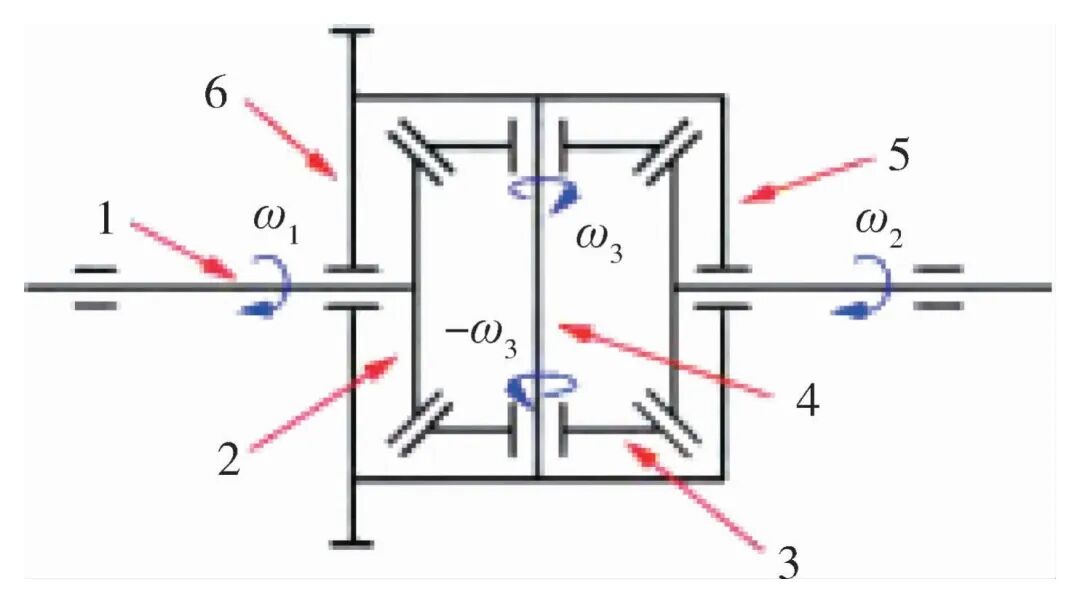
图7 差速器运动原理示意图:行星齿轮以 ±ω₃ 反向自转,实现左右半轴差速
按采集的双纽线异响工况数据,用上式算出行星齿轮的自转速度:电机转速约 1 595~1 868 r/min、电机扭矩 2~147.25 N·m 时,行星齿轮自转速度约 ±(34.5~39.7) r/min。
机理至此清晰:行星齿轮与行星齿轮轴之间配合间隙偏小,差速时行星齿轮同时做轴向与自转运动,其内孔与轴发生不连续的金属摩擦;加之行星齿轮内孔未做涂层处理、行星齿轮轴表面为镀镍处理,零件表面油膜吸附能力较低、动态油膜较薄,整车差速时润滑油膜的动态稳定性被破坏,最终演变为干摩擦,发出金属摩擦声。
05 对策:三个方向,磷化处理是王牌
针对上述机理,工程师从"间隙—油膜—涂层"三条路径制定对策:
1)增加润滑油量,同时适当增大行星齿轮内孔与行星齿轮轴的配合间隙,让差速时摩擦副之间形成更充分的油膜,削弱金属摩擦声;2)垫片表面增加 MoS₂ 涂层,提升耐磨性;3)行星齿轮采用磷化处理,增大内孔表面油膜吸附能力,改善其与行星齿轮轴的摩擦音声。摩擦发生的部位如图9。
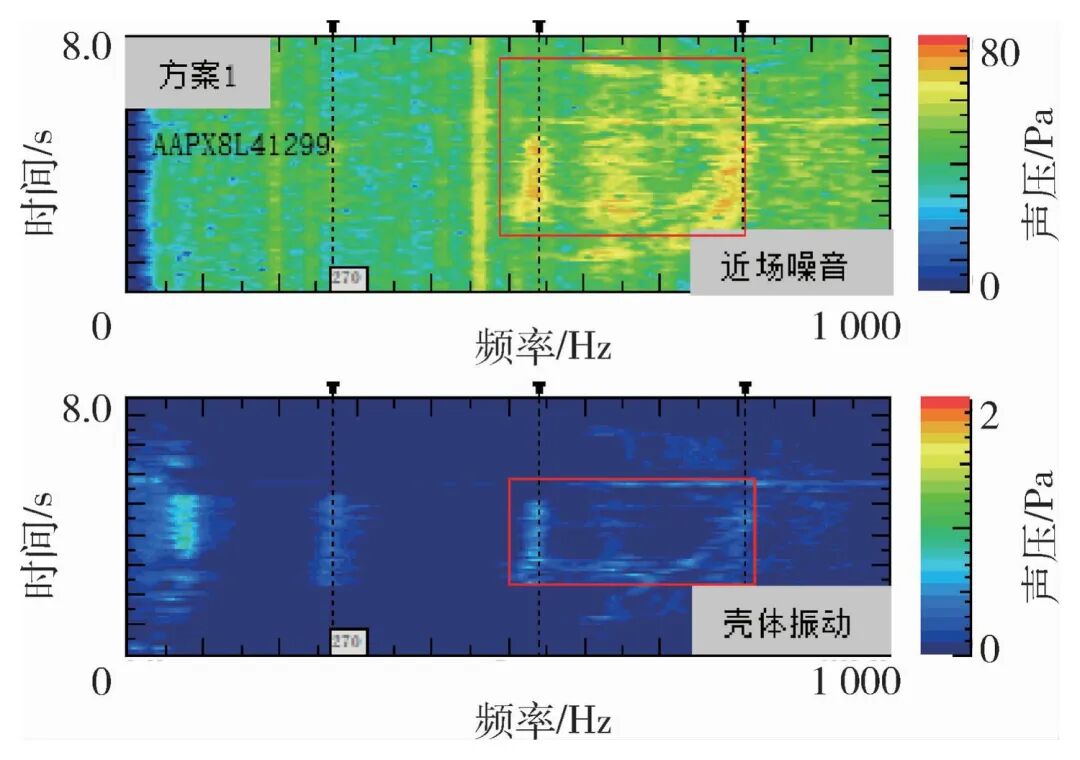
图9 行星齿轮内孔与行星齿轮轴接触产生摩擦声的部位
06 验证:磷化方案 ★★★★,30 万公里无异响
把以上对策组合成不同方案,分别装配样机并上台架测试(图10~图13)。结果表明:仅增加油量或单纯扩大内孔无明显效果;垫片 MoS₂ 涂层配合增加 100 ml 油量有一定效果(★);而行星齿轮磷化处理效果最佳(★★★★)。
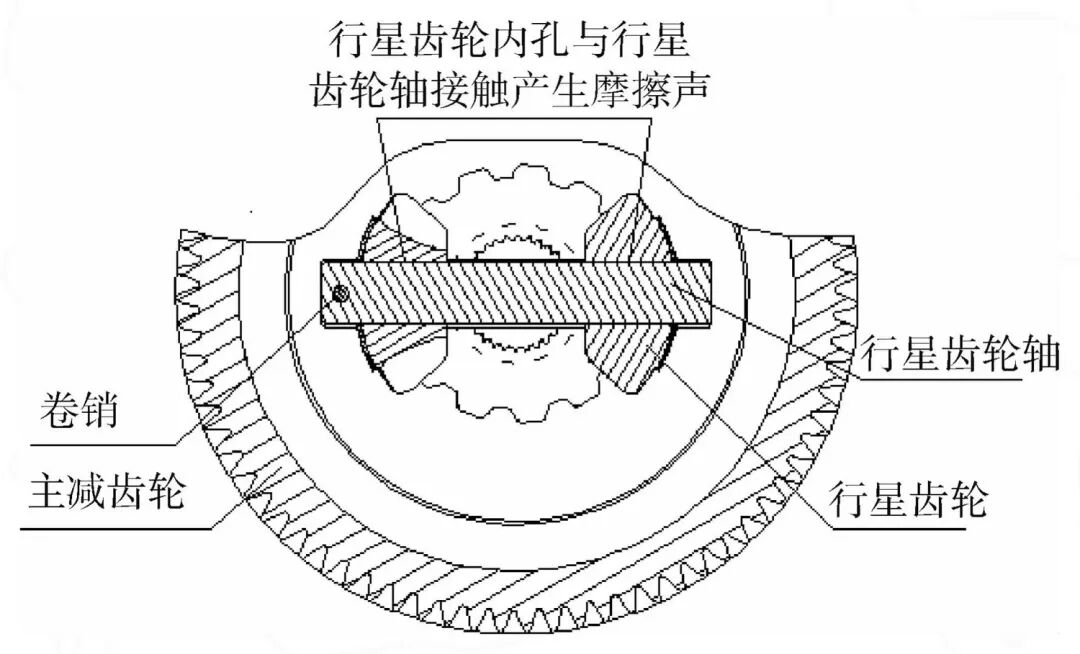
图10 方案 1 台架测试结果:垫片 MoS₂ 涂层 + 增加 100 ml 油量,近场噪声与壳体振动仍有残留
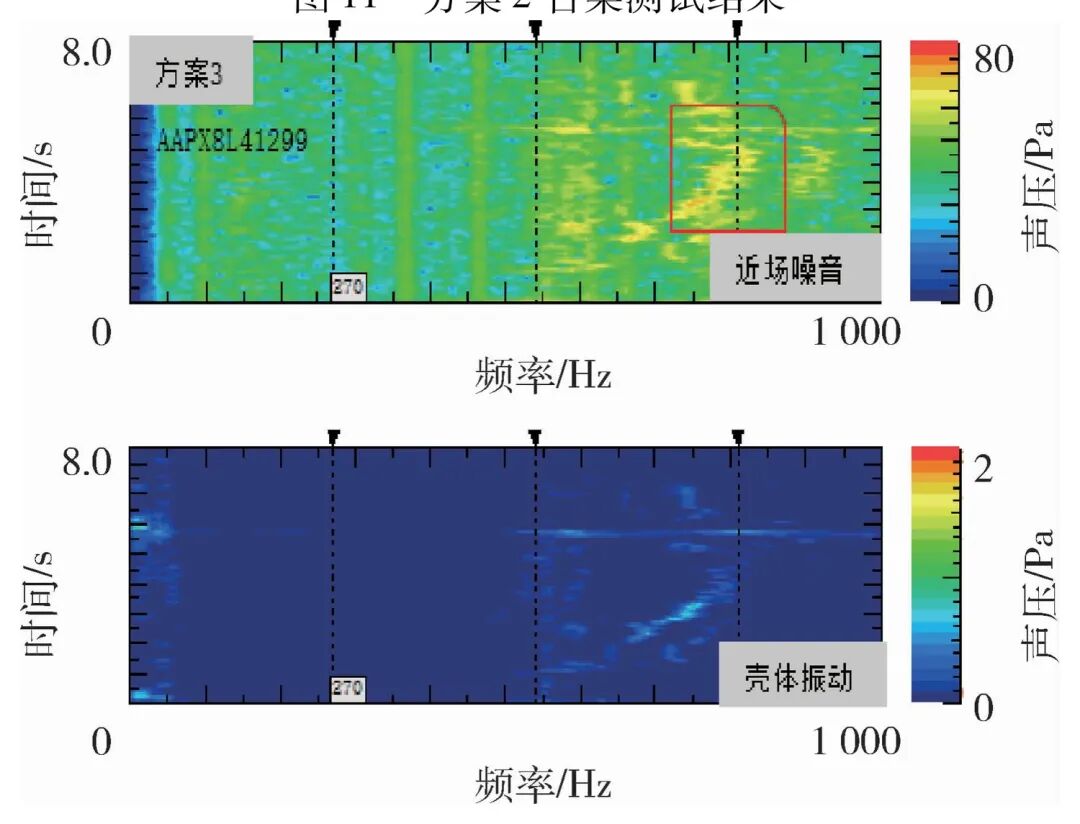
图12 方案 3 台架测试结果:行星齿轮磷化处理后,异响频带能量显著下降,效果最佳
最终采用磷化方案做台架耐久验证(图15),并通过整车耐久:车辆已行驶 30 万公里,期间未再出现一例异响问题反馈,该技术难题被成功攻克。
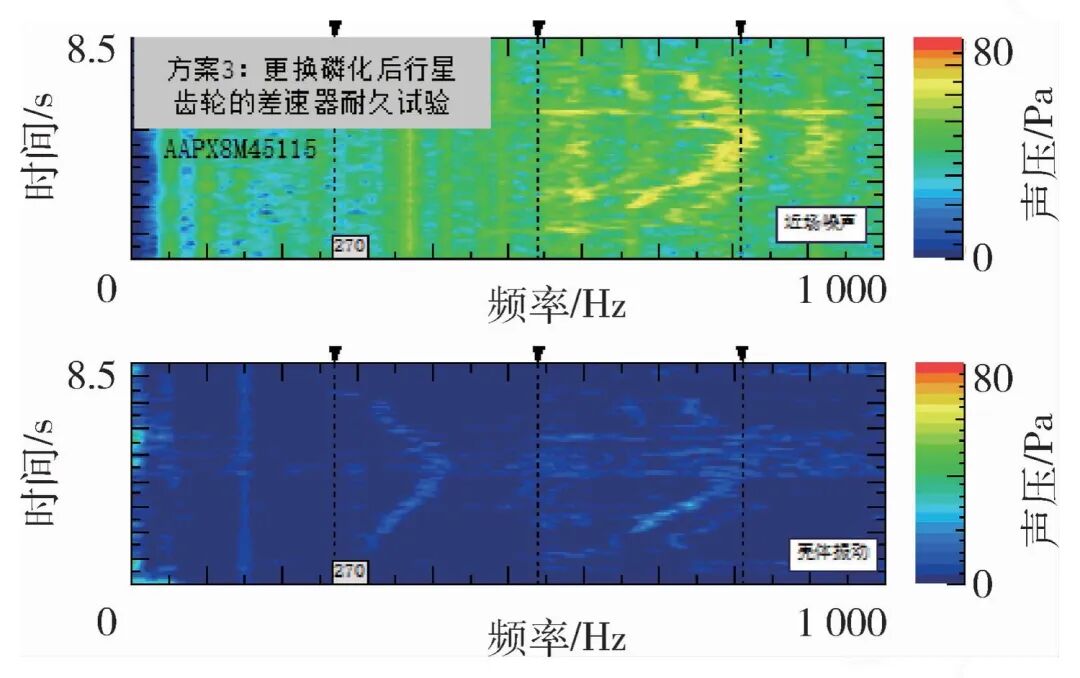
图15 方案 3(更换磷化后行星齿轮)差速器耐久试验:长时间运行无异响特征
07 小结:让摩擦副始终有一层稳定的油膜
这个案例的可迁移经验是一句话:异响治理要回到"间隙—油膜—涂层"三要素。当零件尺寸全部合格却仍有异响时,问题往往不在"制造偏差",而在配合间隙与润滑状态的匹配——把摩擦副之间的油膜稳住,金属摩擦声就失去了生根的土壤。
原文也指出,该思路为纯电驱动产品开发过程中类似异响问题,提供了一种较全面、系统、快速的解决路径,无论对差速器总成自研开发还是选型开发,都有很好的工程借鉴价值。
本文根据《车辆与动力技术》2024 年第 1 期论文《某两驱纯电乘用车差速器异响故障机理分析和解决》(陈辉,鲁方骏,程翔,吴桂义.无锡中车浩夫尔动力总成有限公司)编写,图表取自原文。文中数据均引自原文,具体以原文及实测报告为准。本文仅作技术交流,不构成任何投资建议。
#NVH #差速器异响 #行星齿轮 #干摩擦 #金属摩擦声 #磷化处理 #润滑油膜