轴承也会"被电伤"? ——驱动电机电腐蚀导致的NVH问题追凶与拆招
01 一万公里,轴承上长出了"搓板纹"
某款驱动电机在整车行驶约 1 万公里 后,大扭矩驱动或滑行时出现电机端异响。返回的电机做台架 EOL 测试,指向轴承阶次异常噪声;拆解轴承,发现内滚道出现明显的搓板状电腐蚀纹。
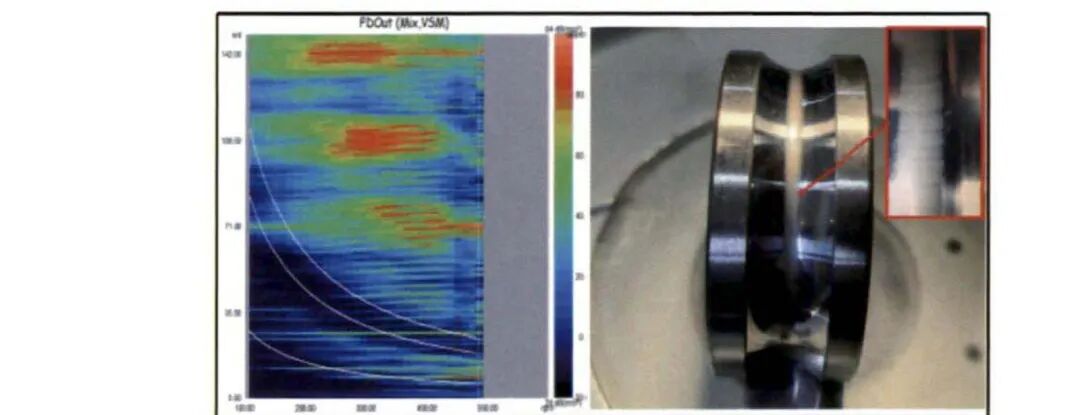 故障件取证:阶次谱异常 + 内圈滚道搓板状电蚀纹
这不是个例,而是新能源电驱的"流行病":随着电压平台越来越高、功率器件开关频率越来越快、功率密度越做越大,PWM 控制产生的共模电压与高频轴电流引发的轴承电腐蚀日益突出——轻则 NVH 劣化、舒适性下降,重则轴承跑圈、转子扫膛,电机直接报废。
02 凶手是电:共模电压从哪来?
先认识第一个关键词:共模电压(Common Mode Voltage)。它不是相与相之间的电压,而是电机三相定子绕组中性点相对机壳(接地参考点)的电压。理论上,三相绕组对称、三相电流之和为零,中性点电压之和也应为零——共模电压为零。
但理想很丰满,现实是:PWM 控制下,为避免直流母线短路,同一桥臂的上下功率器件绝不能同时导通。于是三相桥臂在开关瞬时过程中必然存在不对称,电机便"天生"带上了非零的高频共模电压。这个电压就是轴电流的激励源。
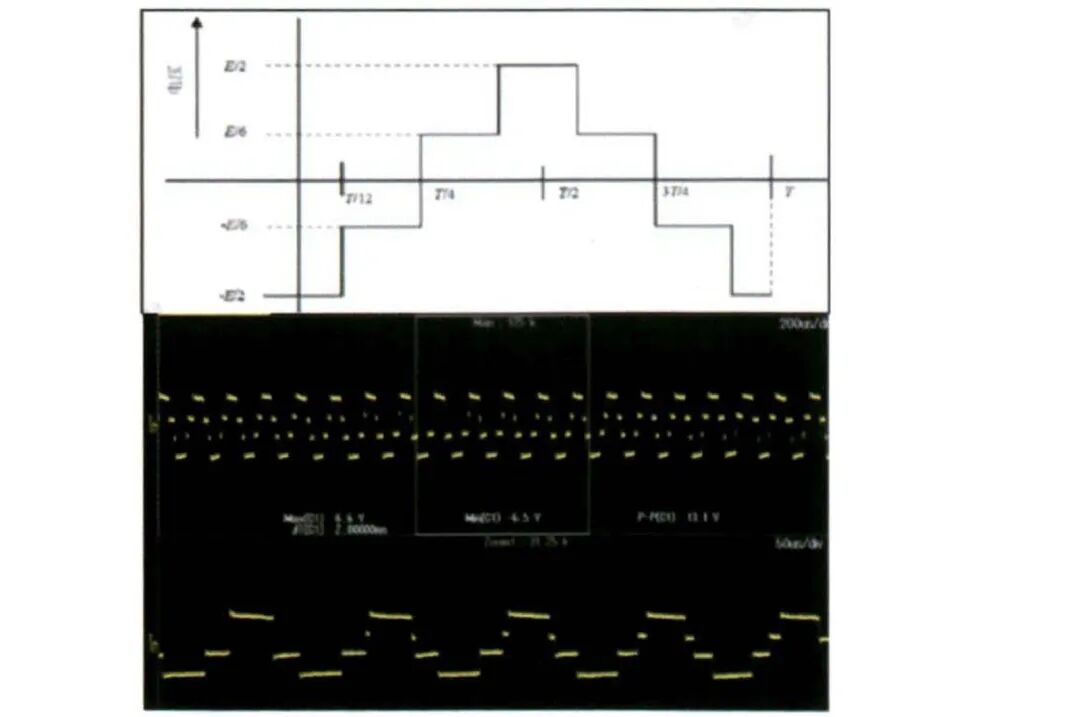 上:理想对称模型下共模电压为零;下:实测波形呈现高频阶跃(伏级台阶)
03 一条 0.1~2μm 的"独木桥"
电要想"打"到轴承,还得过桥。电机内部存在四种耦合寄生电容:定子绕组-机壳电容 Cwf、定子绕组-转子电容 Cwr、定子机壳-转子电容 Crf,以及轴承油膜电容 Cb。其中轴承油膜由滚道与滚动体之间极薄的润滑油膜形成,厚度仅 0.1~2μm——它是轴电流的必经之路。
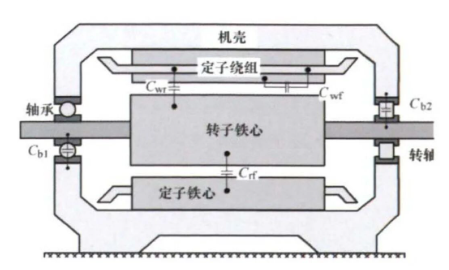
电机系统内部寄生电容:油膜电容 Cb 是轴电流的必经之路
电腐蚀的发生,可以拆成"三步走":
阶段一 · 击穿:高频共模电压产生纳秒级电压尖峰,油膜电容被反复充放电,局部电场畸变突破阈值后油膜被击穿,形成微电弧放电(1μm 油膜的击穿电压约为 20V);
阶段二 · 熔坑:电弧瞬间高温使滚道/滚动体表面微观接触点熔化,被润滑油冷却后形成火山口状凹坑;
阶段三 · 成纹:PWM 高开关频率导致每秒数千次重复放电,凹坑连接成沟槽状纹理——也就是那圈"搓板纹"(电蚀纹)。
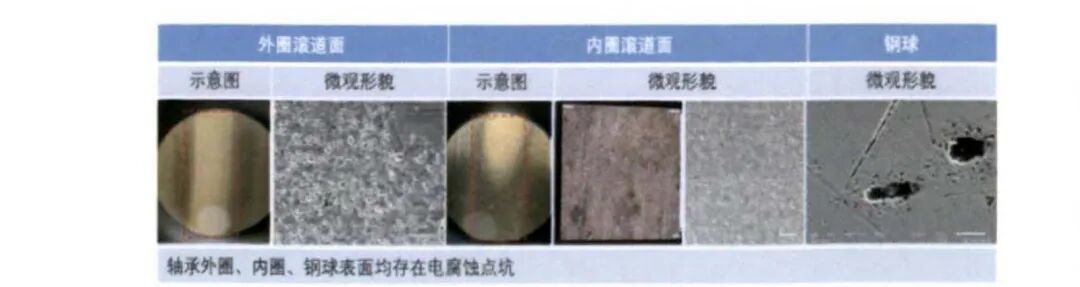 外圈滚道、内圈滚道、钢球表面均存在电腐蚀点坑(示意图与微观形貌)
电腐蚀早期,用户几乎无感:只是轴承噪音增大、振动频谱出现高频成分。随着放电持续,滚道出现灰暗蚀痕、润滑油里金属颗粒增多,最终蚀痕扩展为波浪形沟槽——轴承卡死、电机温升剧增。等用户感知到异响时,往往已经是晚期。
04 两条电流路径,一条安全红线
轴电流的形式很多(EDM 放电电流、高频回路电流、阻性电流、dV/dt 电流等),其中真正导致电腐蚀损伤的主要是前两种:
EDM 轴电流(容性):寄生电容不断充放电,静电荷积累后油膜被击穿产生电火花放电,回路为转子铁心 → 两端轴承 → 定子机壳 → 电机接地点;
高频环路轴电流(感应):磁路不对称性在高频共模激励下感应产生,在转子轴、轴承、机壳及另一端轴承间成环。
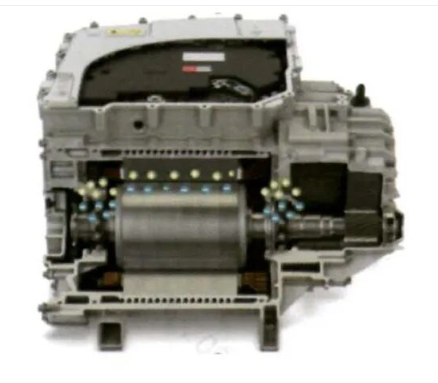
EDM 轴电流传导路径:转子铁心 → 两端轴承 → 机壳 → 接地
危险程度看轴电压。目前行业尚无统一标准,但经验共识是:轴电压 <10V 为安全区;10~20V 需通过台架或整车耐久测试判断;>20V 则有失效风险,必须采取措施。
回到案例。对故障电机做轴电压测试,示波器显示共模电压波形出现失真,为典型轴电流击穿特征;而且 0N·m 附近空载工况的轴电压比负载工况高出约 10V——如 1000rpm 空载开管时高达 38.16V,-20N·m 时最高到 41.58V,均远超 20V 红线。
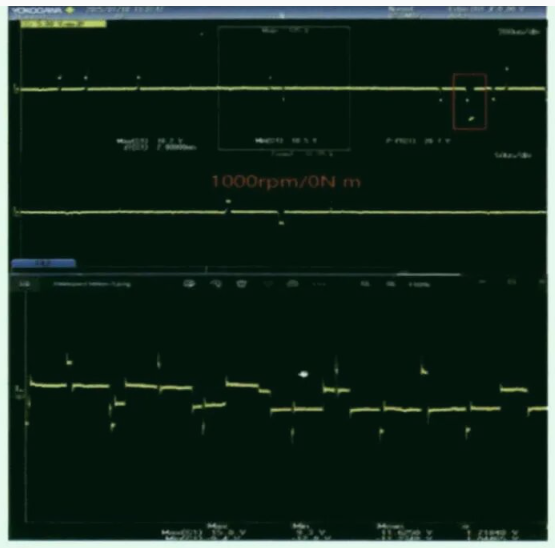
故障电机轴电压波形(1000rpm / 0N·m):波形失真,放电尖峰频发
05 拆招三部曲:堵、疏、抗
针对电腐蚀的硬件改善,论文归纳为三个字:
堵——绝缘,让电流无路可走
在电流流经轴承的路径上设高阻抗屏障:外圈或内圈喷涂 50~200μm 氧化铝绝缘层(耐击穿电压 >1000V);或采用滚动体为氮化硅(Si₃N₄)的混合陶瓷轴承,钢制内外圈 + 陶瓷球,兼具绝缘与抗电蚀能力;再配合轴承室绝缘衬套(PEEK、PI)、端盖绝缘垫片等,层层设卡。
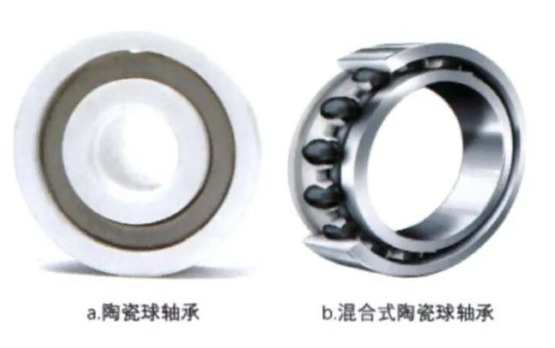
左:陶瓷球轴承;右:混合式陶瓷球轴承(钢圈 + 陶瓷滚珠)
疏——导流,给电流修一条"泄洪道"
主动提供低阻抗泄放路径,把轴电流定向导出、绕开轴承:轴端安装金属石墨碳刷(对接触力和高频阻抗匹配要求高,高速下发热和粉末问题限制了应用)、非轴伸端加装接地导电环(适合高速大功率电机)、或用柔性编织铜带做轴接地导线(成本低,但需防振动失效)。
抗——润滑,把"最后一道皮"变结实
优化轴承内部介质:选用高电阻率润滑脂(PAO/酯类基础油),避免二硫化钼、石墨等降低电阻率的金属基添加剂,改用 PTFE、陶瓷微粒等绝缘抗磨剂,辅以抗电蚀添加剂——提升油膜的绝缘强度与电化学稳定性。
06 软件出手:从源头削平激励
硬件是"接招",软件则是"拆招于无形"——直接削弱共模电压激励:
载频优化:适当降低固定载频、采用随机载频分散谐波能量,避开轴承-机壳路径的谐振放大点;
零共模 PWM(AZSPWM):用有效矢量合成替代传统零矢量,共模电压阶跃为零,轴电压抑制率 >70%,代价是开关损耗大幅增加;
近零共模 PWM(NSPWM):选用 ΔVCM ≤ Vdc/6 的开关序列、禁用 000/111 矢量,抑制轴电压的同时对输出损耗影响小;
dV/dt 软化:增大门极电阻或软关断,降低高频 EMI 与轴承电流。
本案例还有一个巧思:该异步电机在 0N·m 时控制器仍处于开管状态,空载轴电压正是被"打"高的重灾区。于是软件策略改为——0 扭矩时控制器关管,扭矩输出大于零再切换开管,间隔设定 200ms。当然这带来两个新问题:大扭矩需求下延迟开管会有动力迟滞感(对策:先导入 ECO/舒适等非运动模式,用扭矩分配弥补),以及频繁开关管的硬件过流风险(对策:摸底调整开关管延时阈值)。
07 硬件 + 软件协同:轴电压实测说话
方案落地后,在电控侧接地线端、花键驱动端布置轴电压测点,对比两种组合:
方案一:花键端陶瓷球轴承 + 非花键端陶瓷球轴承;
方案二:花键端导电环 + 陶瓷球轴承,非花键端陶瓷球轴承。
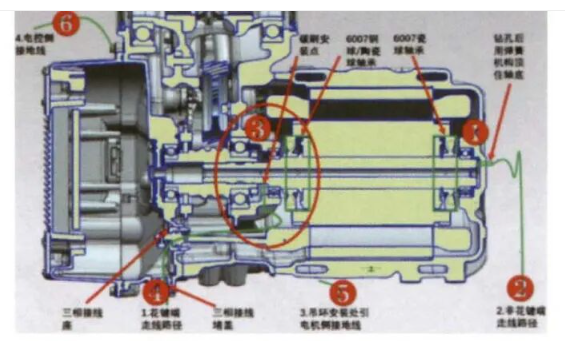
轴电压测点布置:电控侧接地线端与花键驱动端
结果很有意思:高转速空载(最危险)工况下,方案二抑制效果显著——空载轴电压 5000rpm 从 12.89V 降到 5.30V,8000rpm 从 12.03V 降到 5.33V,12000rpm 时方案一仍有 17.50V(已接近 20V 风险线),而方案二把这些数字全部压回 10V 安全区内;按作者口径,陶瓷球轴承与导流装置协同应用可将轴电压降低 80% 左右。低转速段方案二略高于方案一,推测与导电环低转速下的接触阻抗特性有关,但整体优势明显。
另一个待解之谜:负载工况的轴电压普遍低于空载——机制尚不明确,可能与轴承运行状态导致的油膜变化有关,论文也把这个问题留给了后续研究。
08 十万公里与五百小时的考验
软硬件协同方案实施后:整车 10 万公里 耐久测试及台架复测,NVH 性能正常,电驱拆解后轴承转动灵活;电驱台架 500 小时 耐久试验(高转速循环最高 12000rpm、峰值扭矩 20%~100% 交变负载、频繁启停与扭矩突变)后,轴承拆解扫描确认——钢珠轴承与陶瓷球轴承均无电腐蚀现象。
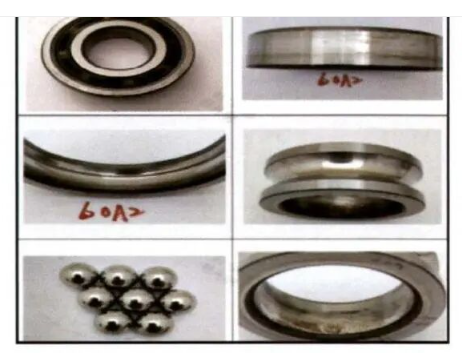
500 小时耐久后拆解:滚道光洁,无电蚀点坑
09 写在最后
驱动电机轴承电腐蚀,本质是 PWM 高频开关激励下的"共模电压 → 寄生电容 → 油膜击穿"连锁反应,是电驱系统高电压化、高转速化必然要面对的挑战。它的隐蔽性在于早期无感,等异响出现时轴承已是"晚期"。
好在解法已经成体系:硬件上堵(绝缘)、疏(导流)、抗(润滑)三重联动,软件上用 PWM 策略与载频优化从源头削平激励,再把轴电压按"10V/20V"红线管理起来。本案例虽以异步电机为例,但机理与策略对同样采用 PWM 控制的永磁同步电机同样适用。
下次再听到电机低温异响、高速啸叫之外的"第三种声音",不妨也查一查:是不是电,正在你的轴承上"打闪"。