NUMISHEET 2025 工业基准:PAM-STAMP 测试结果
| NUMISHEET 2025 系列连载 ⑤NUMISHEET 2025 工业基准:PAM-STAMP 的成形结果摩擦 0.05、压边力 1250 kN、自由回弹,其余全取默认的一套算例 |
| 2026-09-29 系列⑤ 约12分钟 |
一、这一算的工况 |
这个 T-Node 是这个系列一直在用的那件工业基准,几何和材料在前面几篇已经备齐,这一篇换成 PAM-STAMP 来算。
工艺条件取三项:工件与模具之间的库仑摩擦系数 0.05,压边力 1250 kN,回弹按自由回弹处理。除了这三项,其余全部保持软件默认,没有去动精度档、时间步和接触设置,也没有做任何调优。这样取值是有意的,先看 PAM-STAMP 在自己常规设置下的结果,把人为干预压到最低,算出来的结果才说明得了问题。
材料沿用第二篇整理的那张 1.4301 卡片,原始料厚 1.5mm,弹性模量 207 GPa。这里照例交个底:官方那套试验数据是按 Yld2000-2d 的系数发布的,而这张卡上挂的屈服准则是 Hill 48。两边吃的是同一份数据,但数据落到屈服面上所用的模型不是同一个,先记着这一条,等后面几家都做完、做横向对照的时候再拿出来说。
二、计算时间 |
这套算例在 PAM-STAMP 里也分三步走,先拉延,再修边,最后回弹。每一步收尾时求解器都会打出一块 COMPUTATIONAL TIME,里面三行,CPU TIME、ELAPSED TIME,以及两者的比值。统计口径先说清楚,只记实际耗时,也就是 ELAPSED TIME 那一行;CPU 累计时间不列入,理由后面讲。
三步的读数是这样。拉延,实际耗时 146.1秒,报告同时给出 0:02:26,这一步的 CPU 累计是 145.0秒,比值为 99.23%。修边,实际耗时 5.612秒,同时给出 0:00:05,CPU 累计 5.000秒,比值 89.10%。回弹,实际耗时 4.518秒,同时给出 0:00:04,CPU 累计 4.000秒,比值 88.54%。三步加起来 156.2秒,约 2分36秒。
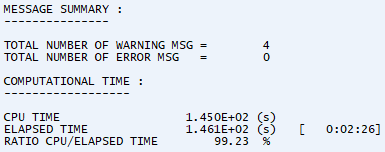
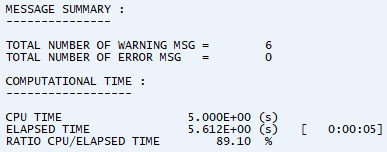
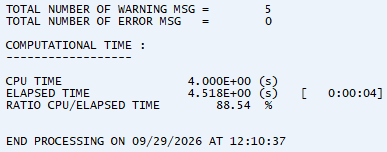
三个数里拉延占了九成以上,修边和回弹都在十秒以内。修边是沿修边线做的几何切割,板料在这一步不再经历大变形,用时短是正常的;回弹这一步只用了 4.518秒,比拉延小了一个量级还多,这个数本身就值得留意,后面如果要把不同算例的耗时放在一起看,回弹这一步的求解设置要先弄清楚,口径对不上的话比出来的数没有意义。
为什么不看 CPU 累计时间,前面说过一次,这里再说一遍。CPU 时间是把各个核心自己跑的时间加在一起,它反映的是计算资源的消耗量,不是这台机器要等多久;判断一套算例多久能出结果,看的是实际耗时。
这次的比值倒是给了一条有用的信息。三段的 CPU 与实际耗时之比分别是 99.23%、89.10%、88.54%,都在 1 附近。按常见的口径理解,比值接近 1 意味着这一步占用的算力与流逝的时间相当,也就是基本由单个核心串行跑完;如果这一步是多核并行,比值会成倍上去,八个核跑满会接近 8。笔者是按报告印出来的数这么读的,实际提交任务时的核数还请以当时的设置为准。这一点之所以要写清楚,是因为耗时这个数只有配上机器和核数才有意义:同一套算例换一台机器、换一个核数,三个数都会变,它们描述的是这次计算的过程,不是这个零件的固有属性。
三、厚度与减薄 |
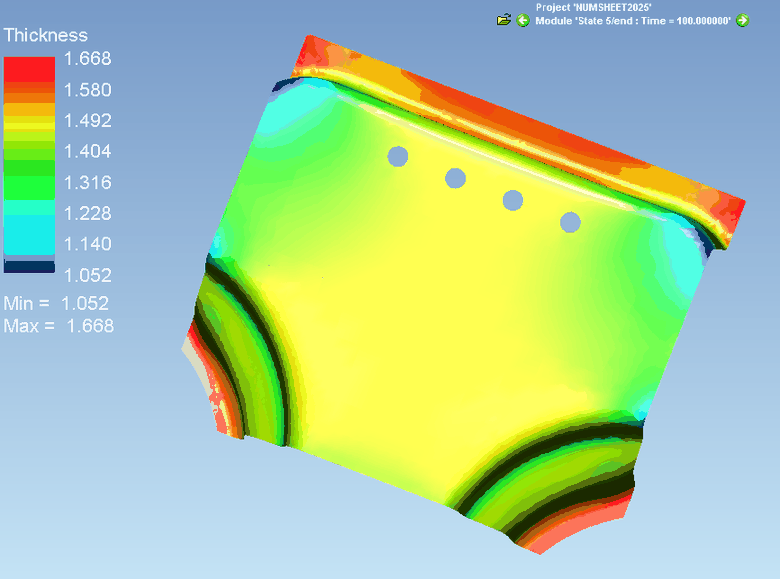
先看厚度。原始料厚 1.5mm,这一算最厚的地方 1.668mm,最薄 1.052mm。色标范围正好压在 1.052 到 1.668mm 之间,刻度八格,每格 0.088mm。
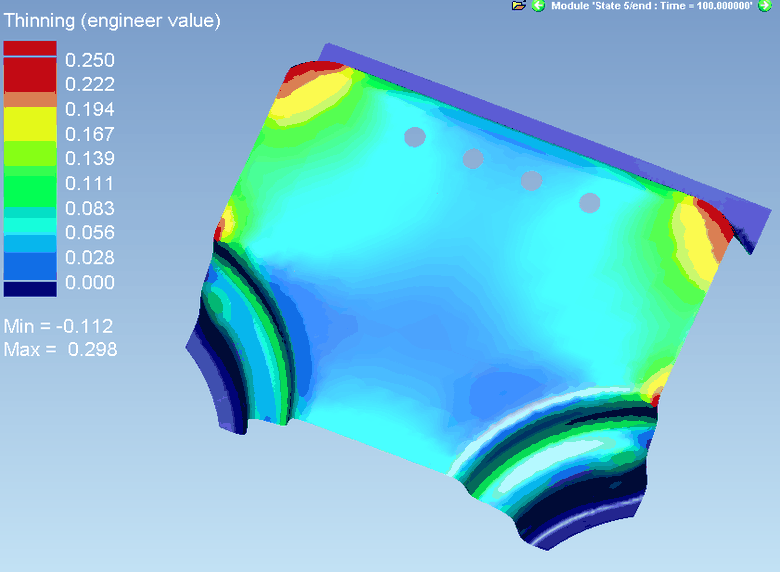
再看减薄。PAM-STAMP 这张图叫 Thinning(engineer value),这里有个容易踩的地方,它的符号约定是把减薄记为正、把增厚记为负。所以图上最大值 0.298 才是最大减薄,也就是 29.8%;最小值 -0.112 是增厚,也就是 11.2%。看这类图之前先把符号方向确认一遍,不然会把一增一减看成同一回事。
这张图的色标还有一处容易误读。它只画到 0.000 到 0.250,两头再各加一块深色,上端深红表示数值大于 0.250,减薄得更厉害;下端深蓝表示数值小于 0,也就是增厚。这两块不是更高的量级,只是把色标范围之外的值收进来,读图的时候按这个理解。
两张云图可以互相对上。最厚那处 1.668mm 对应减薄的 -0.112,1.5 乘 1.112 正好等于 1.668;最薄那处 1.052mm 对应减薄的 0.298,1.5 乘 0.702 等于 1.053,与厚度图上的 1.052 差 0.001,是减薄率只印到三位小数带来的舍入。两组数说的是同一件事,只是一张用绝对厚度表达,一张用变化率表达,算得过来,这也是读数正确的一处旁证。
所以这一算的最大减薄是 29.8%,最大增厚是 11.2%。
从分布上看,上方那条边缘是整件最厚的地方,在厚度图上是一条明显的红带,在减薄图上对应的就是超出下端色标的那块深蓝,两处指的是同一片;同一条边靠左的一段反过来,读数换到了减薄那一头。也就是说这条自由边上两种极端同时存在,一端增厚、一端减薄。整件最薄的地方有两片,一片在板料的左上角,一片在右侧的中段,减薄图上这两处正是颜色最红的地方,两边的位置对得上;几个圆角的内圈也各有一片偏薄的区域,但没有到极值。零件腹部占面积最大,颜色落在色标中间偏上的一两档,厚度介于两者之间。
四、成形极限 |
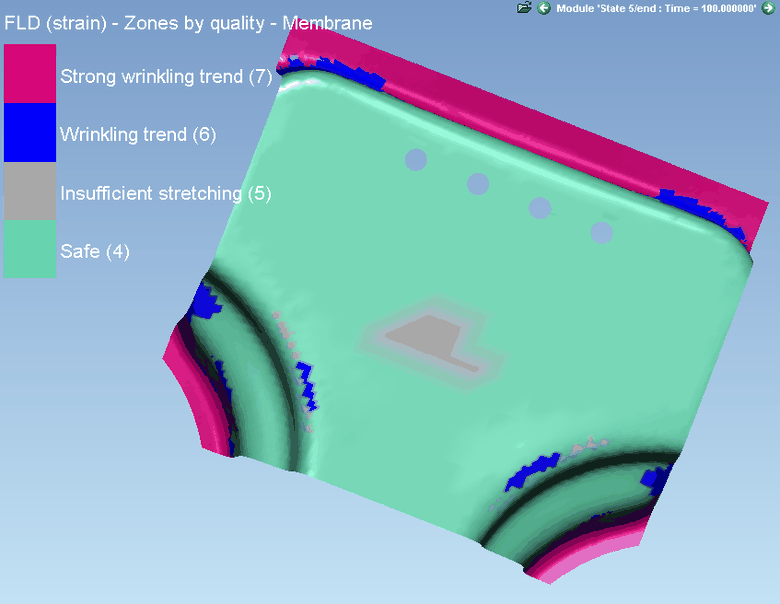
PAM-STAMP 的成形极限图给的是分区着色,图例列了四类:Strong wrinkling trend 编号 7,Wrinkling trend 编号 6,Insufficient stretching 编号 5,Safe 编号 4。这四个编号是 7、6、5、4 而不是 1、2、3、4,说明它们是软件内部那张质量分级表里的条目编号,不是这一次算例里排出来的顺序;这一次没有出现的类目,图上就不列。
先说结论,图例里没有出现与开裂相关的分区,这一算不开裂。占面积最大的是 Safe,也就是绿色那一类。起皱相关的两类沿零件上边缘排成一条带,并在几个圆角的外圈各绕一圈,外圈是品红色的 Strong wrinkling trend,紧挨着它的内圈是蓝色的 Wrinkling trend;拉伸不足那一类是中灰色,在零件中部有一小片。这个分布和上一节对得上,起皱的地方正是增厚的地方,两者都出现在自由边和圆角的外缘。
这张图没有印出各区的面积占比,笔者按像素数大致数了一下:安全区约占八成,品红色那一类约一成二,中灰那一类约百分之四,蓝色那一类约百分之三。
还有一点是显示上的,看图时容易误会。这套云图给三维面加了明暗,圆角那一圈曲面以及上边缘拐弯的地方会被压暗,最暗处大约只剩原色相的三成亮度;另一些地方则被提亮到接近泛白。明暗只改亮度、基本不改色相,所以判断分布的位置没问题,但不要拿图上的深浅去反推数值,数值以图上印出的极值和色标为准。具体到这张图,圆角那一圈有一部分面积被压得很暗,颜色偏黑,色相上仍然属于它本来的那一类,不要把它当成另一个分区。
五、回弹 |
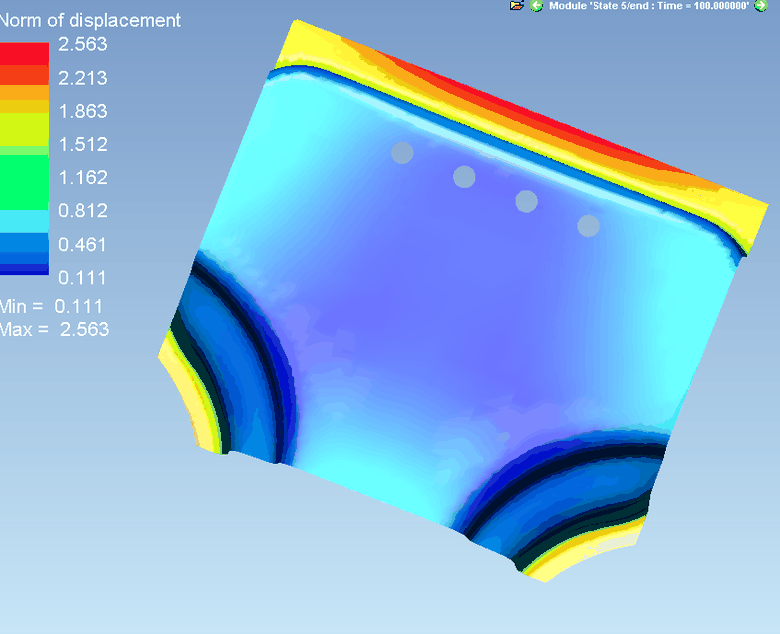
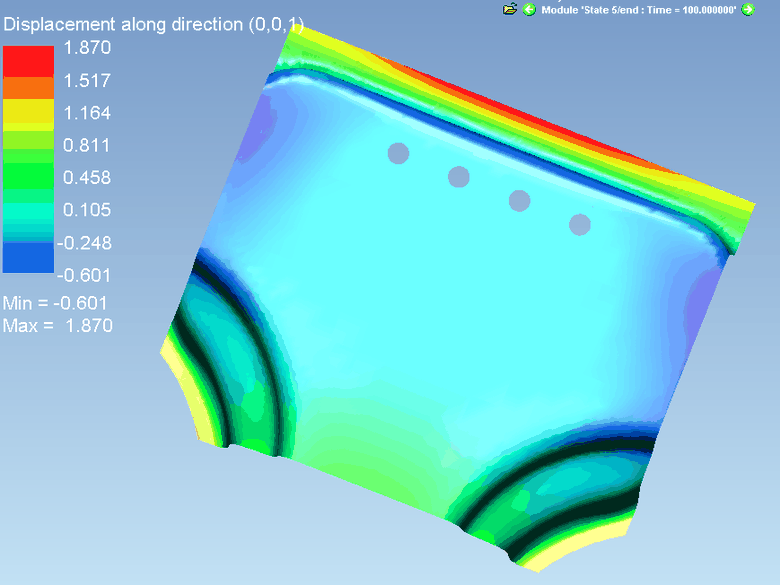
回弹同样是自由回弹,不带点约束。PAM-STAMP 给的是两幅图,一幅是位移的合成量 Norm of displacement,一幅是沿 z 方向的位移分量 Displacement along direction (0,0,1),单位都是 mm。两幅图上印出的最小值和最大值都是求解器报出的全场极值,不是采样读数。
合成量的范围是 0.111 到 2.563mm。最大位移出现在上边缘那一条带上,也就是前面说的增厚、起皱的那条自由边;零件腹部一片偏低,量级明显小于上边缘;下方两个圆角附近又回升,落在中间几档。除开自由边那一条和下方的圆角,零件其余部分的读数都不高,说明这套件的回弹在面上是比较均匀的,主要集中在自由边。
z 向分量的范围是 -0.601 到 1.870mm。分布和合成量不完全一样,上边缘仍然是最大的一带,极值 1.870mm 就落在这一带;紧挨着它内侧还有一条负值带,读到 -0.601mm,方向与外侧相反,也就是说这一条边上正负两种符号同时出现。零件腹部接近零位,下方两侧圆角附近又出现不大的正值。
两幅图之间的关系也值得说一下。合成量是三个方向分量的合成,任一点的合成量都不会小于该点在任一方向上的绝对值,所以 2.563mm 比 z 向的 1.870mm 大,是符合这个关系的;反过来,两个数不能放在一起比大小,它们说的不是同一件事。
六、结果汇总 |
把这一算的关键数值归到一张表里。
七、几点观察 |
一是这一算的结论是清楚的:不开裂,最大减薄 29.8%,位置在板料左上角和右侧中段这两片;最大增厚 11.2%,出现在上边缘那条自由边的右段。成形性分区里没有与开裂相关的类别,图例上出现的是安全区、两类起皱趋势和一类拉伸不足。单从这一次的计算看,这个工艺方案在 PAM-STAMP 里是通的。
二是减薄率这个数要和成形性一起看。29.8% 这个量级放在冲压里不算小,而成形性图上没有出现开裂相关的分区,两件事并不矛盾。减薄率是厚度方向上的一个量,能不能开裂还要看这一处的应变落在成形极限曲线的什么位置,同一个减薄量落在大变形区还是小变形区,结论可能完全不同。所以真要判断这一处能不能接受,稳妥的做法是回到那一处的应变路径和成形极限曲线上去看,而不是只盯减薄率这个数。何况这次是全默认、没有调优的状态,减薄出现的位置和量级正好可以当作后面调整的起点。
三是符号约定这件事值得单独记一笔。同样的减薄概念,不同求解器在界面上的符号方向不一定一致,有的把减薄记为正,有的把增厚记为正,而图上标的都是 thinning 之类的词。看熟了一个再去看另一个,很容易把同一类现象读成一增一减。拿到一份没见过的结果,先把符号定义确认清楚,比对着数值调参要重要得多。
四是显示上的明暗要认得出来。云图为了表现三维面,圆角和高光处会被压暗或提亮,色相基本不变。认得出这一点,就不会把圆角上那条暗色带当成另一个分区或者一处异常。判断数值一律以图上印出的极值和色标为准,不要用肉眼去看深浅估数。
五是关于横向对照,这一篇先不做。这个系列后面还有软件的结果要补,等几家都齐了再放到一起看。理由是这样更省事也更可靠:一套基准加一组同样的工艺条件,跑出来的结果谁高谁低,只有在几家的设置口径都对得上的时候才谈得清楚;逐个去比,容易把设置上的差异当成软件之间的差异。笔者现在能说的只是这一次的结果本身,横向的结论留到材料齐了再下。