【无框电机四连篇·第3讲】 TQ ILM-E50×14 拆解测绘:把一台散掉的无框电机量回数据
本文为电机视窗原创「无框电机拆解测绘」实战记录,所有数据均来自实物拆解与卡尺/百分表实测;磁钢牌号、绕组线径铭牌未标注的,已注明「未标注」。样机 TQ ILM-E50×14,铭牌参数 209 W / 0.53 N·m / 48 V / 5.1 A / 极对数 10P,编号见实物铭牌。
【无框电机四连篇·第3讲】TQ ILM-E50×14 拆解测绘:把一台散掉的无框电机量回数据
一套 TQ ILM-E50×14 无框电机摆上拆解台:一磁钢转子、一个绕组定子、一张环形 PCB,还有硅钢冲片、磁轭。它们不是一台电机的零件清单,而是一次「从成品到数据」的反向还原。本文结合 17 张拆解照片,按「电气接口—磁路边界—机械支撑—尺寸验收」四条线,记录这台 独立电机是怎么被拆开、量回数据的。
先说清一件事:很多人第一次拆无框电机,会以为拆机就是「掰开看个热闹」。其实反过来——拆机是反向还原设计:你拆开的不是零件,是厂家的工程取舍。PCB 走线藏着接线方式,铁芯拼装藏着工艺路线,磁钢排列藏着极对数。你量到的每个尺寸,都是厂家在成本和性能之间做过的选择题。这正是拆机和单纯「看结构」最大的不同:你拿到的是实物,要还原的是决策。
● ● ●
一、开工前:样机和工具先备齐
1. 铭牌资料值,只是标注不是实测
项目铭牌把这套样机归在 ILM-E50×14 的参数列,给出的主要资料值如下。这些数是厂家标注和测试计划,不表示照片中的拆解样件已经达到这些指标。
铭牌中 ILM-E50×14 的参数列(标注来源,非实测)
209 W、0.53 N·m 和 134 g 放在一起,能看出这是一套追求紧凑和动态响应的无框电机。样件最终能否达到这些指标,要看气隙、同轴度和驱动参数,不能只看拆开后的外观。
2. 拆前读图:用装配关系校正拆解顺序
TQ 提供了 ILM-E50×14 的装配关系,这是正向拆解比逆向猜测更占优势的地方——你有一张「标准答案」可以对照。动手前先确认三件事:定子靠哪个界面径向定位、转子磁钢环由谁支撑、PCB 压在绕组哪一侧。照片能看层次,图纸给尺寸;两者不一致时以图纸和实测为准。
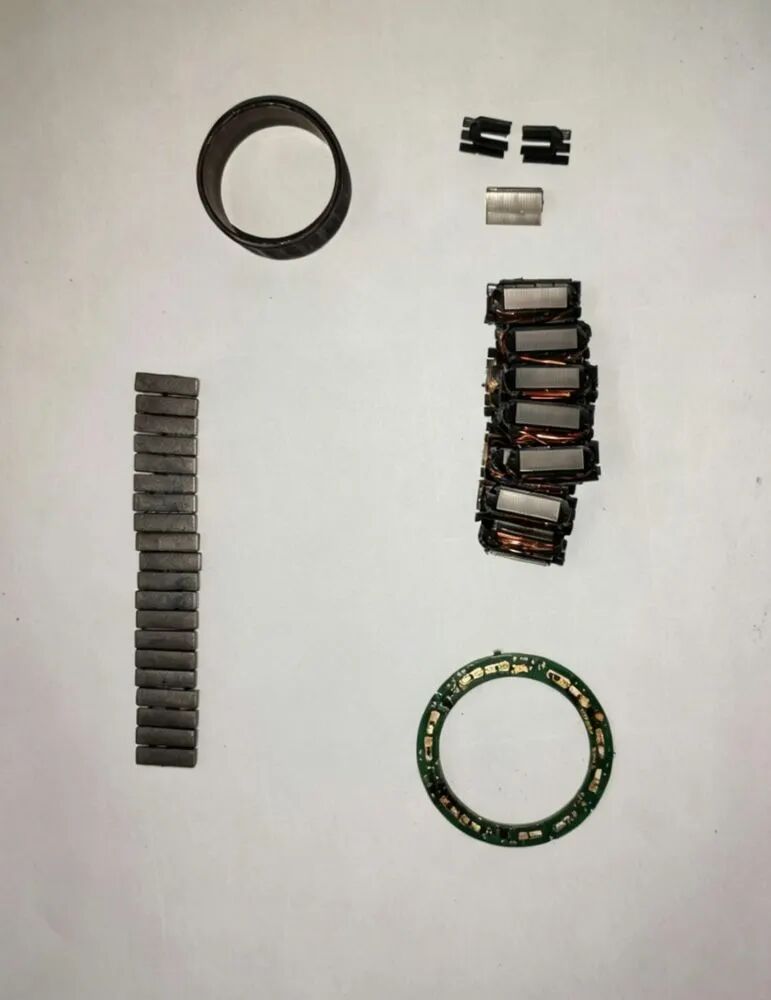 图_01
(图注:拆解前合影。从左到右、从上到下:硅钢片叠片、转子磁轭、单片冲片、18 槽定子绕组、20 段磁钢转子、环形 PCB 接线板——一台 209W 的无框电机,最终就拆成这 7 类零件)
拆解顺序不是随便定的,要照顾两条原则:能恢复、不破坏关键尺寸。这台无框电机有 5 个可拆界面:PCB 板、绕组、铁芯、磁轭、磁钢,逐个剥开,一台 209 W、0.53 N·m、最高 3768 rpm 的伺服电机就摊在桌上。
● ● ●
二、电气接口边界:环形 PCB 与 9 焊点
1. 环形 PCB 板:无框电机的招牌工艺
这种环形 PCB 板是无框电机的标志性工艺。它把 18 个齿槽的所有绕组抽头、连接、三相出线全部汇集到一张板上,省去传统有壳电机那种「绕组引出线 + 接线端子」的麻烦。代价也明显:PCB 板一旦烧毁,整圈绕组全废。
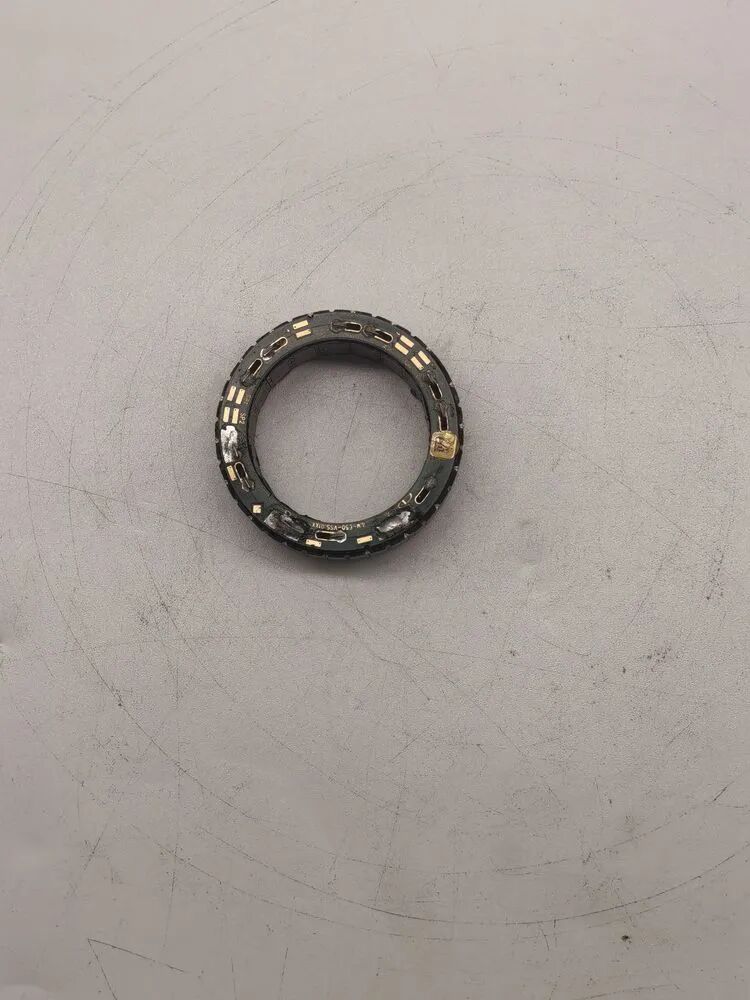 图_02
(图注:未拆解的定子+PCB 板组合。PCB 板卡在定子外圆凹槽里,与绕组端部贴合。整圈 18 个金黄色焊盘围在外圆周,黑色阻焊层覆盖走线铜箔——这是 9 焊点环形 PCB 板的正面照)
2. 三层结构:PCB 包绕组、绕组嵌铁芯
PCB 一拆,绕组靠自身弹性和端部绑扎固定在槽内,可直接整圈取出;绕组拆下后,铁芯是 0.35 mm 硅钢片扣点拼装,可单片剥离。三个状态一图对照,能清晰看出「PCB 包绕组、绕组嵌入铁芯」的三层结构关系。
 图_03
(图注:定子拆解 3 视角横向对比——左:未拆的定子+PCB;中:拆下 PCB 后的 18 槽定子绕组;右:拆下的环形 PCB 板)
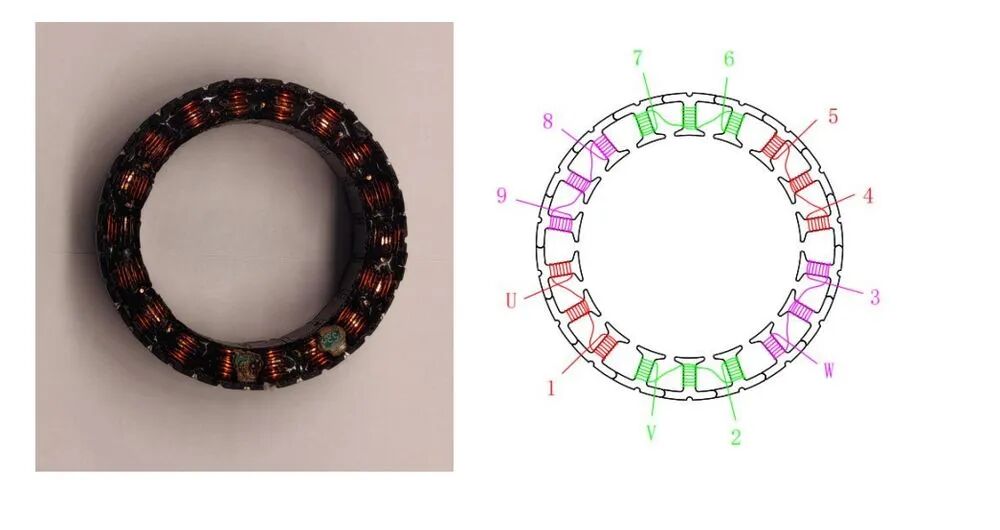 图_04
(图注:左:18 槽定子绕组实物俯视;右:三相绕组位置示意图。红色=U 相(1/4/5)、绿色=V 相(2/6/7)、紫色=W 相(3/8/9)——这是后面反推 PCB 走线的「绕组 → 焊点」对应图)
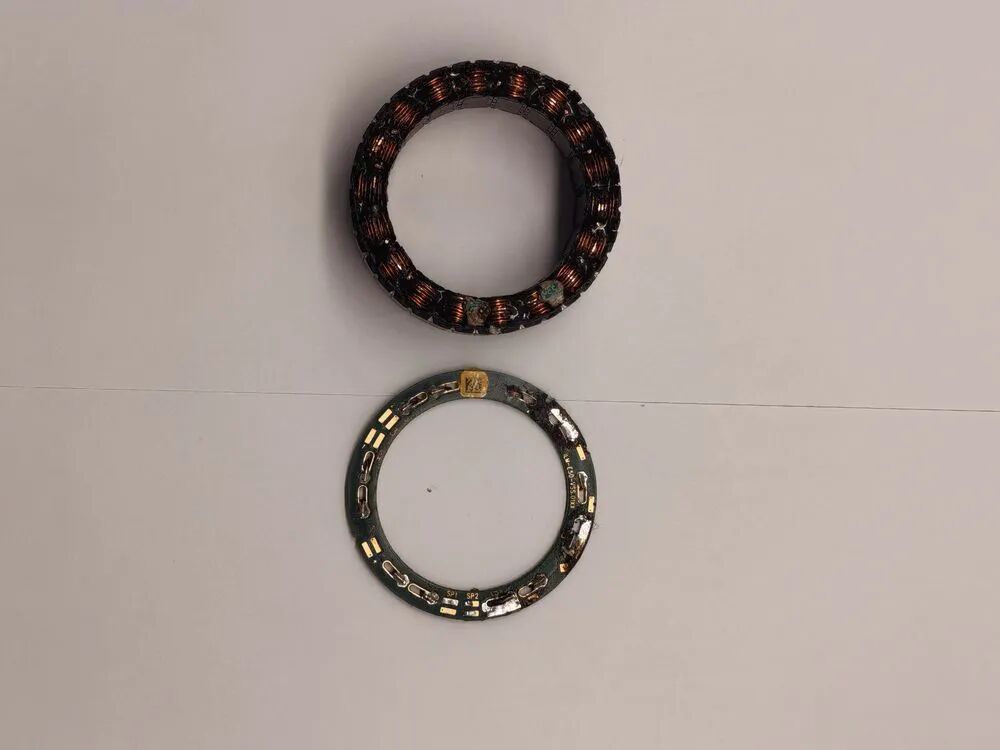 图_05
(图注:定子绕组与 PCB 板分离后的对照图。上:18 槽绕组总成,橙色漆包线规则绕在齿上;下:环形 PCB 板,能看到 9 个金黄色焊盘和走线铜箔。两者原本靠绕组引出线 + 环氧固定在一起)
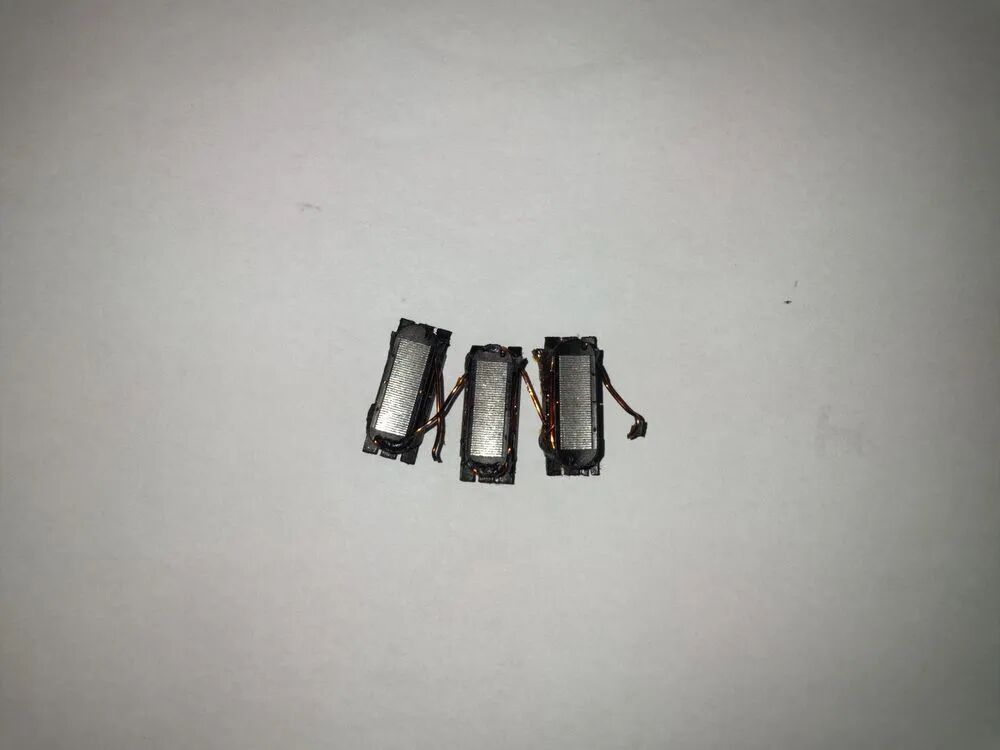 图_06
(图注:从绕组总成上拆下的 3 个独立绕组——每个绕组跨 3 个齿槽(「3 齿绕组」),端部短而规整。6 个这样的绕组均布构成整圈)
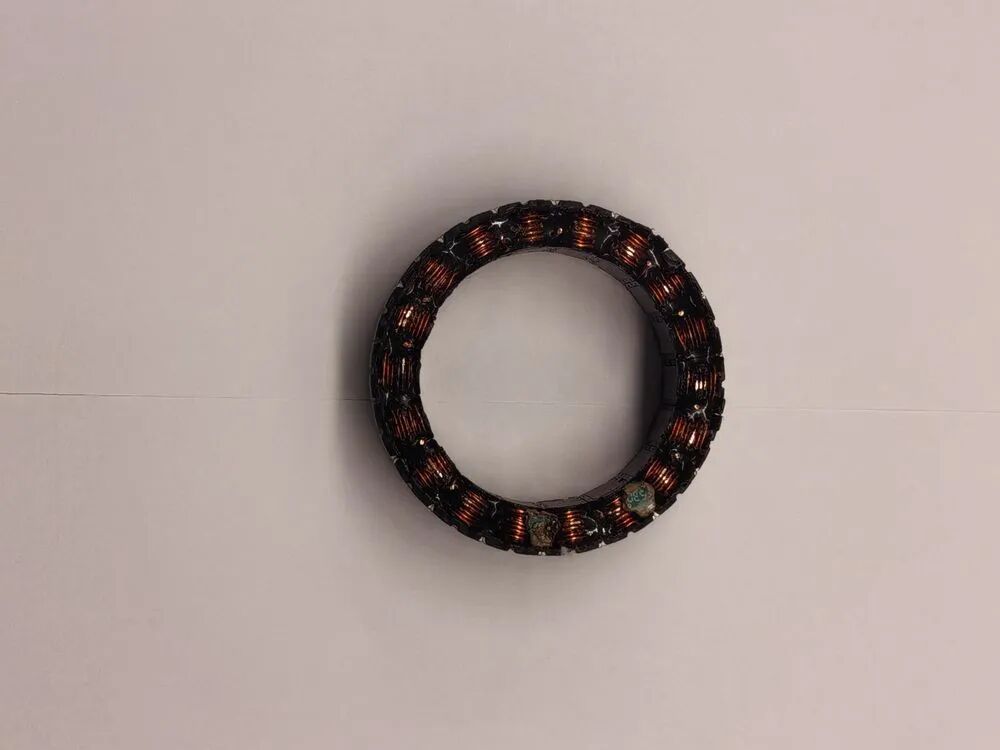 图_07
(图注:18 槽定子绕组成品——能直接数出 18 个齿、6 个绕组(每绕组跨 3 槽),端部被压成扁平状以减小电机轴向长度)
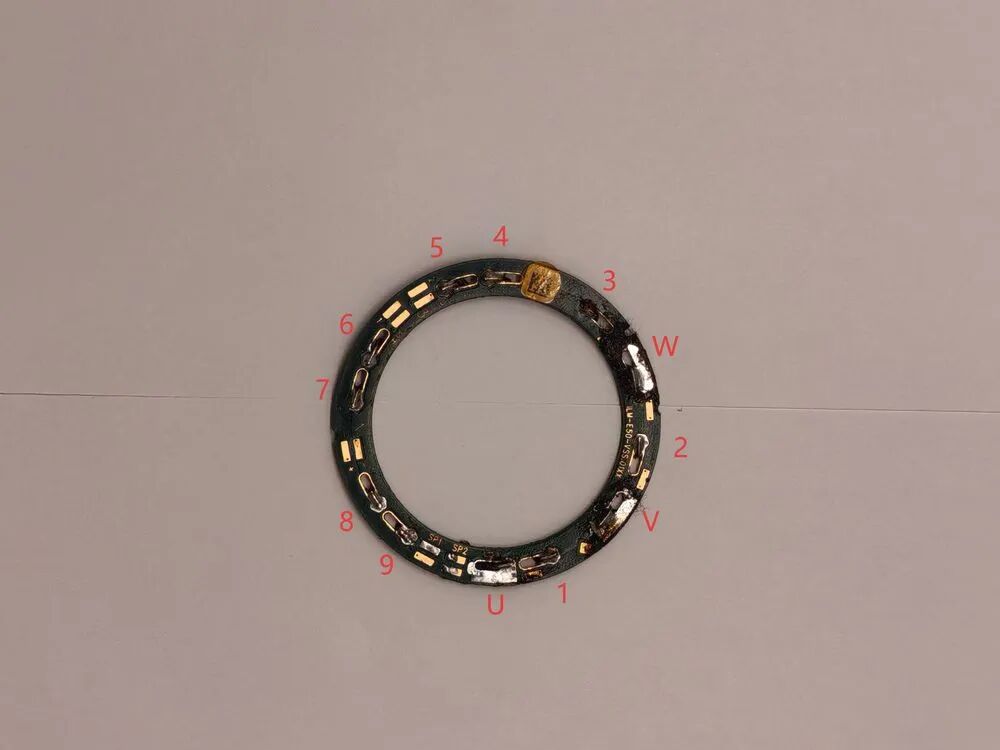 图_08
(图注:PCB 焊点特写——9 个金黄色焊盘 + 走线铜箔,环氧固定绕组引出线,这是反推走线的起点)
绕组结构拆出来是这样:
6 绕组、18 齿:每 3 槽绕一个绕组(业内称「3 齿绕组」),6 个绕组空间均布 每齿匝数 24(单边),并联后每相约 144 匝 集中绕:每个绕组只绕在 3 个齿上,不跨槽。端部短、铜耗低、嵌线工序简单 星形接线:6 个绕组 + 1 个中性点,组合成 2 并 3 串
为什么选 18 槽 10 对极(18N20P)?因为齿数/极对数 = 1.8,是分数槽集中绕组的经典搭配。绕组系数高、齿槽转矩小、磁动势谐波含量低,是这类小功率无框电机的常见选择。换成 12N20P(齿/极=0.6)或 24N20P(齿/极=1.2),齿槽转矩都会变大。
3. 走线反推:9 焊点 + 2 并 3 串
PCB 板拆下来后,绕组接线关系被它压在背面,外人看不见。标准做法是拿万用表通断挡逐点测焊点,把走线反推出来。这一章是拆机的精华,靠 5 张图把「实物 → 编号 → 走线 → 三相连接」四步串起来。
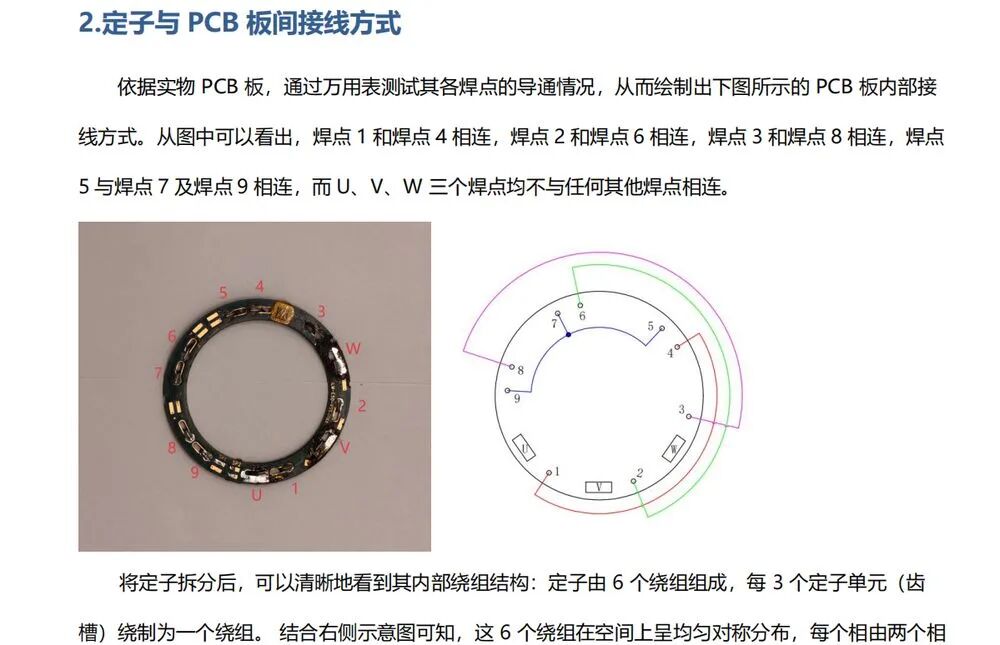 图_09
(图注:左:环形 PCB 板实物,U/V/W 标在 6/2/12 点钟方向(红色字母),1~9 号焊点标在板的对应位置(红色数字);右:万用表反推出的走线示意图,9 个焊点按「谁和谁相通」画了 4 根彩色连接线——这是后面「2 并 3 串」连接图的基础)
把三相绕组位置图和焊点编号图拼起来看:
每相 3 个绕组(1/4/5=U、2/6/7=V、3/8/9=W),按空间位置交替分布。这是保证三相磁场平衡的关键。
把万用表打到通断挡(蜂鸣器档),黑表笔固定在 U 焊盘,红表笔依次点 19 号焊点:红笔在 1 号点响 → 焊点 1 与 U 相通;红笔在 2 号点响 → 焊点 2 与 U 相通;红笔在 39 号点都不响 → 与 U 不通。重复 3 次(U/V/W 各做一次),就能把 9 个焊点按相分组。
 图_10
(图注:定子 18 线圈完整接线图(横排展开)——把圆形绕组「剪开拉直」成一条线,1~18 个线圈按顺序排列,U+/V+/W+ 三相出线从底部引出(U 红 / V 绿 / W 紫),3 串中点汇集到顶部(中性点 N)。这是反推最终结论图:18 个线圈,2 并 3 串接线)
这种横排展开是电机工程师的通用画法。把环形绕组剪开展平后,三相的连接关系一目了然。U+ 出来的线先经过线圈 1 的尾,再回到线圈 4 的头,构成 U 相的两个并联支路——这就是「2 并」的实际含义。
以上连接关系全部由万用表通断挡实测反推,不是铭牌标注。这意味着若某根 PCB 走线断路,整个相就开路,无备。所以这种环形 PCB 板工艺对 PCB 厂家的铜箔走线精度要求极高。选 2 并还是 1 串,决定每相的等效匝数,进而决定反电动势常数 Ke。这台电机 Ke ≈ 105 mNm/A(铭牌),反推回去每相约 144 匝,与实测的 24 匝×3 齿×2 并吻合。
● ● ●
三、磁路边界:18 槽定子绕组与 0.35mm 铁芯
1. 0.35mm 硅钢冲片 + 扣点拼装
无框电机没有机壳做支撑,铁芯自身必须能扛住装配应力,所以铁芯叠装方式特别重要。这台用的是扣点拼装(interlock)。
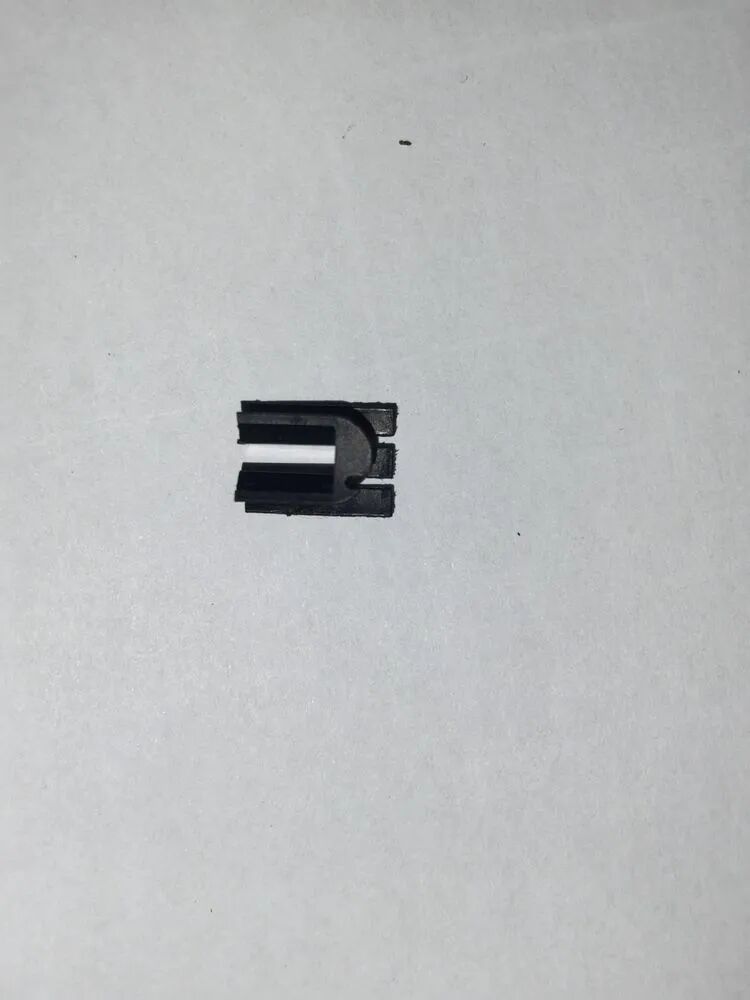 图_11
(图注:单片 0.35mm 硅钢冲片特写——能看到齿顶半圆、槽口矩形、齿身等宽。整圈 18 槽由数十片冲片叠压后,靠边缘扣点咬合固定,不需要焊接、不需要胶粘)
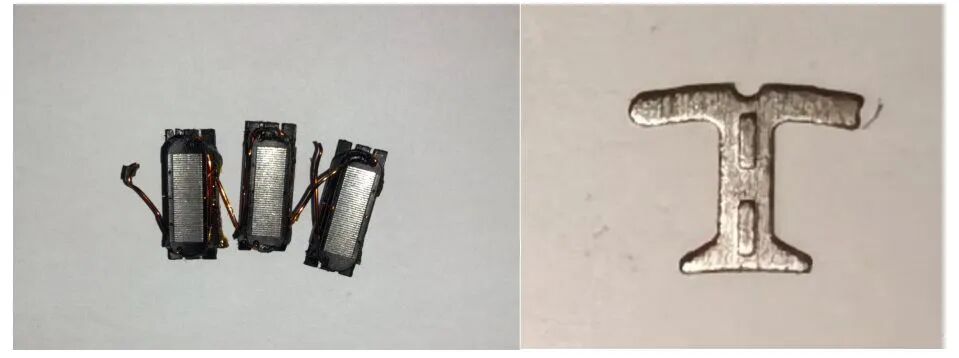 图_12
(图注:I 字型冲片扣点端面特写。两片硅钢片叠压后,V 形扣点咬合在一起,从端面看就是一个「I」字型凸缘——这就是无框电机铁芯拼装的关键工艺)
扣点拼装也是无框电机对客户机械精度要求高的根本原因。铁芯内圆没有径向加强,运行时由客户机壳/轴承系统提供支撑。
2. 18N20P 为什么是这块料
齿数/极对数 = 1.8,是分数槽集中绕组的经典搭配。绕组系数高、齿槽转矩小、磁动势谐波含量低。换成 12N20P(齿/极=0.6)或 24N20P(齿/极=1.2),齿槽转矩都会变大。这块料选得稳,是这台电机「小而响应快」的底子。
● ● ●
四、转子边界:20 段磁钢与实心磁轭
1. 环氧结构胶 + 热风枪拆磁钢
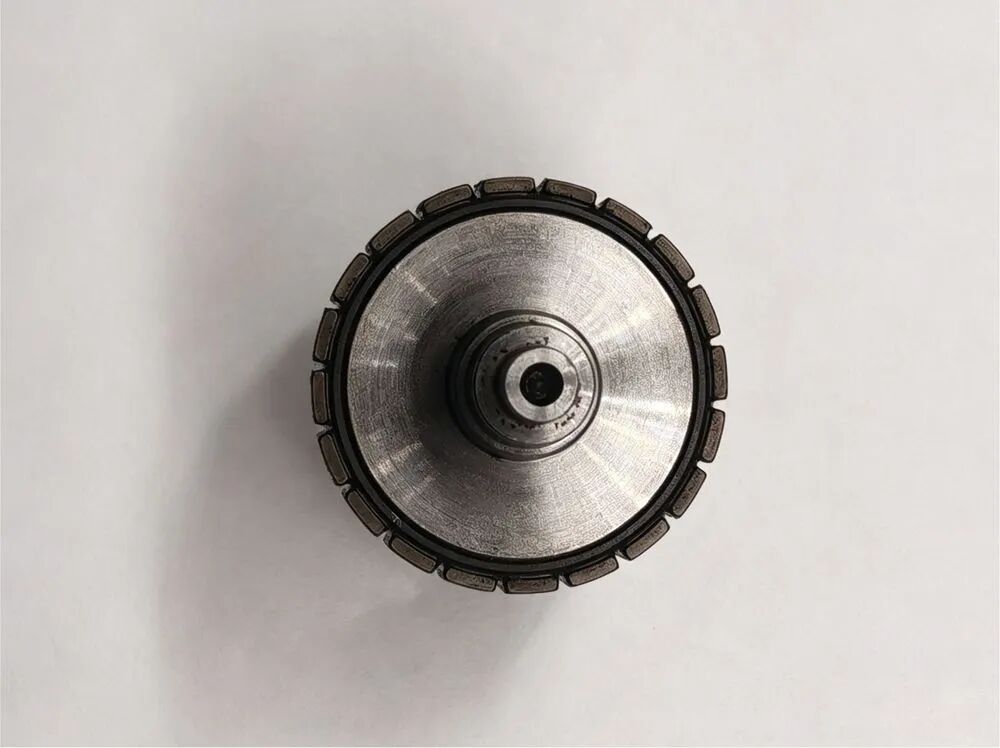 图_13
(图注:转子拆解前俯视图。能直接数出 20 片磁钢沿圆周 N/S 交替排布,外圆有环氧涂层(防止磁钢边角磕碰锈蚀)。中心是钢质实心磁轭+键轴)
磁钢与磁轭的连接是高强度环氧树脂结构胶,不是 AB 胶那种粘接,是工业级单组份热固化环氧(如 3M DP460、Loctite EA E-30CL)。拆法是热风枪 120℃ 加热 30s,让胶层软化到 Tg 以下,刀片从磁钢边缘轻撬。
很多拆机报告把「磁钢能撬下来」归功于环氧粘得不牢。其实是胶的工作温度 Tg ≈ 110~130℃,120℃ 热风正好让胶进入玻璃化转变区。这是工艺特性,不是工艺缺陷。
2. 20 片 N/S 排列:指南针法判极
剥下磁钢后,下一步要确认 20 片的极性排列是不是规范的 N/S 交替。这台用指南针法:
拿一个普通指南针,沿转子外圆周慢慢走一圈 指南针一端指向 N、一端指向 S,相邻磁钢的指向应该相反 20 片共 10 对极(10P),全部交替则判定合格
实际测下来:20 片全部 N/S 交替,无错极。更专业的方法是用高斯计逐片测表面磁场强度(B_r),能同时判断磁性能是否一致。但指南针法对拆机定性已经够用。
3. 镀环氧层:4 个作用,不只是防腐
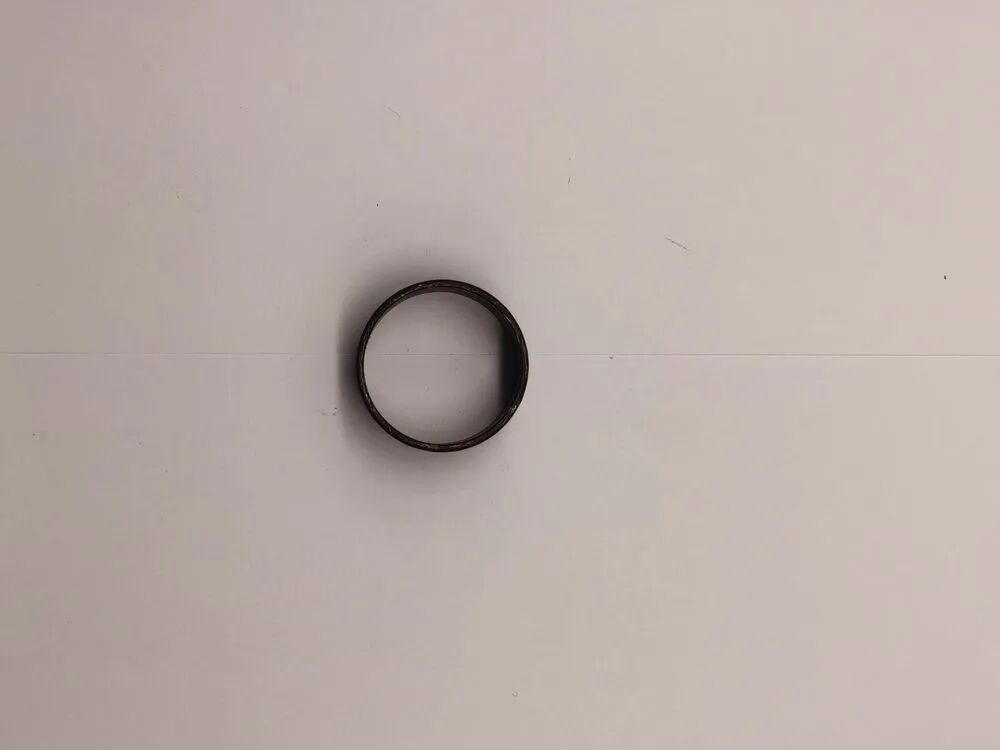 图_14
(图注:转子磁轭——钢质实心圆筒,剥掉 20 片磁钢后露出。表面残留少量环氧结构胶痕迹(白色斑驳),磁轭外径 Φ35.8mm、内径 Φ30mm、长度 16.1mm)
每片磁钢表面都镀了一层环氧,业内称环氧涂层(Epoxy Coating)。这不是为了好看,是 4 个实打实的作用:
业内还有一种镀镍 + 环氧双层工艺,多见于汽车级伺服。这台只是单层环氧,成本控制考虑。
4. 钢质实心磁轭:为什么不用叠片
磁轭是实心钢材直接机加工的圆柱体,不是 0.35mm 硅钢片叠压。这跟定子铁芯形成鲜明对比。
原因:转子磁场是直流场(永磁体产生),不随时间交变,所以转子磁轭里没有铁损问题。实心钢机加工成本低、强度高、永磁体粘接面规整。换成硅钢片叠压反而是多此一举。但有例外:高速电机或 PWM 高频谐波严重的场合,转子也会出现附加铁损,这种场合磁轭也要叠片或开轴向通风槽。这台 3768 rpm 偏低速,实心磁轭够用。
● ● ●
五、尺寸验收:卡尺/百分表不会骗人
拆解过程里顺手把几个关键尺寸用卡尺/百分表实测一遍,对比铭牌标注,看哪些对得上、哪些有出入。
1. 铁芯长度:14mm → 实测 14.02mm
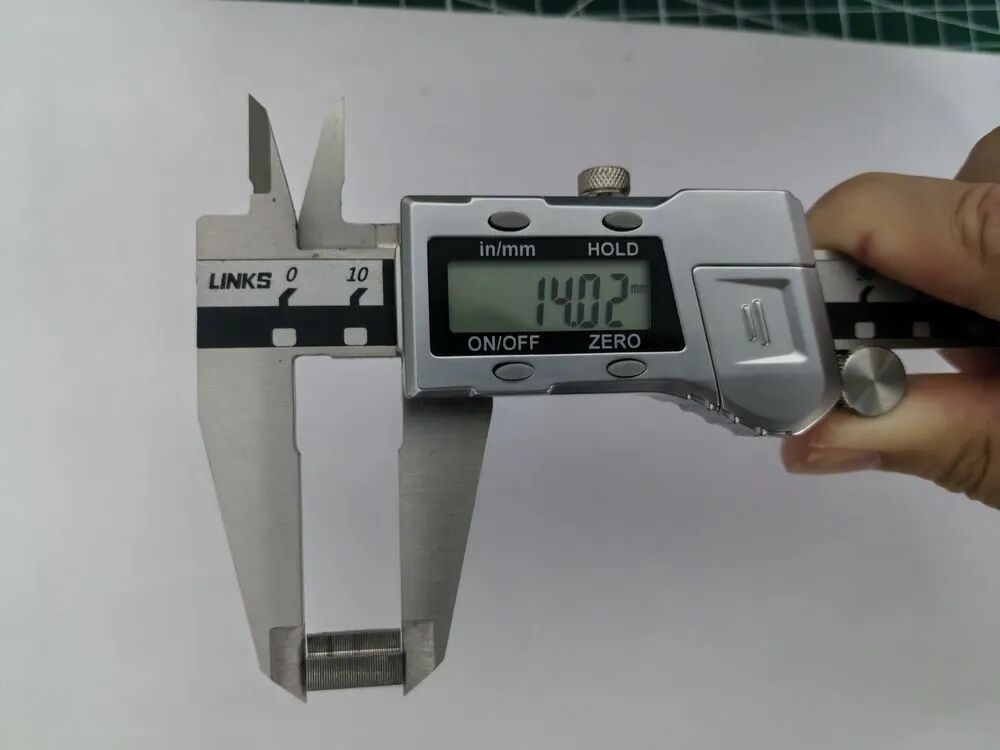 图_15
(图注:数显卡尺实测铁芯长度 14.02 mm。铭牌标注 14 mm,差 0.02 mm,在卡尺精度(±0.02 mm)误差范围内,对得上)
2. 转子高度:16.1mm → 实测 16.13mm
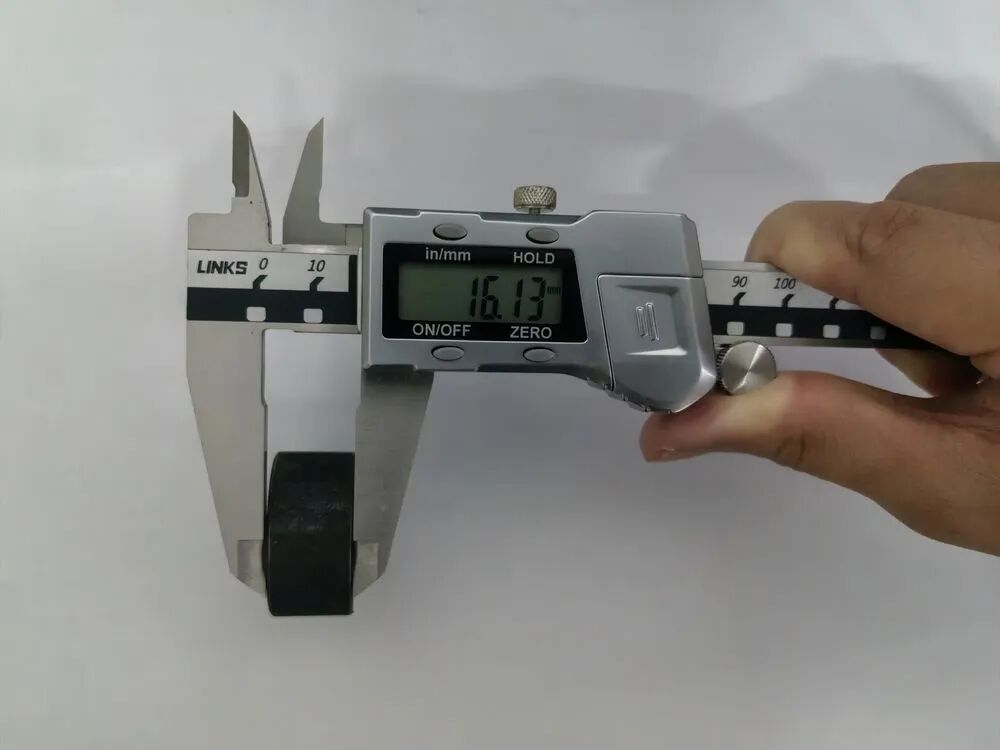 图_16
(图注:数显卡尺实测转子高度 16.13 mm。铭牌标注 16.1 mm,差 0.03 mm,仍在卡尺误差内。这 0.03 mm 多半是磁钢端面不齐或漆皮厚度)
3. 端面跳动:客户精度,不是厂精度
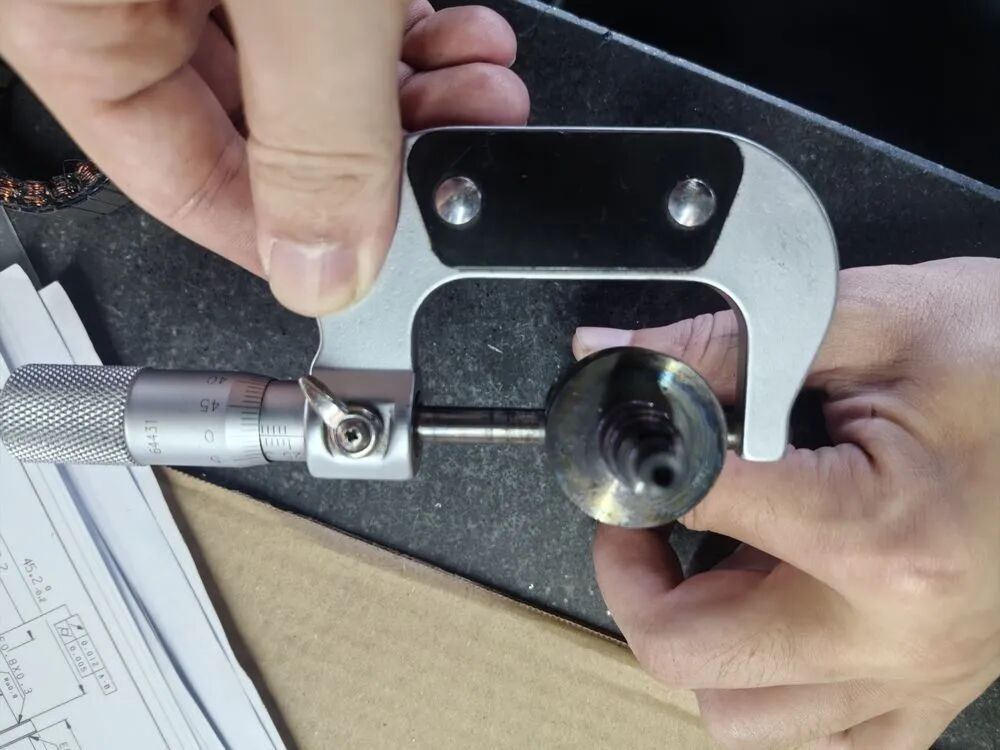 图_17
(图注:用百分表实测无框电机装配后的端面跳动。这是客户机械系统的精度指标,不是无框电机厂能决定的——无框电机出厂只有定子+转子两件,机壳、轴、轴承都是客户自己提供)
关于「端面跳动好,是不是说明无框电机厂精度高?」——基本说反了。轴伸端面跳动是客户机加+轴承精度的综合体现。无框电机厂的机加精度藏在气隙里:定子内外圆、磁钢环圆度、气隙均匀性。这些决定齿槽转矩和 NVH,不体现在轴伸上。
● ● ●
小结
TQ ILM-E50×14 的拆解,说到底就是把一台散掉的无框电机量回数据:环形 PCB 还原接线,扣点铁芯还原工艺,实心磁轭还原磁场性质,卡尺百分表还原尺寸。四句话收住:
无框电机拆的是零件,还原的是取舍
——你量到的每个尺寸,都是厂家做过的选择题;
环形 PCB 一板集成 9 焊点
,2 并 3 串,断路即整相开路;
定子扣点拼装铁损最低
,代价是内圆不能受大径向力;
转子实心磁轭只因磁场不交变
,换叠片反而多此一举。
照片能确认的是:ILM-E50×14 已从定子、转子、PCB、铁芯散件,拆成 7 类可测零件。气隙、同轴度、轴承预紧、反电动势、温升和负载能力,留给下一篇台架数据回答。
● ● ●
围绕 ILM-E50×14,我们的一组四连篇(从组装出发,正向走完):
01独立电机组装:把定子、转子、轴系和机壳组织成完整样件;
02实测与对比:上测试台,用电阻、电感、反电动势、转速和温升数据对照规格书;
03拆解测绘(本篇):把定子、PCB、转子、铁芯的关键尺寸重新量一遍;
04仿真验证:用 Motor-CAD + Maxwell,把模型、实测和规格书放在同一张对照表里。
关注我们,下一期 TQ ILM-E50×14 仿真验证见。
#无框电机#TQ #ILM-E50x14 #伺服电机 #电机拆解
本文仅记录 TQ ILM-E50×14 的一套样机及其拆解照片,不代表TQ 官方拆解指导,也不作品牌性能排名。