首页/文章/ 详情

收藏 | 一文搞懂热轧与冷轧:本质区别、常见牌号和选材
1月前浏览439

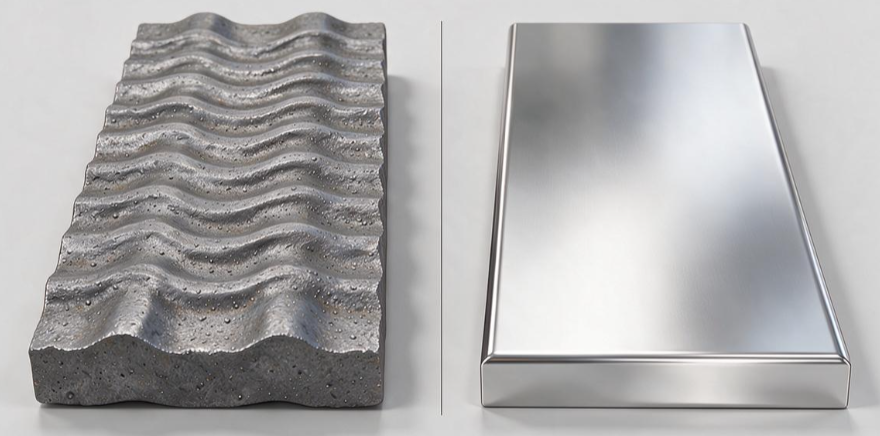
热轧和冷轧,同样是钢板或型材,为什么有的光滑如镜、价格偏高?有的表面发乌、厚实粗糙?它们在机械性能、加工工艺以及应用场景上有何本质区别?

一、 本质的区别:结晶温度

很多初学者容易望文生义,以为“冷轧”就是在冰冷的环境下轧制,“热轧”就是烫手的时候加工。          
其实,冷与热的真正界限在于“再结晶温度”。

1热轧(Hot Rolling):在再结晶温度以上(钢材通常在 1100℃~1250℃ 加热,终轧温度约为 800℃~900℃)进行的轧制加工。

1冷轧(Cold Rolling):在再结晶温度以下(通常在常温下)进行的压力挤压加工。

💡
• 热轧就像捏软化的橡皮泥,变形容易、成型快,但捏完冷却后表面可能不够平整。                  
• 冷轧就像在常温下硬压硬,虽然加工费力,但能压出极其精准的尺寸与极其光滑的表面。

二、 核心区别大盘点

对比维度

热轧 (Hot Rolling)

冷轧 (Cold Rolling)

加工温度

高于再结晶温度 (800~1250℃)

低于再结晶温度 (常温)

原料状态

钢锭、连铸坯

热轧钢卷 (需先经酸洗去除氧化皮)

外观质感

表面粗糙、有黑褐色氧化皮、暗淡无光

表面平整光洁、呈金属本色 (细腻光滑)

尺寸精度

精度相对较低,板厚一般在 1.0mm 以上

精度极高,可做极薄板 (可达 0.1mm)

力学性能

强度稍低、塑性与韧性好、无加工硬化

屈服强度与硬度高、韧塑性下降 (存在加工硬化)

残余应力

冷却不均产生截面自平衡残余应力

冷弯成型导致薄壁转角处存在残余应力


三、 热轧与冷轧的常见牌号

国标 (GB)、日标 (JIS) 与欧标 (EN) 牌号对照:

1. 普通结构与工程用钢

• 热轧主力牌号:
   - 国标 (GB):Q235B(最通用碳钢)、Q355B(低合金高强钢,原 Q345)、Q420 / Q690(高强重型钢)。          
   - 日标 (JIS):SS400(相当于 Q235)、SM490。          
   - 美标 (ASTM):A36、A572 Gr.50。          
• 冷轧牌号:
   - 普通结构件极少冷轧,少数精密薄壁件会使用冷轧平整板(如 SPCC 级别的冷硬卷)。

2. 冲压与深冲用钢

• 冷轧主力牌号(冲压件绝对首选):
   - 日标 (JIS):SPCC(普通冲压)、SPCD(深冲)、SPCE / SPCF(超深冲)。          
   - 欧标 (EN):DC01(普通级)、DC03(冲压级)、DC04(深冲级)、DC06(超深冲级)。          
• 热轧酸洗牌号(厚板冲压件):
   - 日标 (JIS):SPHC(商用)、SPHD(冲压)、SPHE(深冲)。          
   - 欧标 (EN):DD11、DD12、DD13。

3. 汽车高强度钢(AHSS)

• 冷轧高强钢:CR590/980DP(双相钢)、CR400/690TRIP(相变诱发塑性钢)、HC340LA(低合金高强钢)。          
• 热轧高强钢:QSTE380TM、BS510L / BS700MC(大梁与底盘专用高强钢)。

四、 汽车制造中如何选材?

汽车行业是冷热轧钢板应用最集中的领域之一。一辆车上到底哪里用冷轧、哪里用热轧?

1. 选材 4 大核心维度

1. 厚度与精度: 0.5–2.0mm 的精密薄板选冷轧;2.0mm 以上的厚板选热轧。          
2. 表面质量: 需电泳喷漆的车身外板选冷轧(A级表面);内部看不见的结构件用酸洗热轧。          
3. 冲压复杂度: 极深冲压复杂件(车门内板等)选退火冷轧板(如 DC04/SPCE)。 
4. 承载与防撞: 车架大梁选厚壁热轧高强钢(如 700L);安全骨架选冷轧超高强钢或热成形钢(如 22MnB5)。

2. 汽车零部件应用速查


车身外板
(侧围、车门外板、引擎盖)

采用 冷轧深冲钢 / 冷轧镀锌板(如 DC04, SPCE),确保表面零缺陷与极高成型精度。

车身安全骨架
(A/B柱、车门防撞梁)

采用 冷轧高强钢(DP钢)或热成形钢(22MnB5),在极薄的厚度下提供 1000–1500 MPa 的超高强度。

底盘与悬挂
(副车架、控制臂、扭力梁)

采用 热轧酸洗高强钢(如 QSTE 系列、S350GD),厚度通常在 2.5–6.0mm,抗疲劳冲击能力强。

商用车大梁与车轮
(卡车大梁、轮毂盘)

采用 高强度热轧板(如 510L, 700L, 380CL),承载力强且成本更具优势。

五、 快速识别小技巧

• 看外观: 表面光滑亮洁的是冷轧;表面黑褐色有氧化皮的是热轧。          
• 看厚度: 1.0mm 以下基本都是冷轧;3.0mm 以上绝大多数是热轧。          
• 看牌号字母:
   - 带 
C 或 CR(Cold/Cold Rolled):通常是冷轧,如 SPCC、CR590DP。          
   - 带 
H 或 HR(Hot/Hot Rolled):通常是热轧,如 SPHC、HRB400。


信息来源:网络


声明:本文所用图片、文字部分源于网络,目的为非商业性知识分享,版权仍属于原作者,如信息有误或涉及版权问题,请第一时间通知,我们将立即处理!


来源:材子笔记
疲劳通用汽车材料控制
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-09-08
最近编辑:1月前
材子笔记
硕士 | 研发工程师 爱材料,懂生活~
获赞 221粉丝 177文章 445课程 0
点赞
收藏
作者推荐

干货 | 一文读懂金属冲击韧性:夏比V型/U型缺口试验

你是否有过这样的疑惑, Q345D(现行国标对应 Q355D),前面的“Q345”代表屈服强度,而后缀“D”代表什么? 简单来说,“D” 代表材料在 -20℃ 严寒环境下依然不轻易发生脆断的能力。钢铁不仅要有扛得住重压的强度,更要具备抵御突发撞击的韧性。在工程实践中,评估这种冲击韧性最经典、应用最广的方法,就是夏比摆锤冲击试验。一、指标解读:Q345D 的“D”究竟包含哪些信息?国标规定,Q345D 厚度 12–150mm 的钢板,要求其在 -20℃ 时的纵向冲击功不小于 34J。将这句话拆解,本质上对应着三个核心评估维度:• 质量等级 (A/B/C/D/E) ──> 测试温度控制(决定耐寒能力) • 纵向冲击功 (J) ──> 能量吸收能力(数值越大越抗砸) • 钢板厚度分段 ──> 尺寸效应(厚板晶粒及偏析调控)1. 测试温度(韧脆转变的基准线)钢材随着温度降低会逐渐由韧性转变为脆性(即“冷脆性”)。字母 A/B/C/D/E 区分的就是测试温度: • A级:不做冲击要求 • B级:常温(20℃)冲击 • C级:0℃ 冲击 • D级:-20℃ 低温冲击 • E级:-40℃ 极低温冲击 因此,D级保证了钢材在北方寒冬或冰冻工况下的结构安全性。2. 纵向冲击功(≥ 34J)“纵向”指沿着钢板轧制延伸方向取样;“34J”则是摆锤打断试样时,试样吸收能量的最低合格门槛。3. 厚度差异(尺寸效应)对于 150–400mm 的超厚板,指标放宽至 ≥ 27J。这是因为厚板心部难以及时轧透,微观组织与偏析控制难度增加,标准据此作出了合理的物理容许调整。二、试验原理与关键操作要点冲击试验核心思想非常朴素:通过重力势能转换,测量断裂过程吸收的能量。试样呈简支梁状态放置于支座上,高举摆锤砸断缺口处,摆锤冲过断口摆升至一定高度,试样吸收的能量直接通过指针或数字传感器读出。在严格遵循 GB/T 229-2020《金属材料 夏比摆锤冲击试验方法》的过程中,有四个步骤直接决定了测试结果的质量:缺口制备与加工标准试样尺寸为 55mm × 10mm × 10mm。缺口是人为制造的应力集中源,必须用光学投影仪严格校验。加工硬化或微观毛刺会导致试样提前起裂,使测得的冲击功偏低。空打校准(扣除“机械损耗”)在不放试样的前提下释放摆锤进行空打,检查指针回零差以及轴承摩擦、空气阻力造成的能量损耗(300J 摆锤能量损失不应大于 1.5J)。确保测得的每一焦耳能量,都是试样本身吸收的。正确对中与反向对刀放置试样时,缺口的背面必须正对摆锤刀刃,使缺口处承受最大的拉应力。使用专用对中夹钳将缺口对准两支座中心,对中偏差不得超过 0.5mm。组试要求由于金属微观组织存在固有离散性,单次测试无法代表整体性能。国标规定每组试验试样数量不得少于 3 个,最终取平均值评估。三、V型缺口 vs. U型缺口:如何选择?夏比冲击试验主要分为 V型缺口(CVN)和 U型缺口(CUN)两种,其核心区别在于对应力集中的敏感程度。对比维度夏比 V 型缺口 (CVN)夏比 U 型缺口 (CUN)缺口几何角度 45°,底部半径 R = 0.25mm深度 2/5mm,底部半径 R = 1mm应力集中程度极高 (模拟尖锐缺陷/裂纹源)较低 (应力分布相对平缓)测试侧重点裂纹萌生与扩展抗力,对冷脆极其敏感材料塑性变形总量与断裂总吸收功数值特征同一材料下,吸收功数值较小同一材料下,吸收功数值较大主流应用场景现代工程结构钢、压力容器、船舶、管线铸造合金、高硬度金属、有色金属、老旧标准延续工业现实选择:真实工程构件中,焊缝、划痕和角隅处的缺陷通常是尖锐的。因此,包括 GB/T、ASTM、ISO 在内的现代主流标准,均以 V型缺口(CVN)作为结构评估的标准指标。四、异常结果的处理规则在实际检测中,遇到以下三类特殊情况,需严格按规范处理:1. 未完全折断: 摆锤能量不足以彻底打断试样(试样仅被拉弯)。此时报告数据前需标注“>”符号(如 >300J)或注记“未折断”,这代表材料韧性超过了试验机的破坏上限。2. 肉眼可见缺陷: 若断口表面存在明显气孔、夹杂物等冶金缺陷,需在报告中单独标注,不可直接归咎于材料本身韧性差。3. 卡锤或误操作: 只要出现卡锤或操作偏差,当前测试数据一律作废,必须重新补做试验。参考标准:GB/T 229-2020《金属材料 夏比摆锤冲击试验方法》信息来源:网络声明:本文所用图片、文字部分源于网络,目的为非商业性知识分享,版权仍属于原作者,如信息有误或涉及版权问题,请第一时间通知,我们将立即处理!来源:材子笔记

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈