再生聚丙烯中酚类异味物质的精准溯源:从 PPWR 法规到行业气味痛点解决方案
01背景:PPWR 时代下的再生塑料气味挑战
2025 年 2 月 11 日,欧盟《包装和包装废弃物法规》(PPWR)正式生效,对再生塑料在包装领域的应用提出了明确的强制性要求。该法规设定了一条清晰的"再生含量"路线图:到 2030 年,所有包装都必须含有一定比例的再生塑料,且针对接触敏感产品(食品、化妆品、医疗用品)的包装,对再生材料的质量要求更为严苛。
这一法规的核心传导逻辑是:"用更多再生塑料"→ "必须用得稳" → "必须控得住质量"。其中,气味与挥发性有机物(VOC)是衡量再生塑料质量"稳不稳"的关键指标之一,再生塑料的异味问题直接决定了它能否进入汽车内饰、家电外壳、食品包装等中高端应用场景。
然而,再生塑料的异味溯源长期面临三大技术瓶颈:
特别值得关注的是,再生塑料的气味问题在以下领域对终端消费者健康与体验影响尤为突出。
这些领域的共性是:人与产品的接触时间长、接触距离近、接触频次高,使得即使是痕量(μg/kg 级)的异味物质,也可能通过累积释放或迁移对人体健康与使用体验产生显著影响。
针对再生塑料体系复杂、难以分离的痛点,国高材分析测试中心建立了顶空固相微萃取-气相色谱-质谱/嗅闻联用(HS-SPME-GC-MS/O)异味溯源平台,实现了"采样-萃取-浓缩"三合一集成预处理,显著提高了痕量异味物质的富集效率;通过高分辨 GC-MS 完成复杂基质中酚类物质的高效分离与精准定性,并借助同步嗅闻端口实时捕获色谱流出物的感官响应,成功将化学成分与特征气味(如"焦糊味")准确关联,构建了"定性-定量-感官"一体化的评价体系。
本文将以物理回收工艺生产的再生聚丙烯(PP)为对象,分享中心如何利用该联用技术系统分析生产全流程中酚类异味物质的形成机制,识别关键气味指示物,为再生塑料企业的工艺优化与异味控制提供方法学参考。
02技术挑战:物理回收工艺下的"酚类黑箱"
物理回收工艺的一般流程为:回收原料 → 破碎清洗 → 挤出造粒 → 改性成品。
在上述热-机械耦合作用下,抗氧剂 BHT(丁基羟基甲苯)与抗氧剂 168(亚磷酸酯类)会发生热降解,生成一系列小分子酚类衍生物。这类物质极性较强、沸点较高,与聚合物基体存在较强相互作用,难以通过气态方式有效排出,反而如同"化学灰烬"在体系中持续积累,最终表现为再生塑料的"焦糊味"。
然而,长期以来行业面临的核心挑战是:到底哪种酚类物质是真正的"关键异味物质"?它在哪个工艺节点开始生成?浓度如何随工艺变化?——只有回答这些问题,才能精准定位气味控制的工艺靶点。
03四阶段全流程对比与半定量评价
为系统追踪酚类物质在物理回收工艺中的动态变化,中心制定了从"原料→清洗→造粒→改性"四阶段全流程对比方案。
3.1 样品制备与配方
表 1 再生聚丙烯配方
| 样品编号 | PP 含量/% | 助剂含量/% | 滑石粉含量/% | 加工方式 |
|---|---|---|---|---|
助剂组成为抗氧剂 1(受阻酚类)与抗氧剂 2(亚磷酸酯类)质量比 1:1。
3.2 测试条件
表 2 气味等级评价表、
| 等级 | 1 | 2 | 3 | 4 | 5 | 6 |
|---|---|---|---|---|---|---|
04多维测试结果与机理分析
4.1 酚类物质的动态变化规律
各阶段样品的总离子流色谱图直观展现了酚类物质的动态演变特征。
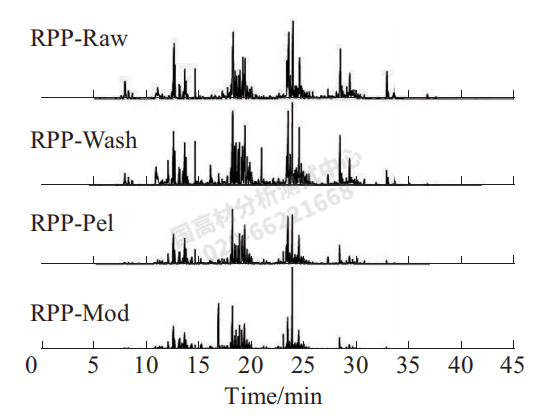
图 1 再生聚丙烯各生产阶段 GC-MS 总离子流图
表 3 各生产阶段酚类物质含量变化
| 酚类物质 | CAS | RPP-Raw | RPP-Wash | RPP-Pel | RPP-Mod |
|---|---|---|---|---|---|
| 2,4-二叔丁基苯酚 | 96-76-4 | N.D. | 3.3 | 64.7 | 72.5 |
这一数据明确证实:物理回收工艺中的"破碎、清洗"前处理工序难以有效去除已化学键合或溶解在聚合物相中的小分子极性物质——2,4-二叔丁基苯酚极性较强,更倾向于保留在疏水的聚丙烯相中,单纯的物理清洗无法解决该问题。
4.2 关键异味物质的识别与感官验证
表 4 各生产阶段气味等级与气味类型
| 样品 | 气味等级 | 气味类型 |
|---|---|---|
| 焦糊味 | ||
| 焦糊味 |
感官评价结果揭示了再生 PP 生产过程中气味来源的"阶段性转移"特征。
为精准识别关键异味物质,中心采用 GC-MS/O 嗅闻联用技术对造粒阶段样品进行分析,在保留时间 23.3 min 处持续检测到强烈的"焦糊味",经质谱鉴定为 2,4-二叔丁基苯酚(匹配度 > 850)。
4.3 气味活性值(OAV)定量评价
气味活性值(OAV)定义为化合物浓度与气味阈值的比值,是评价物质对整体气味贡献程度的核心指标。
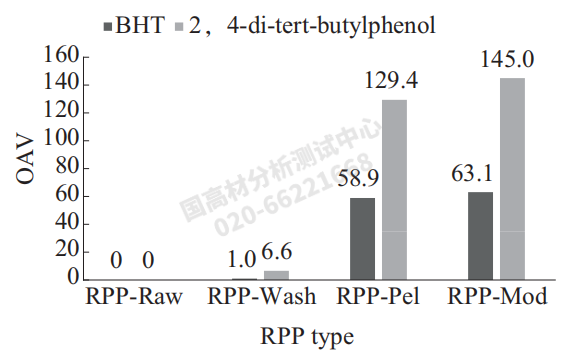
图 2 关键异味物质 OAV 变化
以 2,4-二叔丁基苯酚气味阈值 0.5 μg/L 计算:
OAV 从 6.6 到 145 的数量级变化,证实了热加工过程中抗氧剂降解是再生聚丙烯"酚醛味"的主要来源,2,4-二叔丁基苯酚被确认为再生聚丙烯造粒阶段的关键异味物质。
感官评价与化学分析结果的高度一致,验证了多模态方法在异味物质识别中的可靠性与适用性。
4.4 形成机理分析
中心研究揭示了核心机理:作为酚类抗氧剂,BHT 和抗氧剂 168 在物料的前期使用和回收加工中通过捕获自由基、自身热降解及挥发等途径被快速消耗;其分子在高温(>200 ℃)、高剪切(>300 r/min)和氧气协同作用下发生断链和异构化,转化为分子量更小、极性更强的酚类衍生物。
2,4-二叔丁基苯酚作为抗氧剂 168 降解后的稳定终端产物,具有分子量较小、极性较强(相对于 BHT)、沸点较高的特点,与聚合物基体可能存在一定相互作用,导致其在加工过程中难以通过气态方式有效排出。随着加工过程的推进,该物质如同"化学灰烬"一般在体系中持续积累,成为再生聚丙烯中残留的主要酚类物质。
其强烈的"焦糊味"特征与其分子结构中羟基和叔丁基的空间排列密切相关——这种结构使其具有较高的气味活性和低气味阈值。
05控制策略与建议
基于 2,4-二叔丁基苯酚的形成机理与溯源分析结果,中心建议从三个环节采取针对性控制措施:
5.1 工艺优化层面
从加工工艺源头减少热-剪切-氧气对酚类抗氧剂的降解作用:
在保证塑化质量的前提下适当降低挤出机各区的加工温度,减少热输入;
优化螺杆转速和组合,降低剪切生热与物料停留时间;
在造粒与改性工序之间增设抽真空脱挥(vacuum devolatilization)环节,辅助排出挥发性降解产物。
5.2 抗氧剂体系选择
从抗氧剂配方层面减少异味前体物的生成:
选用耐热性更优、不易产生带有气味降解产物的抗氧剂品种(如高分子量受阻酚、亚磷酸酯复配体系),从源头减少 2,4-二叔丁基苯酚的生成;
适当降低抗氧剂 168 的使用比例,或替换为低挥发性、低降解风险的替代品种。
5.3 原料预处理
从回料端减少带入与累积的异味物质:
加强前期分选工作,减少含有大量未知添加剂或已多次回收的废料比例;
建立完善的原料质量评价体系,对不同来源的回料进行分级处理;
对回料进行预干燥与热预处理,提前排出部分挥发性物质。
方法学普适性:中心构建的气味溯源分析方法具有普适性,可推广至聚乙烯(PE)、聚苯乙烯(PS)、丙烯腈-丁二烯-苯乙烯共聚物(ABS)等其他再生塑料的异味诊断与质量控制,为塑料循环利用行业提供技术支撑。
06服务能力介绍
国高材分析测试中心致力于为再生塑料产业链上下游提供专业的异味溯源与质量控制解决方案。依托尖端的精密测试平台与多模态联用技术,和完备的 GB、IEC、ISO、ASTM 及大众 PV 3900 等标准检测体系,中心构建了涵盖痕量挥发物分析 / 关键异味物质识别 / 工艺-气味关联评价 / 配方优化验证的完整技术能力链。