DEFORM-3D仿真软件在连杆锻造过程中的应用
杨兆伟I,郭顺生2,孙康岭1
( 1 泰山职业技术学院机电工程系,泰安 271000;2 武汉理工大学机电工程学院,武汉 430070 )
摘要:分析连杆锻造过程中的参数选择,利用有限元仿真软件 DEFORM-3D 实现连杆锻造成形整个过程的数值模拟,在应力、应变分布、载 荷计算 、材 料流动速度、模具填充和毛坯优化等方面做了深入研究,为模具及成形设备的设计提供了可靠的依据,
关键词:DEFORM-3D 软件;连杆:数值模拟;塑件成形
中图分类号:T1391.9 文献标识码:A 文章编号:1671—3133( 2010 )08—0093—04
An application for forging of connecting rod based on DEFORM-3D
YANG Zhao-wei1,GUO Shun-sheng2 ,SUN Kang-ling1
( 1 Department of Electrical and Mechanical Engineering,Taishan Polytechnic, Taian 271000,Shandong,China;2 School of Mechanical and Electronic Engineering,
Wuhan University of Technology',Wuhan 430070,China )
Abstract:Proposes a method using finite element an alysis simulation software DEFORM-3D to a nalyze the parameter and realize process simulation for forging of connecting rod. It has detailed research for stress and strain distributionJoad calculation,material flow rate,mold filling,rough optimization and gives a reference for design of mold and fbnning equipment. Key words:DEEORM-3D;connecting ro<l;numerical simulation;plastic defonnation
0 引言
连杆是发动机中重要的部件,常用的制造工艺有铸造、模锻 、粉末 锻造、一次烧结和粉 末热挤压锻造等,无论是从国内目前现有生产状况来看,还 是从技术经济性方面分析,模锻 生产都占据着一定的优势,而在实际的连杆模锻生产中通常都是设计人员依靠自己的经验和不断的试模 、修模 来提高连杆的锻造质量,即使经验丰富的设计人员也无法保证一次成形出合格的终锻件,反复的试模和修模不仅浪费大量的时间 、人力和物力,也增加连杆的生产成本,满足不了日趋激烈的市场竞争的需要。
随着 CAE 技术的发展,以有限元为代表的数值模拟技术得到迅速的发展,很多塑性成形技术中的难题迎 刃而解。利用计算机和运用数值模拟技术可以快速地获得较精确的解,这 极大地提高了求解的效率。
目前,塑性成形中的有限元数值模拟方法,既能宜观地描述塑性成形过程中金属流动状态,乂能客观地求解塑性变形区的应力、应变和温度分布状态,从而为模具设计和优化、产品工艺制定等提供科学依据 在诸多有限元分析软件中,最适合对金属塑性成形进行仿真分析的就是 DEFORM 软件,它是专门用于分析金属成形过程的分析软件。
1 连杆的数值模拟及分析
下面以某摩托车连杆为例,进行数值模拟:
在 SolidWorks 软件中建立锻压模具型槽和相应锻 压件的 3D 模型,以 STL 格式文件导入到 DEFORM-3D 中建立有限元模型,模拟 从初始坯料到连杆终锻件锻 压变形过程。由于锻压成形中工件的塑性变形远大 于其弹性变形,因此,建立有限元模型时,工件被视为理想刚塑性体,模具被视为刚性体:
1. 1 DEFORM-3D 有限元模型建立
1.1.1 材料参数
选用 DEFORM-3D 材料库中自带的美国牌号 AI- SI-I045 材料(相当于国内的 45 钢 ),模拟的温度条件 为 1200P。
1. 1.2 模具速度参数
对于本次有限元数值模拟,设定连杆上模具作为主运动模具,速度 参数取 60mmA,下模具固定,设定速度参数为Omm/s。
1. 1.3 摩擦边界条件
选择剪切摩擦模型,并且是热模锻,设凸 模与工
件间摩擦因数为 0. 3,凹模与工件间摩擦因数为 0. 3。
1.1.4 网格划分
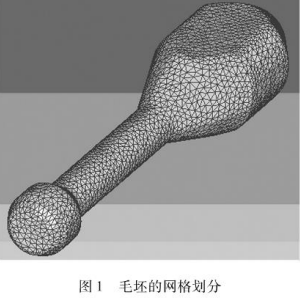
DEFORM-3D 中常用的网格 划分方法有相对网格 划尔 relative )和绝对网格划分( absolute )两种,前者 通过控制总的网格数量和单元大小比例因子( size ra- ti。)来划分;后者通过控制最大或最小单元边 长和比 例因五 size ratio )来 划分。本文采用四面体网格划分 中的绝对网格划分形式。网格的总数量控制在 5 万左 右,网格的最小尺 寸 没定为 1mm,比例因 了一( size ratio ) 取 2。由于连杆属于复杂构件,所以模拟步长取网格 最小尺寸的 0.1 倍,如图I所示。
1.2 连杆的有限元分析
通过 DEFORM-3D 的数值模拟后,得到以下分析数据。
1.2.1 应力应变分析
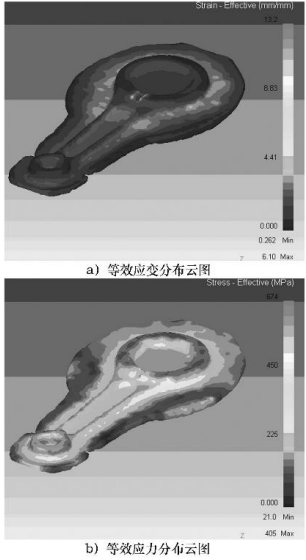
图 2 所示分别是终锻结束后连杆的等效应变和等效应力分布云图,由图 2 可以看出,等效应变和等效应力的最大值大部分出现在飞边部分、连杆大端压槽部位以及连杆小端。由于温度及流动性的影响,导致连杆飞边部分的等效应变和等效应力较大,而在连杆大端压槽和连杆小端应力应变较大的原因是两处的形状较大、小端上端面复杂,应力 值会比其他部位的应力值略大些,这和平时加工情况相符,也和设计人员的经验相吻合。
1.2.2 成形载荷分析
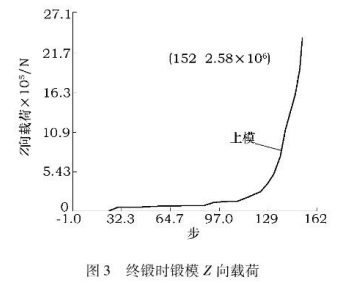
图 3 所示为终锻时锻模 Z 向载荷图,从图 3 中可 以清楚地看到一般锻压的三个阶段,即徽粗阶段 、成 形阶段和靠模阶段。在徽粗阶段,载荷 作用比较小, 图形趋于稳定地上升•,坯 料在此阶段受到的载荷比较 小,即图形前半部较平处的载荷。随着时间的推移, 大部分材料已经要进入模腔进行成形加工,所受到的 力相应加大,此时,材 料变化剧烈,压力 上升速度非常 快。到达 129 步时,材料进入靠模阶段,材 料的流动变 化更加剧烈,材料 在模具的圆角、死角 和台阶 等复杂 形状处进行填充,形 成飞边,这时 压力出现了个大 的突变,然 后急剧上升,这是由于形成飞边的飞边槽 比较小,金 属通过飞边槽比较困难而造成压力迅速上 升,载荷达到 2. 51 xICTN,这与图 1 得到的等效应变和等效应力的分布一致。
1.2.3 材料流动速度分析
材料流动速度分析时取连杆大端切面为分析对象,主模具为上模,即运动模具,下模具静止,材料的流动方向如图 4 所示。图 4a 所示为压下量为 6mm 时的材料流动情况,可以发现,在上模的挤压下,材料的流动方向主要是顺着上模的运动方向,同时向大端径向方向流动,上部的速度大一些,底部的材料流动方向主要是在下模的底面方向。图 4b 所示为压下量为 13mm 时的材料流动情况,可以发现,在上模的压力下,材料的流动方向一部分顺着上模的运动方向,一部分由中心向横向流动,但是可以最终形成飞边。在大端的上、下内侧发现坯料上的材料流动出现了与压缩方向相反的现象,即材料的流动并没有顺着上模的压缩方向运动,而是反向运动,这样,就可以对上模和下模之间的空缺处进行填充,有利于锻件的成形。图 4c 所示为终止时模腔中材料的流动情况,可以发现,反向流动现象已经非常多,材料在对上、下模进行填充完后,在上模具的压力下,材料由中心和内部向飞边槽处流动,把多余的金属挤压到飞边槽中,从图 4c 中可以发现飞边槽处的材料流动速度最大。
2 毛坯的优化改进
对于连杆的锻压塑性成形过程,可以借助现有的 CAD/CAE 平台进行优化设计。在本文中主要是对锻压成形过程的优化和初始坯料(计算毛坯)的优化,锻压成形过程的优化是在锻压成形计算机辅助设计(CAD)过程中和 CAE 技术分析交互进行的;初始坯料优化是在完成了一整套锻压成形过程的数值模拟之后,通过考察终成形时连杆锻件每一部分的飞边分布情况,进而对初始坯料不同部位的尺寸进行调整,然后再次进行锻压成形过程的数值模拟,这样可以得到一个优化的初始坯料尺寸。本文模拟的毛坯采用楔横轧机制坯。
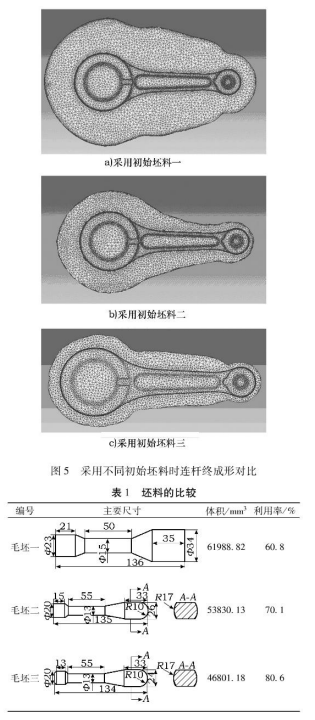
本文对比分析了三种不同初始毛坯在连杆锻压成形中的材料分配和流动情况。图 5 所示为采用不同初始坯料时连杆终成形对比,根据对初始毛坯一、二、三进行锻压成形数值模拟结果进行分析,毛坯一、二的飞边较大,材料的利用率较低。从毛坯优化后得到初始毛坯三的成形图可以看出,小头部分的材料利用率较高,在杆部和大头形成的飞边较毛坯一、二有明显的降低,可通过调整初始坯料大头和杆部的尺寸,使材料利用率提高。本文对初始坯料大头和杆部的尺寸进行了三次调整,然后进行连杆的锻压成形数值模拟,并得到较好的毛坯图。通过比较发现,采用初始毛坯三是最优的,如表 1 所示。
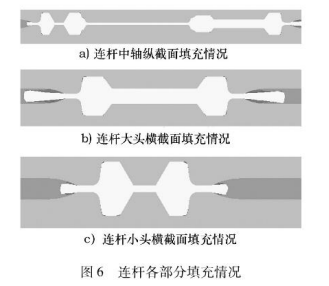
材料在终成形模具型 腔中的成形情况如图 6 所示。通过模拟可以看出,材料在模具型 腔中的填充情 况比较理想,锻件中轴线纵截面上的金属流动过程如 图 6a 所示;大、小头连 皮的终成形过程如图 61) 和图 6c 所示。
3 结语
本文利用 DEFORM-3D 软件对连杆模锻过程进行研究,首先对连杆毛坯和终锻的上、下模具进行三维造型,然后调入 DEFORM-3D,进行参数设置,最后进行终锻过程的模拟;分别对应力应变、成形载荷以及材料流动进行深入分析,并对毛坯进行优化。研究表明,采用 DEFORM 有限元软件对金属的塑性变形进行模拟,有利于帮助设计人员优化工艺参数,缩短工艺的设计开发周期,减少设计人员的工作量,提高社会生产效率,对实际生产有一定的指导意义。
原资料见附件
免责声明:
本页面/内容部分素材来源于互联网公 开 信 息,旨在传递更多信息,不代表本平台立场。
版权归原作者或机构所有,如涉及侵权,请通过平台联系我们,我们将在核实后第一时间处理。
本平台对转载内容的真实性、准确性不作任何保证,用户需自行判断并承担使用风险。