空工大&西交大&南航联合顶刊丨航空钛合金叶片增材制造、增材修复及疲劳性能评价研究进展
摘要:航空领域是推动增材制造(AM)技术发展的核心市场,该领域对高价值复杂结构件的精密制造和局部缺陷件的修复存在巨大需求。目前针对钛合金增材制造工艺、表征及疲劳性能评价的研究已较为广泛,但鲜有关于增材制造航空发动机叶片疲劳性能评价方法的综合综述。尽管增材制造技术在各工程领域展现出显著优势,但其应用于航空发动机叶片修复前,仍需开展严格的测试、评价与认证工作。本文介绍了增材制造技术在航空发动机钛合金叶片制造与修复中的应用,总结了影响增材制造钛合金疲劳性能的关键因素,深入探讨了增材制造件的疲劳失效机制、研究方法及工艺优化策略,并对比了多种预测模型在增材制造钛合金疲劳性能评价中的差异。
部分图文解读
部分图文解读
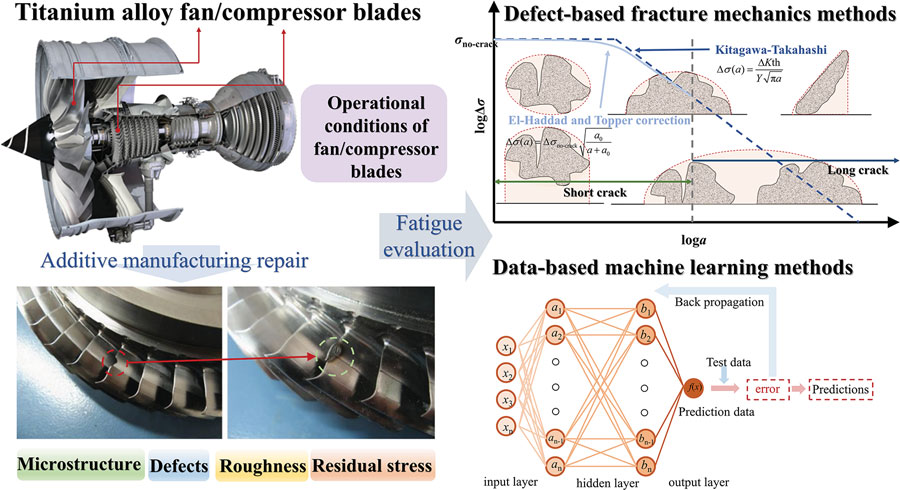
增材制造技术为航空发动机钛合金叶片的精密制造与损伤修复提供了全新解决方案,但其修复件的疲劳性能始终是工程化应用的核心瓶颈。本文系统梳理了航空钛合金叶片增材制造与修复技术的发展现状,剖析了影响增材制件疲劳性能的关键因素,总结了主流的疲劳性能评价方法,为航空发动机叶片增材修复技术的工程化应用与性能优化提供了重要参考,也为激光增材制造领域的研究人员提供了全面的研究视角。
主要亮点内容
技术应用梳理
系统阐述了航空钛合金叶片传统制造 / 修复方法(机械磨削、焊接)的局限性,以及增材制造技术(DED 直接能量沉积、PBF 粉末床熔融)在叶片制造与修复中的技术优势、应用现状,重点介绍了 LMD 激光金属沉积在叶片修复中的主流应用及国内外研究进展。 疲劳影响因素剖析
明确增材制造钛合金叶片的疲劳性能主要受微观组织、制造缺陷、表面粗糙度、残余应力四大因素耦合影响,其中未熔合(LOF)和孔隙缺陷是影响疲劳性能的核心因素;并总结了热处理、表面强化等后处理工艺对各影响因素的调控规律。 疲劳评价方法总结
全面梳理了增材制造钛合金疲劳性能的两类核心评价方法 ——基于断裂力学的传统模型(广义 Paris 定律、极值统计 EVS、Kitagawa-Takahashi 图修正法等)和基于机器学习的数据分析方法(RF 随机森林、CNN 卷积神经网络、PPgNN 概率物理引导神经网络等),分析了各方法的原理、优势及工程应用局限性。 工程实际考量
针对航空压气机叶片的复杂服役环境(离心载荷、气动振动、多轴疲劳),指出当前疲劳评价研究多基于等幅载荷的标准试样,而实际服役的变幅载荷、多轴应力及现场修复后处理工艺的局限性,是增材修复叶片工程化应用的关键挑战。 研究趋势展望
提出未来研究需聚焦增材缺陷在服役载荷下的演化规律、多场耦合下的疲劳失效机制、面向现场修复的高效疲劳评价方法,以及机器学习与断裂力学结合的混合评价模型,为增材修复叶片的结构完整性与可靠性保障提供支撑。
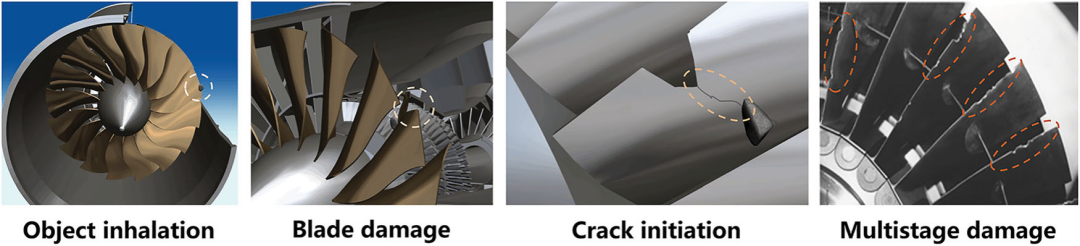
图 1 航空发动机风扇叶片外物损伤(FOD)失效过程
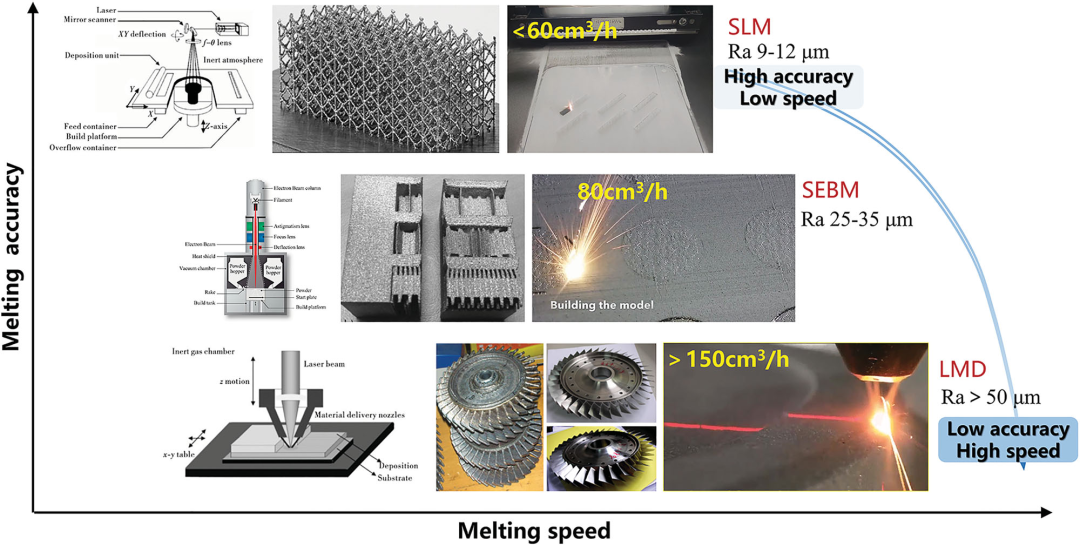
图 2 金属制造用三种增材制造工艺对比
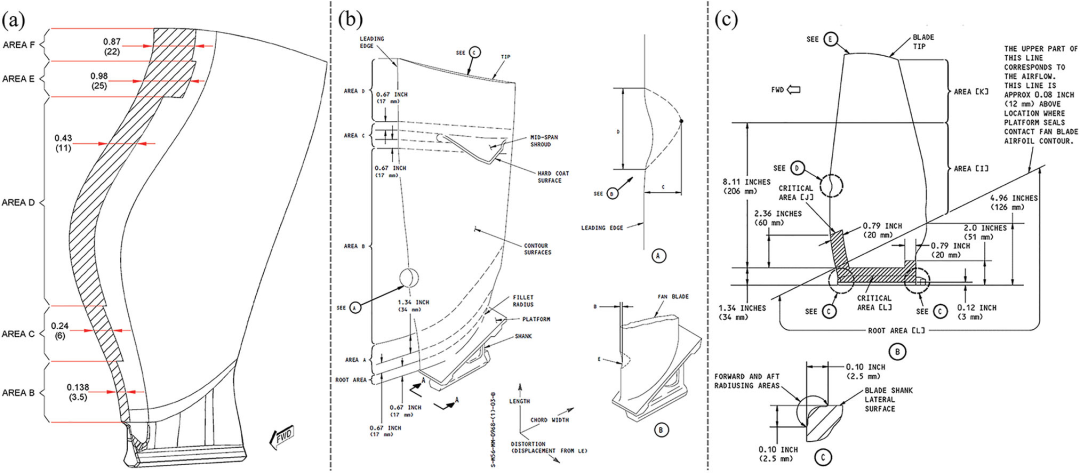
图 3 航空发动机叶片维修规范
(a) CFM-LEAP-1A 发动机风扇转子叶片打磨维修;(b) CFM56-3 发动机风扇转子叶片打磨维修;(c) CFM56-7 发动机风扇转子叶片打磨维修
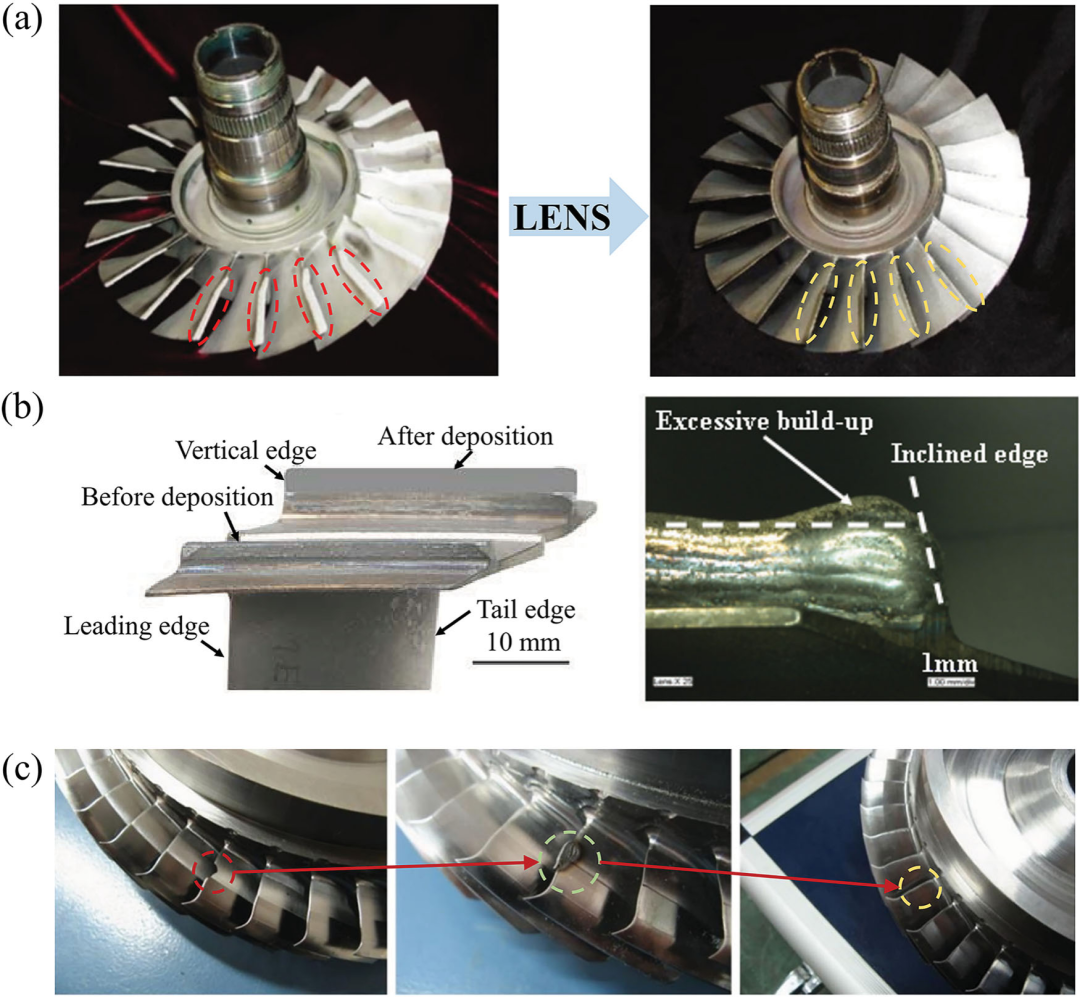
图 4 航空发动机叶片激光金属沉积(LMD)修复技术应用
(a) Optomec 设计公司采用 LENS 工艺修复的钛合金整体叶盘叶片;(b) 弗劳恩霍夫激光技术研究所修复的镍基涡轮叶片刃口(沉积前 / 垂直刃口 / 沉积后 / 过度堆积 / 倾斜刃口,标尺:前缘 / 尾缘 10mm、1mm);(c) 西北工业大学修复的钛合金整体叶盘叶片
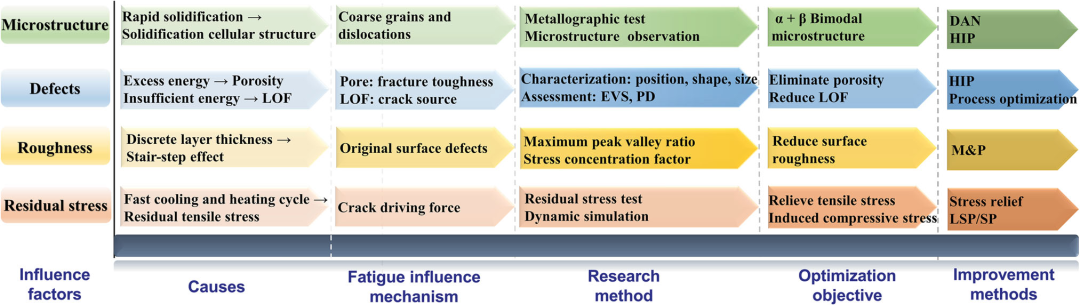
图 5 增材制造对钛合金疲劳性能的影响因素及调控策略
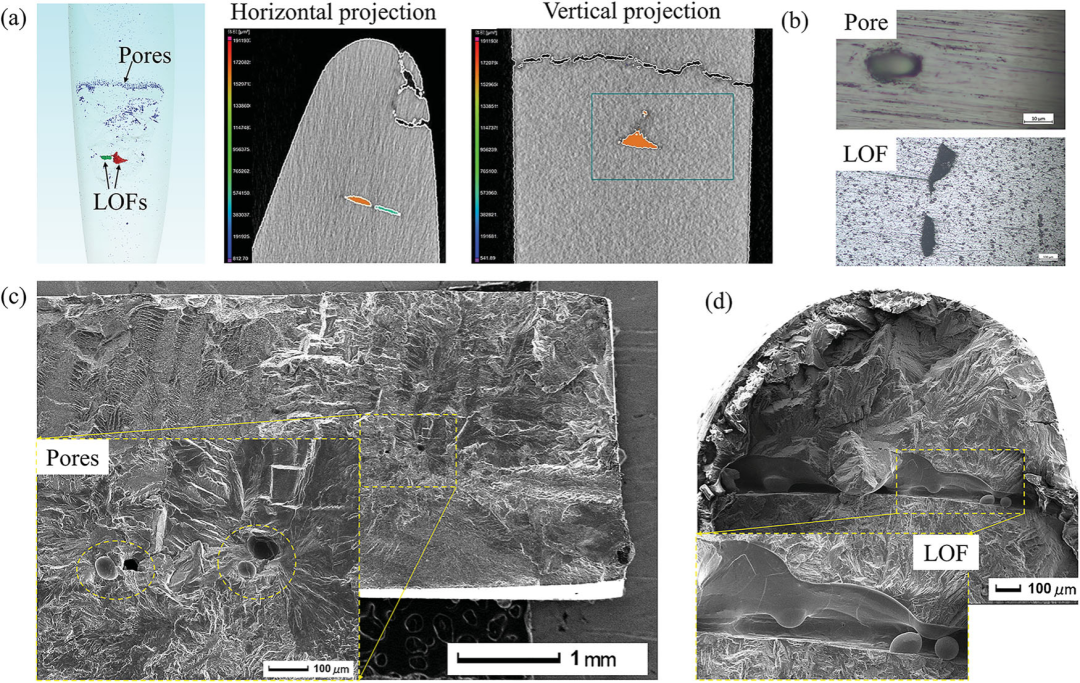
图 6 激光增材制造 TC17 钛合金试样的缺陷特征
(a)(b) 计算机断层扫描(CT)和光学显微镜(OM)观测到的孔隙与未熔合缺陷;(c) 孔隙诱发的拉伸试样疲劳断口;(d) 未熔合缺陷诱发的叶片前缘疲劳断口(标尺:100μm)
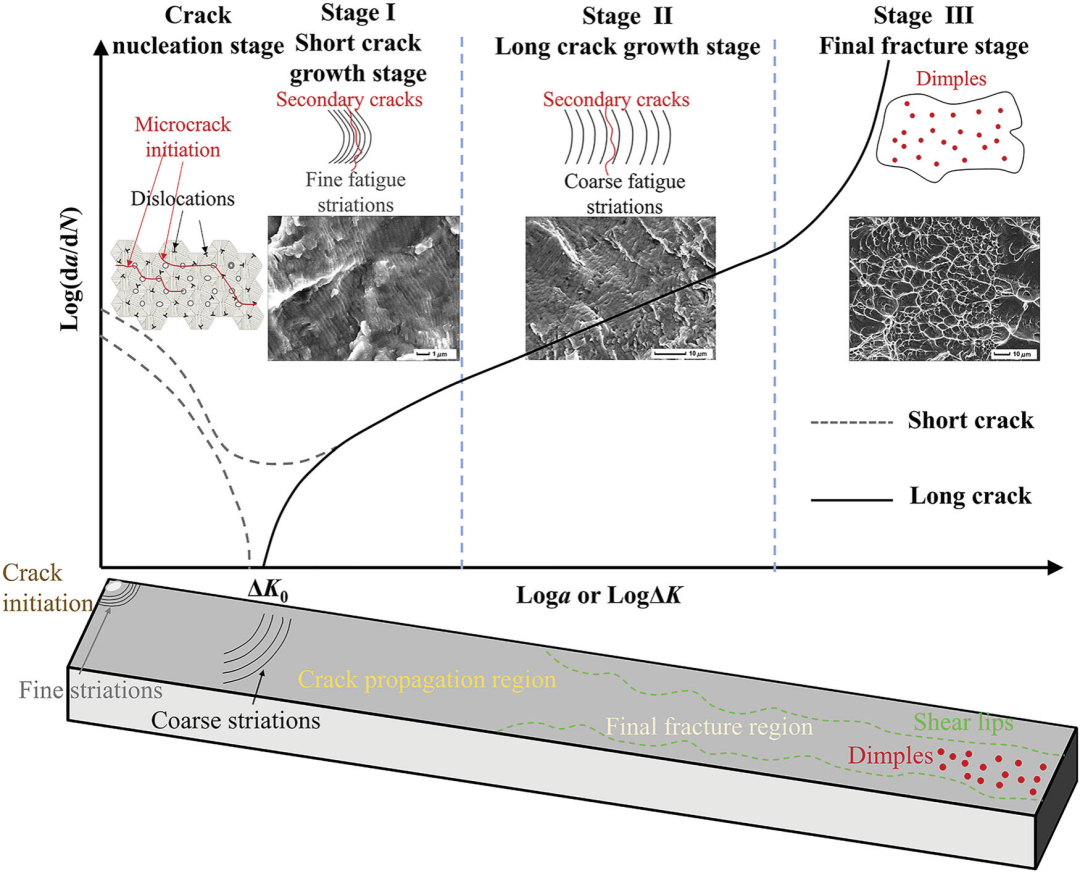
图 7 钛合金高周疲劳(HCF)断裂行为
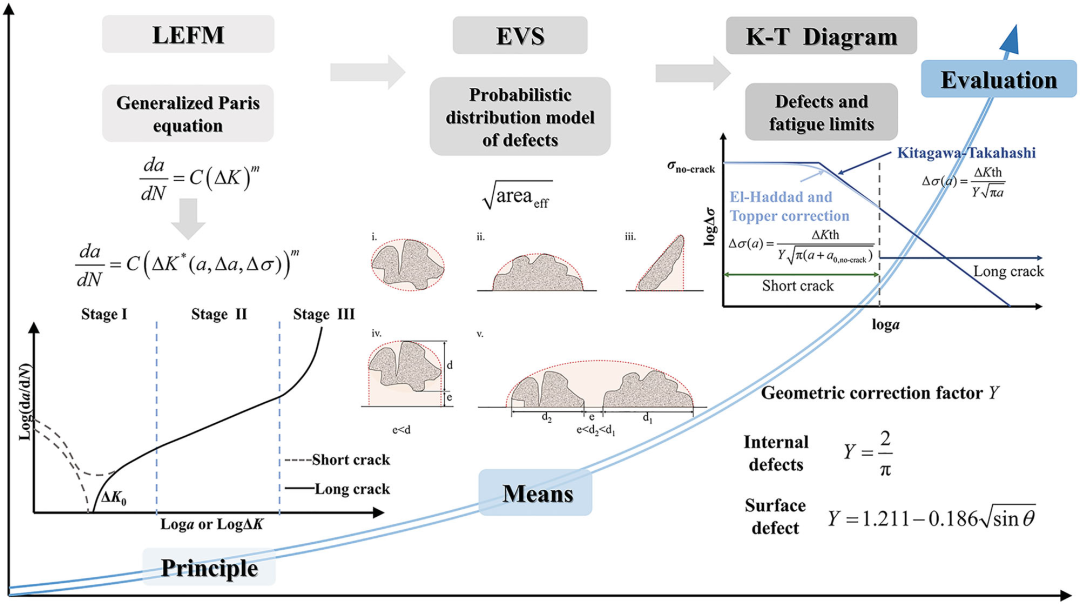
图 8 增材制造钛合金疲劳性能评价力学模型的发展
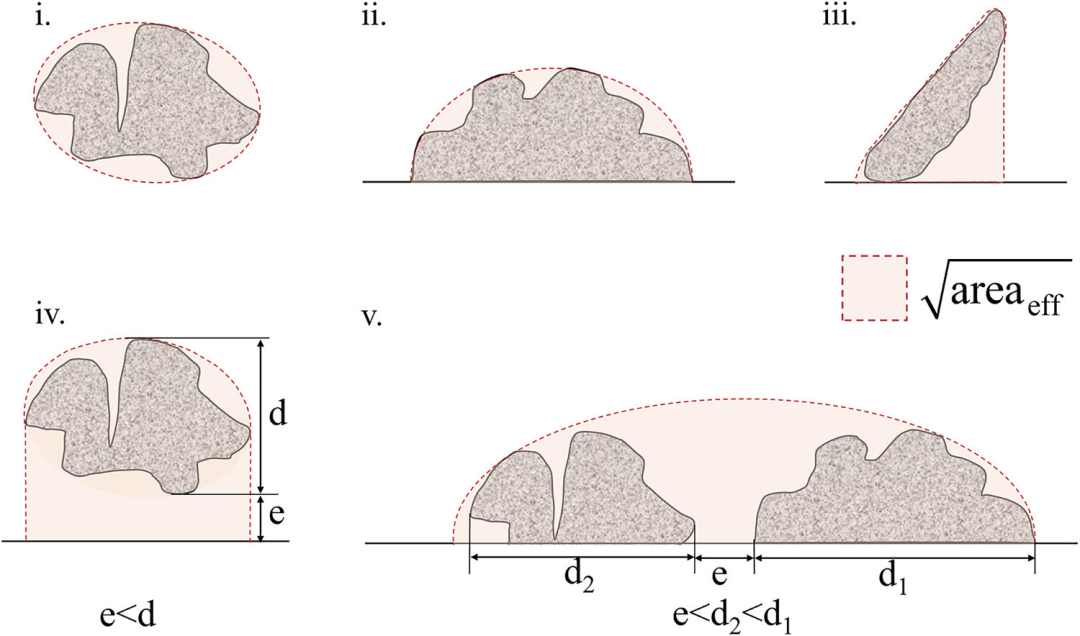
图 9 不规则缺陷与表面缺陷的有效面积估算方法
(i) 内部不规则缺陷;(ii) 表面不规则缺陷;(iii) 与表面接触的倾斜缺陷;(iv) 与表面相互作用的内部不规则缺陷;(v) 相邻缺陷的相互作用(当缺陷间距 e<较小缺陷尺寸 d 时,采用最小外接椭圆定义有效缺陷面积
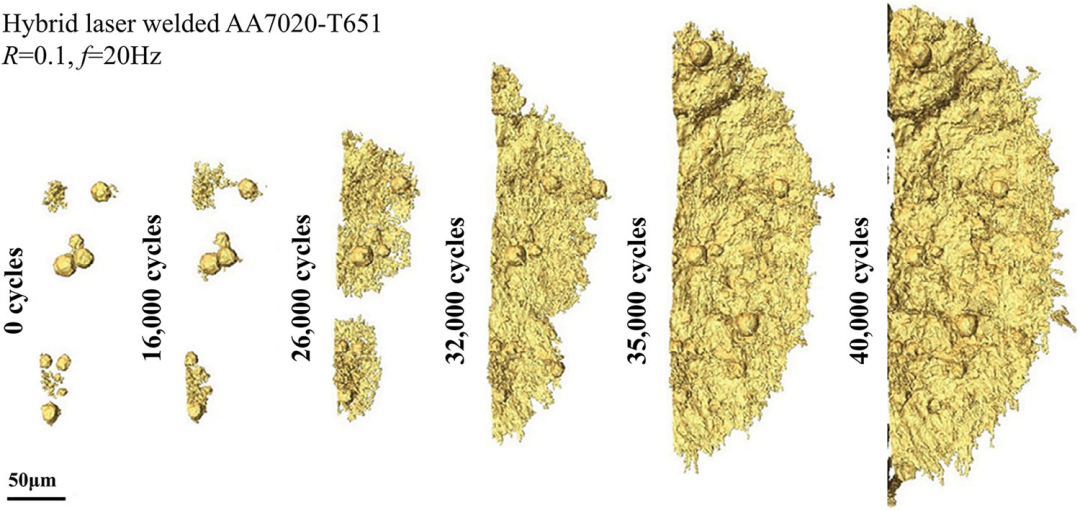
图 10 疲劳载荷下增材制造缺陷的相互作用
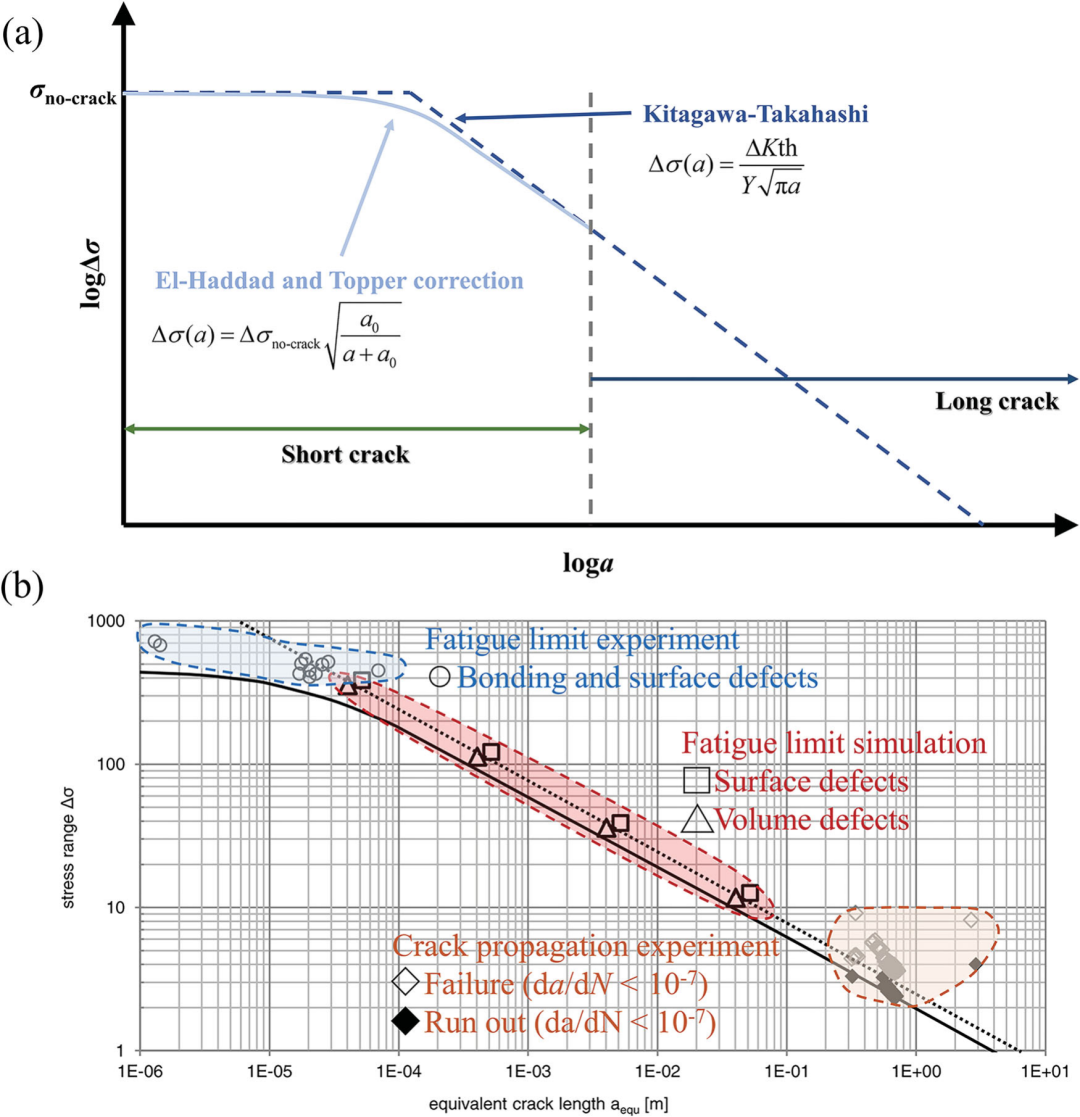
图 11 经 El Haddad 和 Topper 修正的 Kitagawa-Takahashi(K-T)图
(a) 示意图(b) 试验数据与模拟结果
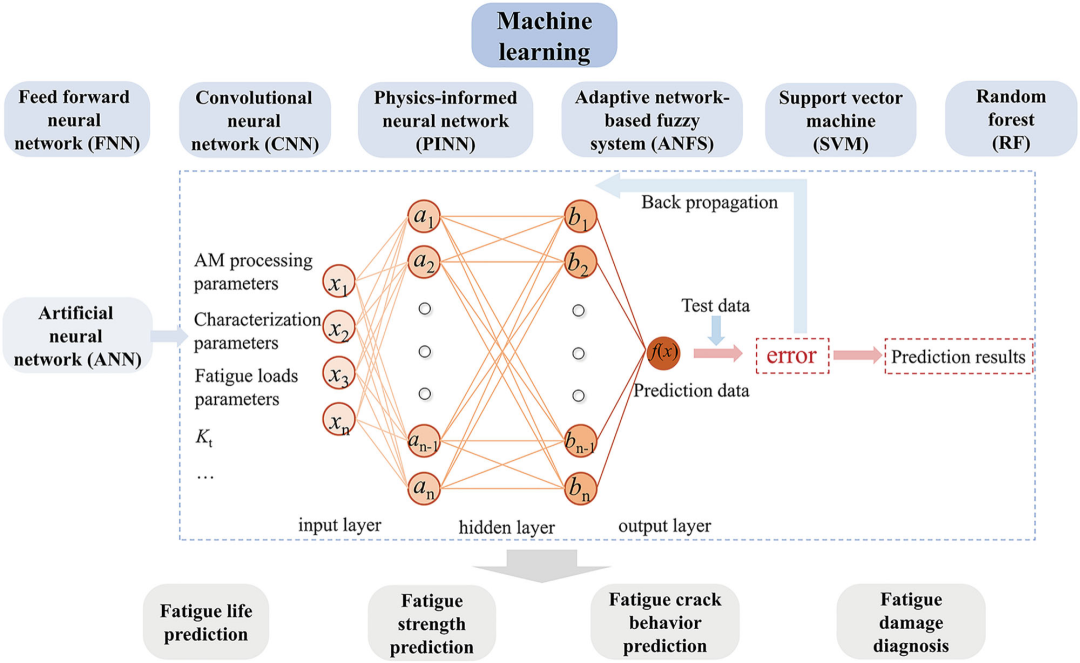
图 12 机器学习策略在增材制造材料疲劳性能预测中的应用总结(以人工神经网络 ANN 为例)
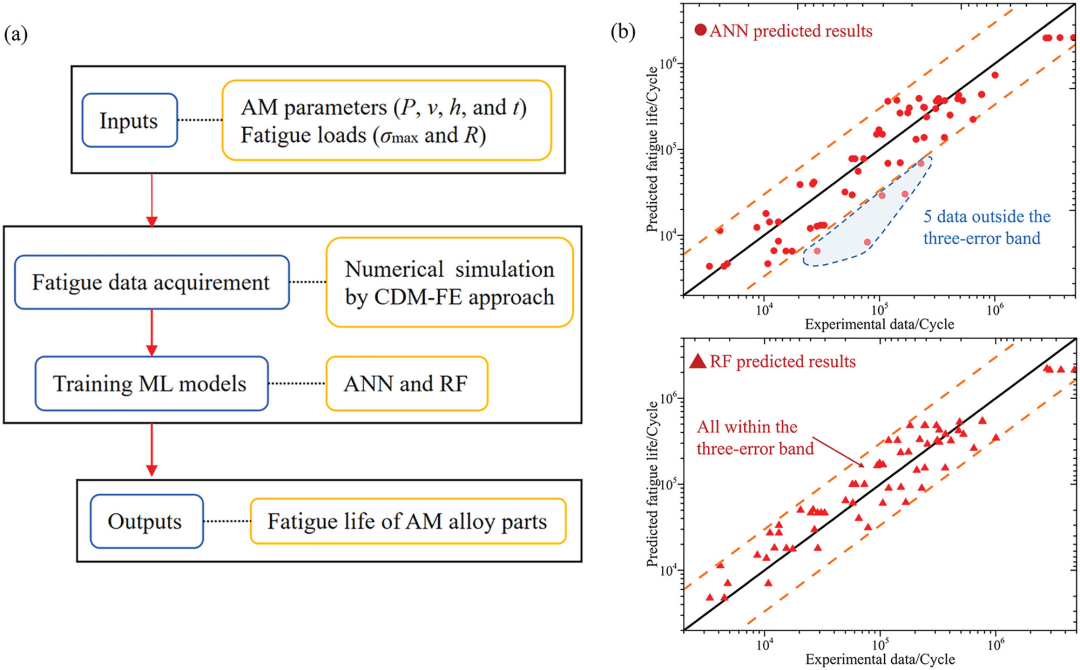
图 13 基于连续介质损伤力学 - 人工神经网络 / 随机森林(CDM-ANN/RF)的增材制造 Ti-6Al-4V 合金疲劳寿命预测
(a) 计算流程;(b) 预测值与试验值对比
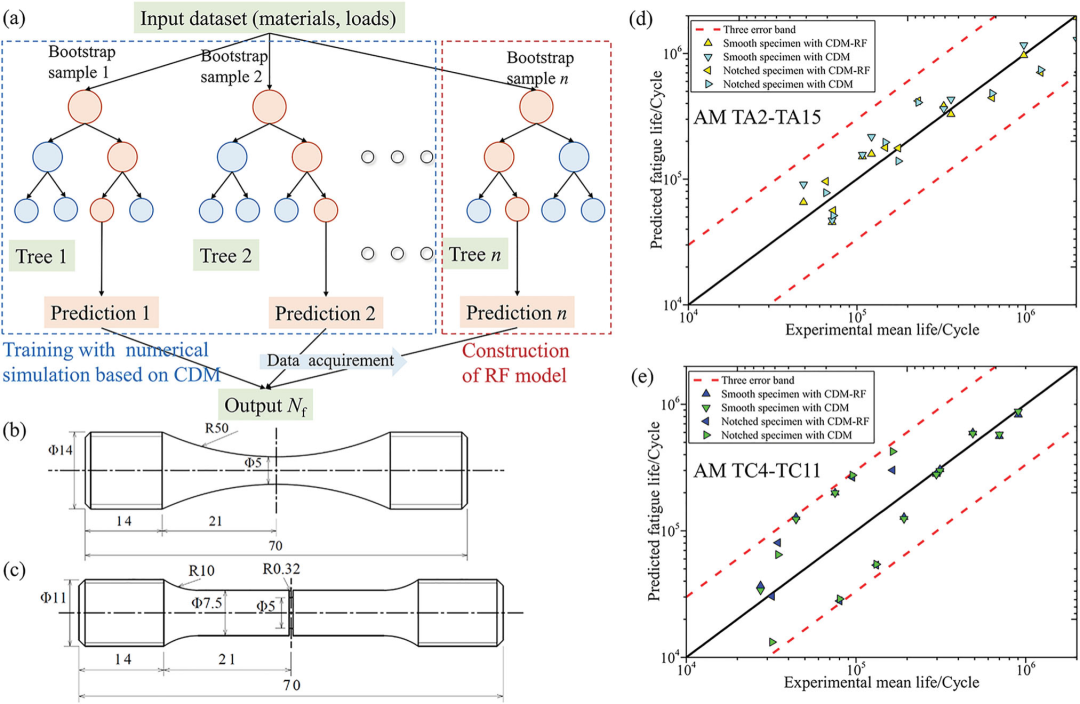
图 14 基于连续介质损伤力学 - 随机森林(CDM-RF)的激光直接能量沉积(LMD)TA2-TA15、TC4-TC11 钛合金疲劳寿命预测
(a) CDM-RF 策略(b) 光滑试样;(c) 缺口试样;(d) TA2-TA15 钛合金预测结果;(e) TC4-TC11 钛合金预测结果
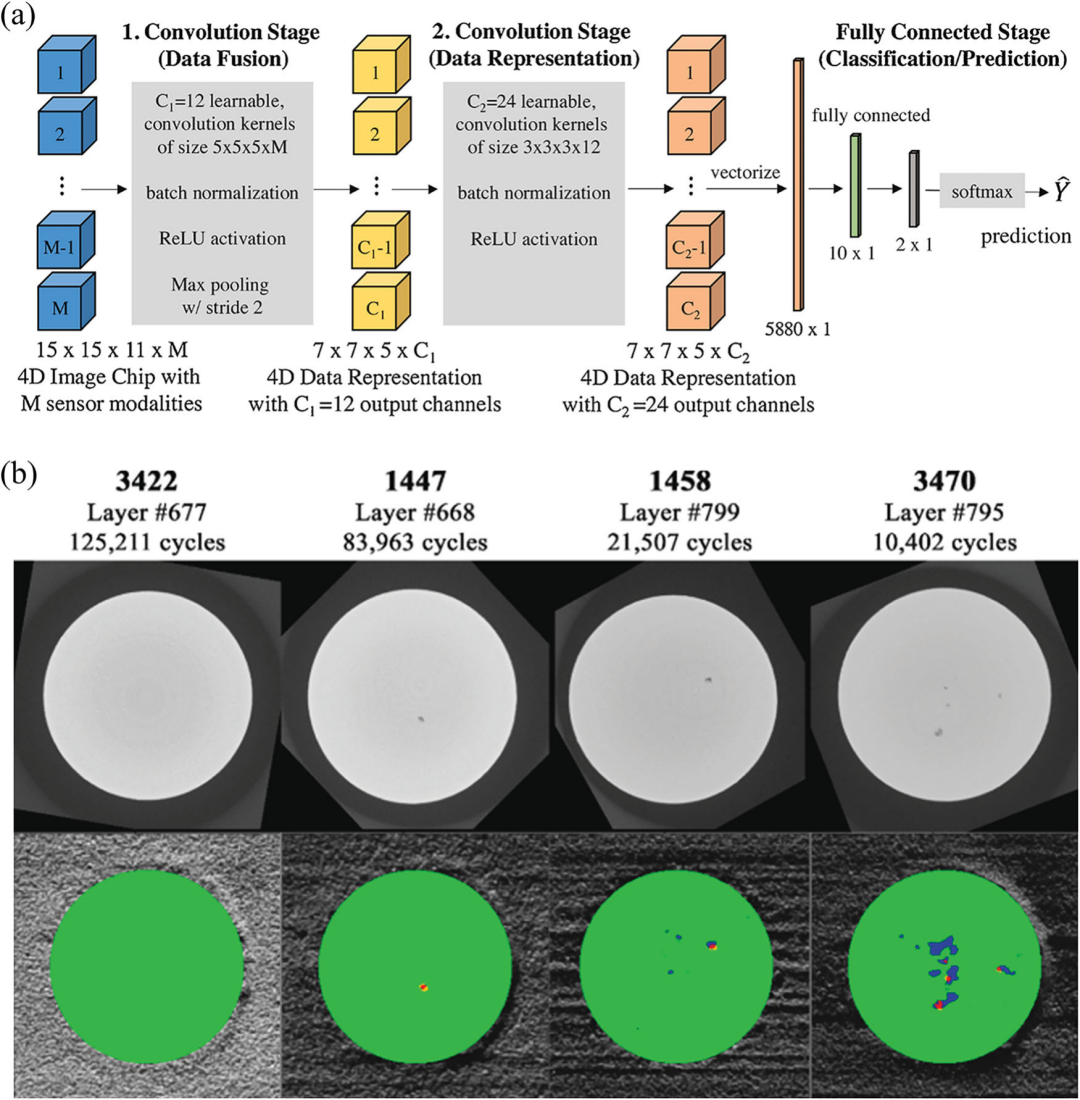
图 15 基于卷积神经网络(CNN)的粉末床熔融(LPBF)Ti-6Al-4V 合金内部缺陷与疲劳寿命预测
(a) 缺陷分类网络架构;(b) 四组疲劳试样的 X 射线计算机断层扫描
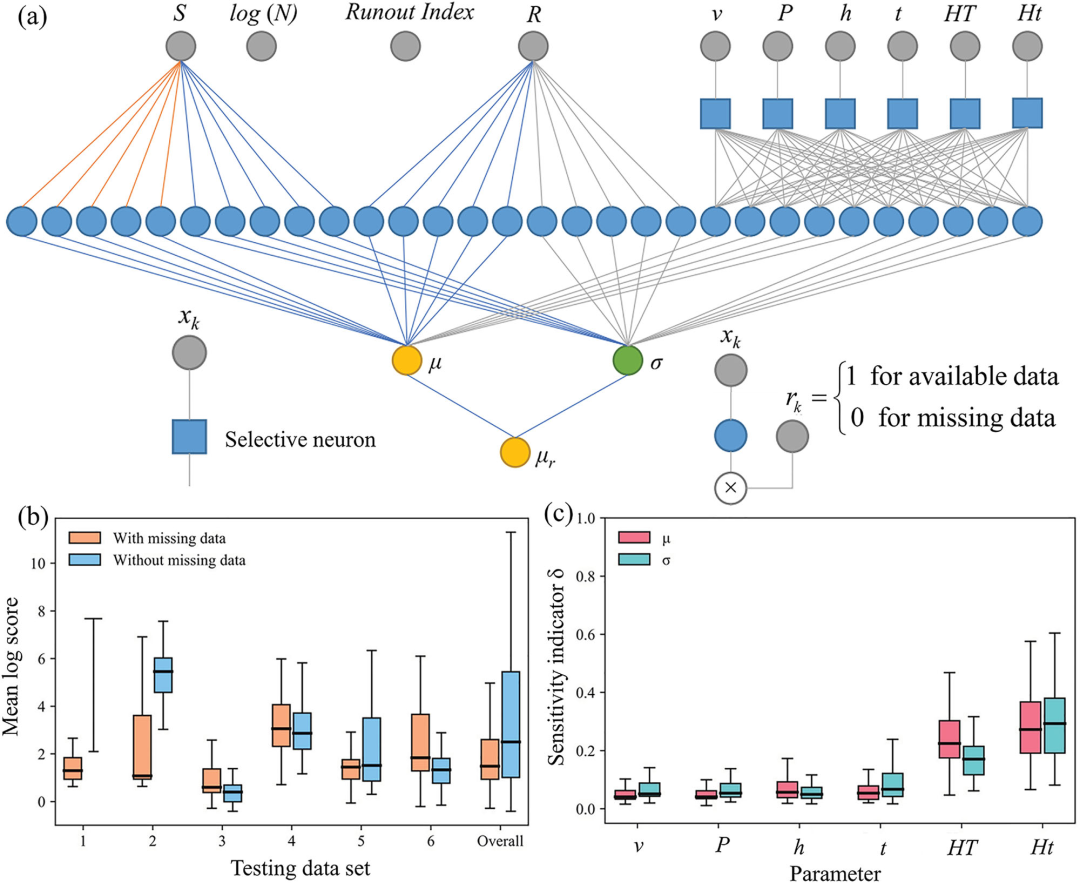
图 16 基于概率物理引导神经网络(PPgNN)的选择性激光熔化(SLM)Ti-6Al-4V 合金疲劳寿命预测
(a) 考虑缺失数据的疲劳分析架构;(b) 预测效果对比;(c) 工艺参数敏感性指标
结论/展望
结论/展望
航空发动机叶片修复技术正从机械磨削向增材制造逐步转型:磨削仅能处理小尺度损伤,且无法恢复叶片外形,影响压气机气动性能;增材制造可有效恢复损伤叶片的几何尺寸,但修复过程中引入的残余应力、微观组织差异及制造缺陷,导致修复件疲劳性能下降,其材料组织调控、缺陷控制与残余应力释放是亟待解决的关键问题。 增材制造的固有特性(微观组织、制造缺陷、表面粗糙度、残余应力)及其耦合作用,使增材制件的疲劳裂纹萌生与扩展行为极具复杂性。其中未熔合和孔隙缺陷对疲劳性能的影响最为显著,残余应力的影响相对次要;热等静压(HIP)、机械抛光(M&P)、退火等后处理工艺可有效弱化各因素的不利影响,但现场修复中受设备条件限制,多数后处理工艺难以实施。尽管目前对增材制件的裂纹扩展行为和疲劳性能研究已取得诸多进展,但服役载荷下各固有特性的演化规律及相互作用,仍是推动增材修复工程化应用的研究重点,也可为增材制造叶片的损伤容限设计提供支撑。 增材制造叶片的疲劳强度评价始于断裂力学,核心聚焦增材缺陷的尺寸、形状与位置,缺陷表征与评价技术的突破为疲劳评价提供了重要支撑。但当前的疲劳预测模型(无论疲劳极限还是疲劳寿命)多基于物理参数间的现象与规律拟合,缺乏对增材制件疲劳损伤物理机制的深入研究。可以预见,深入研究增材缺陷在服役载荷下的演化与相互作用,将有效提升增材制造叶片疲劳评价的精度。随着计算技术的发展,大数据与机器学习方法将在增材制造叶片疲劳评价领域得到更多应用,并逐步成为保障增材制件结构强度与可靠性的重要手段。 航空压气机叶片的复杂服役环境(多轴载荷、变幅疲劳、恶劣工况)对增材修复叶片的疲劳性能预测提出了巨大挑战。当前研究多基于等幅载荷的标准试样,而实际服役的变幅载荷、多场耦合及现场修复的工艺局限性,导致现有评价方法难以满足工程实际需求。未来需开展大量针对服役工况与增材特性结合的疲劳评价研究与验证,建立面向工程实际的增材制造航空发动机叶片疲劳评价方法,确保其使用安全性。