双波段复合激光钎焊技术及应用
目前在新能源领域的激光钎焊主要是动力电池相关部件,包括电池包、端侧板、电池托盘、水冷板等。
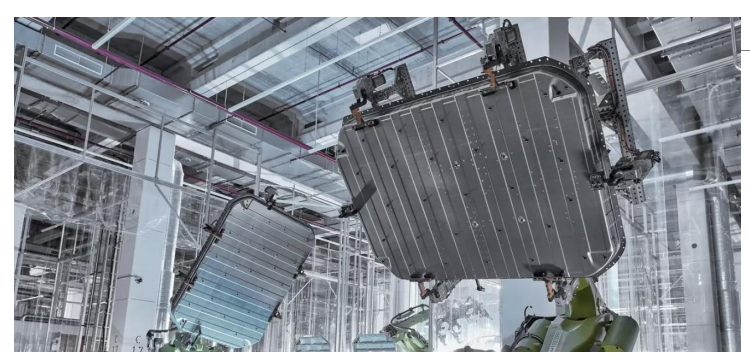
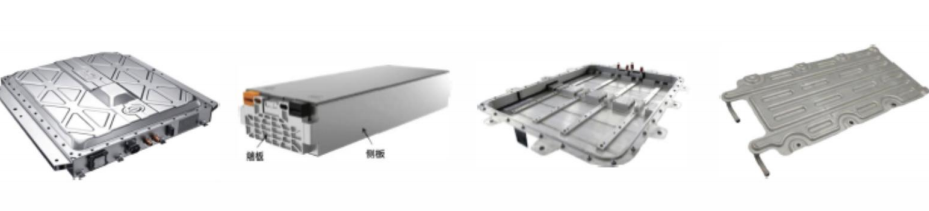
尽管激光钎焊焊接技术在动力电池中已得到应用,但仍然存在一些亟待攻克的挑战,其中包括:外观不良、飞溅大、虚焊;炸孔、飞溅,以及电池制造产能不断提升,现有工艺激光焊接速度需要提升等问题。
其中以镀锌板铜钎焊更为突出。激光焊接镀锌钢板时存在锌蒸气和锌等离子体,焊接稳定性减低,焊接时易产生多种焊接缺陷,从而增加了激光焊接过程和焊接质量的控制难度。
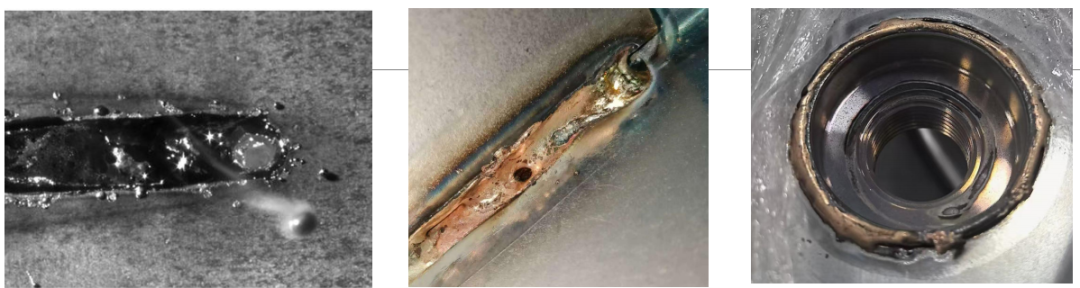
前置光斑可烧蚀钎焊接缝处的镀锌层,从而使钎焊过程趋于稳定,并因此能够以常规的速度进行钎焊。
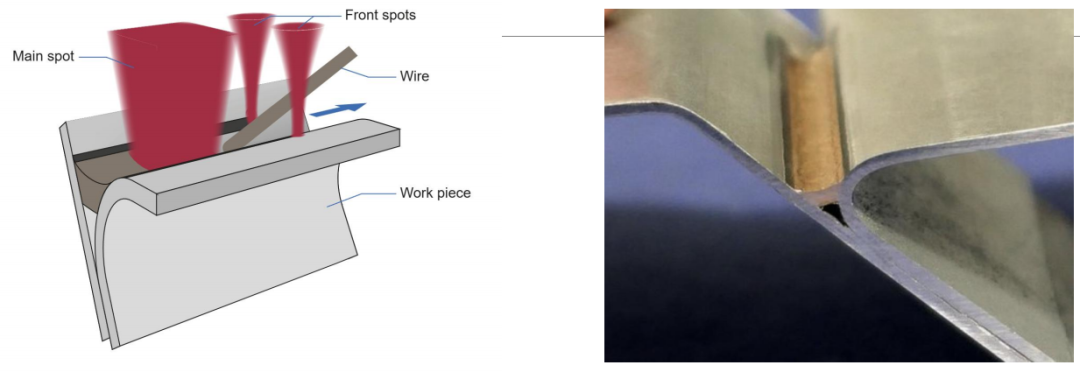
蓝光焊接目前在常规高反材料焊接领域已经展现了突出的优势;同时,双波长复合焊接技术通过将红外激光与蓝光/半导体激光复合在一起,能攻克当前蓝光、绿光激光器存在的一些瓶颈问题,成为有效的解决方案。
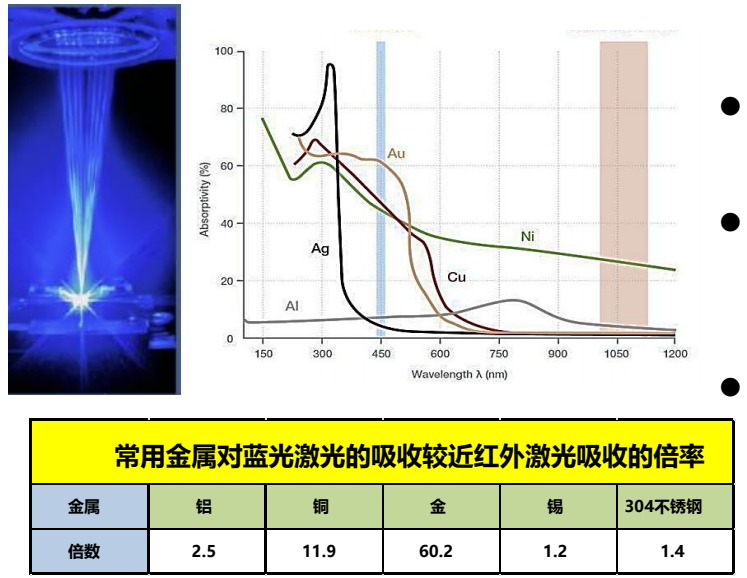
1、 蓝光激光(455nm)比常规1064nm近红外激光对有色金属吸收率大幅提高;
2、针对铜钎焊,焊丝主要是含铜的硅青铜焊丝,红外-蓝光复合光场, 蓝光提升铜对红外吸收(3X),大幅提升激光能量利用率;
3、高吸收,低亮度 + 宽范围吸收系数一致性,稳定的焊接过程;
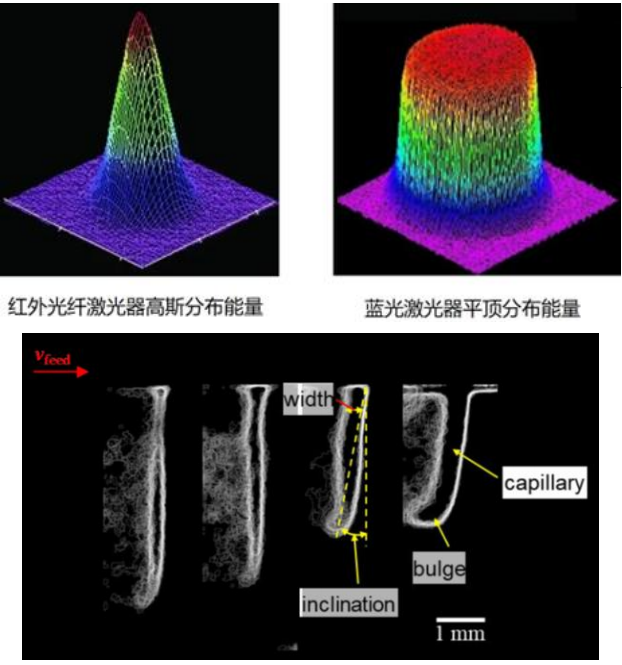
1、低亮度,高吸收蓝光基材加热,表面熔池形成
2、改进焊接温度场,提升融池稳定性,降低镀锌板炸锌概率。
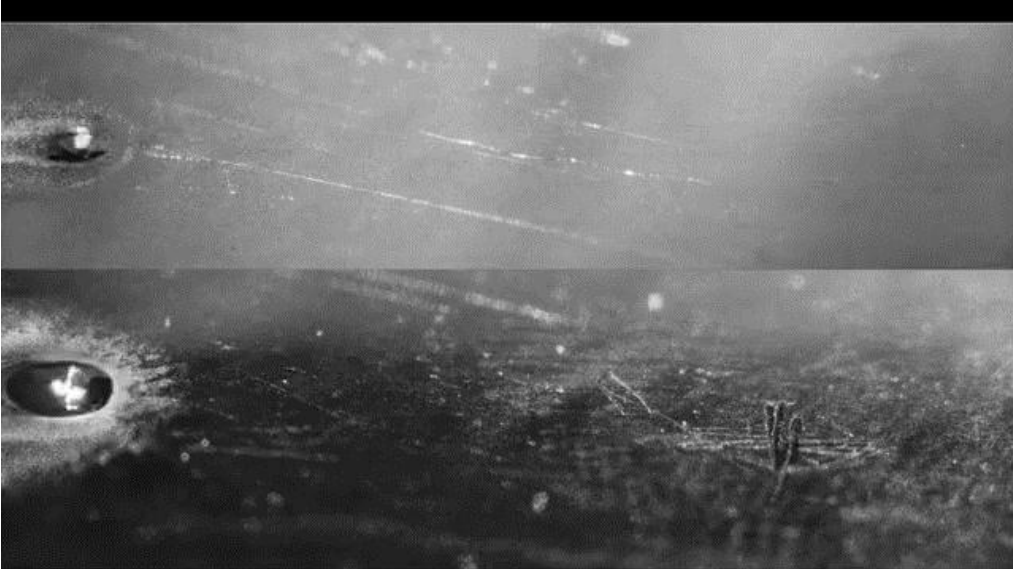
蓝光激光(下)和光纤激光(上)铜焊接动态对比(高速摄影)
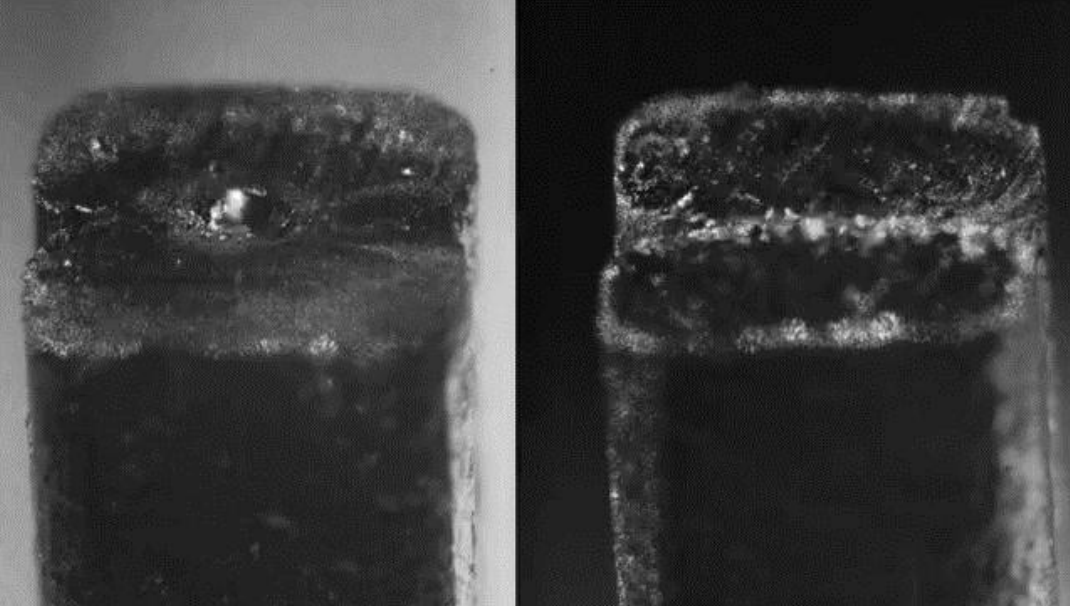
永磁电机扁线绕组焊接应用
蓝光激光器领域存在特定问题。例如,蓝光激光器亮度不足,难以单一依靠蓝光替代光纤激光器解决问题。
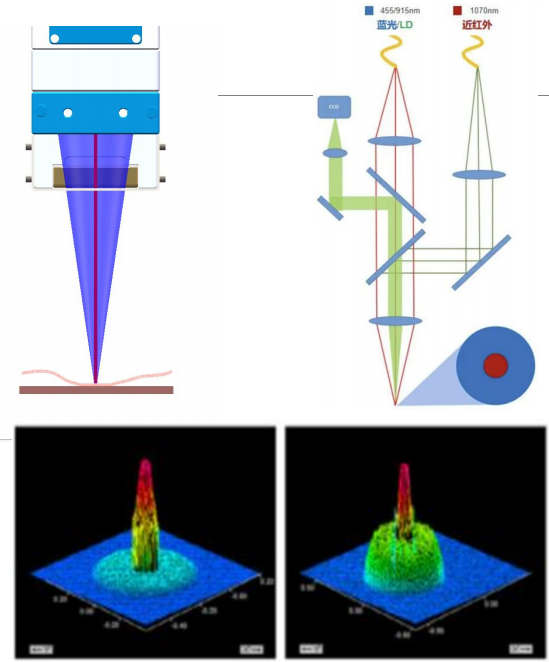
1、蓝光激光与红外激光共轴复合
2、蓝光激光大聚焦光斑:
1) 预热铜材
2) 表面融池生成,提升红外吸收
3) 焊后保温,大幅降低气孔,协助融池表面在重力和表面张力下平滑,提升焊缝成型质量
3、红外激光形成对多层铜箔的穿透和对极耳连接片的融池。
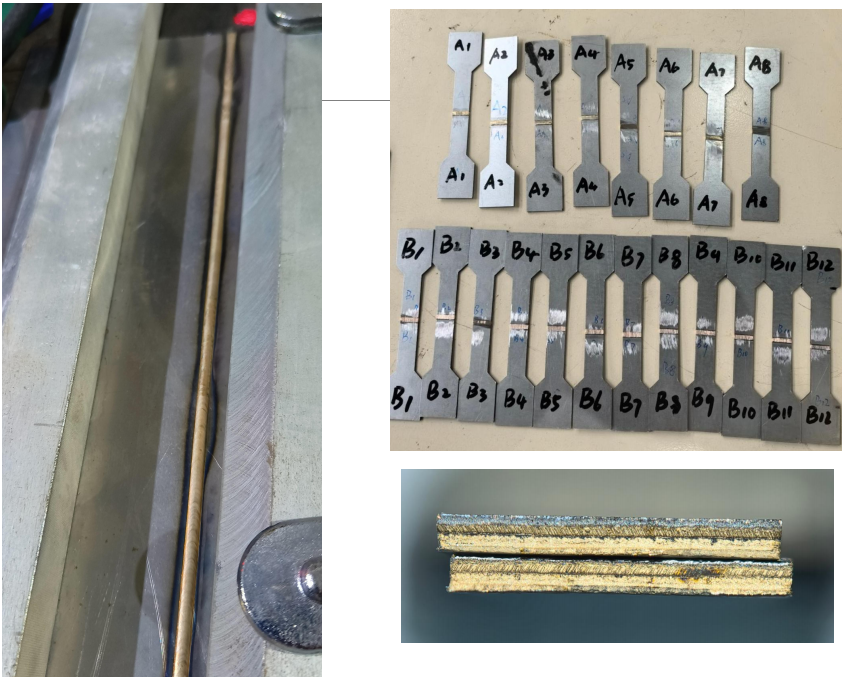
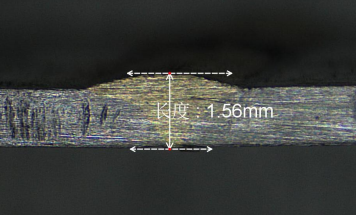
红蓝光复合激光钎焊镀锌板焊缝截面及力学性能测试
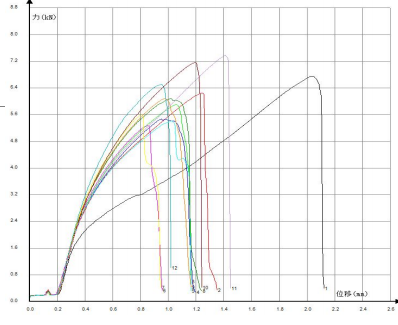
抗拉强度:平均464.667MPa、最大值:523MPa,最小值:413MPa
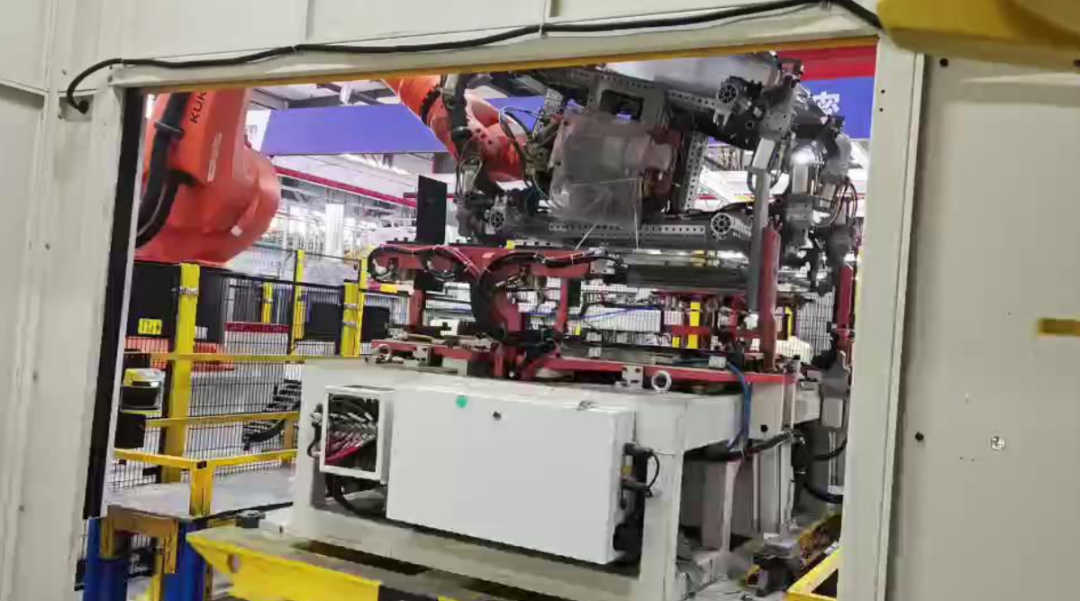
电池包膨胀梁案例
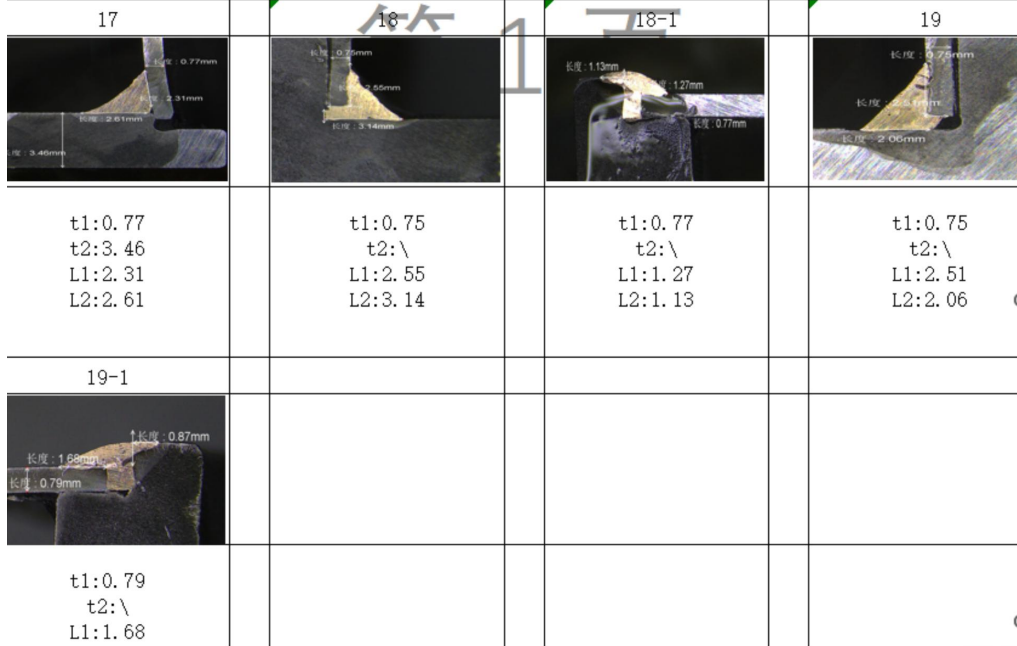
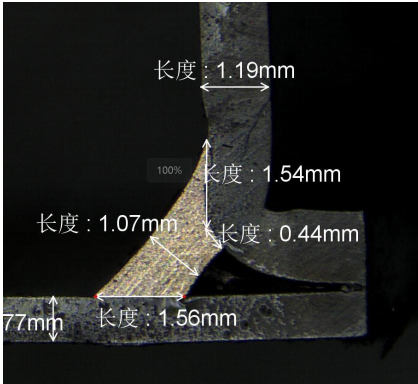
电池包膨胀梁案例-产品焊道截面金相
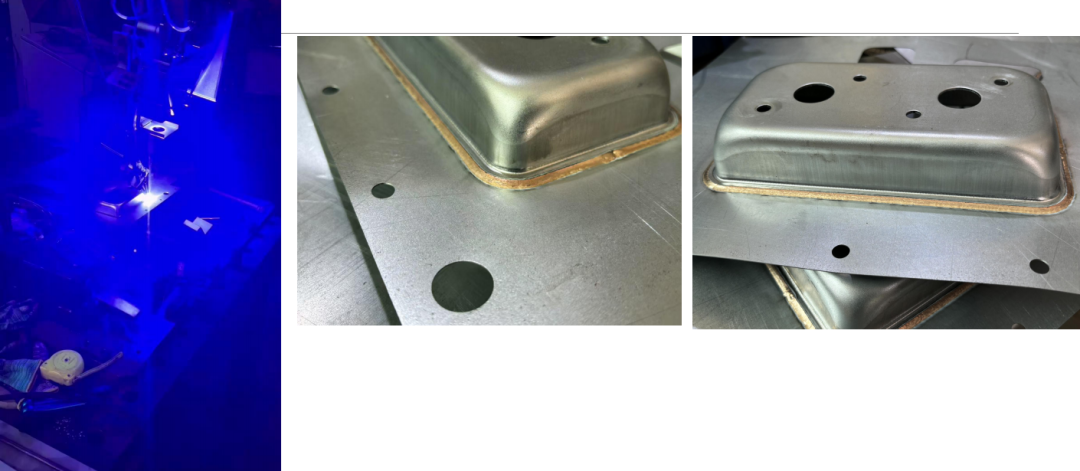
电池包案例-试件打样测试
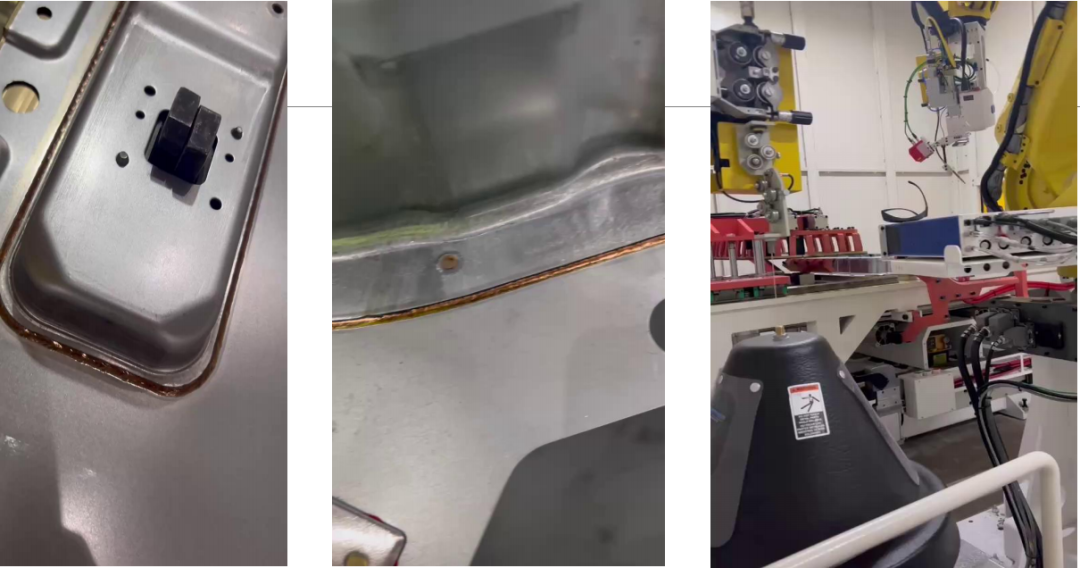
电池包案例产线
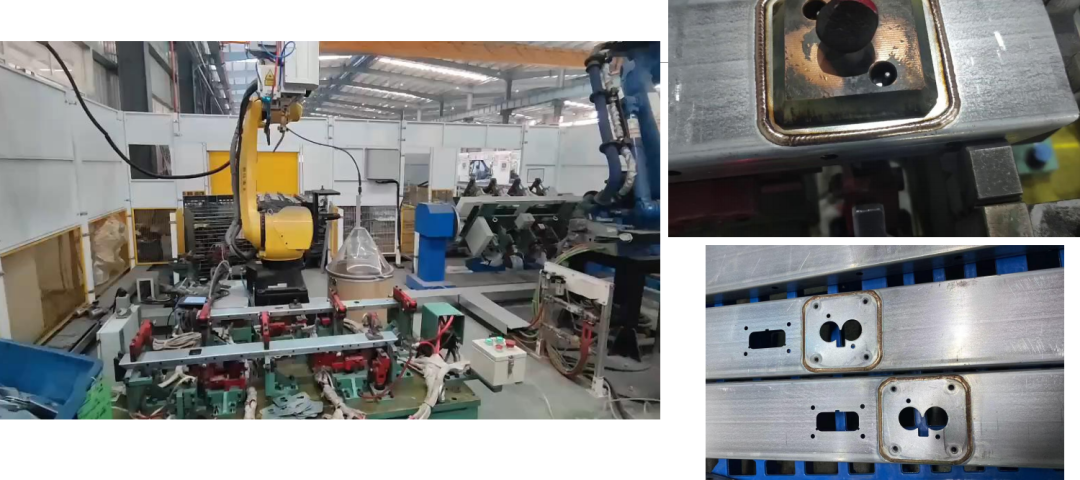
激光钎焊图
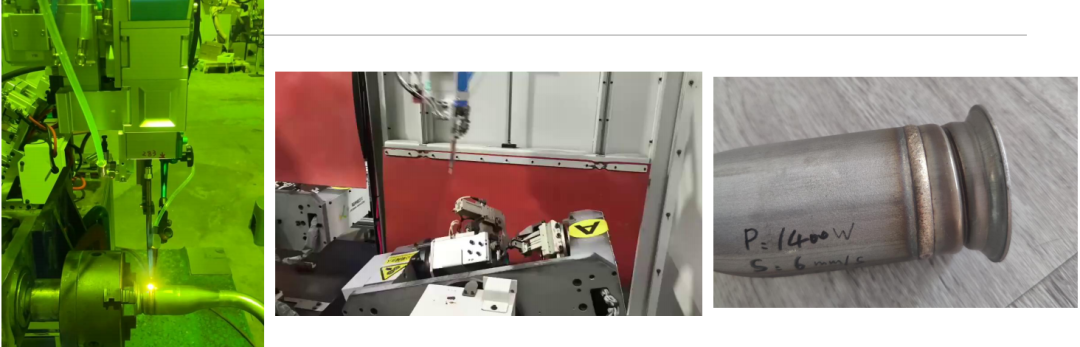
汽车加油管硅铜填丝钎焊,相对于传统的火焰,高频钎焊,热影响区小,良率高,对工件损伤小,环境污染低,易于实现自动化,可接入焊接质量监控。
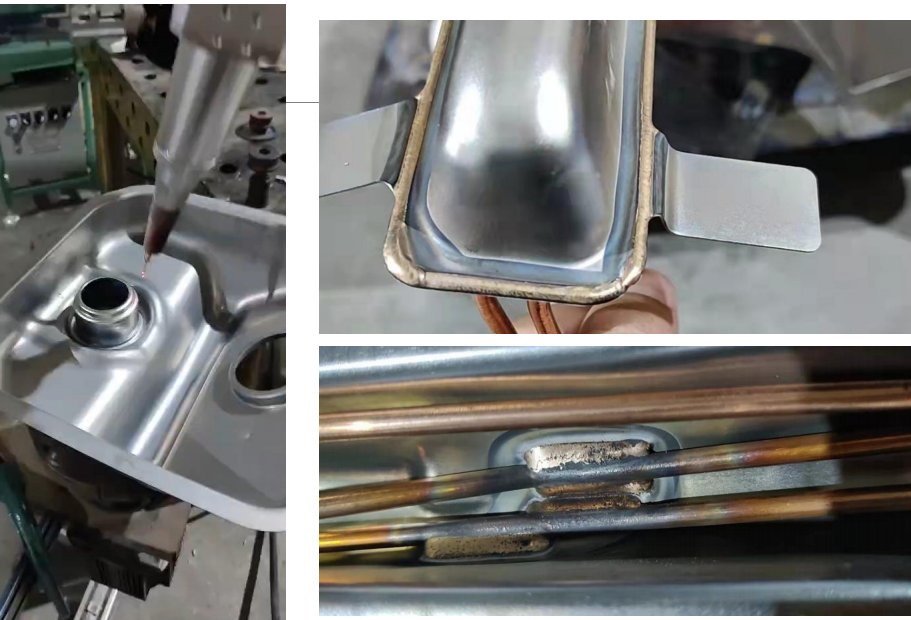
油箱加油口盖焊接图
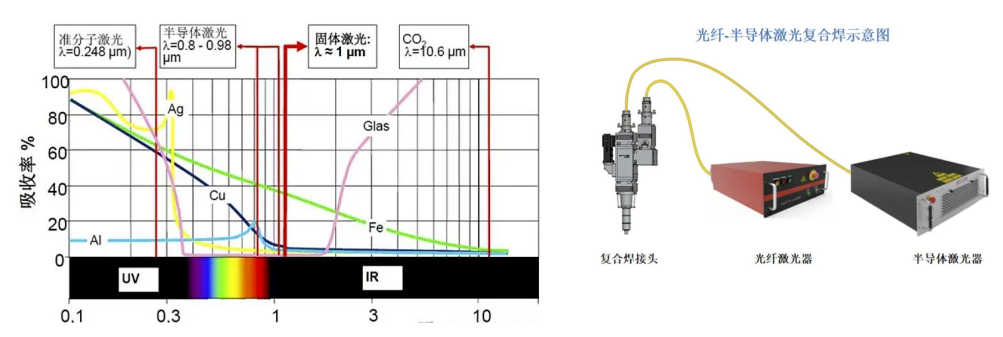
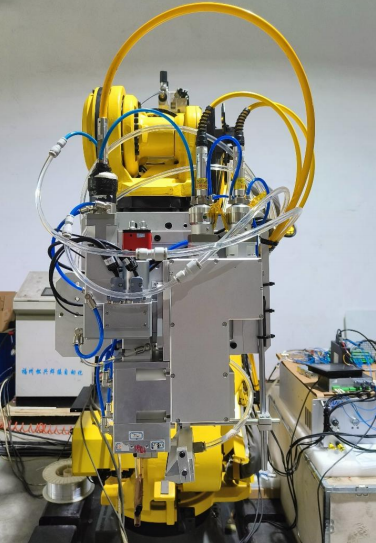
1064nm+915nm双波段复合焊接铝合金,1064nm光纤激光做为激光复合焊的主热源,915nm激光被作为次要热源。
915nm波长半导体激光是铝合金吸收率较高的波段,利用此特性对材料进行预热,降低材料对1064nm波长的反射率,提高熔深,获得较大的焊缝宽度,并且可以降低熔池冷却速度,减少沙孔及焊接裂纹的产生。
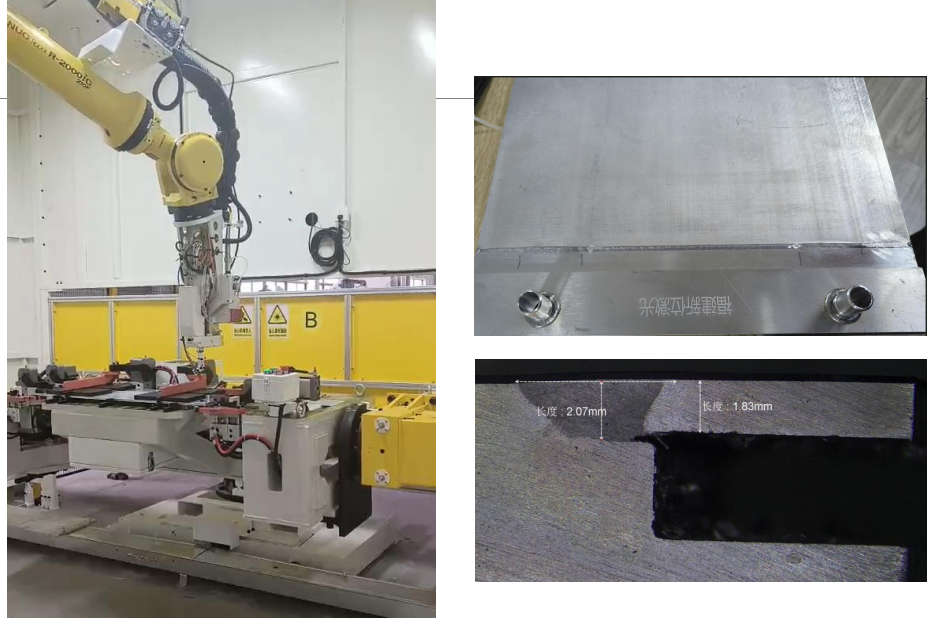
6系水冷板激光填丝焊接
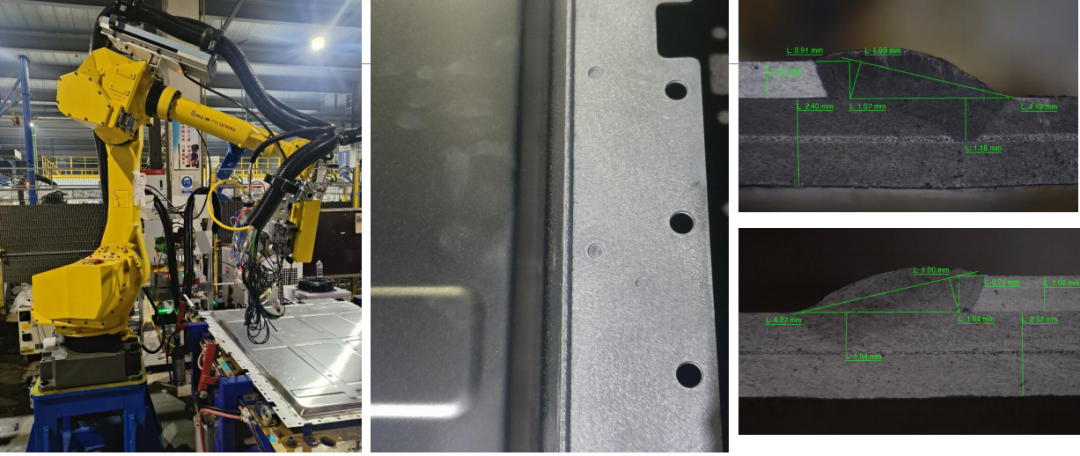
6系水冷板激光焊接
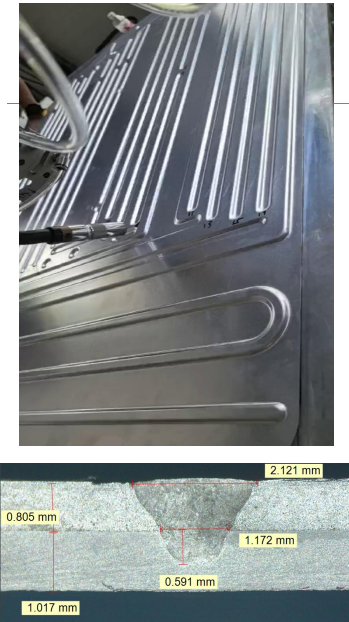
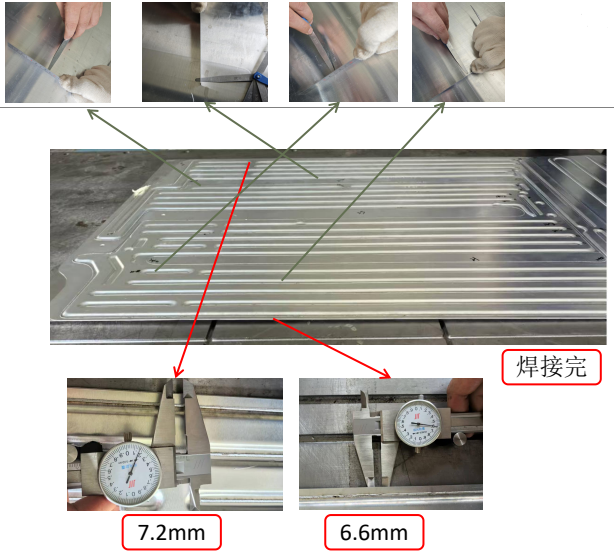
6系+3系水冷板激光焊接
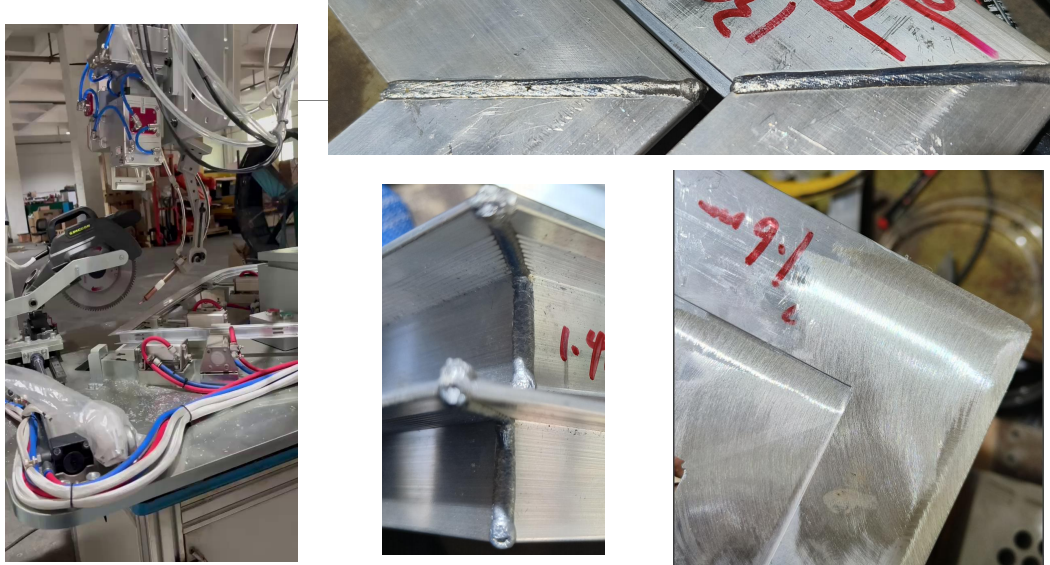
6系车窗激光填丝焊接
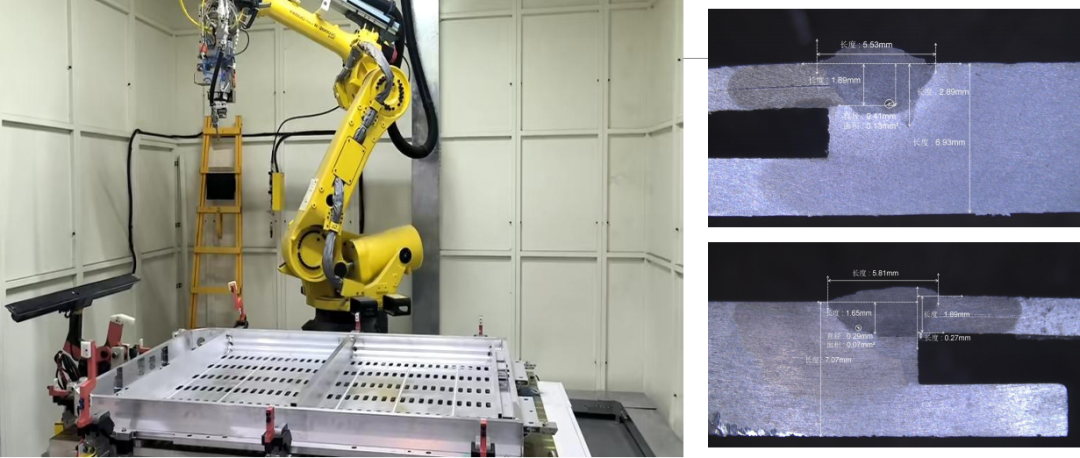
3系复合板+6系对接激光填丝焊接
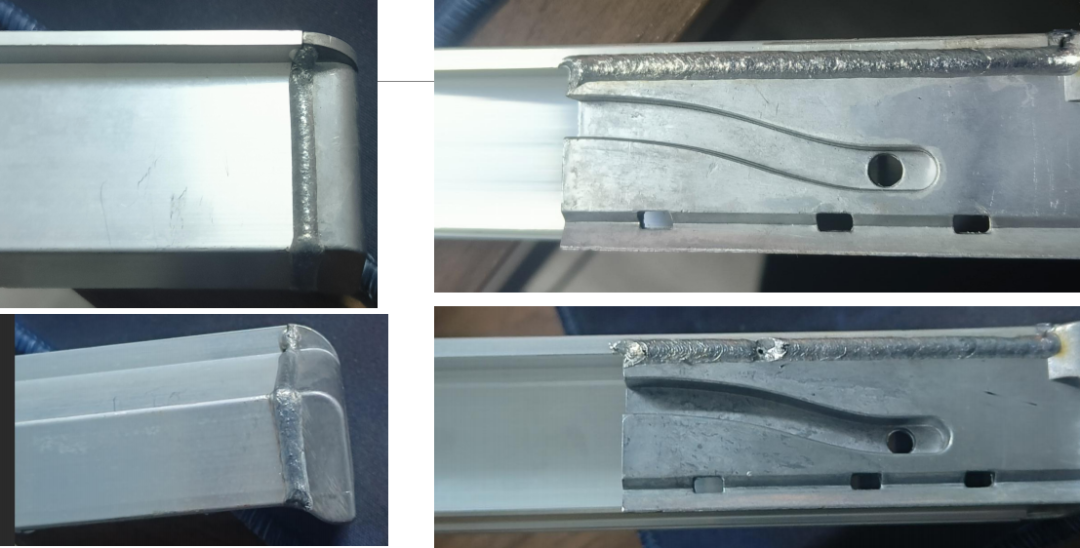
6系铸铝激光填丝焊接
【免责声明】本文来自整理,版权归原作者所有,仅用于学习等,对文中观点判断均保持中立,若您认为文中来源标注与事实不符,若有涉及版权等请告知,将及时修订删除,谢谢大家的关注!