全固态电池2026:进展、挑战与应用前景!
锂电那些事今日第三条2026年03月04日 星期三
全固态电池(Solid-State Batteries,简称SSB)已成为2026年储能领域最受关注的热点技术。这一新一代电池有望实现显著更高的能量密度和本质安全性——能量密度可提升50–80%,且内部无易燃液体电解质。实际应用中,这意味着电动汽车续航里程可超过1000 km,且在碰撞或损坏时大幅降低起火风险。
当前结论是:2026年,全固态电池正从实验室阶段逐步迈向真实产品,但高成本、界面阻抗、锂枝晶生长等问题仍需克服。下面从多个维度进行系统分析。
为何全固态电池意义重大
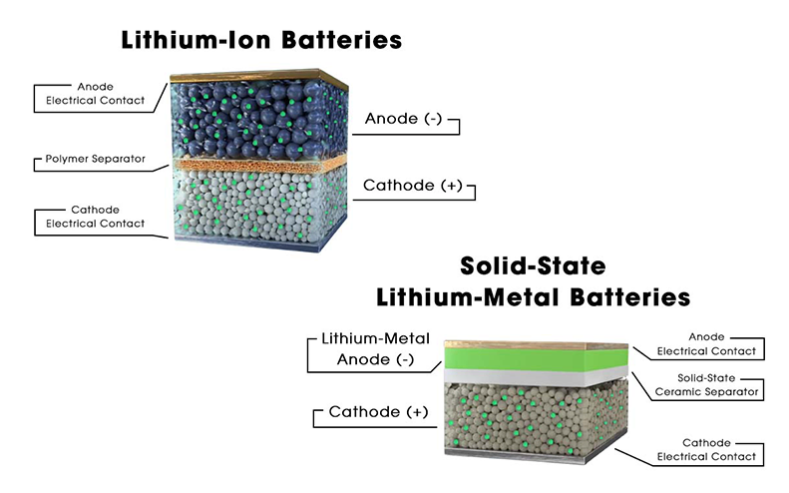
传统锂离子电池依赖液态电解质实现离子传输,而全固态电池用固态电解质(如陶瓷、玻璃或聚合物)取代液体。这一替换带来两大核心优势:一是安全性大幅提升,无泄漏或燃烧风险;二是能量密度潜力更高,专家预计可达300–500 Wh/kg以上,远超当前锂离子电池的200–260 Wh/kg水平。
这意味着同等重量下续航可增加50–80%,或在相同续航需求下显著减轻电池包重量。同时,全固态电池对高温和低温适应性更好,支持更快充电,并在极端气候下保持稳定性能。简言之,全固态电池旨在突破现有锂离子技术的根本限制,不过目前仍未完全成熟。
技术路线:多种电解质并行竞争
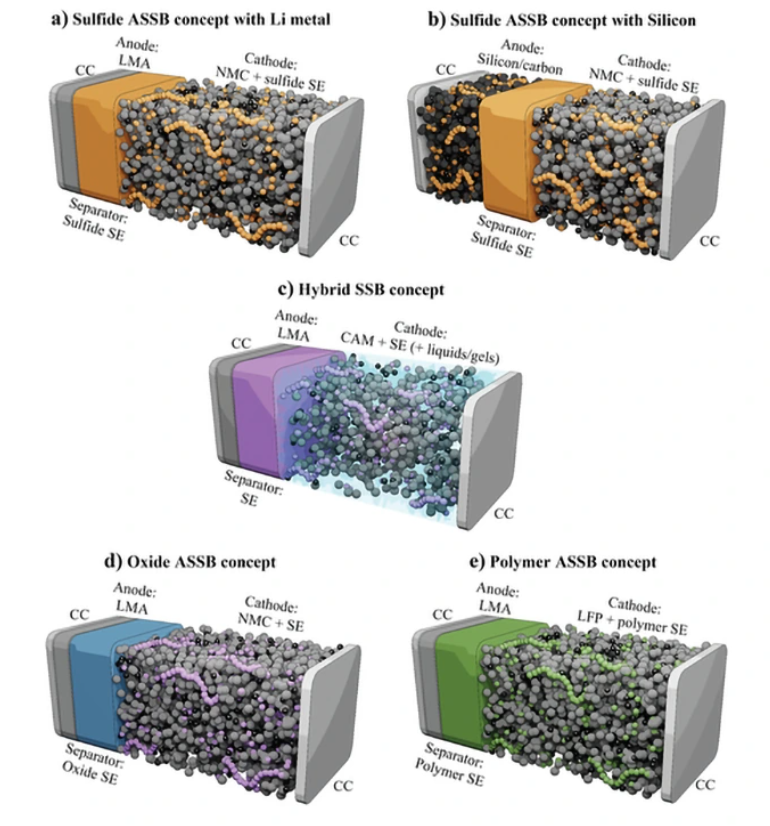
全固态电池研发已形成几大主流电解质体系,各有优劣:
硫化物电解质
(如锂硫化物玻璃):离子电导率最高(约10⁻³ S/cm),接近甚至优于液态电解质,已成为领先路线。但其对水分极敏感,遇水可能产生有毒硫化氢气体,因此大规模生产需超干环境,增加工艺复杂度和成本。 氧化物电解质
(如LLZO石榴石陶瓷):化学稳定性优秀、耐水,但固-固界面阻抗较高。Samsung SDI、Qingtao Energy等企业在优化接触性能。 聚合物电解质
类似塑料,制造兼容现有生产线,安全性好,但离子电导率较低,目前多用于半固态混合体系。 复合电解质
结合聚合物、陶瓷等多种材料,力求平衡导电性、稳定性和可加工性。
业界共识是,不同电解质家族各有权衡,选择合适路线并解决其短板是当前核心难题。
电极创新:从石墨向锂金属逐步过渡
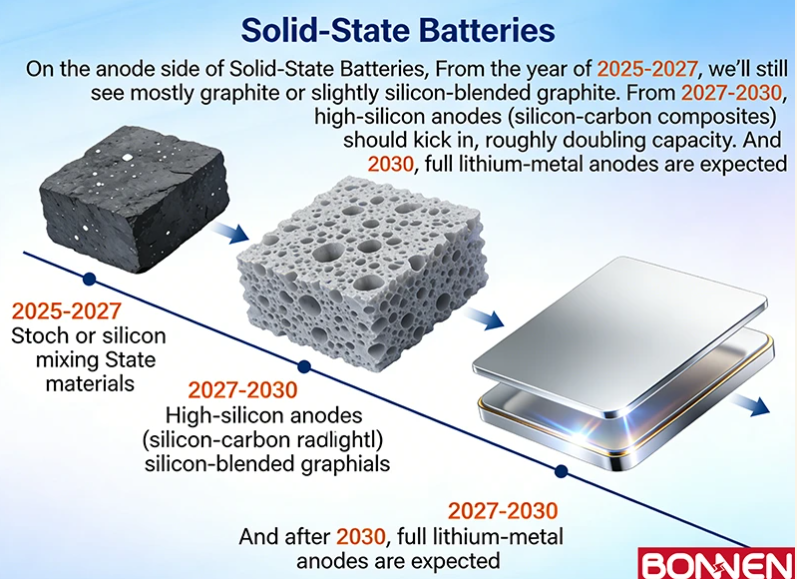
负极(阳极)侧采用分阶段策略:
2025–2027年:主要仍使用石墨或少量硅掺杂石墨,容量小幅提升。
2027–2030年:高硅负极(硅碳复合材料)逐步普及,容量可接近翻倍。
2030年后:全锂金属负极成为目标,其理论容量达3860 mAh/g,约为石墨的10倍。但锂金属易形成枝晶并体积膨胀,需要特殊涂层或固态电解质界面膜来抑制。
正极(阴极)侧短期内继续依赖高镍体系(NMC、NCA)以提升能量。长期看,锂富锰基正极(容量300+ mAh/g)和硫正极(理论1675 mAh/g)有望推动能量密度突破600 Wh/kg。例如,奇瑞近期展示的固态电池单体已达600 Wh/kg水平,续航潜力超过1200 km,属于概念验证性质的进展。
产业化进程:半固态先行,全固态跟进
部署分阶段推进:
半固态电池
(含少量液态成分的混合体系)已进入量产车型。例如,蔚来(NIO)推出的150 kWh电池包采用WeLion半固态电芯,续航约930 km,能量密度达300–350 Wh/kg,较传统锂离子电池提升明显。高工(Gotion Hi-Tech)的半固态G-Dome电芯通过钉穿测试,并计划建设12 GWh产能线。 全固态电池
目前仍限于小规模试点。行业路线图普遍认为2027年是首批小批量全固态电动汽车的起点(丰田、CATL目标约400 Wh/kg)。到2030年实现规模化生产,能量密度瞄准500 Wh/kg左右。
全球时间节点基本一致:TrendForce分析指出2027年和2030年为关键节点。中国方面,广汽试点线(400+ Wh/kg)计划2026年开始整车测试,并逐步扩大;丰田承诺2028年推出固态电动汽车,比亚迪目标2030年。
简要时间线如下:
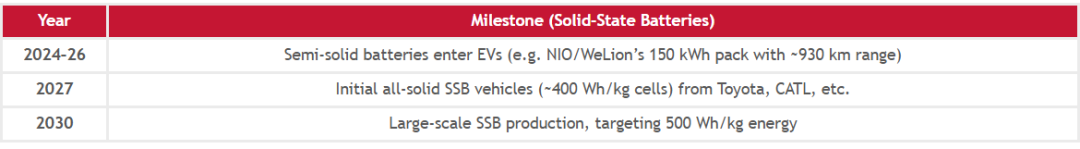
2024–2026年:半固态电池进入电动汽车(蔚来/WeLion 150 kWh包,续航约930 km)。
2027年:首批全固态电池车型小批量投放(丰田、CATL等,约400 Wh/kg)。
2030年:大规模生产,目标500 Wh/kg能量密度。
核心挑战:界面、枝晶与成本
全固态电池虽解决部分问题,却引入新难题:
固-固界面问题
固体间接触不充分,导致阻抗升高。需开发超薄涂层或梯度复合材料改善润湿性。 锂枝晶生长
即使使用固态电解质,锂金属负极仍可能形成针状枝晶刺穿隔膜,引发短路。LG及多家高校研究证实这是早期原型失效主因,目前通过刚柔复合电解质或人工界面层缓解。 循环寿命
多数全固态原型仅数百至约1000次循环,远低于成熟锂离子电池的1000+次。优化后有望达2000–10000次,但实际验证仍需时间。 成本
当前全固态电池组成本约为锂离子电池的3–5倍,主要源于稀缺材料(高纯硫化物/氧化物、锂金属)和干室生产要求。需新建或改造工厂,实现规模经济。 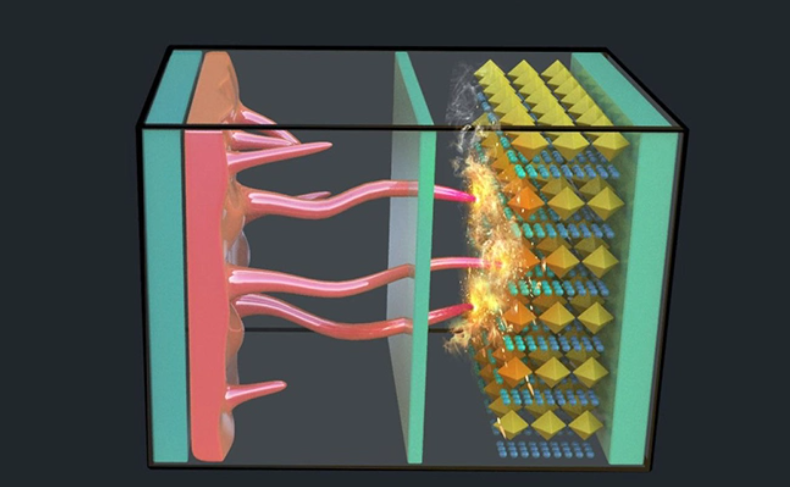
未来应用场景:不止于电动汽车
一旦技术成熟,全固态电池将扩展至多领域:
电动汽车
500+ Wh/kg电芯可实现1000+ km续航、超快充电(部分演示1分钟补充150 km)。 商用车辆与重型设备
长途卡车、公交车受益于更高能量与安全性。 航空与低空出行
无人机、eVTOL对重量敏感,CATL、赣锋锂业等正开发航空专用固态电池。Sunwoda在CIBF2025展示的“Aviation Battery 2.0”超过360 Wh/kg,赣锋计划2025年交付500 Wh/kg样品。 电网与储能
安全性与长寿命适合固定式储能。Sunwoda展示的625 Ah、6000+循环单元适用于可再生能源场站。
全固态电池与锂离子电池简要对比
电解质
锂离子为易燃液体;全固态为固态陶瓷/聚合物,无泄漏与燃烧风险。 负极
锂离子多用石墨(372 mAh/g);全固态目标锂金属(3860 mAh/g)或高硅复合。 能量密度
锂离子160–260 Wh/kg;全固态原型300+ Wh/kg,部分演示400–600 Wh/kg。 安全性
锂离子易热失控;全固态非易燃,针 刺/挤压测试下显著更安全。 循环寿命
锂离子500–1500次;全固态潜力更高,但早期仍需优化。 成本与成熟度
锂离子成熟低成本;全固态实验阶段,成本高。 充电速度
锂离子30–60分钟;全固态可实现10–15分钟至80%。
总体而言,全固态电池在能量密度、安全性、充电速度等多项指标上具备优势,但目前仍处于“潜力实现中”阶段。锂离子电池将继续主导市场,直至全固态制造规模化。
常见问题解答
全固态电池是什么?
与普通锂离子电池原理相同,但用固态电解质取代液态,实现锂离子在固体介质中迁移。无液体意味着本质更安全。 主要优势?
能量密度更高(续航更长)、安全性更好(难起火)、支持锂金属负极与新型正极、潜在更快充电与更宽温域。 最大挑战?
固-固界面阻抗、锂枝晶抑制、制造成本。需通过涂层、复合材料与新型工艺解决。 何时上车?
半固态已量产(如蔚来),全固态小批量预计2027年,规模化2030年前后。初期多用于高端车型。 谁在研发?
丰田(专利超千项)、CATL、比亚迪、Samsung SDI、LG、QuantumScape(大众合作)、Solid Power(宝马/福特)等几乎所有主流玩家均有布局。 半固态是什么?
含少量液体(5–15%)的过渡方案,兼顾固态优势与现有生产线兼容性,能量密度已达300–350 Wh/kg。 安全性真那么高?
是的,固态电解质非挥发、非易燃,针 刺/挤压测试下不易热失控,但极端滥用仍可能短路或过热。 非车载应用?
电网储能(安全+长寿命)、无人机/eVTOL(轻量化)、消费电子(快充+耐用)均有潜力。
2026年是全固态电池从技术验证向产业分化的关键节点。半固态已带来可感知提升,全固态的真正突破仍需数年,但其变革潜力毋庸置疑。