“点粉成金”!高性能金属增材制造,成分设计-粉末制备-打印成形-性能验证全流程突破材料与工艺瓶颈!
金属增材制造(3D打印)的核心原材料是金属粉末。这些粉末通过激光或电子束逐层熔融堆叠,最终形成复杂零件。与传统制造相比,它像“用沙子堆砌城堡”一样自由,但材料性能却堪比锻造件。
在高性能金属粉末增材制造领域,近年来金属增材制造正通过“点粉成金”的技术跃迁,实现从材料本源到工程应用的全链条突破,尤其在“成分设计—粉末制备—打印成形—性能验证”这一技术闭环中,显著提升了材料性能与制造效率,系统性攻克高性能金属部件的性能极限与工艺瓶颈。
在成分设计环节,现代合金设计已从“试错法”转向“性能导向”的理性设计,通过计算材料学与机器学习辅助,实现成分的高通量筛选与性能预测。在粉末制备环节,通过优化球形度、粒径分布和氧含量控制等关键指标,有效提升了金属粉末的流动性和打印质量。例如,采用电极感应气雾化或等离子旋转电子雾化技术制备的钛合金粉末,具有良好的球形度和致密性,适用于高精度打印。同时,针对高熵合金、铜合金等材料,也开发出适合激光选区熔化(SLM)或激光定向能量沉积(LDED)工艺的专用粉末。在打印成形环节,通过工艺参数优化、智能路径规划和应力控制等手段,实现了复杂结构的高精度成形,并有效抑制了变形与开裂问题。此外,结合后处理工艺如热处理、表面改性等,进一步提升打印件的综合性能。在性能验证环节,从微观组织到宏观力学性能的系统评估成为保障材料可靠性的关键。例如,通过金相分析、力学测试及热处理工艺优化,确保打印件满足航空航天等高端应用的严苛要求。综上所述,高性能金属粉末增材制造已实现从材料设计到成形验证的全流程技术突破,推动了其在航空航天、能源、汽车等领域的规模化应用。
如果你正在关注航空航天、新能源汽车或高端制造领域的关键零部件,也正为材料性能不足、加工难度大或成型效率低而困扰,那么3月17日-19日,你一定要来国家会展中心一趟,一次性找到最合适的金属粉末和打印方案。
2026年TCT亚洲展,将汇聚全球前沿的金属3D打印材料与先进工艺,为你呈现从高导铜合金、精密铝合金到高性能钛丝及模具钢的“材料最优解”。无论你追求性能极限、成型效率还是成本平衡,这里都能让你直观感受增材制造推动高端制造的最新力量。
01
高导高强铜合金 — MT-CuCrZr铜合金粉末革新升级
展位号:7K15
02
精准控锆高性能铜粉 — 铜铬锆合金粉
展位号:7E62
铜铬锆(CuCrZr)合金粉是典型的高强高导铜合金粉,锆(Zr)可以抑制晶粒生长,从而在高温下保证强度和导电性。但在加工过程中,Zr易烧损,使成分控制成为行业难题。
中体新材突破了这一瓶颈,其CNPC-CuCrZr可将Zr含量精准控制在0.1–1%(偏差≤0.1%),确保各批次性能一致。粉末粒度为15–53μm,霍尔流速<20s/50g,适配激光粉末床熔融工艺,烧结活性高,打印件致密度超过99%,维氏硬度均值175.3。热处理后材料抗拉强度达584MPa,屈服强度487MPa,延伸率20%,性能在行业中领先。目前,中体新材月产能可达数吨,能够稳定供应高品质产品。
03
超致密高纯铜粉 — 倍丰高纯铜粉
展位号:7A35
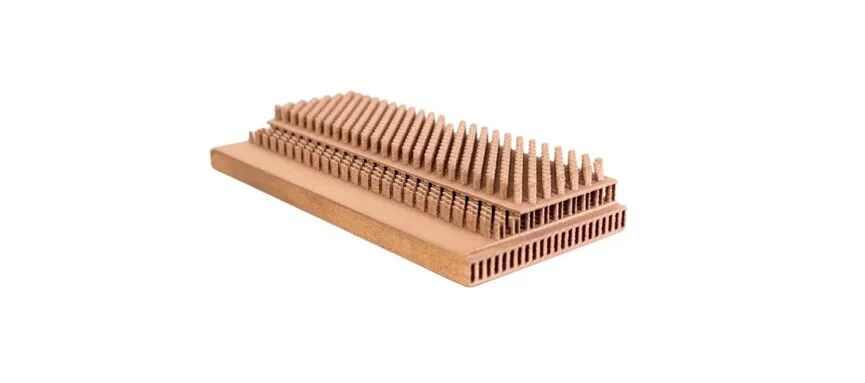
倍丰通过自研GHA工艺制备高纯铜及铜合金粉末,球形度高达95%,保证了粉末的超高致密性,可达到99.95%。搭配倍丰自研打印工艺,打印件的导热率和导电率几乎与常规纯铜相同,为高端电子及能源应用提供了可靠材料保障。
04
性能与成本均衡铝合金 — A40X中强铝
展位号:7F55
威拉里的A40X中强铝是一款均衡型铝合金材料,在中等强度水平下实现了优异的综合力学性能与成型适应性。它精准平衡了性能和成本,适合对强度要求适中、且注重制造经济性与可靠性的应用场景,提供高性价比的材料解决方案。
05
轻量高强钛丝 — 钛丝
展位号:7D62
钛丝是增材制造的重要材料,尤其以TC4(Ti-6Al-4V)合金丝最为常用。陕西鼎益的钛丝出色的强度重量比、耐腐蚀性和良好的生物相容性,使其成为航空航天复杂构件、高性能汽车零件及骨科植入物的主流直接制造材料。
在工业应用中,钛丝也广泛用于TIG焊、WAAM等增材工艺,用于部件修复和表面强化,推动高端制造向轻量化和功能一体化发展。
06
热作模具钢3D打印粉末 — TFME23A
展位号:7Q62
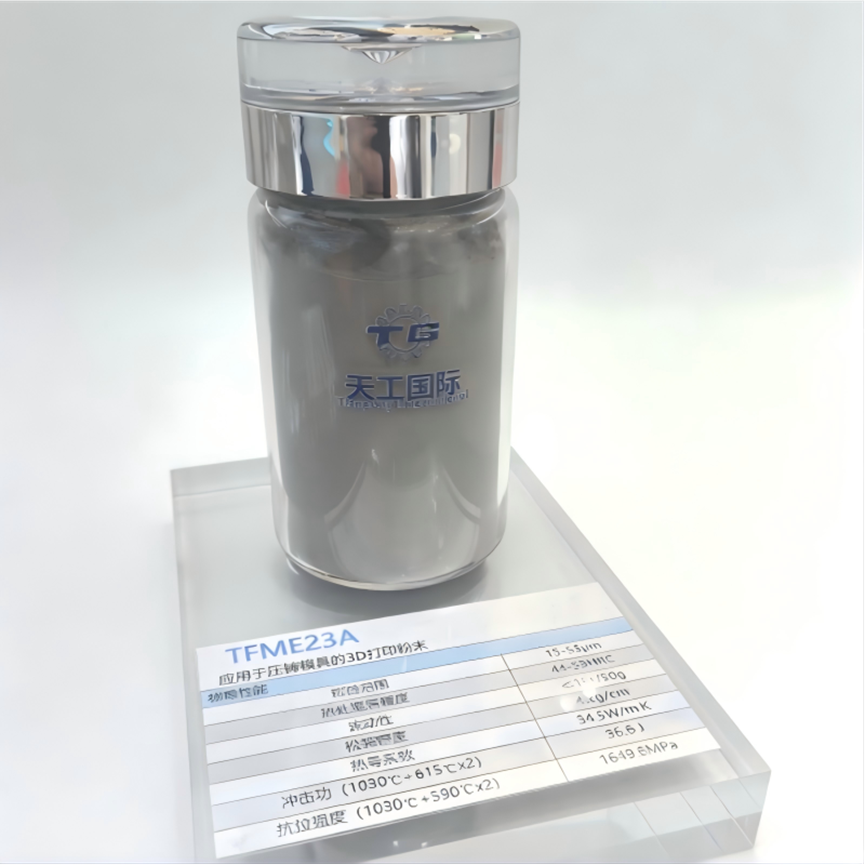
天工爱和的TFME23A是一种通过气雾化工艺制备的热作模具钢粉末,专用于压铸、热锻和热挤压等高要求热作应用。该材料在增材制造中具有多项优势:耐高温、高温强度优异,并且在淬回火或直接回火状态下均展现卓越韧性。同时,它非常适合与高铬马氏体工具钢嫁接打印,可实现复杂模具构件的一体化制造。
TFME23A主要应用于高压压铸嵌件、热成形模具及塑料模具,为模具制造提供高性能、可靠的3D打印材料解决方案。
07
无稀土高强铝合金 — CA760H铝合金粉末
展位号:7K76
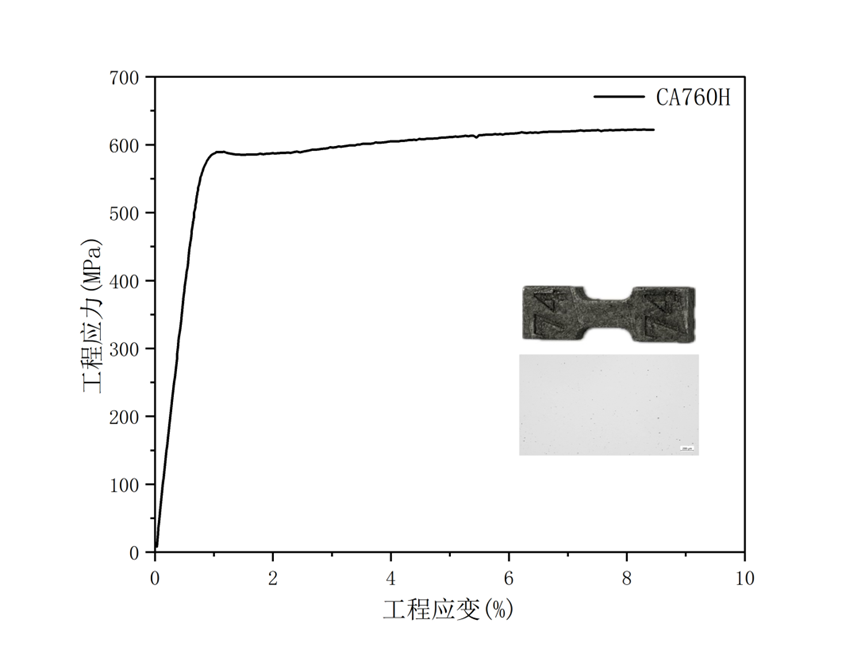
Deep Material的CA760H铝合金是一种新型低成本无稀土高强铝合金,属于7系可热处理强化铝合金,广泛应用于航空航天和消费电子领域。通过五种主体元素的优化联调,可实现成分-工艺-性能的定制化开发和逆向设计。
搭配创新热处理方案,可实现复杂构件的无裂纹打印。热处理后材料性能:屈服强度>550 MPa,抗拉强度>600 MPa,延伸率>8%。
08
PA法制粉专用钛丝 — PA法制粉用丝材
展位号:7K126
从高精度铜铬锆合金粉末,到兼顾性能与成本的铝合金,再到满足航空航天与医疗应用的钛丝及PA法制粉用丝材,每一款新品都展示了金属3D打印材料在性能、工艺适应性和批量化生产上的显著进步。
2026年TCT亚洲展不仅展示了材料创新的价值,也折射出增材制造技术对高端制造产业的推动力。