
解决汽车部件砂孔与气密性失效问题
模流分析软件到底好不好用?
铸件出现缺陷如何精准定位?
有哪些巧妙的产品设计思路?
如何设计出符合要求的“完美”铸件?
来自智铸超云用户真实投稿,
「设计案例精讲」系列,带你了解智铸超云模流仿真在生产端的落地实践!
解决汽车部件
砂孔与气密性失效问题
本期案例来自无锡国进精密机件科技有限公司,压铸工艺工程师韩工、李工投稿。
该公司批量生产的一款水嘴产品,砂孔不良率 8.5%左右,密性检测综合不良比例达 2.7%。该产品适配某汽车主机厂 T2500 吨电机壳体冷却对锁件,对结构致密性和气密性能要求严格。高达11.2%的综合不良率严重影响公司交付,为公司和客户造成较大经济损失。
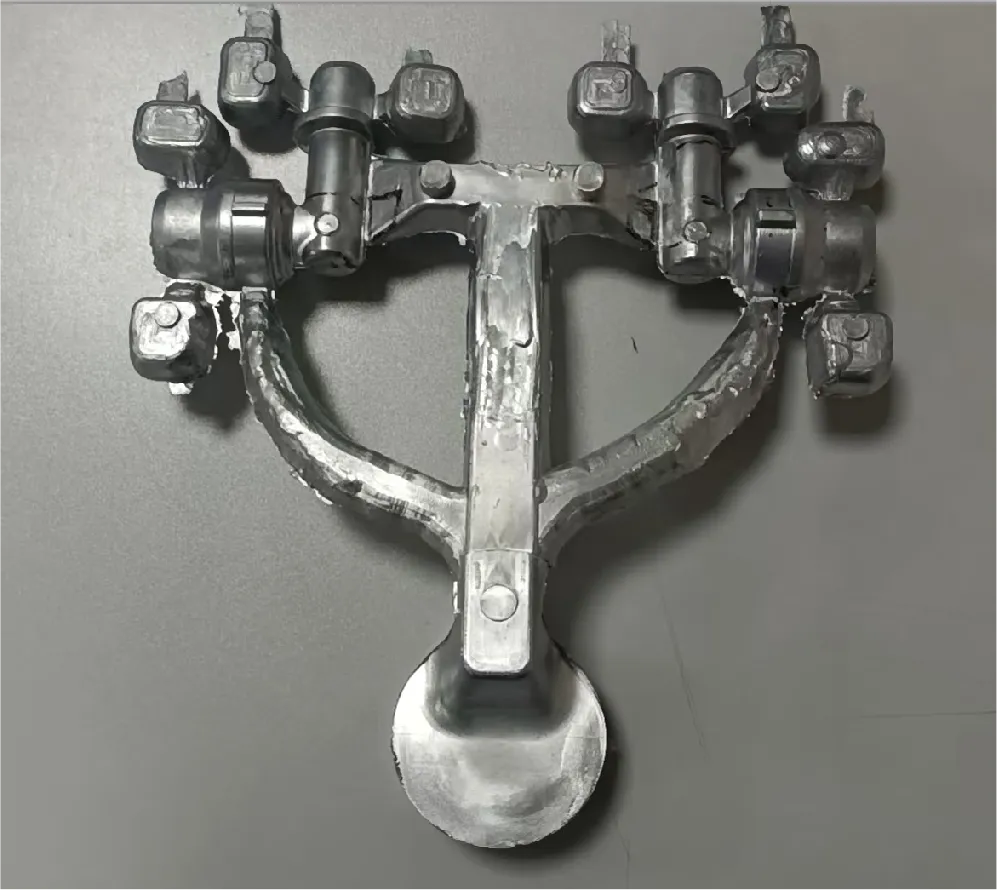
铸件实物图
项目团队引入智铸超云模流仿真平台,借助模流仿真的直观验证能力,成功将一个长期高风险产品,转化为质量稳定的量产件。
01
项目背景:高价值产品缺陷
制约产能
本案例产品为铝合金水嘴件,用于某汽车主机厂 T2500 吨级电机壳体冷却系统的对锁部件,其核心作用是确保散热模块稳固安装,明确要求气密性压力要求4bar,泄漏量<0.12ml/min。
由于产品内部壁厚差异大,最薄处约 3mm,密封槽区域壁厚约 7mm,导致铝液在充型过程中在壁厚处形成包裹卷气。加之产品外部存在多处机加工面,密封槽加工深度约 3mm,产品尾部圆环凸台加工深度约 1mm,使得该产品在机加工后频繁暴露砂孔与缩孔问题,一旦密封失效即存在严重质量风险。
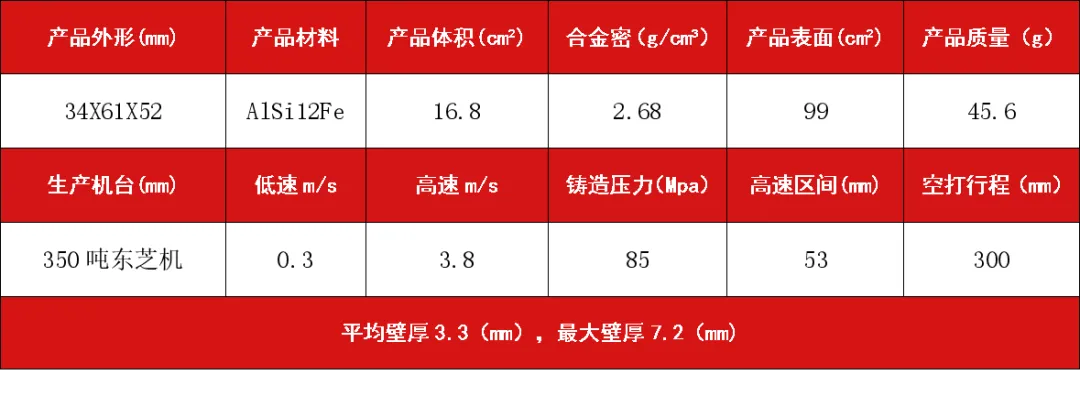
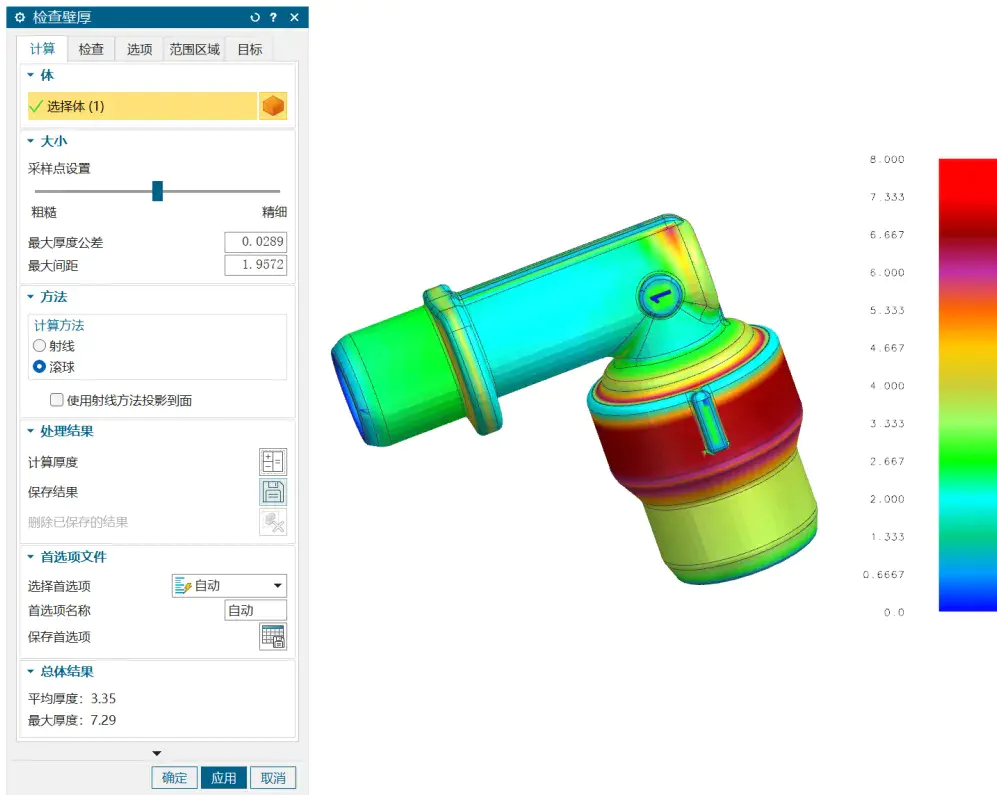
铸件与生产机台参数表
生产数据显示,产品综合不良率达到11.2%左右,其中机加工砂孔不良率约 8.5%(局部批次最高达30%)、气密性测试不良率约 2.7%。该问题长期制约产能释放,并已造成客户投诉与经济损失,此前多轮经验式改善均未取得实质性突破。
因此,项目团队借助智铸超云模流仿真平台,以工程数据为依据,对缺陷机理进行系统科学定位和设计优化。
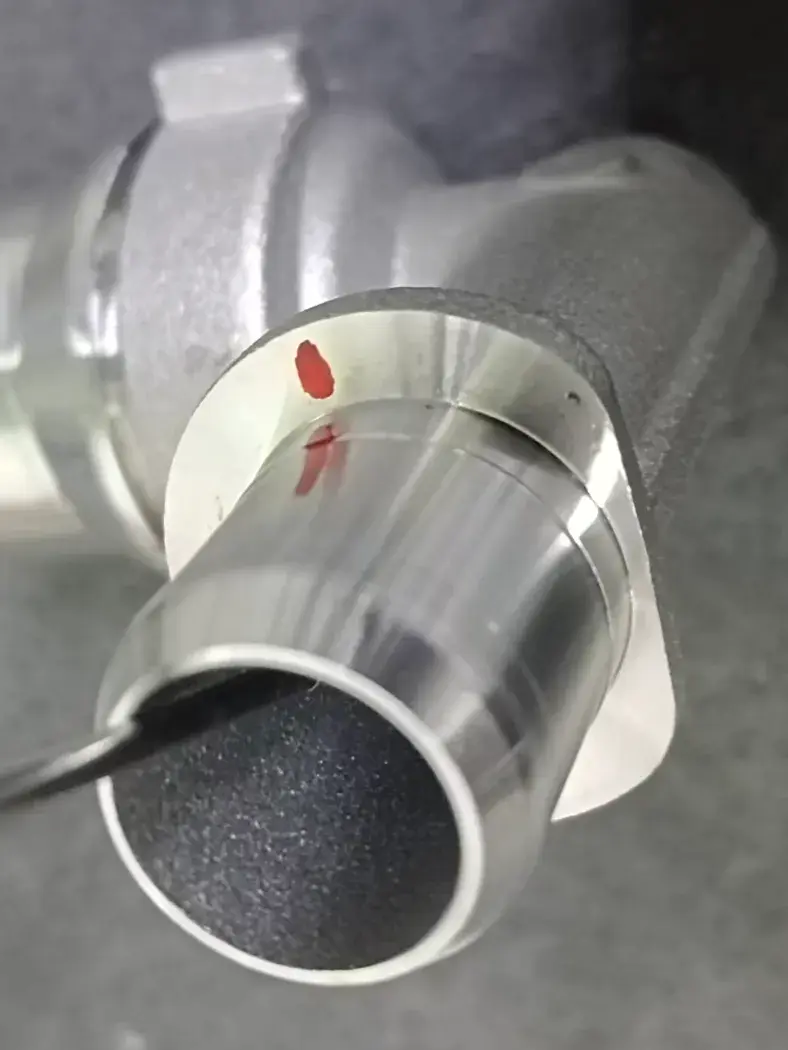
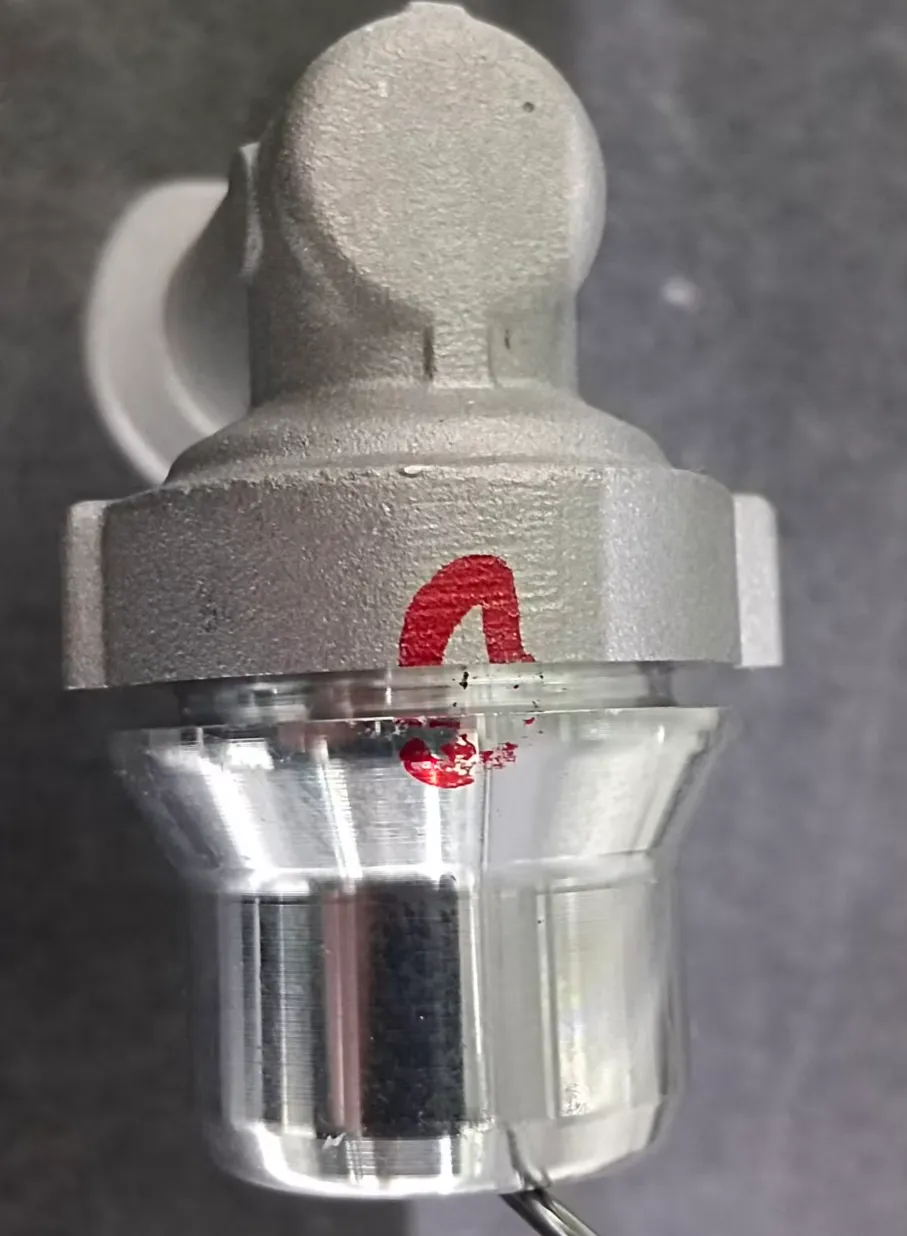
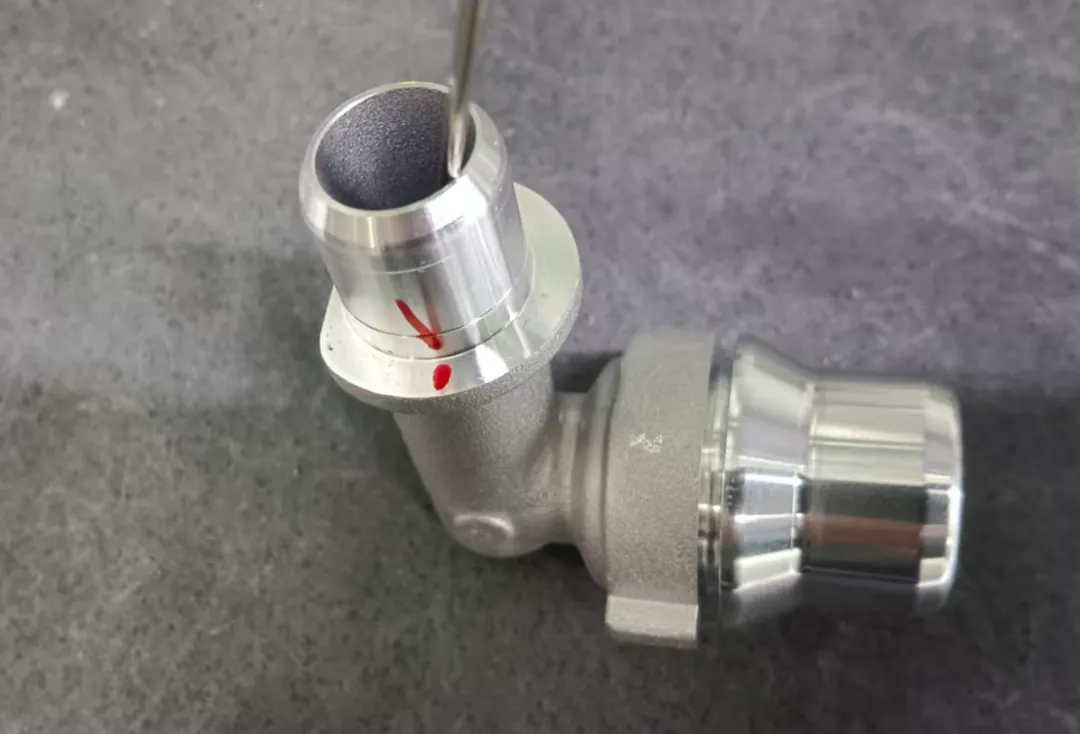
铸件砂孔位置
02
缺陷定位:两股金属液对冲
造成卷气
通过在智铸超云平台上进行多轮模流仿真分析,结果揭示以下关键问题:
液流对冲导致卷气集中
智铸超云模流仿真显示,该水嘴近似环形结构,充型过程中存在明显的两股液流对冲现象。一股液流优先填充对侧区域,另一股液流在浇口侧滞后,在浇口附近形成液流交汇与扰流包卷。同时,由于壁厚差异显著,液态金属在厚壁区域流速变化明显,加剧了气体卷入。
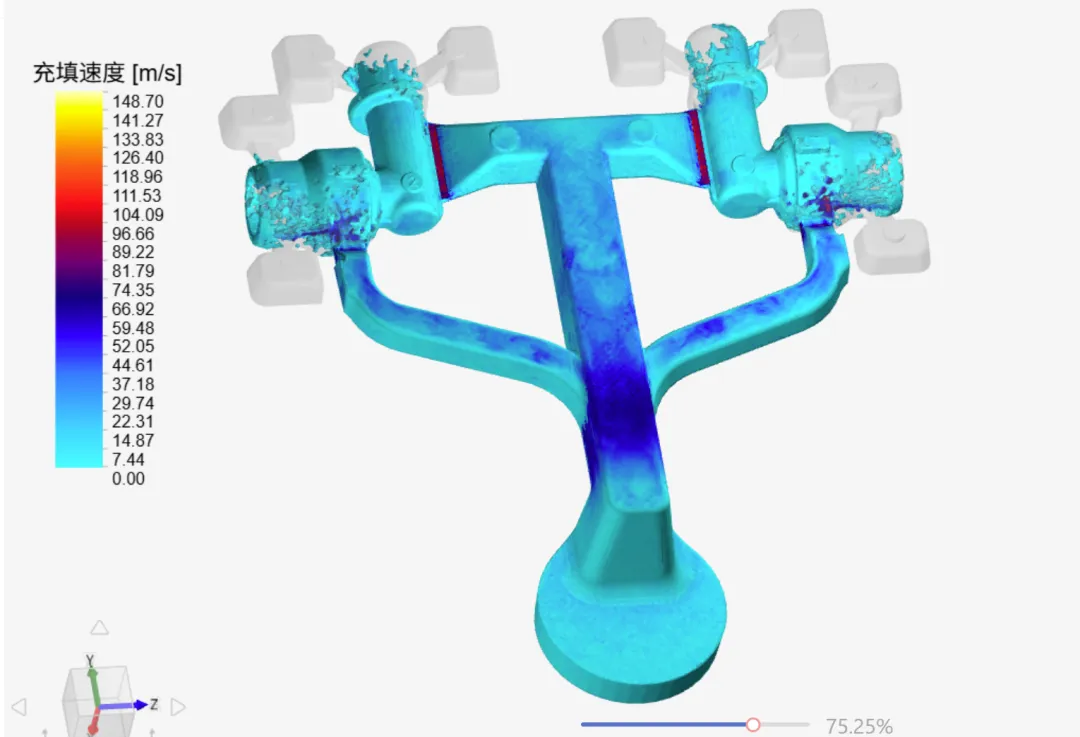
优化前-智铸超云充填速度结果
在改善前的卷起压力仿真结果中可以看到:流道内卷气明显,卷气压力分布区间高达 30–75 bar;浇口侧为卷气集中区,是气孔与气密失效的主要源头。
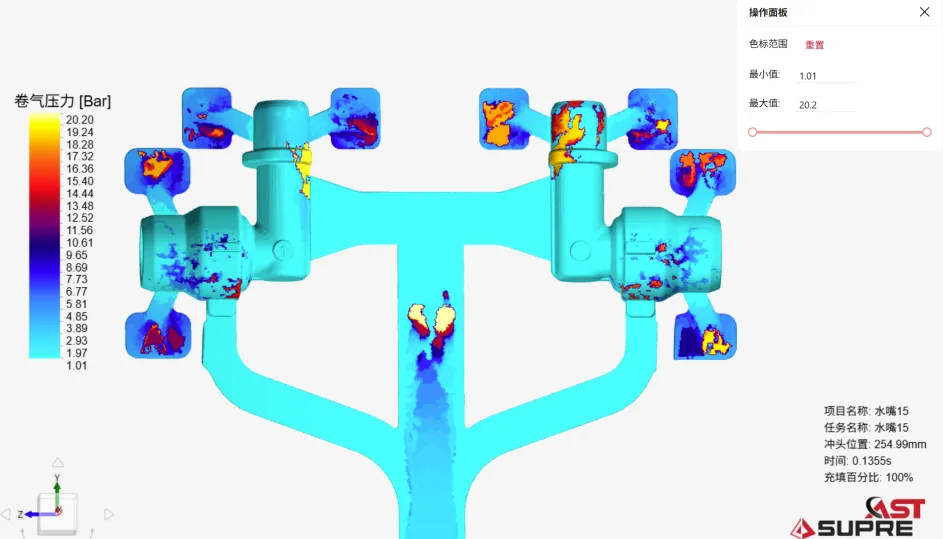
优化前-智铸超云卷气压力结果
浇口凝固顺序不合理造成缩孔高发
根据智铸超云缩孔仿真结果,浇口附近的加工区域为最后凝固区域,而浇口凝固过早,导致补缩能力不足;机加工后,该区域出现集中性的气缩孔暴露。这一结果与现场砂孔分布位置高度一致,为后续改善提供了明确指向。
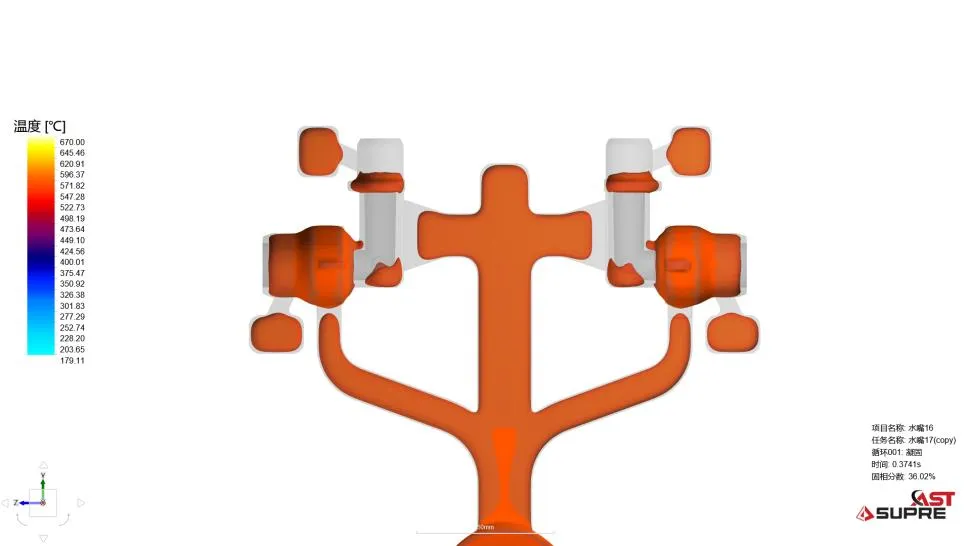
优化前-智铸超云凝固顺序结果
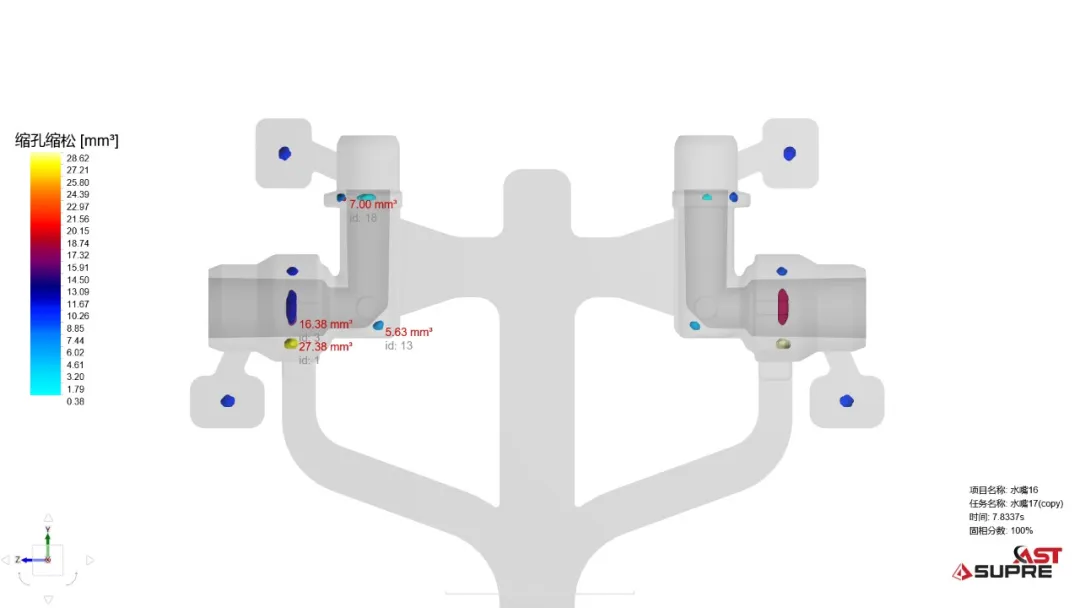
优化前-智铸超云缩孔缩松结果
综合诊断结论:
该缺陷并非单一补缩不足,而是液流对冲、卷气叠加、浇口凝固顺序不合理的综合结果。改变两股液流交汇对冲成为改善卷气的关键。
03
优化方案:分散液流、引导排气
弱化对冲卷气
问题明确后,项目团队基于仿真结果,在不大幅改动模具结构、确保改模成本与周期可控的前提下,制定了针对性优化方案。
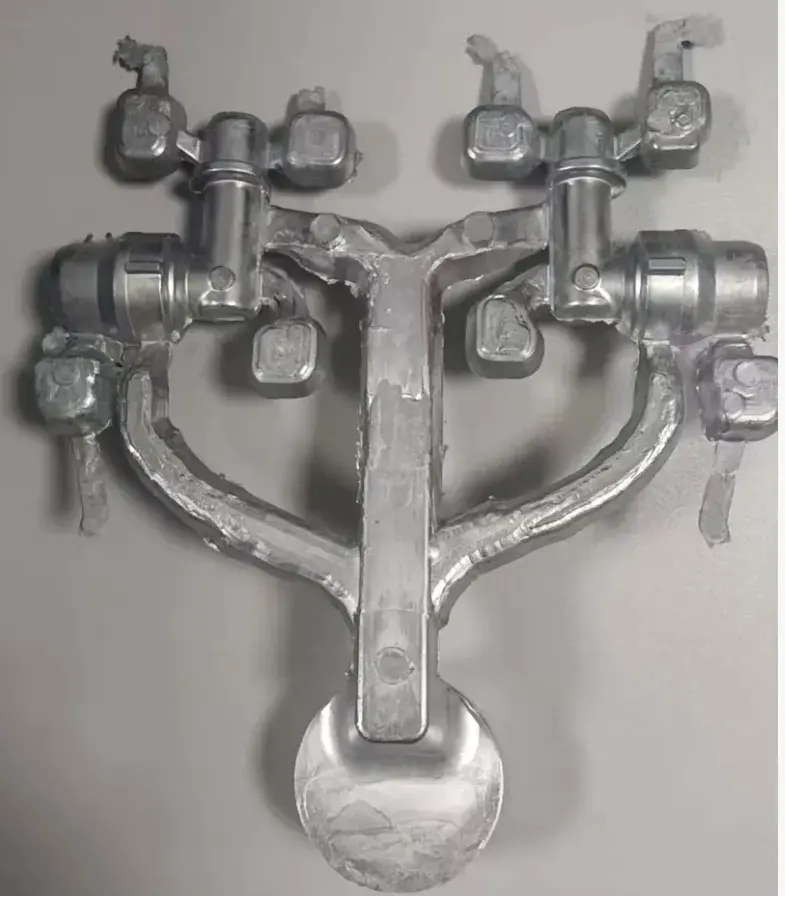
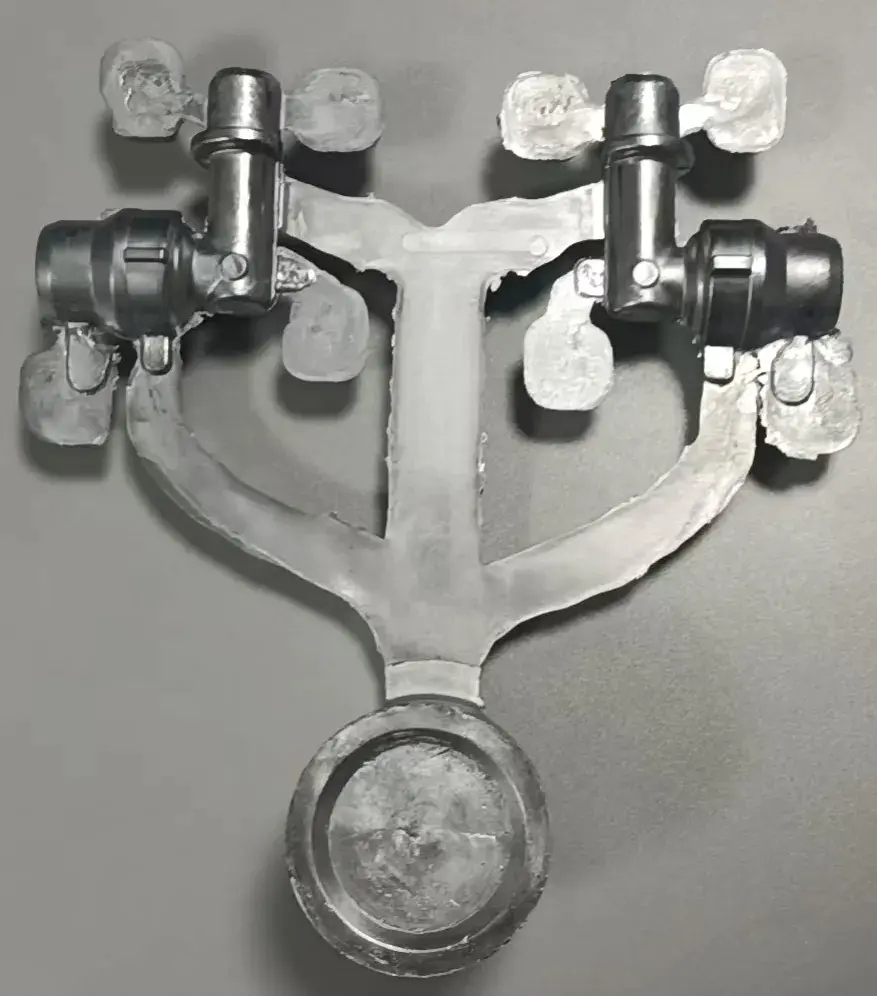
优化后铸件结构图
整个优化过程中,始终保证浇口布置在厚壁处,以保持压力传递基本原则不变,在此基础上进一步改善液流路径与排气条件。
首先,为避免两股液流在浇口侧直接对冲,调整中间一股液流的流向,改变两股液流交汇方式,使其分散填充,降低扰流强度。
其次,为解决卷气无法有效释放的问题,在浇口附近新增渣包,主动引导气体排出。原本最理想的渣包位置位于产品端面,但考虑后处理打磨难度,最终将渣包布置在浇口侧,既保证引流排气效果,又方便后续打磨去除。
优化前后-卷气压力对比
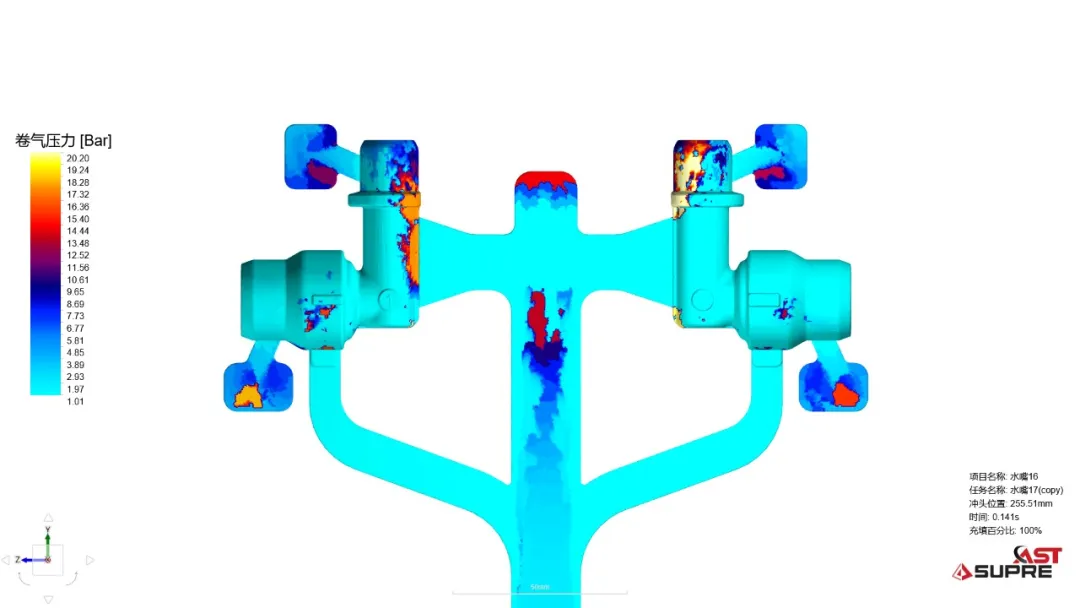
优化前-智铸超云卷气压力结果
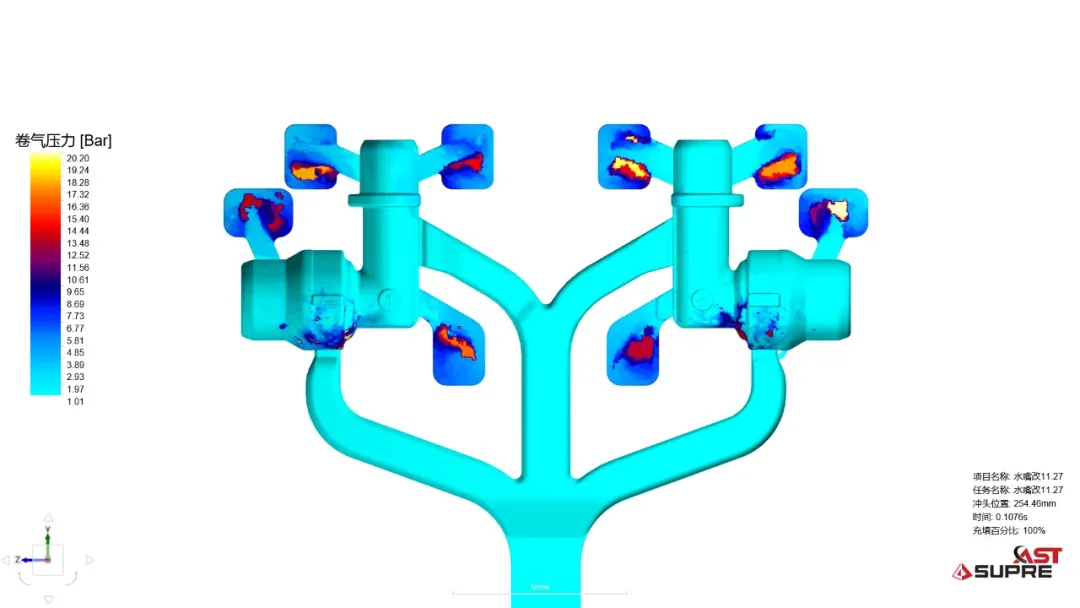
优化后-智铸超云卷气压力结果
优化前后-气体含量对比
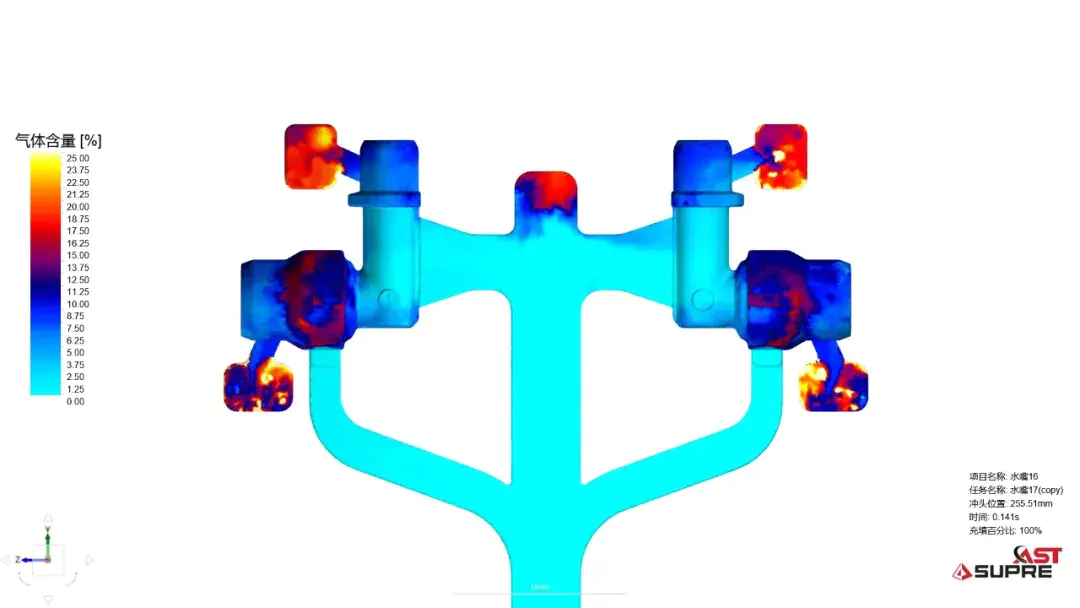
优化前-智铸超云气体含量结果
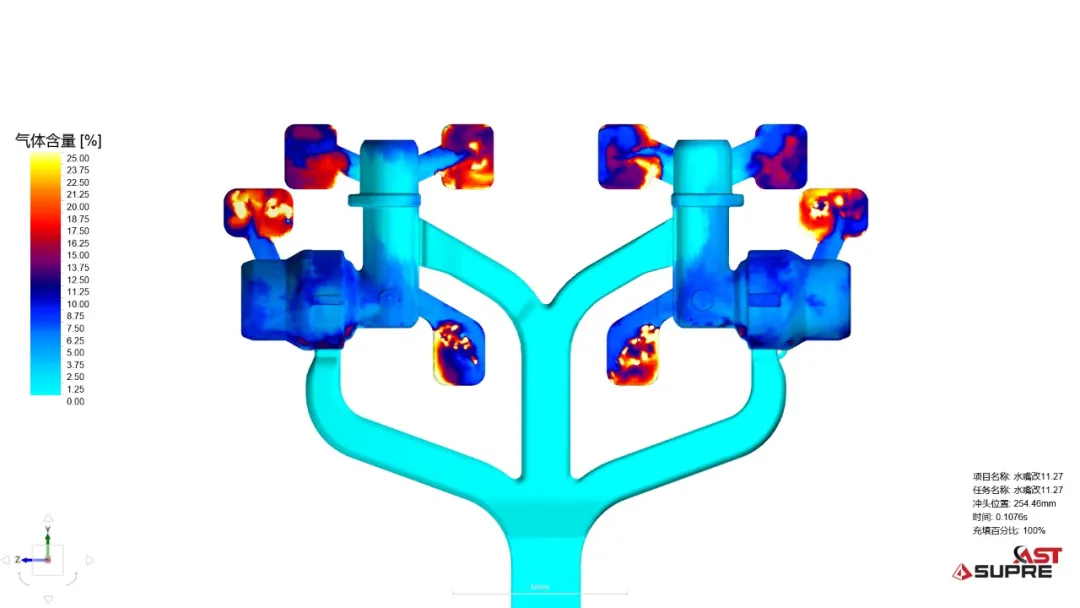
优化后-智铸超云气体含量结果
从智铸超云优化前后的模拟对比结果看,卷气压力和气体含量的结果都得到了明显改善,优化前加工区域存在大面积高气压区域,优化后产品的高气压区域基本消失。气体含量的结果同样可以表征优化方案使产品缺陷得到了较大改善,特别是大端壁厚的加工区域。
优化方案完成后,通过智铸超云再次进行模流仿真验证,结果显示:
气体含量由改善前约 40% 降至 10% 以下;
卷气区域明显缩小,且不再集中于浇口侧;
液流充型顺序更加平稳,渣包有效承接被引出的气体;
原有的液流对冲现象基本消除,整体卷气得到显著改善。
04
结果验证与总结
优化方案落地后,项目组按照更严格的测试标准对量产产品进行了抽检验证,产品不良率显著下降。
检测样本:4000 件
砂孔不良率:1.2%
气密性不良率:1.5%
整体来看,产品综合不良率下降约8.5%,基本解决了长期困扰工厂的量产产能受限、品质波动大、客户投诉严重以及缺乏可靠优化方案等问题。此次改善为后续开新模提供了事实依据,对减少公司重复浪费和经济损失,具有重大现实意义。
经验小结
1. 当面对多股流进浇产品而设计受限时,改进浇口布局和流道方向可作为改善料液交汇对冲的首选方法。
2. 模流仿真是快速定位问题与验证方案的关键工具,可显著降低反复试模的风险与成本,为优化决策起到关键作用。
3. 渣包布局至关重要,是复杂流动条件下引流排气的有效手段。
4. 浇口布置在厚壁处是传递压力的基本设计理念,必须遵从,不能随意改变。
5. 从仿真→试产→批量验证,案例建立了稳健的数据化验证优化闭环,为后续同类产品提供了经验。


