首页/文章/ 详情

南航顶刊丨一种基于颗粒的搅拌摩擦增材制造技术:热力演变、组织与力学性能
9月前浏览681

南京航空航天大学柔性成形技术与装备研究团队博士生吕万程(第一作者)、郭训忠教授(通讯作者)、沈一洲教授(通讯作者)在增材制造领域顶刊《Additive Manufacturing》(中科院1区,TOP期刊,IF=10.3)上发表了题为“Particle-based friction stir additive manufacturing of an Al-Mg-Mn alloy”的研究论文。
图片            

论文链接:

https://doi.org/10.1016/j.addma.2025.104768


研究背景与意义

5xxx系列铝合金(Al-Mg系)因其高强度、优异耐腐蚀性和良好成形性,在航空航天、汽车和船舶等领域具有重要应用价值。以搅拌摩擦增材制造(Friction Stir Additive Manufacturing, FSAM)为代表的固相增材制造技术,因其能有效避免传统熔融增材工艺制备Al-Mg合金时产生的热裂纹、气孔及有害相等缺陷,已得到重点关注和发展。目前,FSAM已经发展出基于板材、棒材(AFSD)、丝材(W-FSAM)以及粉末的增材工艺,但上述大部分工艺受限于成熟规格原料(板、棒、丝),难以实现多材料复合。基于粉末的FSAM虽可调材料成分,但现有工艺装置采用螺杆挤出原理,存在工具清洁困难、非连续路径沉积困难的挑战。因此,发明一种材料成分可定制、可适应非连续路径沉积的FSAM技术具有重要意义。
图片                  


      内容简介      

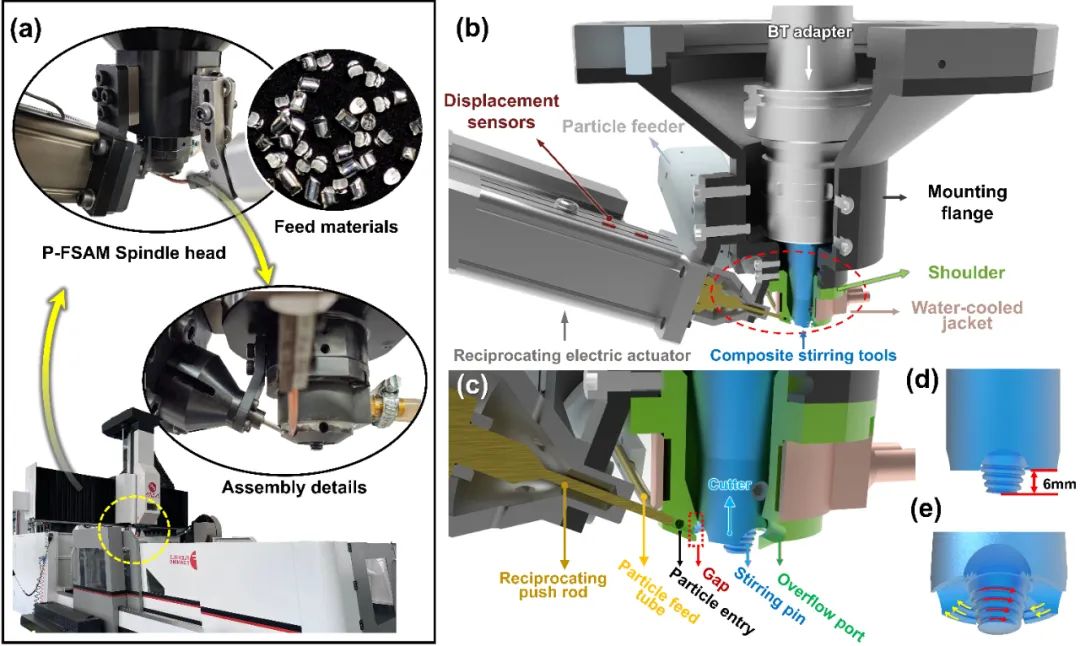
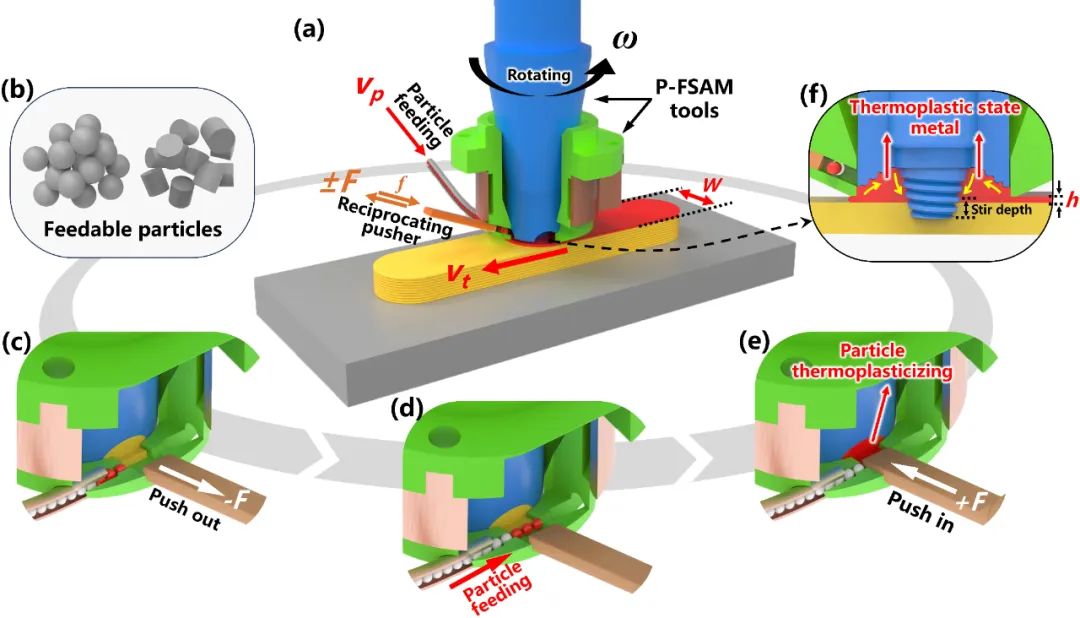
本研究提出了一种基于颗粒的搅拌摩擦增材制造(P-FSAM)技术,该技术采用往复式推杆以可控频率将原料颗粒定量、近连续地送入沉积区。在搅拌工具作用下,颗粒通过摩擦热和大塑性变形实现热塑化并逐层沉积。本文详细阐述了P-FSAM的装置细节、基本原理以及工艺参数,并以5356铝合金颗粒为研究对象,系统分析了沉积过程中的层间混合行为、力-热演变规律、微观组织特征及力学性能。研究表明,当送料频率与工具横移速率匹配优化时,可获得具有等轴细晶组织的5356铝合金沉积体,其Al3Mg2相完全溶解,在行进方向和堆积方向均展现出优异的强塑性匹配(屈服强度>210MPa,抗拉强度>350MPa,延伸率>20%)。本研究提出的P-FSAM技术不仅拓展了FSAM技术的材料适用范围(有望包含金属颗粒/粉末、复合材料颗粒、聚合物颗粒,甚至金属废料),其可多通道旁轴进料的特性更为梯度材料的高效制备提供了新途径。
图片            

图1 P – FSAM技术的基本原理示意图

图片            

图2 基于颗粒的搅拌摩擦增材制造技术装置细节

图片                  


研究发现与结论

1. 层间混合行为

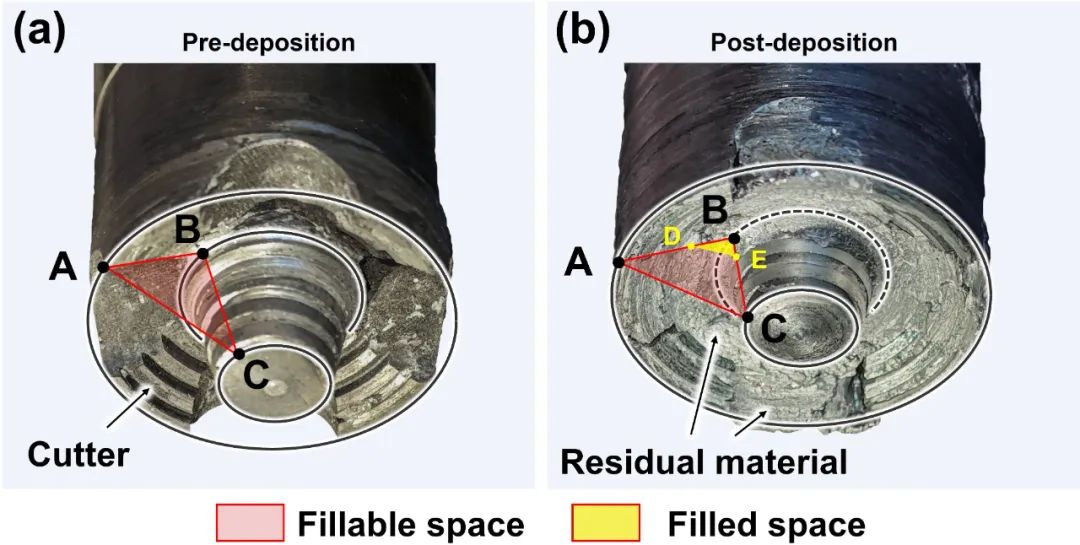
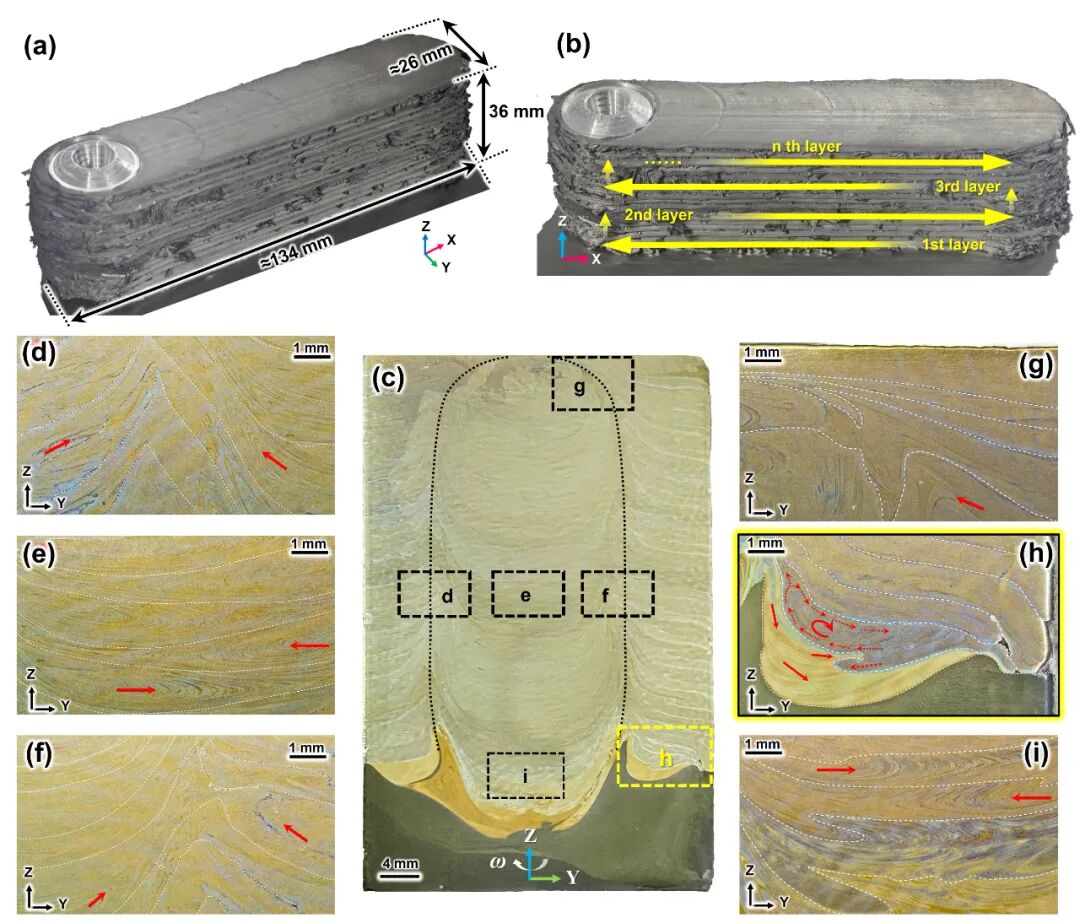
打印构件横截面化学腐蚀分析显示:归因于复合搅拌针与螺旋槽的协同作用,沉积区呈现类似搅拌摩擦焊的材料混合与流动行为。搅拌针区域产生周期性 交替的波浪图案,而刀具螺旋槽作用区表现出分层特征,搅拌针与刀具过渡区出现了沿Z方向的材料流动。这种流动行为源于本研究采用的一对互为反向的螺旋槽——材料在搅拌针底部受限从而逆向流动,与刀具背面螺旋槽的上升材料混合形成复杂流场。工具残留物分析表明稳态沉积过程中,热塑性化材料主要在刀具范围内发生流动,刀具拱形区主要作为颗粒输送通道。
图片            

图3 沉积层整体形貌与层间混合行为

图片            

图4 沉积前后复合搅拌工具的形貌

2. 力热演变

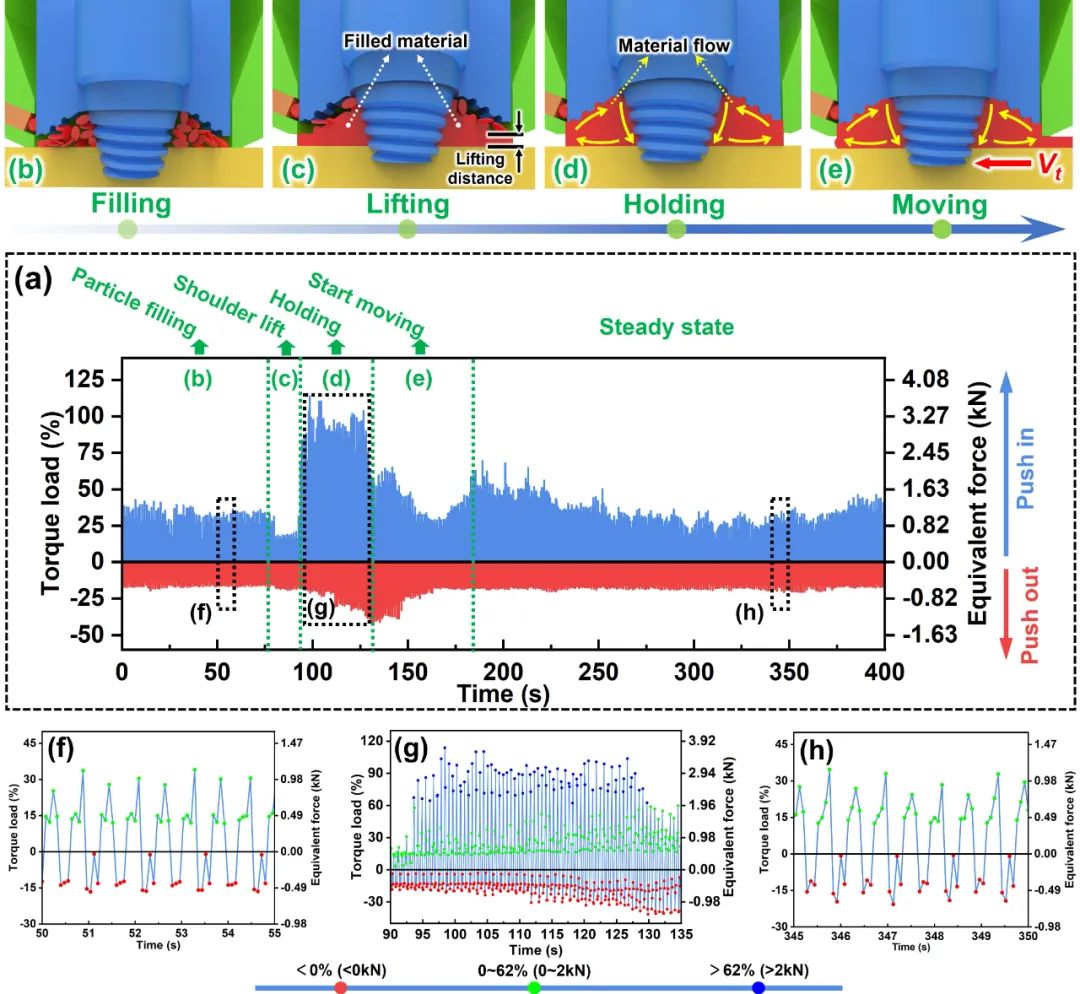
P-FSAM的沉积过程可分为四个阶段:颗粒填充、轴肩抬升、保压以及横移。初始颗粒填充阶段维持0.98kN恒定推力;抬升阶段因材料未完全致密化,推力降至0.82kN以下;保压阶段随着材料完全填充,推力攀升至2.94kN;进入稳态移动阶段后,推力回落至0.98kN并保持稳定。这种独特的力学响应是由于不同阶段离散送料与连续沉积匹配关系存在差异导致的。
图片            

图5 P-FSAM的四个典型阶段以及推杆上对应力的监测结果

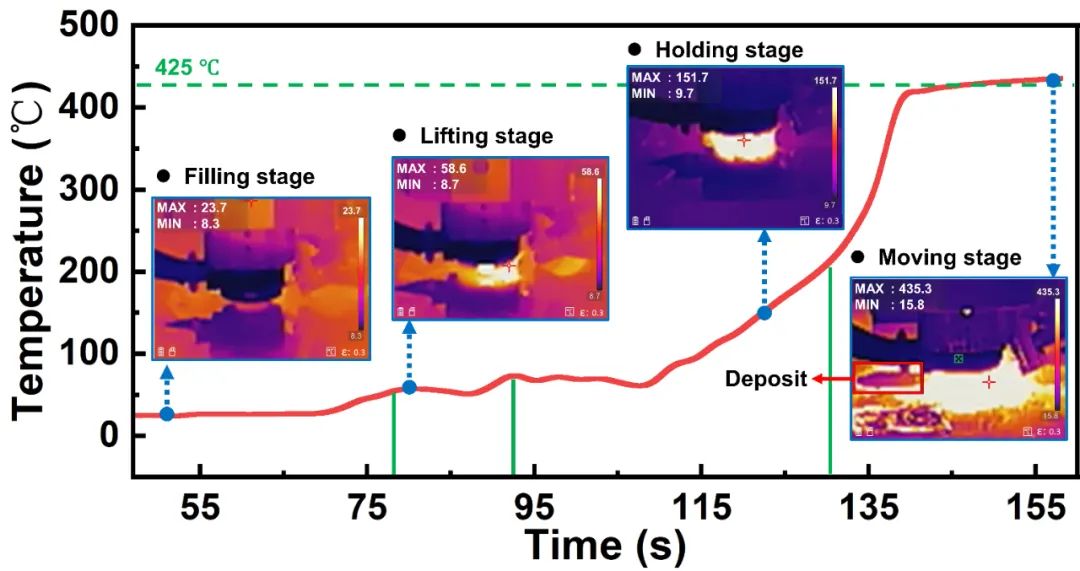
沉积区温度演变呈现阶段性变化规律:在填充阶段后期(最后15秒),随着颗粒逐渐填满沉积区,送料通道侧开始产生局部摩擦热,温度梯度逐渐形成(<80℃);当转入保压阶段(约108秒起),沉积区达到完全填充状态,摩擦接触面积显著增加,温度随之呈现稳定的上升趋势;至横向移动阶段,在搅拌工具持续作用下,温度在20秒内快速地从80℃升至435℃峰值。温度演变反映了材料填充状态是影响产热效率的根本原因。
图片            

图6 P-FSAM四个典型阶段的温度随时间变化曲线

3. 微观组织

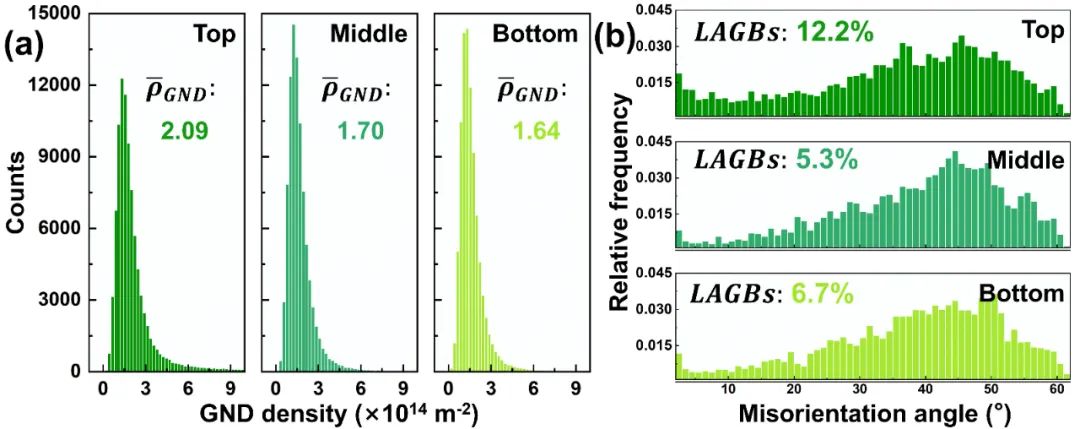
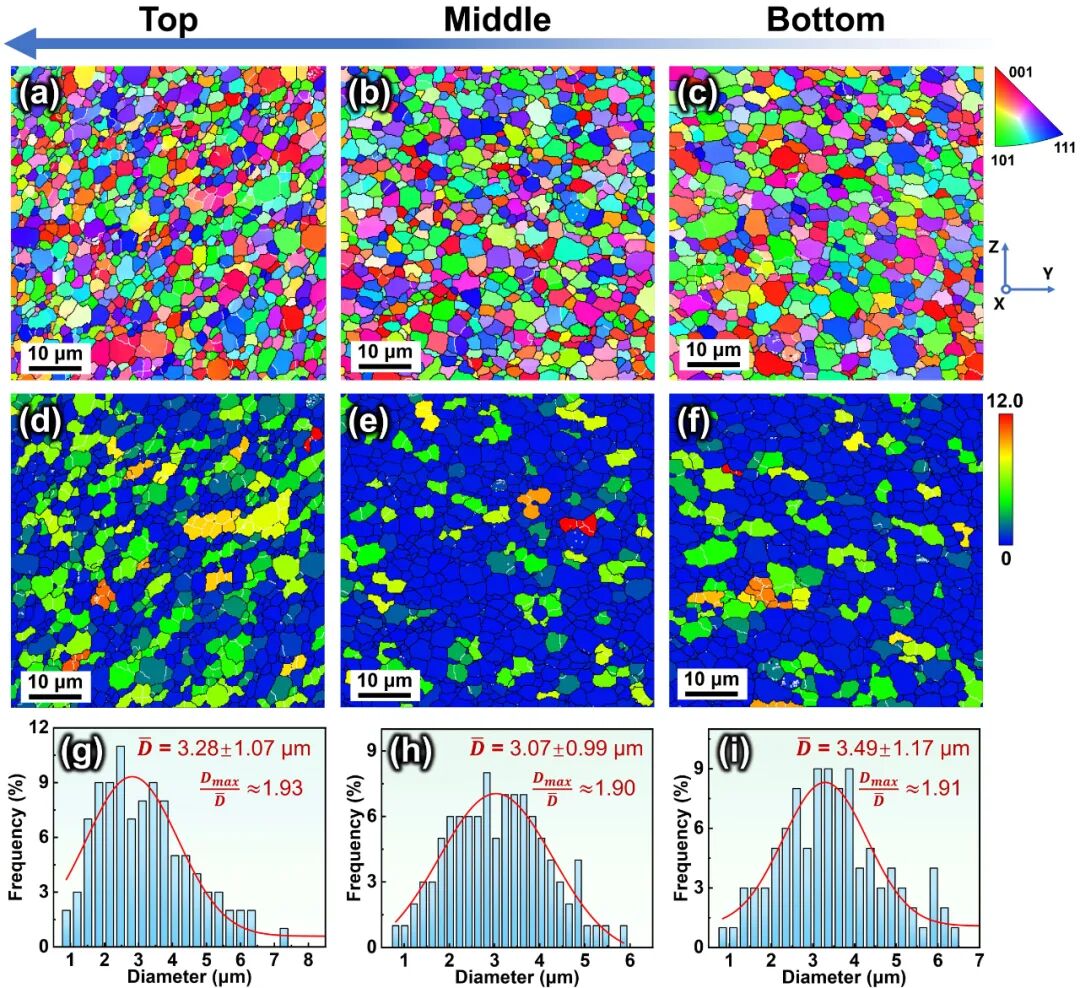
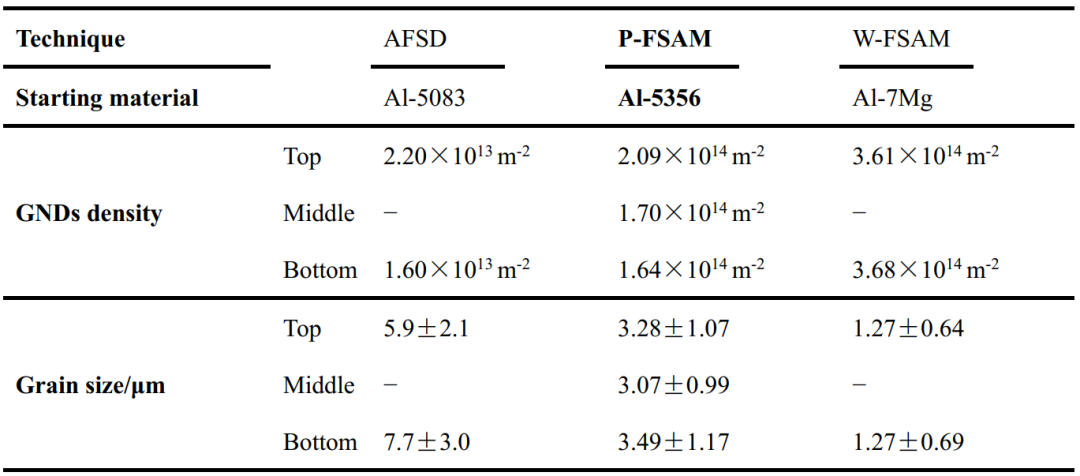
采用微区X射线衍射(XRD)、扫描电子显微镜(SEM)、能谱分析(EDS)和电子背散射衍射(EBSD)等多种手段表征了P-FSAM制备的5356铝合金微观组织。研究结果表明:沉积体中Al3Mg2相完全溶解,Mg元素的非均匀固溶源于P-FSAM工艺中高温高应变率变形导致的不完全动态再结晶,使得晶粒间位错和空位等缺陷分布不均,导致了Mg原子的差异化扩散。沉积体呈现均匀细小的等轴晶组织(顶部平均晶粒尺寸3.28±1.07μm),晶粒在热循环过程中保持稳定,更多 HAGBs 的形成主要归因于静态恢复。与W-FSAM和AFSD相比,P-FSAM因较长搅拌针(多重的热力耦合)和较低进给压力(轴向压缩程度低),呈现出介于两者之间的位错密度和晶粒尺寸水平。
图片            

图7 不同高度IPF图、GOS图以及晶粒尺寸统计结果

图片            

图8 不同高度GND密度和LAGBs占比统计结果

表1 5系铝合金在AFSD、P-FSAM和W-FSAM三种工艺下的GND密度及晶粒尺寸对比
图片            

4. 力学性能

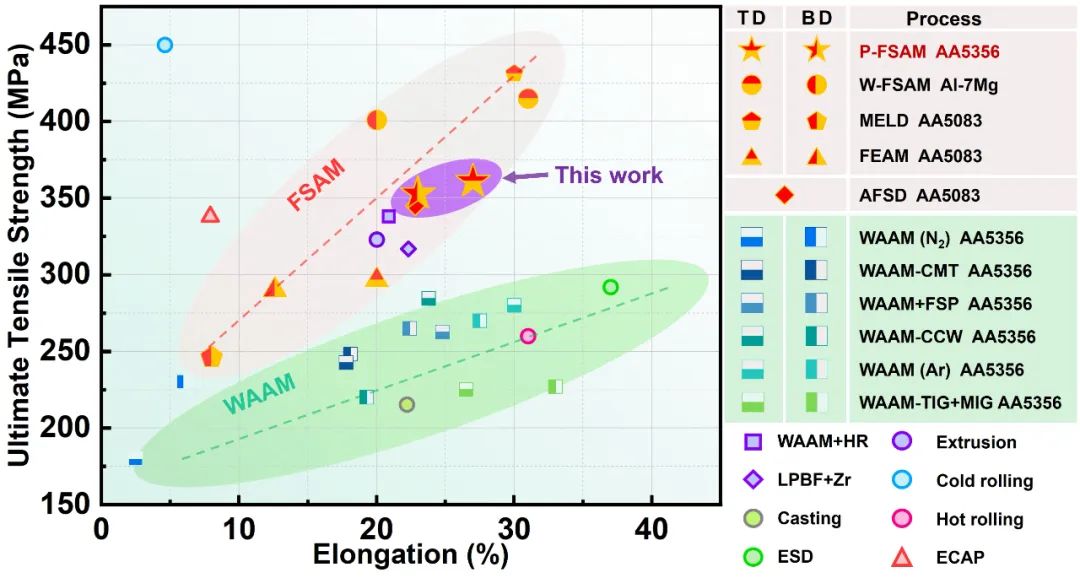
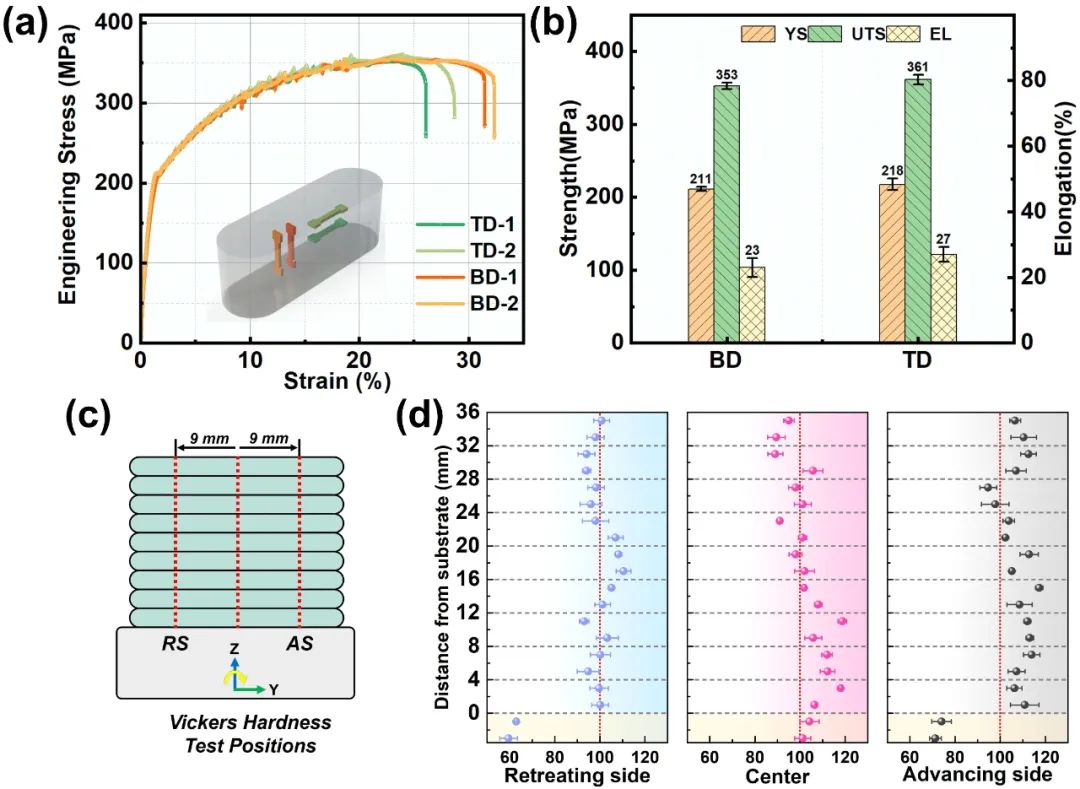
研究表明,P-FSAM制备的5356铝合金沉积体展现出优异的力学性能和各向同性水平。拉伸测试结果显示,堆积方向和前进方向的屈服强度分别为211MPa和218MPa,抗拉强度为353MPa和361MPa,延伸率为23%和27%。维氏硬度测试表明,沉积件横截面硬度分布均匀(100-108HV),仅前进侧局部区域(24-28mm)存在轻微波动。与WAAM、LPBF等传统工艺相比,P-FSAM无需后处理或者改性处理即可实现高强度与高塑性的平衡,凸显了固态增材制造技术在5系铝合金构件制备中的优势。
图片            

图9 沉积层力学性能测试结果

图片            

图10 P-FSAM与其他工艺制备Al-Mg合金的拉伸性能对比

5. 结论

· 工艺控制关键:P-FSAM工艺控制的核心在于推杆往复频率与工具移动速率的匹配,当比值超过临界值时,即使低频送料也能实现充分产热和高质量沉积。

· 界面结合情况:通过搅拌针和螺旋槽的协同作用,P-FSAM制备的5356铝合金沉积体表现出显著的材料混合与流动特性,实现热塑化材料在沉积区的Z向流动,增强界面结合。

· 力热特性:5356铝合金单道多层稳态沉积阶段推力稳定在约1 kN,最高温度达435°C。预热阶段需较高推力,但后续稳态沉积过程中推力降低并保持稳定。

· 微观组织:动态再结晶使5356铝合金晶粒细化,Al3Mg2相完全溶解。Mg原子非均匀固溶对宏观拉伸性能无明显影响,晶粒在热循环中保持稳定,热循环中高角度晶界(HAGBs)增多主要由静态回复导致。

· 力学性能:5356铝合金沉积体在堆积方向(BD)和行进方向(TD)均表现出优异的强塑性匹配(屈服强度>210 MPa,抗拉强度>350 MPa,延伸率>20%),优于熔融增材制造同类材料的沉积态性能。

· 应用潜力:P-FSAM拓展了搅拌摩擦增材制造技术的材料形态适用范围,未来可探索金属颗粒、复合材料颗粒、聚合物颗粒及金属废料的适用性。多通道旁轴送料工艺有望实现高效沉积与梯度材料制备。    


来源:增材制造硕博联盟

ACTAdditive复合材料化学航空航天船舶汽车电子裂纹材料控制
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-01-05
最近编辑:9月前
增材制造博硕联盟
硕士 聚焦增材制造科研与工程应用,致...
获赞 129粉丝 96文章 630课程 0
点赞
收藏
作者推荐

中北大学李晓峰教授顶刊丨激光粉末床熔融成形Al-Cu-Mg-Si合金热裂行为的数值模拟研究

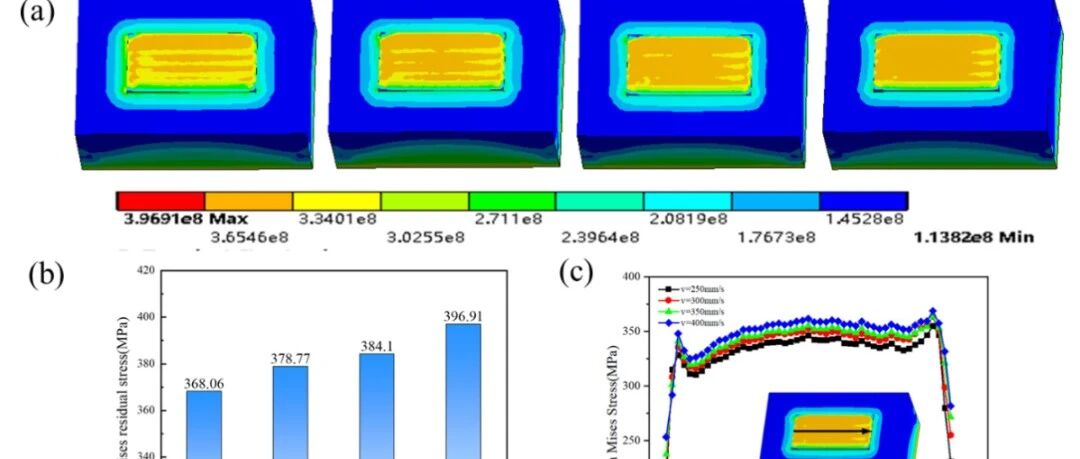
1 研究背景及目的 Al-Cu系合金作为最早应用于工业的铸造铝合金,凭借其卓越的强度和耐热性脱颖而出,被广泛应用于国防、航空航天、汽车工业等领域。然而,Al-Cu合金在LPBF成形过程中,粉末床的快速熔化和凝固导致温度场变化剧烈,产生较大的温度梯度;由此产生的残余应力可能导致成形件出现变形、翘曲、开裂等缺陷,严重影响合金的成形质量和力学性能。本文将采用数值模拟的方法分析LPBF成形Al-Cu合金过程中热应力演变规律以及残余应力分布情况,从而为高性能、无裂纹Al-Cu合金的成形提供理论指导。 2 论文亮点(1)针对LPBF实际工况,建立了一种考虑粉末-固相转变、材料非线性特性、熔化潜热、熔池对流等因素的三维热-力耦合有限元模型;(2)采用间接耦合的方式分析了LPBF成形过程中瞬态应力的分布及演化规律;(3)通过组织观察以及残余应力测试,验证了三维热-力耦合分析模型的可靠性。 3 试验方法本文借助ANSYS WORKBENCH 数值仿真平台建立了一种多层多轨三维热-力耦合有限元模型,并使用生死单元技术模拟分析了LPBF成形过程中Al-Cu-Mg-Si合金的温度场及应力场的变化规律。 4 结果图1a为在210W、350mm/s下进行单层激光扫描时熔化层各轨道中心温度的热历史。由图可知,当激光束到达监测点时,温度急剧上升到熔点以上,然后迅速回落,形成一个非常尖锐的峰值形状。随着加工过程的进行,前一扫描轨道对后续未加工区域的预热作用逐渐稳定,温度变化幅度也趋于稳定。各轨道中心的温度变化率如图1b所示,随着轨道数量的增加,最大加热速率先增大后减小,最高达到10.27×10^6℃;最大冷却速率逐渐减小,最低为8.63×10^6℃,但差别不大。 Fig. 1 Transient thermal behavior of the Al-Cu-Mg-Si processed at P=210 W and V=350 mm/s: (a) Temperature history of P1–P5 and (b) temperature change rates of P1–P5.图2和图3分别为激光功率和扫描速率对LPBF成形Al-Cu合金冷却后等效应力分布的影响。由图可知,在加工过程结束后,已成形区域开始发生收缩变形,其收缩受到周围低温区材料的限制,使成形区域区产生拉应力。不同成形条件下打印层的残余应力分布趋势基本一致,即打印层上表面的残余拉应力较大,而打印层边缘的残余拉应力较小。但是对于基板来说,除了与打印层界面接触的位置残余应力较大外,整体残余应力较小。当此处的残余应力一旦超过合金的屈服强度时,打印层极易发生翘曲,甚至开裂现象。 Fig. 2. Equivalent stresses after cooling at different laser powers with a scanning speed of 350 mm/s: (a) Residual stress distribution of different laser powers at room temperature; (b) Maximum equivalent stress variation with laser power; (c) Equivalent stress along the x-axis; (d) Equivalent stress along the y-axis, (e) Equivalent stress along the z-axis. Fig. 3. Equivalent stresses after cooling at different scanning speeds with a laser power of 210 W: (a) Residual stress distribution for different scanning speeds at room temperature; (b) Maximum equivalent stress variation with scanning speed; (c) Equivalent stress along the x-axis; (d) Equivalent stress along the y-axis; (e) Equivalent stress along the z-axis. 5 结论(1)熔池内的热累积导致温度随着扫描轨道数量的增加而升高。(2)当激光功率从150 W提高到240 W时,熔池的最高温度、熔池寿命和冷却速度都有所提高;当扫描速度从250 mm/s增加到400 mm/s时,冷却速率从6.11×10^6 ℃/s提高至9.86×10^6 ℃/s,而熔池的最高温度和最低寿命均逐渐降低。(3)LPBF成形后,Al-Cu合金中的残余应力主要表现为拉应力,集中在打印层的中心区域。提高扫描速度、增加激光功率均会提高等效残余应力。 6 前景与应用本文建立了一种有效、可靠的可用于描述LPBF成形Al-Cu合金的三维热-力耦合有限元模型,通过该模型可快速分析成形过程中热应力演变规律以及残余应力分布情况,从而获得高性能、无裂纹Al-Cu合金的成形工艺窗口。关注我们, 万物皆可3D打印Yuling Niu, Li Zhang, Jianhong Wang, Jinfang Zhang, Xiaohui Yang, Bin Liu, Yuankui Cao, Hong Xu, Ruibin Duan, Xiaofeng Li. Cracking mechanis m of Al-Cu-Mg-Si alloy during laser powder bed fusion by numerical simulation. Additive Manufacturing Frontiers, Volume 4, Issue 3, 2025, 200213.https://doi.org/10.1016/j.amf.2025.200213来源:增材制造硕博联盟

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈