碰撞仿真点焊实际失效准则
1 摘要
本文提出了一种用于碰撞模拟的点焊在组合载荷条件下的实际失效准则。实验旨在获得点焊在组合载荷条件下的失效载荷。进行了七种类型的实验测试,以获取点焊失效准则的组成部分。失效准则由包括正向力和剪切力的力矩组成。每个失效测试的组成部分均通过有限元分析结果获得,这被称为混合方法。
所提出的准则考虑采用Wung [1, 2] 模型,除了扭转项。研究发现,低碳钢的准则可以用之前研究中广为人知的函数表示,但高强度钢和先进高强度钢的失效准则无法用该函数描述。在此,我们提出一种新方法。新提出的失效准则在帽形试样仿真结果中得到了很好的应用。
2 研究背景
汽车设计的基本准则已为了提高碰撞安全性和燃油效率而发生变化。车身性能的限制一直是考虑碰撞法规和环境法规等关键设计问题时的碰撞安全性。汽车工业面临的一个挑战性问题是在轻量化设计的同时提高碰撞安全性。由于严格的法规要求提升汽车碰撞安全性,用于评估车身碰撞性能的实际碰撞测试成本持续增加。作为评估车身结构碰撞性能的替代方法,计算机模拟在汽车工业中被广泛使用。点焊的正确失效预测对于在实际测试之前准确模拟车身结构的碰撞测试至关重要,因为典型的现代车辆车身包含2000到5000个点焊。
3 研究目标
点焊断裂是碰撞模拟中的一个关键问题。本文的主要目的是在碰撞模拟中开发实用的点焊失效模型。
4 传统点焊失效模型
通常,点焊失效特性的评估是通过搭接剪切测试、压板剥离测试和横向拉伸测试进行的。Zuniga 和 Sheppard [6] 对高强度钢的点焊进行了失效测试,并研究了搭接剪切测试和压板剥离测试的失效机制。他们的研究表明,搭接剪切测试的失效机制可以用热影响区(HAZ)与母材界面附近母材的局部颈缩来描述。Chao [7] 提出了一个基于横向拉伸和搭接剪切试样失效载荷的失效准则。然而,这不足以提供一个能准确描述点焊在复合载荷条件下行为的失效准则,因为汽车车身结构中的点焊会受到复杂载荷的作用,并在汽车碰撞中发生变形。Lee 等 [8]、Barke通过改变夹具的位置,对点焊试样施加纯正应力、混合正应力/剪应力或纯剪应力加载。
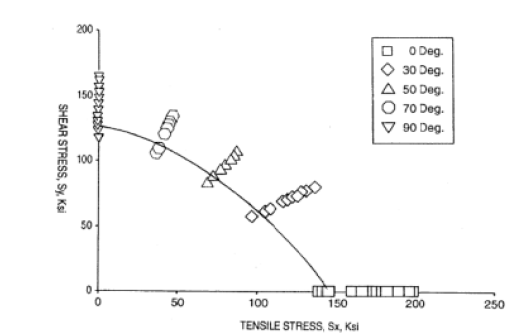
图1:Lee 等人提出的点焊失效模型 [8]
构成基于力的失效准则的系数是通过对点焊失效强度数据进行回归分析确定的。Lee 等人[8]提出了一种在组合载荷条件下的测试方法以及基于实验结果的点焊失效模型。该失效准则表示为
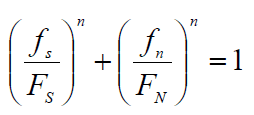
这里,FN 和 FS 分别是点焊的正向失效载荷和剪切失效载荷。变量 n 是一个形状参数。构成其失效模型的系数是通过最小二乘法获得的,以最小化实验数据与插值数据之间的差异。图 1 显示了所提出的点焊失效模型。
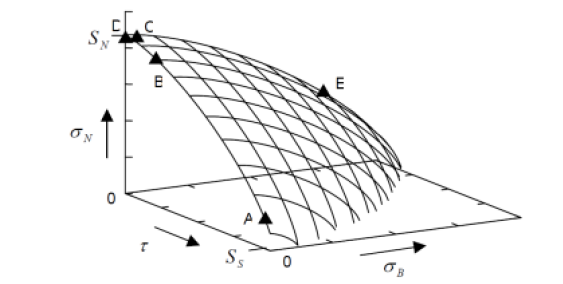
图2:Wung 等人提出的点焊失效模型 [1, 2]
在Lee等人 [8] 的结果中,点焊失效准则由正向失效载荷和剪切失效载荷组成。然而,Wung [1] 及 Wung等人 [2] 提出了基于正向载荷、剪切载荷、弯曲和扭转的失效机制。Wung [1] 通过三种机制定义了点焊的失效模式,并提出了基于失效力的失效准则。该失效准则表达为
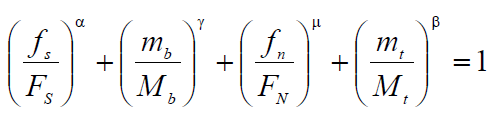
这里,FN、FS、Mb 和 Mt 分别表示点焊的法向破坏载荷、剪切破坏载荷、破坏弯矩和破坏扭矩。变量 α、β、γ 和 μ 是形状参数。构成其失效模型的系数是通过最小二乘法获得的,以最小化实验数据与插值数据之间的差异。图 2 显示了所提出的点焊失效模型。
5 新提出的点焊失效模型
5.1 实验步骤
在对试样进行点焊之前,使用布蘸稀释的丙酮溶液擦拭试样,以去除表面的油脂和污垢。随后使用静态点焊/凸点焊机进行点焊。焊接条件是在经过多次符合行业标准的 U 型拉伸试验之后确定的,以保证焊点出现纽扣式断裂。
在本文中,假设影响点焊失效的因素为法向载荷、剪切载荷和弯曲,因为在汽车结构中扭转可以忽略。基于这一假设,点焊失效模型表示为
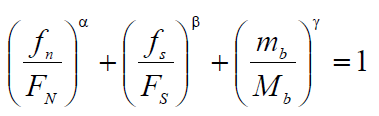
这里,FN、FS 和 Mb 分别是点焊的法向失效载荷、剪切失效载荷和失效弯矩。变量 α、β 和 γ 是形状参数。为了获得法向、剪切和弯曲失效载荷,对点焊进行了失效试验,初始加载角分别为 0°、30°、45°、60°,并使用测试夹具和试样进行了搭接剪切试验。在 Ha 和 Huh [13] 提出的夹具和试样下,进行了加载角为90° 的纯剪切试验。加载角指点焊试样相对于加载方向的施加角度。此外,进行了搭接剪切试验以获得点焊的失效载荷。测试程序如图 3 所示。失效试验使用 INSTRON 5583 设备进行,横梁速度为 3.0 mm/min,直至试样被分为两个部分。
5.2 确定新提出失效模型系数的混合方法
由于在失效试验中点焊受到组合载荷作用,因此无法直接从实验中确定所提出失效模型的系数。图3显示了在测试条件下作用于点焊的载荷。为了确定失效载荷和失效模型的形状参数,必须通过称为混合法的实验-数值混合方法对失效载荷进行分解。
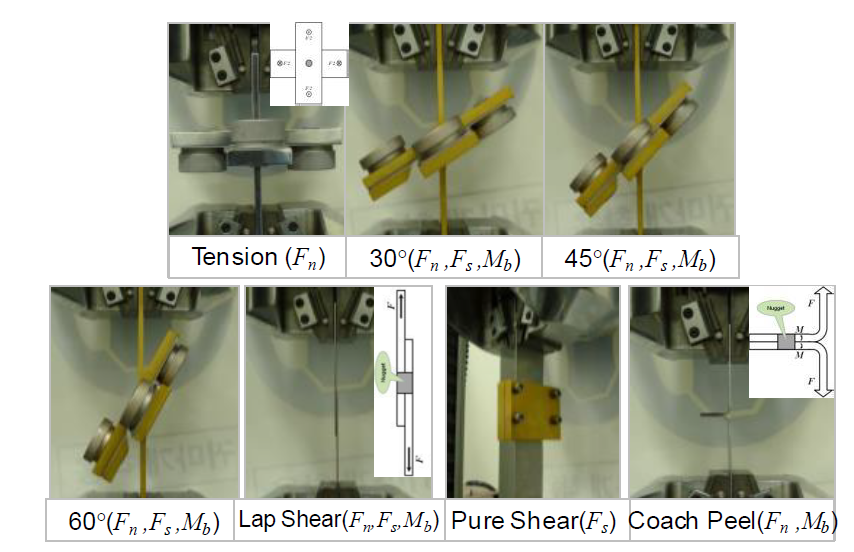
图3:新提出的失效测试程序
混合方法被用来确定试样断裂的起始。通过二维或三维数字图像相关(DIC)技术测量试样表面的位移场。基于DIC测量,断裂起始的瞬间(而非位置)由试样表面测量位移场中首次可检测到的不连续性来定义。随后,对每次实验进行有限元模拟。对这些模拟结果进行后处理,从而获得应力三轴性和等效塑性应变的演变情况。
为了获得与失效试验条件相关的失效载荷分量,采用基于失效载荷的混合方法。根据失效试验中获得的失效载荷,确定点焊失效发生的瞬间。随后,对每个实验进行有限元仿真。这些仿真的后处理可以得到作用在点焊上的失效载荷分量,如法向载荷、剪切载荷和弯曲载荷。这些失效载荷分量被绘制在由法向载荷、剪切载荷和弯曲轴组成的平面上。图4显示了从失效试验中获取失效载荷分量的混合方法。
5.3 新提出的失效模型的构建
基于混合方法,新的提出的失效模型由式 (3) 构建,如图 5 所示。构成新提出失效模型的系数是通过最小二乘法获得的,以最小化实验数据与插值数据之间的差异。
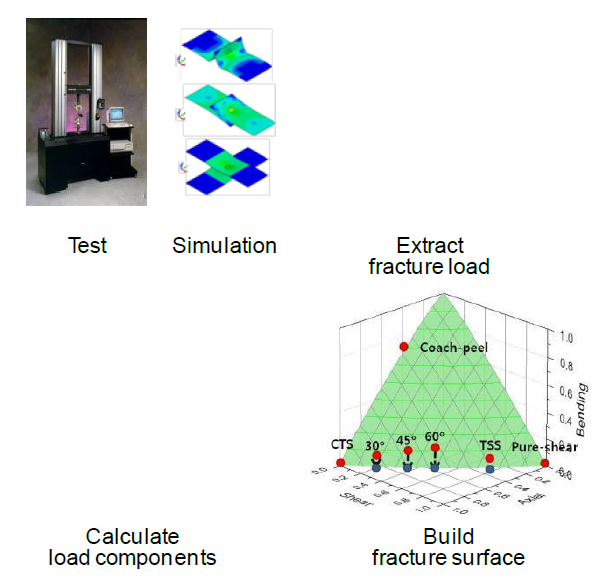
图4:根据测试条件获得失效载荷的混合方法
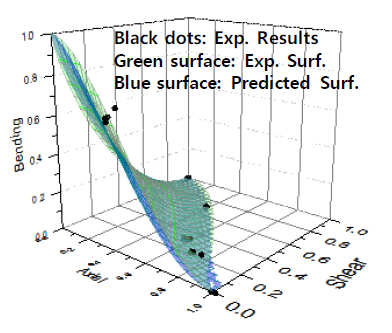
图5:由新提出的失效模型构建的点焊失效表面
通常情况下,传统点焊失效模型的失效面呈凸形。然而,失效面的形状会随着材料强度的变化而改变。随着材料强度的增加,弯矩对点焊失效的影响显著。在本文中,对不同强度的材料进行了测试,以开发如图6所示的实际点焊失效模型。随着材料强度的增加,失效面形状从凸形变为凹形。图7显示了所提出模型的失效面与传统模型的失效面。传统模型往往会高估点焊断裂的安全性。因此,在碰撞仿真中必须使用新提出的失效模型来预测点焊失效。
本文提出的点焊失效模型可以准确预测点焊失效。然而,为了构建失效模型,需要进行大量的失效试验和分析。为了简化失效模型的构建,针对所提出的点焊失效模型的6个系数建立了预测方程。这些方程表达为
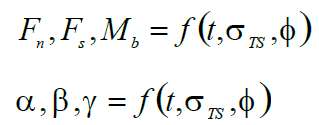
这里,t、 和
 分别为厚度、抗拉强度和熔核比。6 个系数由厚度、抗拉强度和熔核比的函数确定。图 5 所示的蓝色失效面由预测方程构建。预测失效面描述了通过失效试验和混合方法构建的失效面。
5.4 拟议失效模型的验证
对矩形帽件试样进行了碰撞模拟,以验证新提出的失效模型。使用 LS-DYNA 进行碰撞模拟。开发了点焊失效评估系统(SWFAS),该系统基于新提出的失效模型以及 LS-DYNA 的结果文件(如 SWFORC),用于从碰撞模拟结果中确认失效的点焊位置。SWFAS 程序向用户显示点焊的失效位置及失效风险程度,如图 8 所示。
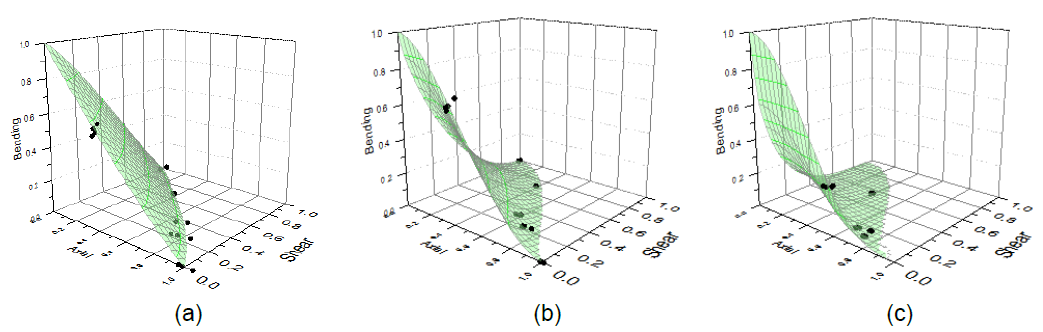
(a)DQ;(b)440R;(c)780DP
图6:点焊接头失效面的材料等级关系
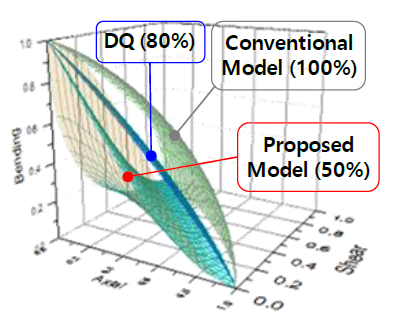
图7:所提出模型与传统模型的破坏面
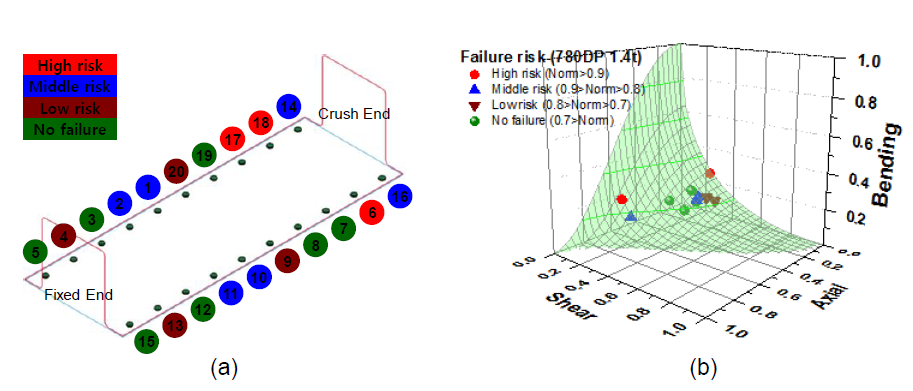
(a) 失效位置;(b) 失效风险程度
图8:碰撞模拟后SWFAS程序的结果
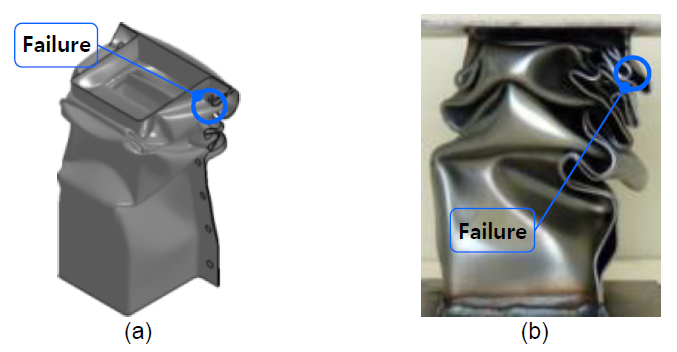
(a)仿真;(b)实验
图9:矩形帽形试样的变形形状
SWFAS 程序通过 LS-DYNA 结果文件 SWFORC 评估点焊失效,无需额外的模拟。所提出的失效模型还可以预测失效位置和失效风险程度,如图 9 所示。因此,为了预测碰撞模拟中点焊的失效,必须同时使用所提出的失效模型和 SWFAS 程序。
6 总结
通过各种点焊测试对多种汽车钢板进行了评估和分析。材料强度的失效准则形状发生了变化。随着材料强度的提高,力矩对点焊失效的影响显著。随着材料强度的增加,失效面变得凹陷且尖锐。矩形帽形试样的点焊失效实验结果与本文提出的准则考虑下的模拟结果高度一致。
7 参考文献
[1] P. Wung,“基于力的点焊设计失效准则”,《实验力学》,第41卷,第1期,第107–113页,2001年。
[2] P. Wung, T. Walsh, A. Ourchane, W. Stewart 和 M. Jie,“平面静载下点焊失效”,《实验力学》,第41卷,第1期,第100–106页,2001年。[3] M. van Schaik, D.C. Martin 和 S. Denner,“ULSAB先进车辆概念——汽车用钢材最新演示”,SAE 2000-01-1545,2000年。
[4] T. Inoue 和 E. Nakanishi,“考虑点焊断裂的碰撞仿真分析”,《JSAE》,第88-00号,第5–7页,2000年。
[5] Y. Chao,“承受拉伸、剪切或拉伸/剪切组合载荷的点焊的极限强度及失效机制”,《ASME工程材料与技术期刊》,125卷,第125–132页,2003年。
[6] S. Zuniga 和 S.D. Sheppard,“超载条件下焊接点的失效荷载及模式”,ASTM STP 1
[7] 赵勇,“承受拉伸、剪切或拉伸/剪切组合载荷的抗点焊极限强度及失效机制”,《ASME工程材料与技术学报》125卷,第125–132页,2003年。 [8] 李玉麟、T.J. Wehner、M.W. Lu、T.W. Morrissett 和 E. Pakalnins,“承受拉伸与剪切组合载荷的抗点焊极限强度”,《测试与评估学报》,第26卷,第3期,第213–219页,1998年。
[9] M.E. Barkey 和 H. Kang,“组合拉伸与剪切下点焊试片的测试”,《实验技术》,第23卷,第5期,第20–22页,1999年。
[10] C. Madasamy、T. Tyan、O. Faruque 和 P. Wung,“静载与冲击载荷下点焊钢连接测试方法”,SAE 2003-01-0608,2003年。
[11] B. Langrand 和 A. Combescure,“点焊的非线性及失效行为:纯模式和混合模式下的“整体”有限元分析与实验”