
首页/文章/ 详情

厦门大学王振忠教授顶刊丨从高精度到高性能:激光定向能量沉积金属薄壁零件在线监测研究
10月前浏览1078

1 研究背景及目的


 增材制造(AM)正向工业化应用快速迈进,其中激光直接能量沉积(LDED)因其高设计自由度受到广泛关注。相比粉末,基于丝材的激光定向能量沉积技术(W-LDED)具有更低成本和更优的材料利用率。然而,高热梯度、熔池不稳定性及尺寸精度控制难题限制了其精密制造能力,精准控制热输入是提升零件质量和力学性能的关键。目前监测方法主要关注几何精度,缺乏针对内部缺陷的控制策略。本研究提出一种集成温度监测与深度学习图像识别的原位在线反馈调控方法,通过实时调整熔池参数优化成形精度,减少缺陷,提高薄壁结构的尺寸精度和力学性能,推动增材制造智能化发展,并拓宽W-LDED的工业应用前景。            


2 论文亮点


(1)设计了一种针对旁轴细丝金属激光定向能量沉积技术(OAFW-LDED)的原位在线监测系统,提出了同时提高薄壁零件的垂直尺寸精度和力学性能的可靠方法;

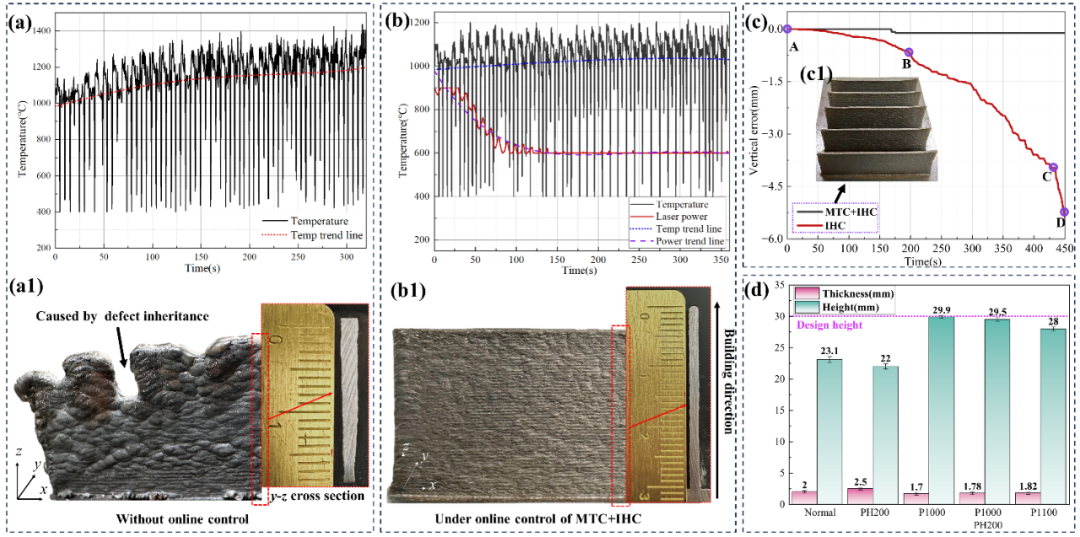
(2)基于机器视觉的层高控制器和基于P控制器的熔池温度控制器将薄壁零件的垂直精度提高到±0.2 mm;

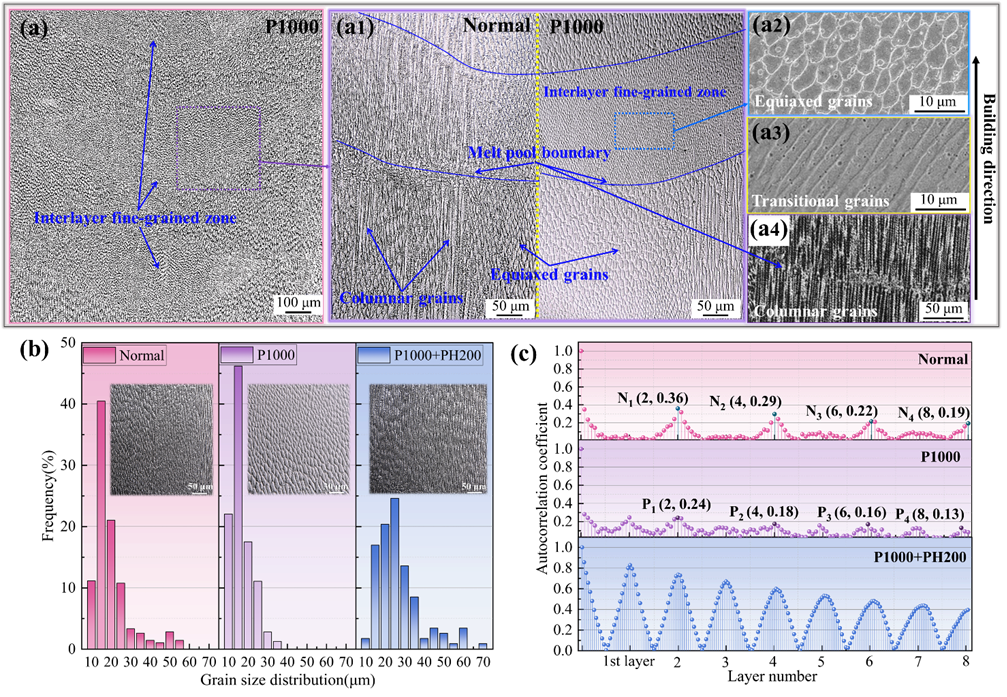
(3)通过热输入控制实现晶粒细化和裂纹抑制;

(4)形成了粗细晶粒交替的异质显微组织;

(5)提高了薄壁零件力学性能的全局一致性。


3 试验方法


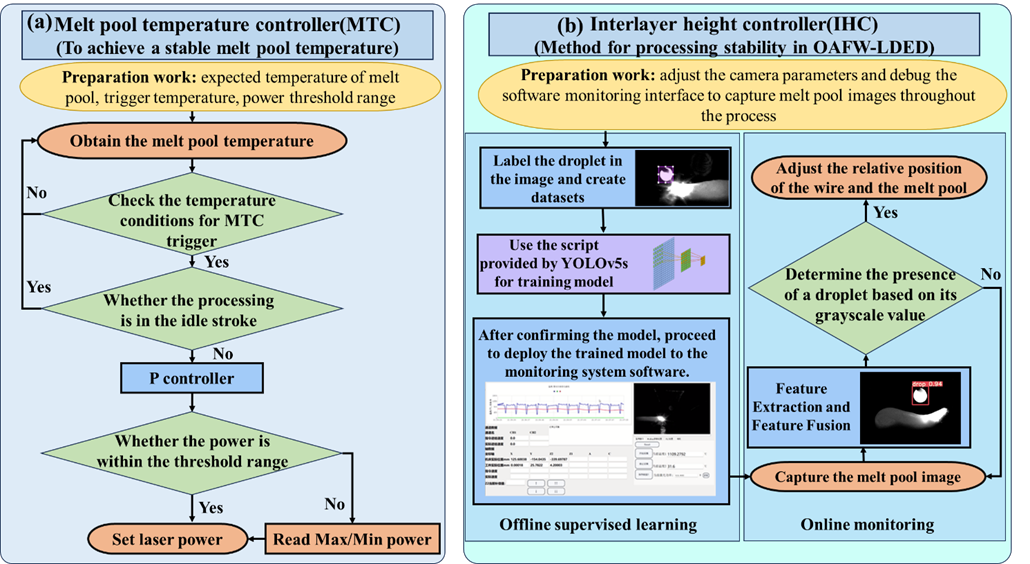
本研究采用自研的五轴激光增减材复合加工中心进行OAFW-LDED实验,线性轴重复定位精度3 μm。实验使用316L不锈钢丝材,在氩气保护下与功率可调的光纤激光器(0-3 kW,波长1080 nm)共同作用于304不锈钢基板上。添加了辅助能场作为对照组,采用加热板加热基板至200°C,验证热输入系统稳定性。实验中,丝材通过旁轴导管引入激光束,在无监控和有监控(熔池温度控制器和层高控制器)下分别进行多组薄壁件增材制造。

为了实时监控加工过程,系统配备了CMOS相机和红外温度传感器,能够实时调整激光功率和丝材位置,确保熔池稳定。工艺参数为丝材进给速度为6.5 mm/s、激光功率900 W、扫描速度1000 mm/min。层高和加工路径采用优化策略,以减少缺陷形成。最终,通过切割、磨光及腐蚀处理样品,使用光学显微镜、SEM等技术分析微观结构与力学性能。
图片            

图1 旁轴细丝增材过程原位监控调节原理图 (a) 熔池温度控制器(MTC) (b) 层高控制器(IHC)


4 结果


本研究开发了一种创新的原位监测系统,用于OAFW-LDED过程中薄壁部件的几何精度和力学性能。该系统结合了基于机器视觉的层间高度控制器(IHC)和基于P控制器的熔池温度控制器(MTC)。通过联合控制,成功将薄壁部件的垂直尺寸精度提高至±0.2 mm。此外,热输入的控制对微观结构的改善具有重要影响。通过监测系统优化热输入,有效地抑制了裂纹的产生,形成了粗细交替的异质微观结构。这一微观结构的提升了薄壁部件的力学性能,薄壁件的屈服强度和抗拉强度分别从262 MPa和416 MPa提高至313 MPa和516 MPa。同时,验证了系统在基板预热场景下的可靠性,并提高了样品全局硬度的一致性。
图片            
图2 热历史与尺寸精度对比分析:(a) 无在线控制时的熔池温度历史,(b) 在线监控时的熔池温度历程;(a1) 无在线控制时样品的宏观外观,(b1) 在线监测时样品的宏观外观;(c) 垂直尺寸误差分析;(d) 不同加工条件下的样品厚度与高度            

           
图片            
图3 (a) 在线监控条件下的非均质结构;(a1) 在正常和在线监测条件下的显微组织;(a2) 等轴晶粒;(a3) 过渡晶粒;(a4) 柱状晶粒;(b) 不同热历史条件下的等效晶粒尺寸统计;(c) 热历史的自相关分析            


5 结论


通过基于温度和视觉融合的原位监测与反馈控制系统,本研究提供了一种同时提升OAFW-LDED薄壁部件精度与性能的有效方法。研究了尺寸精度、外部缺陷、微观结构、内部缺陷及力学性能的内在联系,优化后薄壁件垂直尺寸精度达到±0.2 mm。通过优化热输入,改善微观组织结构和抑制裂纹缺陷生成。自回归分析结果表明控制热积累对晶粒细化和裂纹抑制起到了关键作用。力学性能通过优化热管理得到了显著提升,展现了原位过程控制在增材制造中的重要性。


6 前景与应用


本研究针对OAFW-LDED提出的原位监测系统实现了精度与性能的原位在线调控,对于加工工艺-微观组织-内外部缺陷-力学性能一体化调控给出了参考方法。这在太空打印、航空航天和医疗器械等高附加值制造领域具有重要意义,通过原位实时监控,实现更高精度和力学性能。此外,基于多传感器融合的方法,推动增材制造过程自动化与智能化,提升制造过程的可靠性和效率。

来源:增材制造硕博联盟
ACTAdditiveSystem光学航空航天增材UM裂纹参数优化减材材料控制试验机器视觉
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2025-12-13
最近编辑:10月前
增材制造博硕联盟
硕士 聚焦增材制造科研与工程应用,致...
获赞 129粉丝 96文章 630课程 0
点赞
收藏
作者推荐

清华大学林峰教授顶刊丨液态金属辅助过程颠覆传统增材制造,实现高效可持续制造和性能优化

一、研究速览 激光粉末床熔融技术(LPBF)是金属3D打印的主流工艺,但它依赖于固态粉末堆积床,即后铺设的上层粉末完全由先铺设的下层粉末及工作台支撑(图1),其代价是需要大量粉末来填充成形缸以构成粉末床。虽然未转化为零件的粉末可以被回收复用,但存在多个结构性限制: 成形过程中粉末利用率低,极高的材料成本制约了粉末床增材制造技术的大型化和应用的规模化; 层间热梯度大,导致残余应力集中与开裂; 传统粉末床热导性差,组织调控存在困难。 图1现有增材制造的粉末床工作原理 如何提高成形时粉末利用率实现低成本和高效增材制造,以及进一步发挥其成形过程对材料组织的精准调控一直是该领域的核心难题。清华大学机械系林峰教授首次提出液态金属辅助液浮粉末床激光增材制造技术(Liquid Metal-Assisted Laser Powder Bed Fusion, LMA-LPBF,图2),通过液态金属锡的低熔点高沸点的物理特性优化增材制造的热管理过程,实现了“液—固协同”的动态打印环境,揭示了热管理—组织演化—性能优化的内在机理。它不仅在理论上拓展了增材制造的热场控制范式,也为工业领域的大型构件、功能梯度材料和多金属复合打印提供了全新的解决思路。解决了传统激光粉末床熔融(LPBF)技术中长期存在的“固化束缚”,为3D打印高性能金属材料开辟了全新路径。相关研究在国际权威期刊《国际机床制造杂志》(International Journal of Machine Tools and Manufacture,if:18.8)被发表,论文题目为:“A novel in-situ field-assisted powder bed laser fusion using liquid metal enabling microstructure control and strength enhancement of austenitic steel”。第一作者为清华大学机械系助理研究员梁啸宇与四川大学博士生汪育荣,通讯作者为清华大学机械系林峰教授。论文其他作者有清华大学机械系张磊副研究员和清华大学机械系24届硕士毕业生刘威、孙一卓,23级硕士生肖不为、25级博士生刘庆泽,以及四川大学彭华备教授,广西大学周俊助理教授和广西大学25届硕士毕业生吕鹏程等合作人员。该研究得到国家自然科学基金原创探索计划及其延续项目的支持。 论文链接:https://doi.org/10.1016/j.ijmachtools.2025.104334 图2 LMA-LPBF成型工艺示意图如图(a–c)所示,被红色虚线框所包围。在LMA-LPBF成型过程中:(a)随着零件高度增加,构建平台逐层下降;(b)粉末铺展装置将新粉末层铺展于表面;(c)激光熔化指定区域。该循环持续进行直至零件完全成型。成功制造的基础要求是:平台移动与粉末铺展过程均不得破坏液态金属上浮的粉末床完整性与平整度(a)。此外,液态金属卓越的表面张力可稳定支撑粉末床(b),从而实现经济高效的制造路径。值得注意的是,液态金属卓越的导热性可更精确控制凝固过程中微观结构的演变(c),从而为定制材料性能创造可能。 二、核心创新:让“金属粉末漂浮”在液态金属上 液态金属辅助液浮粉末床激光增材制造技术利用用液态金属取代固体粉末床,构建“液浮打印平台”: 选用液态锡作为高导热的承载介质; 金属粉末在表面张力作用下稳定漂浮于液态金属表面; 激光熔融区形成“局域液面—固化界面”的动态热场,实现能量的快速传导与均匀分布。 这一独特设计带来了显著优势: 粉末消耗量降低约50%; 冷却速率与凝固梯度可控,抑制了残余应力; 晶粒细化、织构优化,获得了更高的强度与延展性平衡; 实现了可重复和可大型化的增材制造装备的成形过程热管理策略。 三、学术与工程意义::液体金属热管理过程重塑3D打印过程 1. 创新性工艺理念 与传统基于粉末堆积的增材制造方法不同,LMA-LPBF 技术以漂浮在液态金属表面的薄粉层取代了固态粉末床,实现了热场与成形环境的精确控制,显著降低了粉末消耗,为高效、可持续的金属增材制造提供了新思路。 2. 制造效率与可持续性并重 LMA-LPBF高热传导性与液态支撑特性,使得成形过程更加稳定、能效更高,在保证结构强度的同时降低 制造成本,符合未来工业界对资源利用率与可持续制造的迫切需求。 3. 微观结构可设计化的新范式 本研究展示了通过液态金属调控晶粒尺寸、析出行为及位错强化机制的潜力,预示着材料微观结构可编程化的发展方向,为精确设计材料性能提供了全新的技术路径。 4. 跨材料体系的广泛适用性所揭示的液—固协同热调控机制具备普适意义,可拓展至航航天、汽车、以及生物医学材料等对高强度与高韧性兼顾要求极高的领域。 四、关键结果:微观组织与性能双控 实验结果表明,采用LMA-LPBF制备的奥氏体不锈钢在组织与力学性能上实现突破: 液态金属锡带来的热管理能力使得激光不仅能够细化晶粒,还能够实现对细晶区的调控; 图3(a)水平截面EBSD图像显示LMA-L-PBF技术能在不同归一化等效能量密度值下调控异质结构。(b)不同E0*值对应的平均晶粒尺寸分布。(c)高角度晶界占比及KAM值随变化的趋势。 快速冷却过程使得奥氏体钢内部形核率显著提升; 图4(a)透射电子显微镜图像及对应的(g1-g10)能谱图像显示Cr、Mo、Nb、O、Ti、Mn和Si元素向凝固细胞壁的偏析。高分辨率透射电子显微镜图像显示纳米析出物分别为:(b)MnSiO₃和(c)TiO₂。(d)暗场透射电子显微镜图像表明,MA-ASS的晶胞边界被高密度纳米相所改性。(e)沿位错晶胞壁的析出物放大视图。(f) 析出相和位错形成的“锤链”结构示意图。 成型的异质奥氏体钢的屈服强度超过1.1 GPa,抗拉强度为1.5 GPa,同时保持了7%的平均均匀伸长率; 图5 MA-ASS与316L不锈钢的 (a)拉伸工程曲线;(b)分别由激光粉末床熔融(L-PBF)和激光熔化-粉末床熔融(LMA-LPBF)工艺制备的试样真实应力-应变曲线; (c) 对应的应变硬化速率与真实应变关系;(d) 增材制造316L不锈钢的极限抗拉强度与均匀伸长率对比总结,包含本研究数据、激光粉末床熔融、定向能量沉积及电子束粉末床熔融工艺数据。 来源:增材制造硕博联盟

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈