电弧焊接增材模拟难?Fluent传热传质理论+方法应用实战帮你破局
- 作者优秀
- 优秀教师/意见领袖/博士学历/特邀专家/独家讲师
- 平台推荐
- 内容稀缺
电弧焊接增材课题方向的研究思路
电弧焊接增材制造技术(Wire Arc Additive Manufacturing,WAAM),是一种极具创新性的先进制造技术,它以电弧作为热源,将金属丝材熔化后,在程序或软件的精确控制下,依据逐层熔覆的原理,按照三维数字模型,由线到面再到体,制造出接近产品形状和尺寸要求的三维金属坯件 。从本质上讲,它打破了传统制造的减材或等材模式,开创了增材制造的新思路。
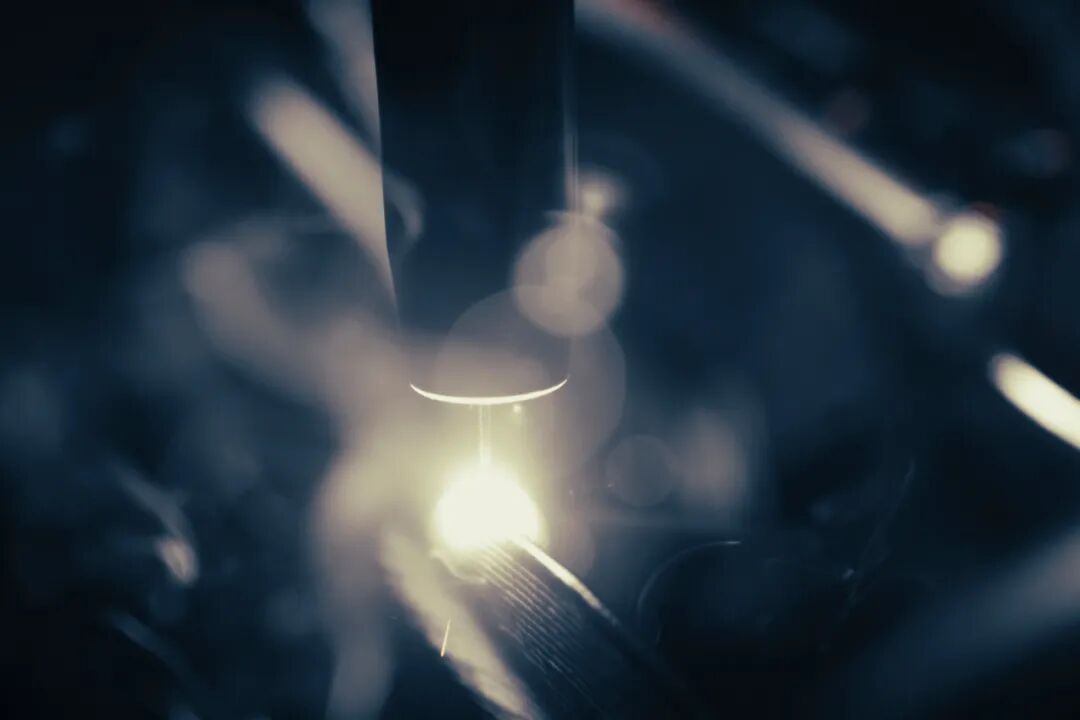
其基本原理基于电弧的热效应。当电弧在电极与工件之间产生时,瞬间释放出极高的热量,温度可达几千摄氏度,足以使金属丝材迅速熔化。这些熔化的金属以熔滴的形式过渡到基板上,随着焊枪按照预设路径移动,一层一层地堆积起来,每一层的堆积都在前一层的基础上进行,逐渐构建出复杂的三维结构。
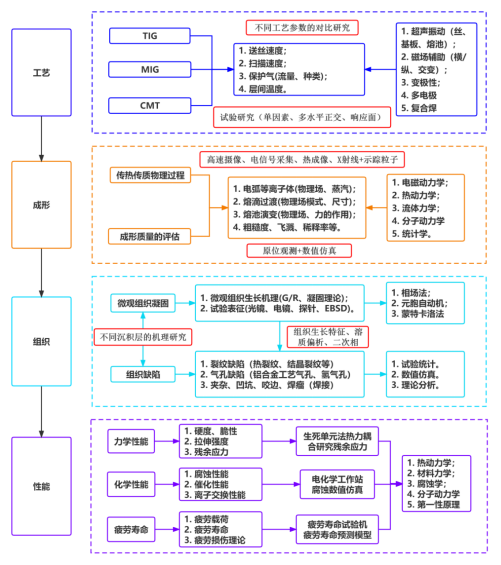
深入研究内容剖析
(一)工艺参数优化
在电弧焊接增材制造中,焊接电流、电压、送丝速度等工艺参数对成型质量起着关键作用。当焊接电流增大时,电弧力和热输入均增大,热源位置下移,使得焊缝熔深增大,熔深与焊接电流近乎呈正比关系 ;同时,焊丝熔化量近于成比例地增多,由于熔宽变化不大,余高会增大。例如在一些钢铁材料的增材制造中,当焊接电流从 150A 增大到 200A 时,熔深从 3mm 增加到了 4mm 。
电弧电压增大后,电弧功率加大,工件热输入有所增大,同时弧长拉长,分布半径增大,因而熔深略有减小而熔宽增大,余高减小,这是因为熔宽增大,焊丝熔化量却稍有减小所致 。送丝速度则直接影响单位时间内的金属沉积量,送丝速度过快,可能导致焊丝无法充分熔化,出现未熔合等缺陷;送丝速度过慢,则会降低增材制造的效率。
为了确定最佳参数组合,通常需要进行大量的实验研究。研究人员会设计不同参数水平的实验方案,通过控制变量法,逐一改变焊接电流、电压、送丝速度等参数,观察成型质量的变化,包括焊缝的熔深、熔宽、余高、表面平整度、内部缺陷等指标 。同时,也会利用响应面法、正交试验法等数学方法,对实验数据进行分析和处理,建立工艺参数与成型质量之间的数学模型,从而预测不同参数组合下的成型质量,快速找到最佳参数范围。
数值模拟也是确定最佳参数组合的重要手段。利用有限元分析软件,如 ANSYS、ABAQUS 等,建立电弧焊接增材制造的数值模型,模拟不同工艺参数下的温度场、应力场、流场等物理场分布,预测成型过程中的变形、残余应力、缺陷等情况 。通过数值模拟,可以在实际实验之前,对不同参数方案进行评估和优化,减少实验次数,降低研究成本,提高研究效率 。
(二)熔池与电弧行为研究
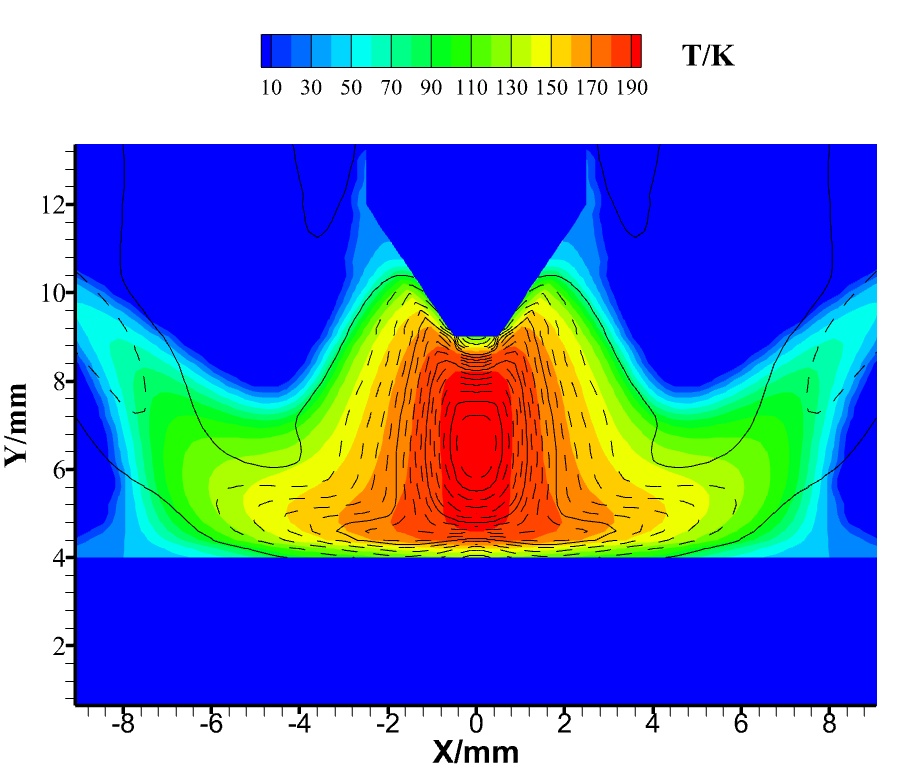
熔池的温度分布、流动特性以及电弧形态、稳定性等是电弧焊接增材制造过程中的重要研究要点。熔池的温度分布决定了金属的熔化和凝固过程,对材料的微观组织和性能有着重要影响。在熔池的边缘,由于散热较快,温度较低,金属凝固速度较快,可能会形成细小的晶粒;而在熔池的中心,温度较高,金属凝固速度较慢,晶粒生长较大。通过高速摄像、红外测温等技术手段,可以实时监测熔池的温度分布和变化情况 。
熔池的流动特性影响着熔池中气体和杂质的排出,以及熔池的凝固方式。熔池中的流动主要由电弧力、表面张力、重力等因素引起。电弧力对熔池金属产生强烈的搅拌作用,使熔池中的气体和杂质易于浮出,有利于焊缝金属的净化和均匀化;表面张力则会影响熔池的形状和稳定性,当表面张力较大时,熔池容易保持稳定,不易出现变形和飞溅 。通过粒子图像测速(PIV)等技术,可以测量熔池中的流速和流场分布,深入研究熔池的流动特性 。
电弧形态直接影响着热量的传递和分布,进而影响熔池的形成和发展。稳定的电弧能够保证焊缝成形美观,避免出现咬边、未熔合等缺陷;不稳定的电弧则会导致焊接过程中热量输入不均匀,影响焊缝的质量 。电弧的稳定性受多种因素影响,如焊接电流、电压、气体流量、电极材料和几何形状等。通过光谱诊断、高速摄影等技术,可以观察电弧的形态和变化,分析电弧的稳定性 。
对这些熔池与电弧行为的研究,有助于深入理解增材制造过程中的物理现象和内在规律,为优化焊接工艺参数、提高成型质量提供理论依据。例如,通过研究电弧稳定性与焊接参数之间的关系,可以找到稳定电弧的最佳参数范围,减少焊接过程中的缺陷;通过研究熔池流动特性与成型质量之间的关系,可以优化熔池的流动状态,提高焊缝的质量和性能 。
(三)材料性能与组织调控
电弧焊接增材制造后的材料力学性能和微观组织特点与传统加工方法存在差异。由于增材制造过程是逐层堆积的,材料在凝固过程中经历了多次热循环,这使得材料的微观组织呈现出明显的层状结构,不同层之间的晶粒大小、取向和形态可能存在差异,从而导致材料的力学性能不均匀 。
以铝合金电弧增材制造为例,沉积态试样中晶粒可能被网状共晶组织包围,Zn、Mg 和 Cu 等元素在晶界富集,产生元素偏析,这会降低材料的力学性能 。经过固溶 + 人工时效热处理(T6 态)后,大部分共晶组织溶解,元素分布的不均匀性得到明显改善,材料的抗拉强度和断后伸长率增加 。
为了调控材料性能和组织,可以采用热处理等手段。固溶处理可以使合金元素充分溶解到基体中,提高材料的塑性和韧性;时效处理则可以通过析出强化,提高材料的强度和硬度 。此外,还可以通过控制焊接工艺参数,如热输入、层间冷却时间等,来调控材料的微观组织和性能。较低的热输入和较快的冷却速度可以细化晶粒,提高材料的强度和韧性;而较高的热输入和较慢的冷却速度则可能导致晶粒粗大,降低材料的性能 。
在一些高温合金的电弧焊接增材制造中,通过优化焊接工艺参数,控制热输入,使材料在增材过程中形成细小均匀的晶粒组织,显著提高了材料的高温强度和抗氧化性能。通过后续的热处理工艺,进一步调整材料的组织结构,使其满足特定的使用要求 。
(四)数值模拟与仿真
利用数值模拟软件对电弧焊接增材制造过程进行模拟是当前研究的重要手段之一。常用的数值模拟软件有 ANSYS、ABAQUS、COMSOL 等,这些软件能够对增材过程中的电、磁、热、流场等多物理场进行耦合模拟 。
在模拟过程中,首先需要建立合理的物理模型,包括电弧模型、熔滴过渡模型、熔池模型等。对于电弧模型,通常假设电弧区为纯氩气环境,处于不可压缩状态,电弧等离子体处于局部热平衡状态(LTE),忽略熔滴熔池形态对电弧状态的影响等 。通过麦克斯韦方程组等理论,计算电弧的温度场分布、速度场分布、电势分布等参数 。
熔滴过渡模型则用于描述熔滴从焊丝端部脱离并过渡到熔池的过程,掌握熔滴过渡的形式(射滴、射流、短路过渡等)及其作用机制,实现熔滴过渡的可控化是提高增材过程稳定性和成形质量的重要途径 。熔池模型主要研究熔池的动态演变过程,包括熔池的形成、流动和凝固等,不同作用力以及熔滴过渡会极大地干扰熔池流动,使熔池动态行为极为复杂 。
模拟结果对工艺优化和缺陷预测具有重要的指导意义。通过模拟不同工艺参数下的增材过程,可以预测熔池的温度场、应力场分布,以及可能出现的缺陷,如气孔、裂纹、变形等 。根据模拟结果,可以提前调整工艺参数,优化焊接路径,选择合适的焊接材料和设备,从而提高增材制造的质量和效率,降低成本 。在航空航天领域,通过数值模拟优化大型钛合金结构件的电弧焊接增材制造工艺,有效减少了内部缺陷,提高了零件的性能和可靠性 。
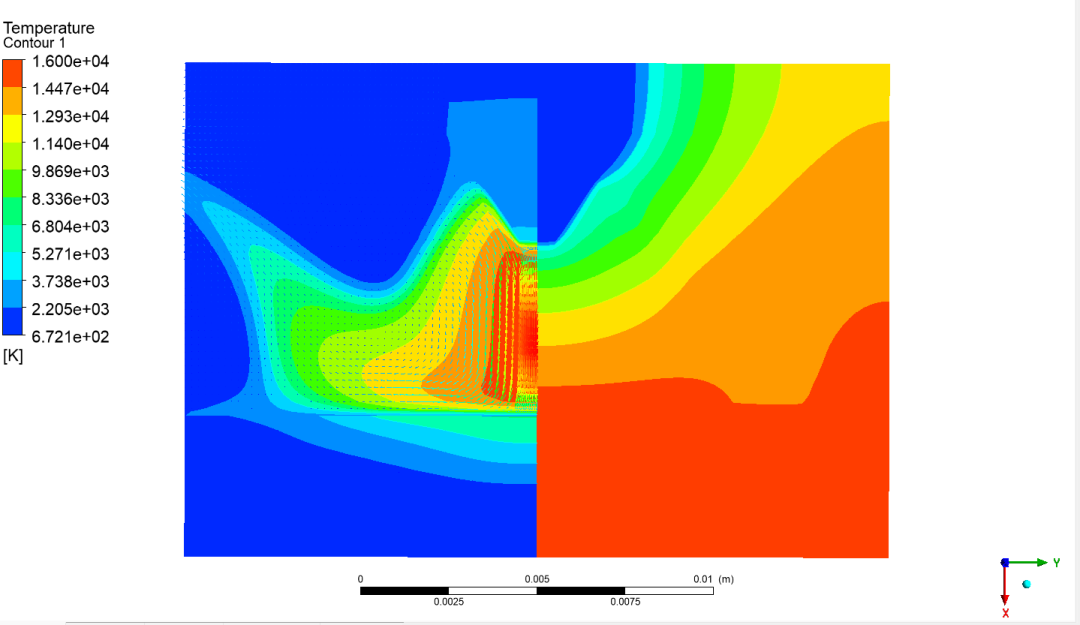
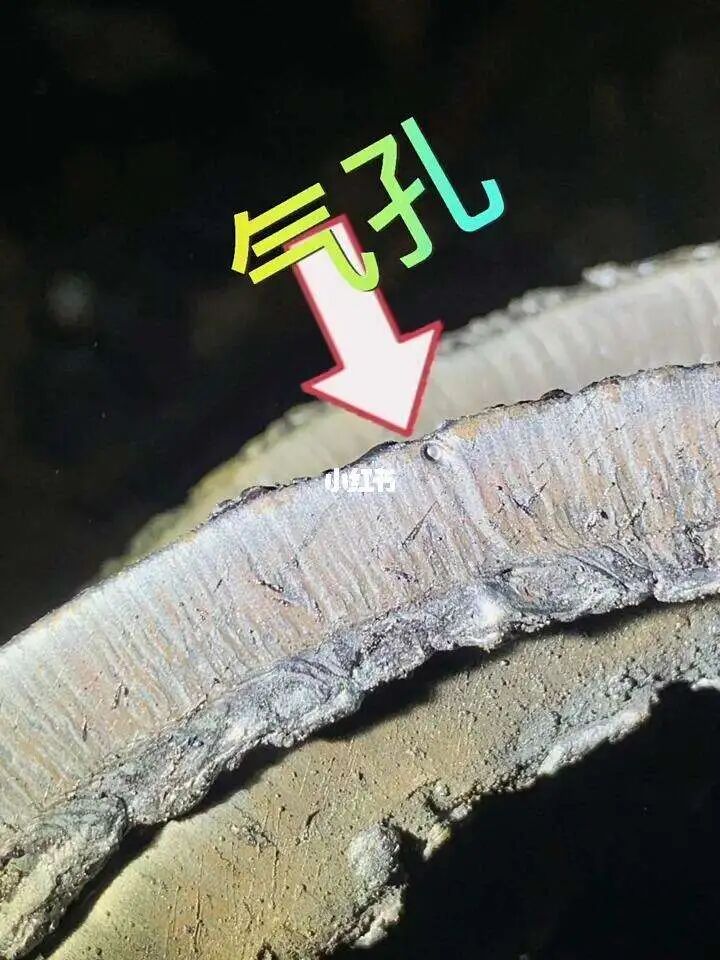
(五)缺陷分析与控制
电弧焊接增材制造过程中常见的缺陷有气孔、裂纹、未熔合等,这些缺陷严重影响零件的质量和性能。气孔是指在焊接过程中,熔池中的气泡在凝固时未能逸出而残留下来所形成的空穴 。产生气孔的主要原因包括焊件清理不干净,坡口及其待焊区域的铁锈、油污或其它污物在焊接时会产生大量的气体,使焊缝产生气孔;焊条受潮,药皮中的水分在焊接过程中分解产生气体,导致气孔的产生;焊接参数不合理,如焊接电流太小、焊接速度过快、电弧长度太长等,会造成熔池保护不良,使气体无法及时排出,从而产生气孔 。
裂纹是一种危害性较大的缺陷,可分为热裂纹和冷裂纹 。热裂纹是指在焊接过程中,焊缝和热影响区金属冷却到固相线附近的高温区产生的焊接裂纹,主要是由于熔池冷却结晶时,受到拉应力作用,而凝固时,低熔点共晶体形成液态薄层,在拉应力作用下产生裂纹 。冷裂纹则是焊接接头冷却到较低温度时产生的焊接裂纹,主要发生在中碳钢、低合金钢和中合金高强度钢中,其产生原因主要包括焊材本身具有较大的淬硬倾向、焊接熔池中熔池溶解了多量的氢以及焊接接头在焊接过程中产生了较大的拘束应力
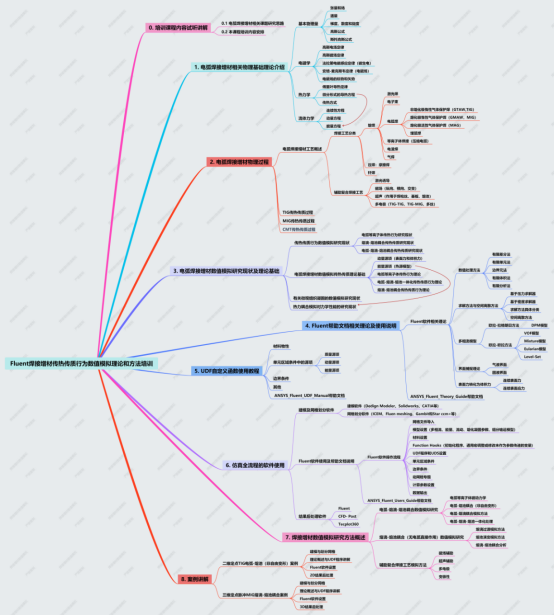
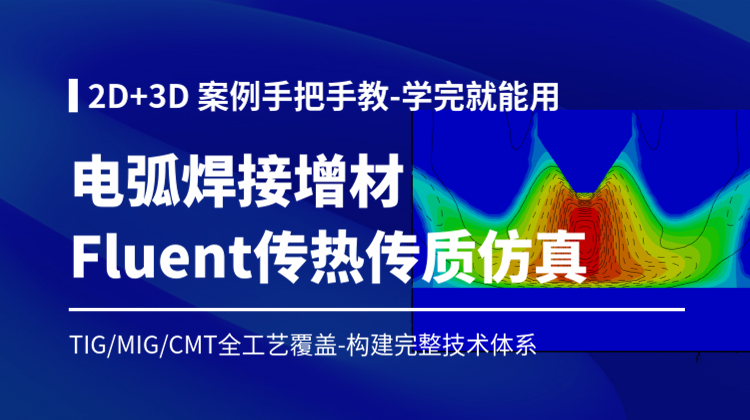
Fluent焊接增材仿真课程
本课程的主要内容及大纲安排:
第一章:培训课程内容概述
第二章:电弧焊接增材相关物理基础理论介绍
第三章:电弧焊接物理过程
第四章:电弧焊接增材数值模拟研究现状及理论基础
第五章:Fluent帮助文档相关理论及使用说明
第六章:UDF自定义函数使用教程
第七章:仿真全流程的软件使用
第八章:焊接增材数值模拟研究方法
第九章:案例讲解(2DTIG电弧熔池 3DMIG脉冲熔滴熔池)