
阐明圆形和拖尾激光束对铝1060激光焊接过程中匙孔颈缩和气孔形成的影响

研究论文 | 2023年10月12日
摘要
为了以更低的成本生产更轻的电池组,近年来,用铝部件替代常见的铜部件已成为一种流行的方法。在连接技术方面,由于激光束焊接具有单面和非接触式接入等优点,同时保持了狭窄的热影响区,因此其在电池组制造中的应用越来越受到关注。本文旨在研究和探讨激光束整形对气孔形成的影响,从而深入了解焊接过程本身的物理原理。首先,开发了一个多物理场计算流体动力学模型,并根据实验数据进行了校准;然后,利用该模型研究了圆形和拖尾光束形状对熔池动力学以及由于匙孔不稳定性导致的气孔演变的影响。研究阐明了匙孔颈缩对气孔形成的重要性。结果表明,与圆形光斑相比,拖尾光束形状对减小匙孔颈缩效应具有显著效果,这有助于减少匙孔本身的坍塌事件,从而减少气孔的形成。
关键词:电池组制造、铝焊接、激光束整形、多物理场计算流体动力学(CFD)模拟、焊接气孔、匙孔颈缩。
© 2023 Author(s). 除非另有说明,否则所有文章内容均采用知识共享署名(CC BY)许可协议(http://creativecommons.org/licenses/by/4.0/)。
https://doi.org/10.2351/7.0001150
I. 引言
I. 引言
汽车行业对使用铝及其合金表现出浓厚的兴趣,因为它们具有高强度、优异的延展性和低重量,有助于实现碳排放目标。1xxx 系列,特别是 AA1050 和 AA1060,主要由纯铝构成,在电池组制造中被用作铜的替代材料,以减轻重量和降低材料成本。1,2 激光束焊接在电池组制造中日益普及,具有诸多竞争优势,如热变形小、深宽比高、热影响区小、功率密度和焊接速度快,以及良好的适应性和灵活性。3,41xxx 系列激光束焊接面临的主要挑战之一是焊接气孔的出现,这会严重影响焊接过程的可靠性,并对最终产品的机械和电气性能产生不利影响。2 气孔的产生归因于气体扩散 5 和匙孔不稳定性。6 虽然通过施加保护气体来保护熔融金属免受环境影响,可以控制熔池中的气体扩散,但控制由匙孔不稳定性引起的气孔形成仍然是一个挑战。匙孔引起的气孔与气体扩散引起的气孔不同,前者会在熔合区底部形成簇状气孔。多项研究表明,优化焊接工艺参数,如焊接速度、功率和激光束离焦,以及引入新的焊接策略,如激光振荡和摆动,有助于控制气孔的大小和分布,并减少熔合区中的总气孔体积。7−10 激光束的快速振荡不仅有利于减少气体扩散引起的气孔(如Zhang等人实验验证的那样),11 而且由于搅拌效应和匙孔尺寸的增加,还有助于显著控制匙孔引起的气孔,如Shi, Ke等人通过模拟所研究的那样。注意到,在激光束振荡过程中,熔池中匙孔的前后摆动使气泡与匙孔合并或促进其流出,从而减少熔合区中的总气孔。Tao和Yang 14 的研究表明,激光光束摆动(即激光光束在横向和行进方向上的振荡)可显著降低铝合金中的气孔并提高其力学性能。Lin等人 15 研究了激光功率、速度和倾角对匙孔引起的气孔的影响,并得出结论:光束倾角较大会导致匙孔前壁的不稳定。
与激光束振荡不同,激光束整形利用的是静态光束,并调整熔合区及其周围的热量输入。这是通过在焊头的光学链中适当插入光学元件(特别是涂有特殊涂层的硅基透镜)或在激光源本身产生的多束激光中进行电光切换来实现的,其中单模光纤激光可以转换为多束激光,使现有的单束系统能够采用新的定制光束形状。16,17 如 Wang 等人 18 所建议,已探索使用可调环形模式(ARM)双激光束来研究其对匙孔稳定性的影响。Sun 等人 19 的研究表明,优化 ARM 中的功率比可以显著减少角焊和搭接激光焊接配置中的焊缝气孔面积比。ARM 功率比的优化还有助于通过改善晶粒形态来提高机械性能。20 动态激光束整形是激光束焊接中的一项新兴技术,目前正在研究中,以在空间和时间上控制材料对热量输入的响应。21
尽管该研究通过使用圆形点光束或带有外环和内芯的双光束优化工艺参数,为气孔形成及减少气孔的可能方法提供了见解,但非圆形功率分布的光束形状的影响尚不清楚,需要更多努力来阐明光束形状对匙孔行为、熔池动力学、流体速度以及限制或消除熔池中匙孔引起的气孔的潜在策略的影响。另一个复杂因素在于,激光光束整形引入了额外的参数,而优化工艺可能既昂贵又耗时,因为它可能需要专用设备、专业知识和实验设置。在此背景下,多物理场计算流体动力学(CFD)能够模拟该过程,以再现难以通过原位研究观察到的机制。随着高性能集群上计算能力和多核计算的提升,激光光束整形的先进 CFD 模拟现已成为现实。22
本文旨在研究在重叠配置下,圆形和拖尾光束形状对 AA1060 合金激光焊接过程中熔池动力学以及因匙孔不稳定性导致的气孔演化的影响。这种配置通常用于电池组制造中的汇流排焊接。本文已开发了一个计算流体动力学(CFD)模型,并使用圆形光束的实验数据对该模型进行了校准。随后,该模型被用于研究气孔的形成。对拖尾光束形状的模拟结果表明,其对熔池、流体动力学以及熔池和匙孔的形状和尺寸有显著影响,这些影响有助于减少匙孔塌陷事件,从而减少气孔的形成。本文通篇讨论了熔化、匙孔形成和凝固过程中的物理现象,有助于阐明激光光束整形对气孔控制的影响。
II. 实验程序
II. 实验程序
A. 材料
采用尺寸为 50 mm(宽)× 100 mm(长)的 AA1060 铝合金板材进行重叠配置的线性激光焊接,如图1所示。熔透深度的选择基于板材下端温度保持在 473 K 以下的要求。这一预防措施旨在防止对电池组件造成任何潜在损害。此外,为了尽量减少焊缝几何形状对气孔形成的影响,采用不同光束形状下统一的熔透深度进行比较分析。所选熔透深度范围,具体设定为 3.0-3.2 mm,是基于使用圆形光束进行的实验研究预测得出的。
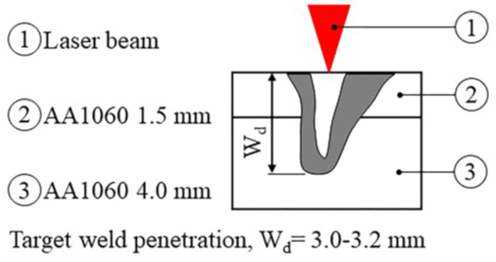
图 1. 激光焊接设置
表 I. AA1060 的化学成分。
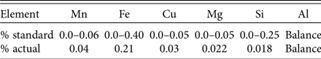
表 I展示了基材的化学成分。为避免激光焊接过程中可能产生的影响,使用基于丙酮的商用除垢剂清洁板材,以去除油污或其他任何污染物。
在焊接实验中,未使用保护气体或填充焊丝。激光焊接的样品被切割成横截面和纵截面。采用标准金相学方法对样品进行热镶嵌和抛光,并用 20% 的氢氧化钠(NaOH)进行蚀刻,以暴露焊缝气孔。随后,使用 Keyence VHX7000 光学显微镜对截面进行成像。
B. 激光焊接设置
焊接参数见表II。选择焊接速度和激光功率是为了实现所有测试配置,并确保熔透深度在 3.0-3.2 mm 范围内。激光束聚焦在工件的顶面上,且未使用光束振荡/摆动。
本研究使用了三种激光光束形状:(1)直径为 120 µ m 的圆形光斑 [图 2(a)];(2)长轴为 110 µ m、短轴为 40 µ m、尾部为 3 mm 的椭圆形光斑 [图 2(b)];以及(3)边长为 20 × m(即 20 µ m2)且尾部为 3 mm 的正方形光斑 [图 2(c)]。焊接实验使用了一台 10 kW 的相干激光器,其光束参数积为 3.5 mm mrad。激光光束通过一根直径为 100 µ m 的光纤传输,并与 Scansonic ALO4-O 焊头(德国 Scansonic MI GmbH 公司)耦合,该焊头具有 158 mm 的准直长度和 176 mm 的焦距。由此产生的瑞利长度为 0.84 mm。首先,使用光束形状(1)对计算流体动力学(CFD)进行校准模型,然后与光束形状(2)和(3)在焊缝气孔形成方面进行了比较。光束形状(2)和(3)由英国 PowerPhotonic Ltd 生成。
表 II. 测试的激光束形状及相关焊接参数。
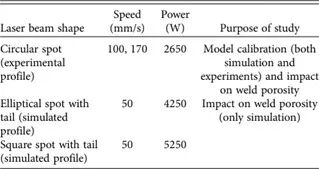
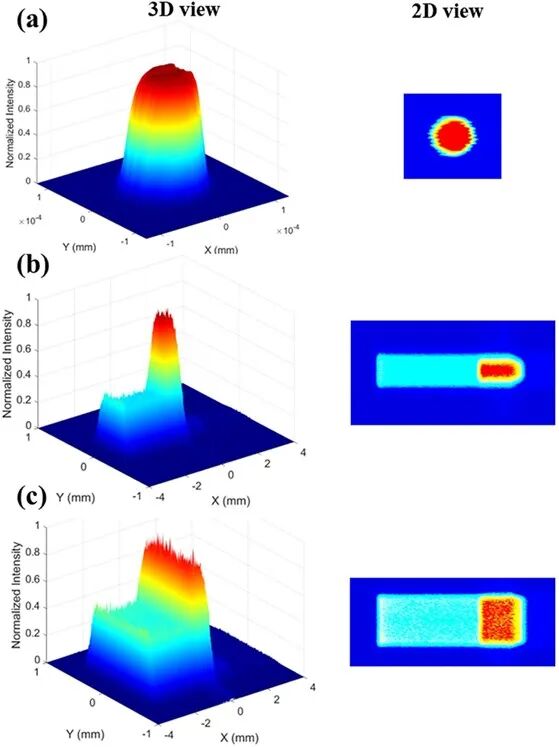
图 2. 所选激光束形状的强度分布图(未按比例绘制)—(a) 圆形光斑;(b) 拖尾椭圆形光斑;以及 (c) 拖尾方形光斑。
III. 模型开发
III. 模型开发
多物理场模型是使用商业计算流体动力学(CFD)代码 FLOW-3D (solver version: 12, release: 7, update: 2)及其模块 FLOW-3D WELD (release: 7, update: 3.0.0.3.4)开发的。温度依赖的材料属性是从 JMATPRO 材料数据库中导入的。
在模型开发过程中考虑了以下假设:(1)空气和汽化金属被建模为“void”类型,具有环境温度和压力;(2)计算流体被假定为牛顿流体且不可压缩;(3)忽略夹具和底面的任何散热效应。
A. 多重反射
为了考虑多次反射,采用了一种离散网格单元系统射线追踪技术。激光束被分为有限数量的射线,这些射线沿着激光束照射的方向传播。当一条射线遇到材料表面时,它会根据向量方程(1)发生反射。在该方程中,R 表示反射向量的方向,I 表示入射射线的方向,n 表示材料表面的法线方向,
B. 相变
激光焊接涉及物理现象,如从固态到液态再到气态的相变(材料因蒸发而损失),以及在固化过程中从液态到固态的转变,
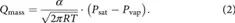
蒸发过程采用式(2)进行建模,该式表明从液相到气相的质量传递与项 成正比,其中 α 为容纳系数,T 为温度,R 为通用气体常数,
 为气相的分压,
 为饱和压力。饱和压力可采用所谓的克劳修斯-克拉佩龙关系式 [式(3)] 进行估算,该关系式表示单一组分流体在气液相变不连续时蒸气压的温度依赖性,23
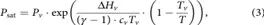
其中,Pv 和 Tv 表示饱和曲线上的一个点,而 γ 和 ∆Hv 分别表示比热比和汽化潜热。
C. 反冲压力
在激光焊接过程中,基体材料局部的强烈加热会导致汽化,从而产生反冲压力。该压力与饱和蒸汽压成正比。反冲压力与饱和蒸汽压之间的关系取决于材料特性和激光与材料的相互作用。方程(4)是在方程(3)的基础上引入两个系数 A和 B 推导得出的,这两个系数将使用实验数据进行校准 23
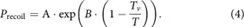
D. 匙孔追踪
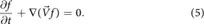
采用流体体积(VOF)方法对匙孔表面进行追踪,该方法能够计算液态金属与匙孔内void之间的界面。利用方程(5)来确定该界面。该方法通过使用标量值“f”来跟踪单元之间的界面,其中“f”表示单元内流体的分数。值 1 表示单元完全被液体填充,而 0 表示单元仅包含void。中间值 0 < f < 1 表示单元同时包含液相和void,意味着流体两相之间存在界面,
E. 计算方法
求解动量、能量和物质连续性的守恒方程,以计算熔体速度、温度和压力场。求解过程包括:(1) 使用动量守恒的隐式方案计算初始速度;(2) 迭代调整压力以满足质量连续性;(3) 采用 VOF 方法跟踪void-流体界面;(4) 隐式求解能量方程以确定温度分布并更新热物性。气泡压力和表面张力模型也采用隐式方法求解。
模拟域(图 3)由三个区域组成。区域 1(20 × 5 × 5.45 mm3)是一个细网格(流体区),代表激光焊接过程中发生相变的区域。区域 2(20 × 10 × 5.5 mm3)采用粗网格(350 µ m)进行热传递计算,并包围细网格区域。区域 3(20 × 10 × 2 mm3)位于顶板上方,作为void区域用于追踪自由表面变形。为了模拟流体流动、匙孔形成和热传递的瞬态演变,采用小时间步长求解耦合方程,时间步长通常在1.0 × 10⁻⁶到5.0 × 10⁻⁷之间,具体取决于区域 1 的网格尺寸。
IV.模型验证
IV.模型验证
为了评估计算流体动力学(CFD)模型捕捉焊缝轮廓和气孔的能力,通过在区域 1 的子区域(10 × 5.45 × 5 mm3)内细化网格,进行了网格敏感性研究。使用了三种不同的网格尺寸:100、75 和 50 µ m。比较是在激光功率为 2650 W、焊接速度为100 mm/s 的条件下,使用光束形状(1)进行的。然后将模拟结果与焊缝轮廓(包括横截面和纵截面)进行关联。图 4(a)中的模拟结果显示,焊缝轮廓不受网格尺寸的影响;然而,气孔的预测明显受到网格尺寸的影响。如图4(b)所示,只有 50 µ m 的网格尺寸在捕捉气孔方面表现出更高的准确性。通过减小网格尺寸可以进一步提高捕捉气孔的准确性;然而,这将显著增加计算时间。
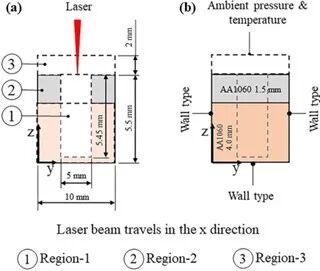
图 3. (a) 计算区域,(b) 边界条件的定义。
匙孔的产生受反冲压力的显著影响。在模拟中,通过校准系数 A 和 B 来调整反冲压力,如式(4)所示。在模型校准过程中,A 被调整为 20,000 Pa,而 B 被设置为 6.4。
随后,利用经过校准和实验验证的模型,研究了拖尾椭圆光束和拖尾方形光束对熔池和匙孔尺寸与形状的影响,以及匙孔的稳定性和气孔的演变。
V.结果与讨论
V.结果与讨论
A. 圆形光斑气孔形成机制
图 5展示了焊缝中心线处的焊缝 x-z 平面,并描绘了不同时间步长下熔池动力学的演变过程——(a)-(e) 显示了固体分数; (f)-(j) 显示了温度场;(k)-(o)显示了压力分布。
在铝焊接过程中,由表面张力梯度驱动的马兰戈尼效应在熔池流体动力学中起着至关重要的作用。24 当施加激光能量时,强烈的加热导致材料熔化和蒸发,从而形成匙孔。由于存在负的表面张力梯度,熔融金属倾向于在匙孔顶面向外移动,如图 6所示。这种向外运动在 z 方向上略微延伸到表面下方,直到熔融金属与从孔底向上和向后移动的流体接触,如图5(b)和5(g)所示。这种流体运动主要由强烈汽化产生的反冲压力驱动。流体在匙孔顶面和后侧的相对运动在熔池内形成涡旋。这种涡旋行为首先受到马兰戈尼效应的影响,但随后还受到流体与固体界面相互作用时产生的重力和动能的影响。这些因素共同影响着涡旋的形状以及熔池内的流体压力分布。此外,熔池内的压力变化还受到流体速度、流量以及熔池与固体界面之间边界形状和几何结构的影响。这些流体动力学现象,结合表面张力和反冲压力的影响,在决定匙孔稳定性和熔池内整体流体动力学方面起着至关重要的作用。
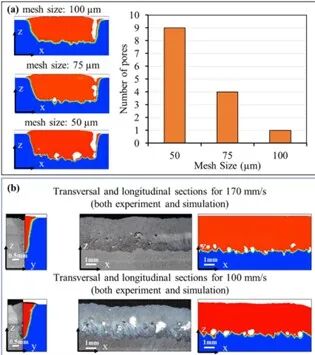
图 4. (a) 100 mm/s 速度下光束形状(1)的网格敏感性研究,以及 (b) 50 µ m 网格尺寸下光束形状(1)的焊缝轮廓和气孔验证。
在匙孔的顶面和后侧,流体的顺时针和逆时针相反运动会产生一个重要后果:它们限制了熔池的大小。这种限制形成了一个高粘度的糊状层,如图5(a)-5(e)中的黄色部分所示。该糊状层形成了一个屏障,限制了熔池的扩张。因此,受限熔池内的高反冲压力和流体动力导致流体速度显著增加,最终可能通过将后部锁孔壁推向前壁并填充其中的熔融液体,从而使匙孔变得不稳定,如图5(c)、5(d)、5(h)、5(i)、5(m)和5(n)所示,从而使流体表面更靠近激光束。
闭合或缩小匙孔的顶部颈口会限制蒸汽从匙孔中排出,从而导致匙孔内压力增加,并形成高压区,如图5(m)所示。由于匙孔闭合导致激光能量受限,这会导致温度下降,如图5(h)和5(i)所示,并最终导致气泡被困在熔融金属的固体前沿,如图5(d)、5(e)、 5(i)、5(j)、5(n)和5(o)所示。随后,匙孔颈口会吸收大量激光辐射,导致形成极高温度区域,如图5(e)和5(j)所示。这种强烈的加热会产生巨大的反冲压力,对匙孔底部施加向下的力,使其再次打开并深入。这一物理现象以及所有可能的力已在图 6中示意性地展示。还必须指出的是,在深而窄的匙孔状态下,流体压力、反冲压力、蒸气压力和马兰戈尼效应(表面张力)起着重要作用;而浮力则取决于熔池中随温度变化的密度,无论匙孔形状如何,对流体速度的影响相似,在焊接类似金属板材时尤其如此。
如图5和图6所示,熔池内的流体动力学、匙孔的形状、热和压力分布以及凝固过程,都凸显了实现宽且深的匙孔、较大的熔池以及相对较低的流体速度的重要性。这样的配置有助于最大限度地减少匙孔塌陷事件。为实现这些理想条件,第V B节对两种拖尾光束形状进行了研究和讨论。
B. 拖尾形状气孔形成的机制
图 7(a)-7(c)和7(d)-7(f)分别提供了椭圆形和方形光斑(带尾部)在 x-z 方向上焊缝中心平面的详细可视化图像。与圆形光斑相比,椭圆形和方形光束形状均导致激光束行进方向上的熔池长度增大。具体而言,椭圆形光束形状产生的熔池长度为 3.3 mm,而方形光束形状产生的熔池长度为 4.1 mm。相比之下,圆形光斑激光束产生的熔池长度仅为 0.7 mm。椭圆形和方形激光光束形状中尾部段的存在显著改变了熔池的大小和匙孔的形状,导致流动更加层流化,最终在远离匙孔壁的位置形成涡流 [如图7(d)所示]——这与圆形光斑的情况相反,在圆形光斑中,涡流形成的位置更靠近匙孔后壁。在匙孔形状方面,如图7(b)和7(e)中蓝色虚线所示,椭圆形和方形光束形状下匙孔后壁均呈弧形。然而,方形光束形状下弧形的径向角度更陡峭,而圆形光斑下匙孔后壁保持与入射激光束平行。与标准圆形光斑相比,拖尾光束形状显著改变了液态金属的流体动力学特性。图 7(b)显示,液态金属从匙孔后壁流出,在后壁后方一定距离处形成涡流。
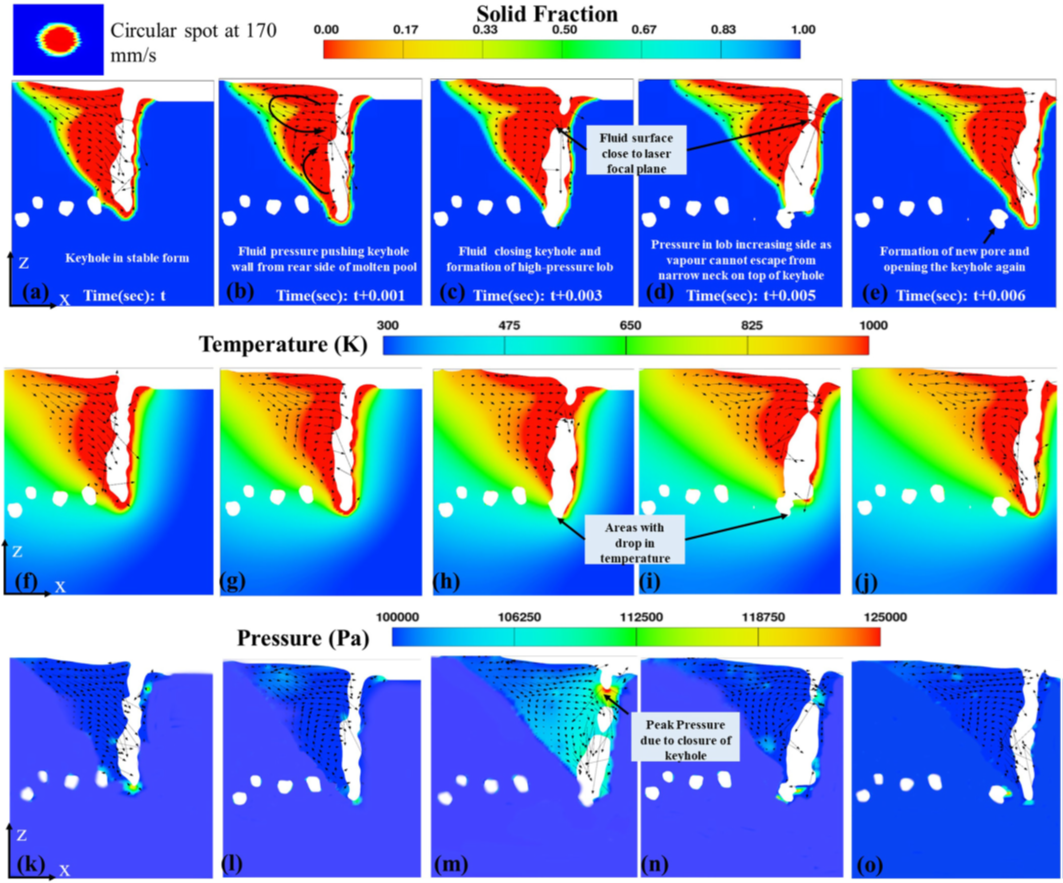
图 5. 使用圆形光斑的焊接参数2650 W激光功率和170 mm/s速度的模拟结果显示了焊缝中心平面的横截面。(a)-(f)显示了不同时间间隔的孔隙度演变,而(f)-(j)显示了温度分布,(k)-(o)显示了相同时间框架的压力分布。箭头表示熔池中的速度场。
这种复杂的流动模式对于维持匙孔的稳定性和降低匙孔坍塌和气泡形成的可能性至关重要。匙孔后壁上观察到的弧形形状在生成大面积层流熔池中起着关键作用,该熔池会从匙孔后壁向后移动。这是由于匙孔后壁的坡度较浅,使重力和反冲压力的方向一致。因此,由此产生的力推动熔融金属向下和向后流动。
本研究中的模拟还考察了圆形光斑和光束整形技术中的匙孔塌陷事件。图 8(a)展示了匙孔平均深度与其宽度的比值,即 K 值,并建立了该比值与沿单位焊缝长度匙孔塌陷事件发生率之间的相关性。显然,K 值越高,塌陷事件的数量越多。在带有尾部的方形光斑情况下,K 值降至 3.1(匙孔较浅),塌陷事件的发生率降至零。这一观察结果强调了匙孔几何形状在激光焊接过程中减轻气孔形成的重要性,这与文献 [25] 和 [26] 中的结果一致。拖尾光束整形的另一个优点是,如图8(b)所示,在熔合区和母材之间形成了更平滑的焊接界面。相比之下,圆形光斑的熔合区-母材界面则呈现出波纹状和锐边。这些不规则性会显著影响焊缝的机械性能,特别是在拉伸和疲劳测试中,可能会产生应力集中。
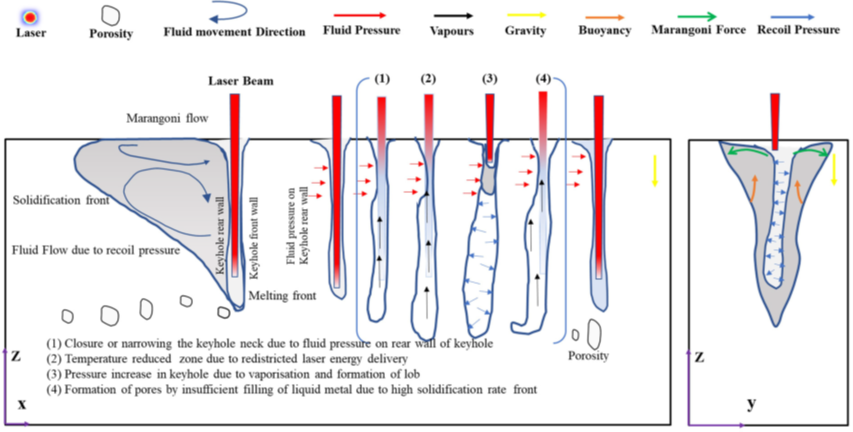
图 6. 由于匙孔的闭合或颈缩,导致激光能量输送受限和匙孔内压力增加的物理现象和作用力示意图
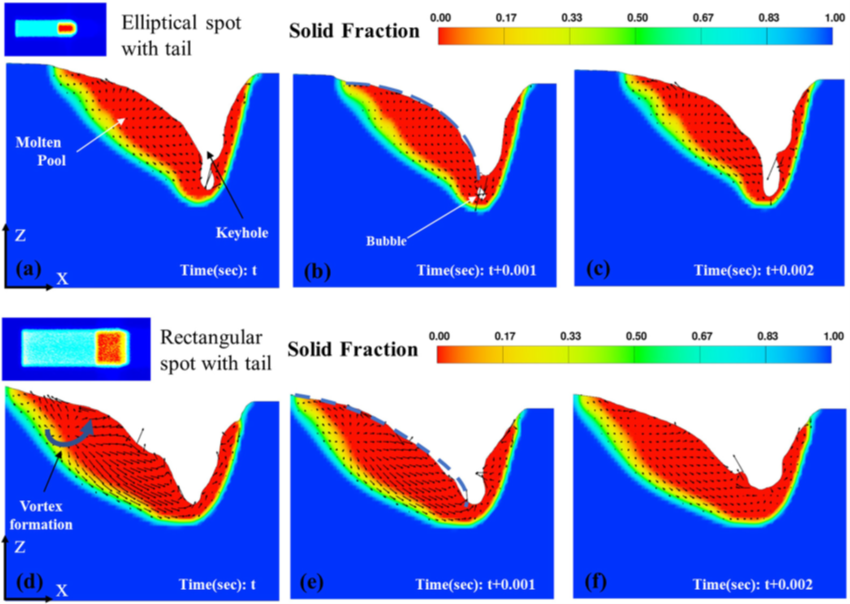
图 7. 光束形状(2)和(3)的模拟结果。(a)-(c)表示光束形状(2)在不同时间步长的固体分数变化,(d)-(f)表示光束形状(3)在不同时间步长的固体分数变化。箭头表示熔池中的速度场。
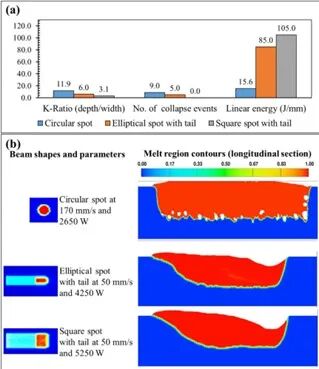
图 8. (a) 柱状图显示了 K 比率作为匙孔稳定性的表示,并附有相应的坍塌事件次数和线性激光能量,以及 (b) 模拟光束形状的纵截面。多媒体内容可在线获取。
VI.结论
VI.结论
本文研究了圆形和拖尾光束形状对熔池动力学的影响以及匙孔不稳定性引起的气孔演变。通过结合多物理场计算流体动力学(CFD)模型和实验,阐明了 AA1060 铝合金激光焊接过程中气孔形成的机制。此外,CFD 模型还提供了关于温度场、流体流动和匙孔形状的信息,这些信息都难以通过物理实验直接测量。主要研究结果总结如下。
(1) 当采用圆形光斑时,集中的热量会导致形成深而窄的匙孔。这会导致熔池狭窄且流体流动速度高,从而加剧匙孔颈缩的不稳定性,并增加坍塌事件的发生率。此外,铝的高导热性会促进快速凝固,限制熔池的扩展,并促使气泡被困在凝固材料中。
(2) 对热分布和流体流动的研究表明,实现更宽的匙孔开口,同时增大熔池并降低流体速度,有助于减轻激光束焊接过程中的匙孔塌陷事件。这可以通过椭圆形和方形的拖尾光束形状来实现。通过调整激光功率和速度,可以保持与圆形光斑相当的焊缝熔透深度。
(3) 匙孔的几何形状及其形成的焊接界面是获得气孔减少且机械性能提升的焊缝的重要因素。
(4) 拖尾光束形状的优点在于,它能在熔合区和基体金属之间形成更平滑的焊接界面,这与圆形光斑通常观察到的波纹和锐边不同。这些不规则性会导致应力集中,并对机械性能产生负面影响,尤其是在拉伸和疲劳测试中。
尽管通过减少匙孔颈缩来控制气孔具有积极作用,但值得注意的是,与圆形光斑相比,拖尾形状需要更高的功率输入 [如图8(a)所示,并附有相应的能量输入]。未来的工作将侧重于探索光斑内能量水平和功率分布之间的权衡,同时考虑到更广泛的能耗要求、成本效益以及焊接部件的热变形。
研究结果有助于向激光材料加工领域展示激光束整形的独特优势。这为激光束整形作为创造定制焊缝轮廓/形态、微观结构和相形成的工具这一更广泛领域开辟了有趣的机会(对于异种材料焊接而言更为重要)。尽管结果令人鼓舞,但与单束激光相比,选择光束整形系统的最优参数组合需要付出巨大努力。未来的工作将利用计算流体动力学(CFD)模型,开发一个焊接场景数据库,并利用实验数据对其进行验证和校准。
来源:FLOW3D 流体仿真


