电驱减速器的“幽灵”——一文读懂鬼阶啸叫的成因、危害与破解之道
01 先听一个真实故事
上个月,某头部车企 NVH 团队在台架测试时发现:
当电机转速 2000 rpm(输入轴频率 33.3 Hz)时,扬声器里传出刺耳“嘶——”的高频啸叫。
频谱上却找不到 25 阶、50 阶这些“正经”齿轮啮合阶次,反而在 61.3 阶 冒出一个孤零零的尖峰。
测试工程师当场懵了:这 61.3 阶到底从哪儿来的?
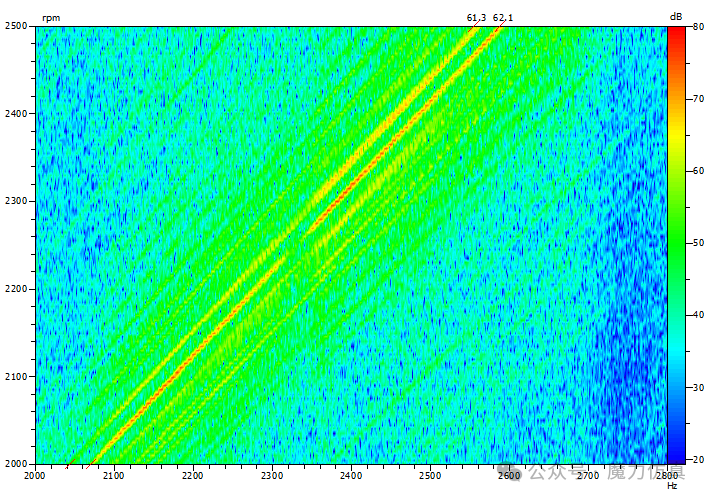
答案指向一个行业“幽灵”—— 鬼阶啸叫(Ghost Order Whine)。
 02 什么叫“鬼阶”?
一句话:
它不是设计出来的,却在制造过程中“阴魂不散”。
维度 | 主阶次 | 鬼阶 |
来源 | 设计齿数Z1/Z2 | 制造缺陷(波纹度) |
阶次 | 整数,如25、50 | 非整数,如61.3 |
可预测 | 是 | 否 |
可消除 | 否(固有属性) | 是(工艺控制) |
03 鬼阶的“作案现场”
Step1 制造缺陷 → 波纹度
磨床或刀具振动,让齿面出现 波长≠齿距 的周期性起伏。
把齿面放大 1000 倍,看起来像被微风吹皱的湖面。
Step2 传递误差(TE)
波纹度叠加到啮合线上,造成 非周期性冲击。
原本干净的方波信号,被高频毛刺“污染”。
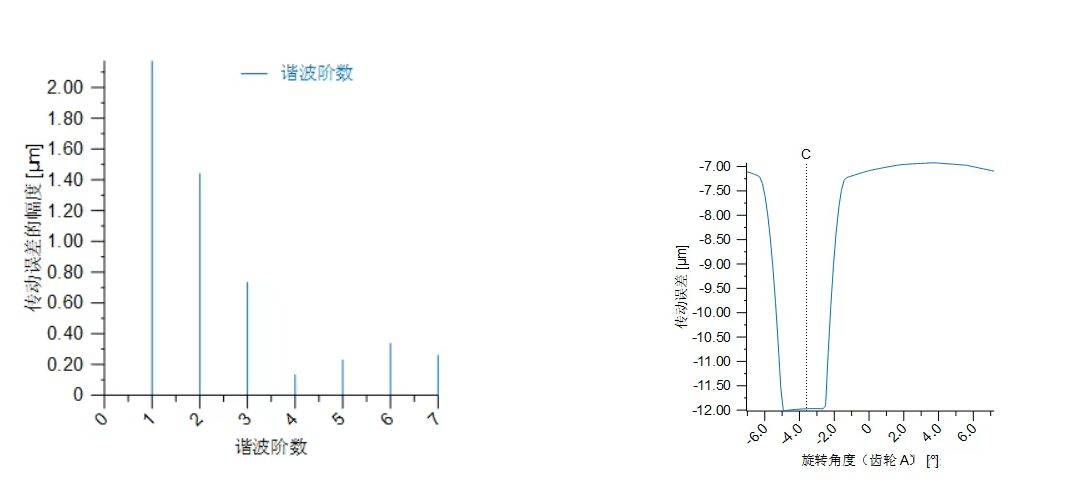
Step3 系统共振
当鬼阶频率 ≈ 壳体/轴系模态频率,能量瞬间放大,啸叫直达人耳。
04 一张图看懂“鬼阶”定位
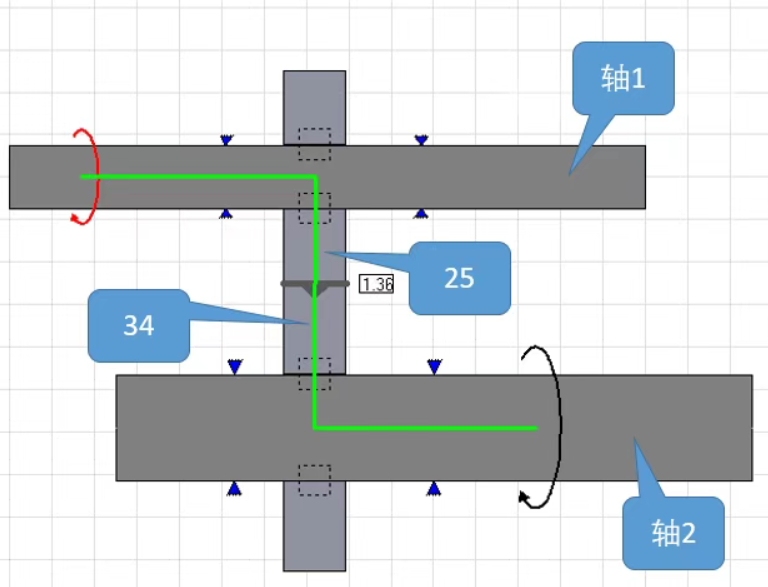
以输入轴为参考,齿数 Z1=25、Z2=34:
•主阶次:25、50、75…
•鬼阶:61.3、62.1…(它们既非25的整数倍,也非34的整数倍)
[示意图:频谱上50阶与75阶之间出现61.3阶尖峰]
快速判别口诀:
“整数倍是亲儿子,非整数是野鬼。”
05 如何抓住这只“鬼”?
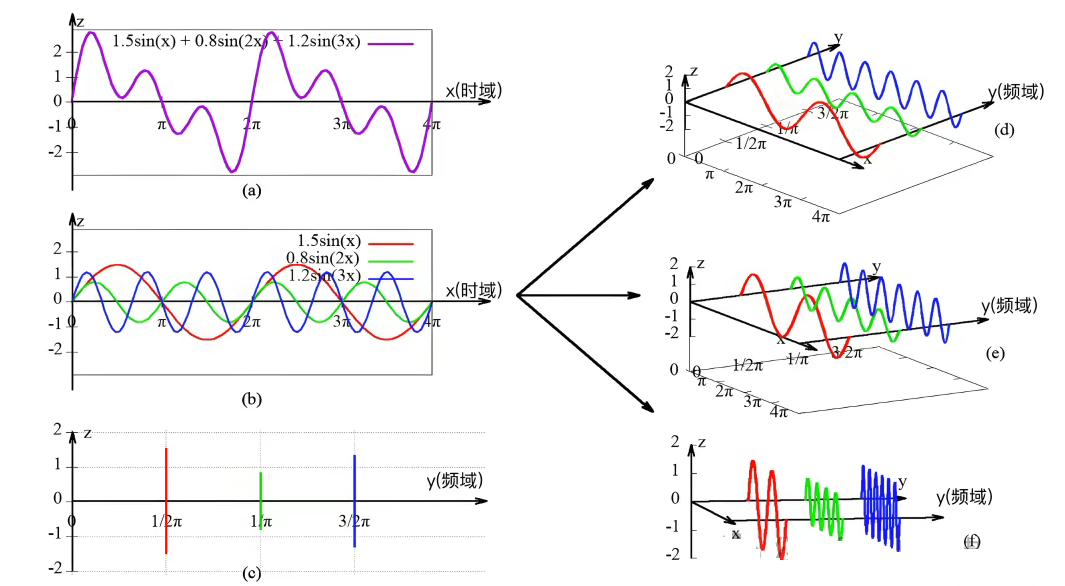
① 测试端:阶次追踪 + 参考轴切换
•先固定参考轴,扫出所有阶次。
•再换到另一根轴,看鬼阶是否“搬家”。
•不搬家 → 结构共振;
搬家 → 制造缺陷。
② 供应端:把“鬼”扼杀在产线
•引入 傅里叶齿面分析仪,离线检测波纹度。
•严控磨削工艺:砂轮平衡、切削参数、刀具寿命。
③ 整车端:让“鬼”无处共振
•壳体拓扑优化,错开常用工况模态。
•在悬置、齿轮修形上“调音”,降低灵敏度。
06 实战案例复盘
项目 | 数值 |
电机转速 | 2000 rpm |
输入轴转频 | 33.3 Hz |
鬼阶 | 61.3 阶 |
对应频率 | 2043 Hz |
壳体模态 | 2050 Hz(Bingo!) |
措施:
1.供应商排查磨床主轴振动,发现砂轮法兰动平衡超标 0.8 g·mm。
2.复磨后波纹度 Ra 从 0.35 μm 降到 0.12 μm,61.3 阶幅值 ↓18 dB。
3.整车端在壳体加一道加强筋,模态抬到 2300 Hz。
啸叫消失,NVH 主观评分从 6.5 → 8.0。
07 一张表厘清责任
角色 | 任务清单 | 关键工具 |
齿轮供应商 | 控制波纹度、离线检测 | 傅里叶齿面仪、工艺DOE |
整车厂 | 鬼阶诊断、共振避让 | 阶次追踪、ODS/模态测试 |
联合调试 | 数据闭环、快速迭代 | NVH 仿真+实测对标 |
08 写在最后
鬼阶啸叫不是玄学,而是 制造误差与系统动力学的一次“合谋”。
谁能先一步把“鬼”揪出来,谁就能在电驱时代赢得 静谧性溢价。
下一次当你在车里听到那声“嘶——”,别忘了背后可能是一场跨越供应链的“捉鬼”行动。