
仿真实践 | 柔性齿轮调质:SupreForm如何识别奥氏体化不足并完成工艺闭环
柔性齿轮齿形复杂、截面变化明显,齿顶、齿根、轮缘与轮毂的传热路径并不一致。调质工艺中的任何前序偏差都会沿着组织演变链条向后传递:奥氏体化不足会限制淬火后的马氏体形成,也会影响高温回火后的索氏体比例。仅查看温度设置或单张组织云图,难以判断整套工艺是否真正闭合。
在柔性齿轮调质过程中,奥氏体化是第一道“生死关”,奥氏体化不足会导致柔性齿轮“先天不良”,是导致后续一系列问题的根源性工艺偏差,无论后续淬火和高温回火做得再标准,也无法治愈“内伤”,补救出一个合格的基体。
本案例以 42CrMo 柔性齿轮为对象,使用 SupreForm 对奥氏体化—淬火—高温回火全过程进行数值模拟,并用相含量结果验证参数调整是否有效。
01 背景与难点
该柔性齿轮材料为 42CrMo。原始方案依次设置奥氏体化、水淬和高温回火,其中奥氏体化温度为 760 ℃。对需要通过调质获得强韧性匹配的齿轮件而言,奥氏体化阶段决定了后续淬火可获得的母相基础;如果该阶段转变不充分,即使淬火和回火参数保持不变,也难以得到稳定、均匀的目标组织。
难点一|复杂齿形带来明显的几何与网格尺度差异,需要在齿顶、齿根和轮毂过渡区兼顾计算精度与效率。
难点二|工艺设置正确不等于相变充分,必须直接读取奥氏体、马氏体和索氏体等组织变量,判断前后工序是否衔接。
难点三|参数调整需要通过同一模型复算验证,既要确认奥氏体化程度提升,也要继续检查淬火和回火后的组织继承关系。
02 仿真方案
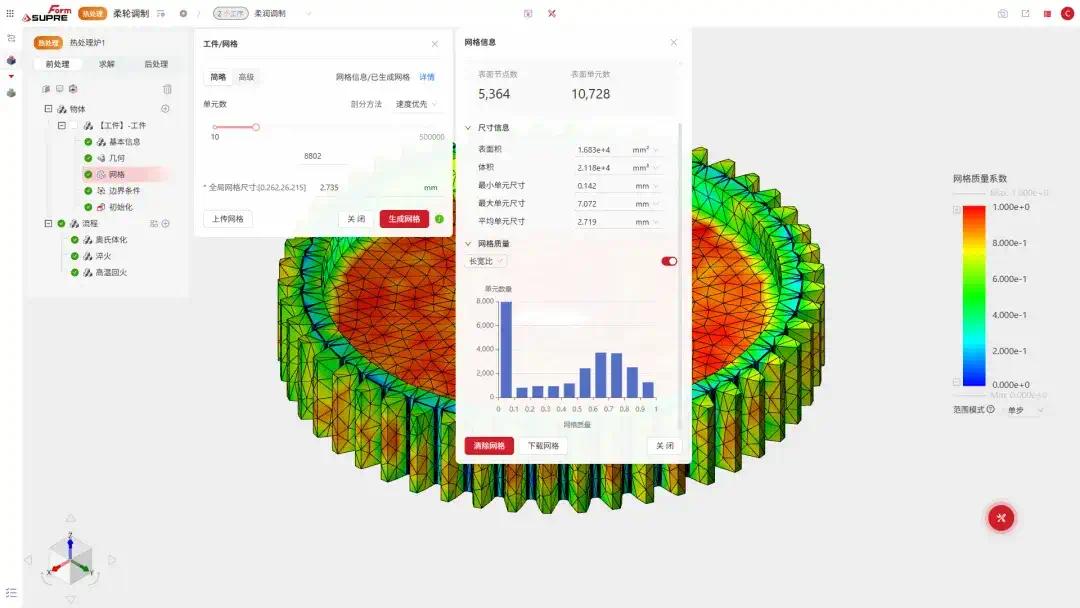
SupreForm 导入柔性齿轮三维几何并建立四面体有限元模型。模型共划分14,811 个单元、5,410 个节点;网格在齿形及截面过渡位置保持对几何细节的刻画。材料选用 42CrMo,并在同一计算任务中依次定义奥氏体化、水淬和高温回火步骤。

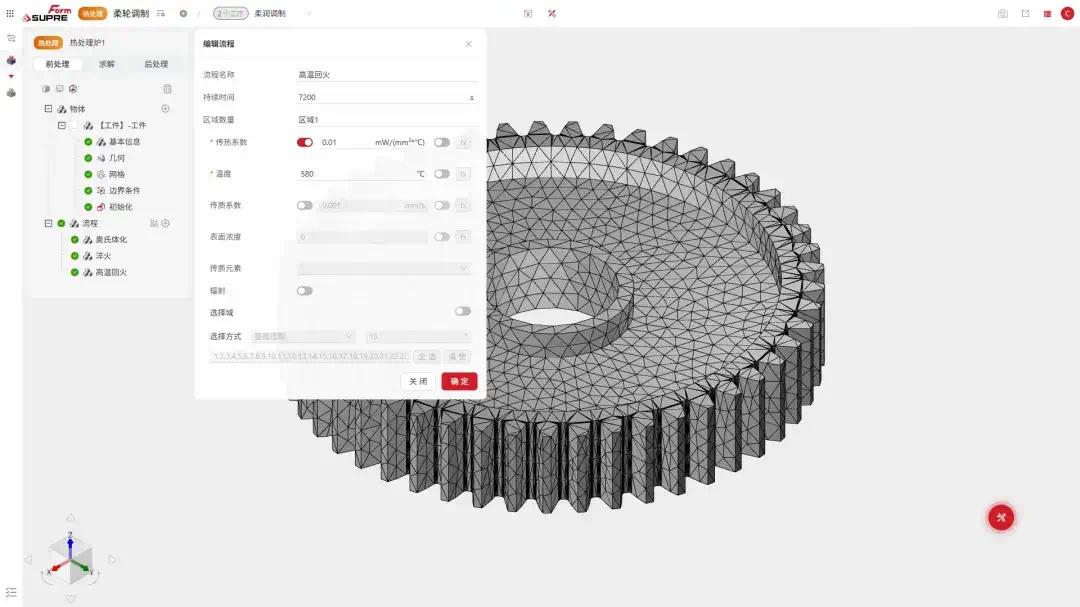
原始工艺中,奥氏体化温度设置为 760 ℃,随后进行 20 ℃ 水淬,并进入 580 ℃ 高温回火。仿真在齿轮不同截面位置布置典型评价点,连续提取各阶段温度与组织体积分数,用于比较表层、过渡区及主体截面的相变响应。


03 关键发现
计算结果首先暴露出前序工艺风险:原始 760 ℃ 奥氏体化结束后,齿轮截面内的奥氏体体积分数整体很低,云图显示最大值约为 0.7%,典型点历程也未形成满足后续淬火需要的稳定奥氏体平台。这意味着原方案的问题并不在淬火或回火阶段,而是在淬火开始之前,母相准备已经不足。

这一发现改变了优化顺序。如果仅提高淬火强度或延长后续时间,无法弥补奥氏体化阶段的母相不足,还可能引入新的温差与应力风险。因此,工艺优化应优先修正奥氏体化温度,再沿用相同几何、材料和后续工序进行复算,观察组织结果能否连续传递。
04 工艺闭环
优化方案将奥氏体化温度由 760 ℃ 提高到 860 ℃,其余计算框架保持一致。复算后,奥氏体化程度显著提升,典型评价点的奥氏体体积分数约为 74.6%,为后续淬火形成马氏体提供了充分的母相基础。


奥氏体化改善后,继续计算水淬与高温回火。淬火结束时,三个典型评价点的马氏体体积分数均约为 69.6%;高温回火结束后,对应位置的索氏体体积分数也约为 69.6%。前后结果表明,优化方案不仅改善了单一阶段的云图,而且把奥氏体化、淬火和回火三步连成了可验证的组织演变链。


05 总结
本案例通过相变结果而不是单纯的工艺设定,提前识别出柔性齿轮原始方案的薄弱环节:760 ℃ 奥氏体化不足,后续淬火与回火难以建立可靠的组织基础。将奥氏体化温度提高到 860 ℃后,奥氏体、马氏体与索氏体结果形成连续证据链,完成了从问题定位到方案复算的工艺闭环。
对工艺人员而言,能够判断问题究竟发生在哪一道工序,并把“提高温度”转化为有相含量结果支撑的参数决策。
对质量与客户评审而言,材料—温度—组织的连续结果可以说明调整依据、优化效果和后续实测需要关注的位置。
对企业而言,同一模型可继续筛选保温时间、冷却条件和回火制度,减少依赖经验的反复试制。


