注塑件“表里不一”?用 Moldflow 的结晶结果,给 Abaqus 做一个分层材料模型
注塑件“表里不一”?用 Moldflow 的结晶结果,给 Abaqus 做一个分层材料模型
一、问题:把注塑件当成“均质各向同性”,错在哪?
饮料包装上的瓶顶、瓶盖,几乎都是注塑件。可在结构仿真里,我们习惯给它赋一组各向同性、沿厚度均匀的材料参数——这与真实情况并不相符。
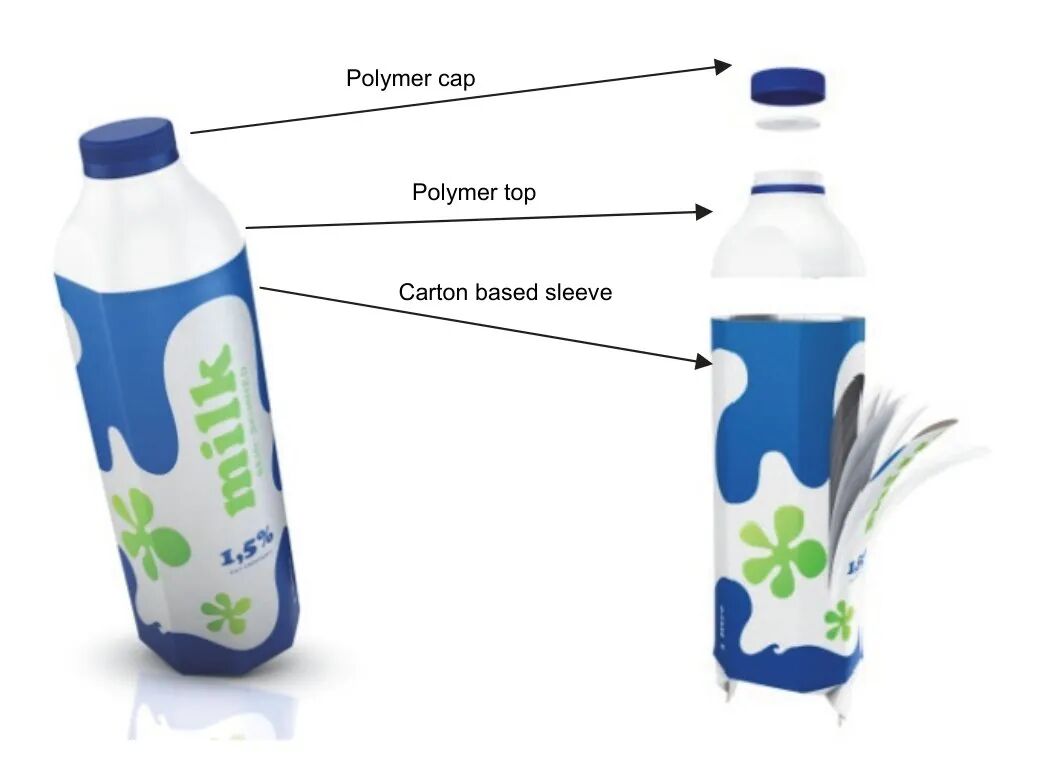
原因在于:注塑过程中熔体充模、冷却,沿厚度方向形成了取向和结晶度都不同的“分层结构”。工艺参数、材料选择、模具几何,都会改变聚合物的流动、分子取向和结晶速率,最终决定零件的力学性能。
Tetra Pak 多年来分别使用 Moldflow(注塑)和 Abaqus/Implicit、Abaqus/Explicit(结构),但两者一直互不相通。这篇论文要回答的就是:能不能把成型工艺的“后果”带进结构仿真,让预测更接近真实,从而减少物理试验?
二、注塑件的“三明治”结构
熔体充满型腔时受剪切,冷却阶段又形成温度梯度,于是板件沿厚度分成几层:
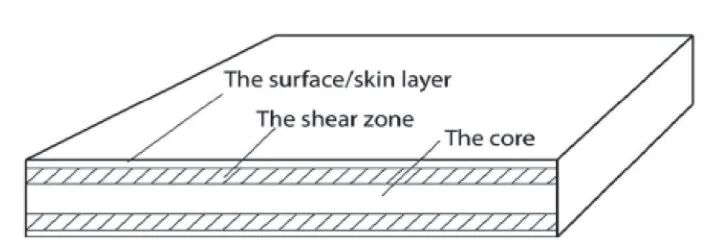
表层(skin)
:贴模快速凝固,沿流动方向取向; 剪切区(shear zone)
:承受单向剪切并快速结晶,分子链取向最强; 芯层(core / bulk)
:随机取向,近似各向同性。
后文为了建模,统一归并为剪切区与芯层(bulk zone)两类。研究对象是半结晶高密度聚乙烯(HDPE)。
三、先看试验:这块板是怎么“坏”的
试验采用 ISO 294-5:2011 的 F 型板(80 mm × 90 mm × 2 mm),在 Arburg 470 800-70S 注塑机上用膜状浇口成型,熔体均匀地沿一个方向推进,因此板内有两个主方向:机器方向 MD 与横向 CD。再从板上不同位置冲出带缺口的狗骨试样(CD1、CD2、CD3、MD1),做单轴拉伸。
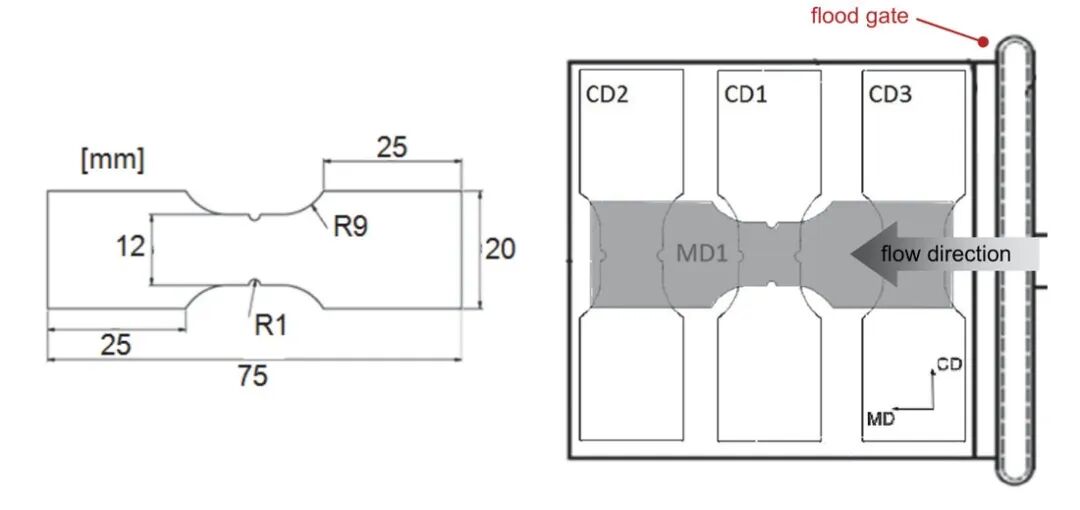
多次重复试验的离散度很小,说明“注塑板—冲压试样”这条路线是可靠的。本文聚焦 MD1 位置的 2 mm 试样,其载荷–位移曲线如下,峰值载荷约 350 N,之后快速下降。
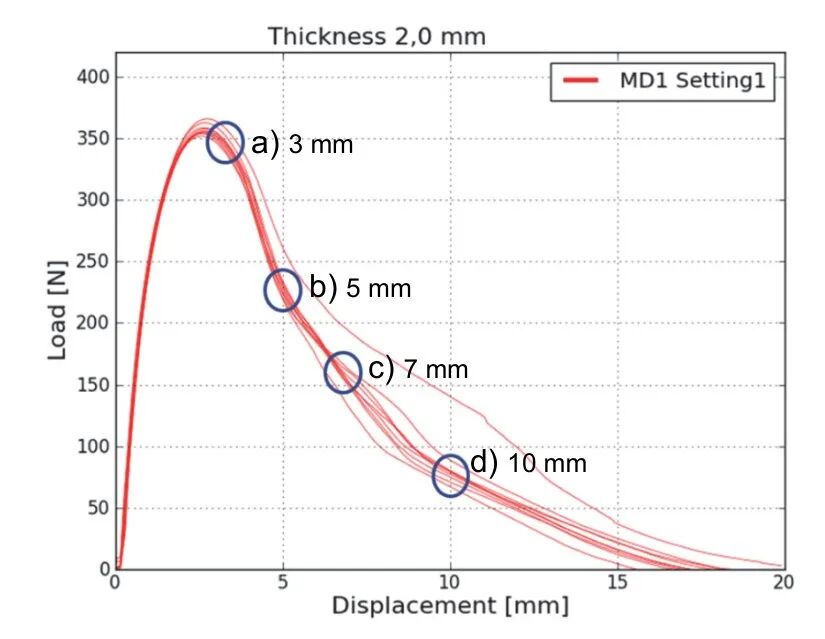
更有意思的是,作者在不同位移处中断试验,观察到了清晰的失效顺序:
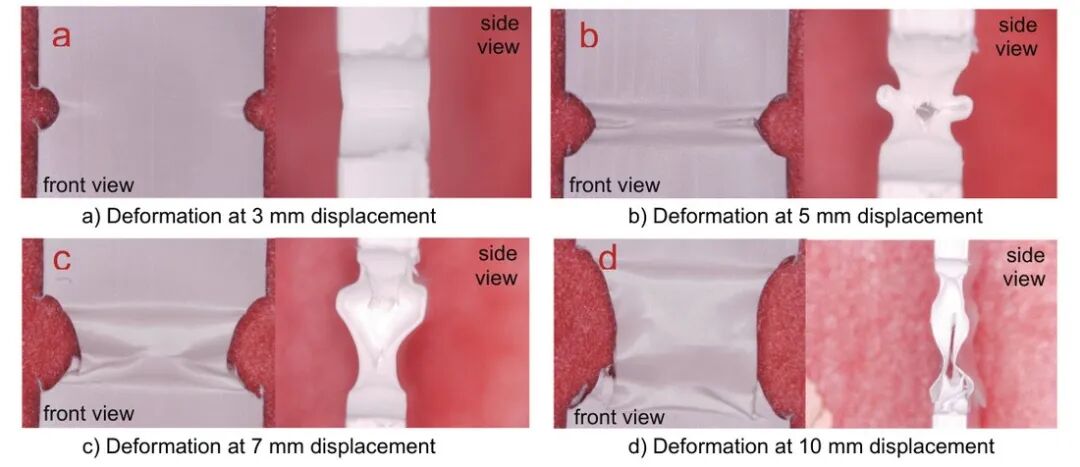
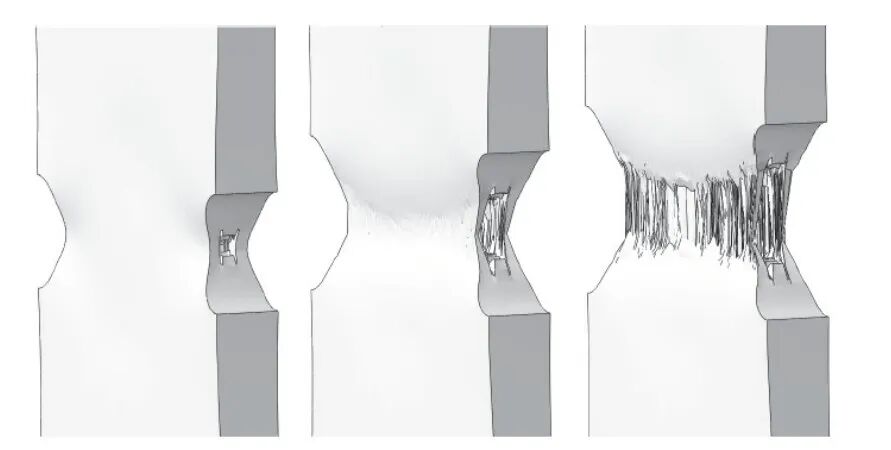
失效序列:3 mm 时缺口处出现应力集中与颈缩 → 5 mm 时更脆的芯层在缺口两侧先开裂 → 7 mm 时损伤向试样中心扩展 → 10 mm 时芯层完全断开,而更具韧性的剪切区仍把试样“拉住”,并被高度拉长。
也就是说,“脆的芯 + 韧的皮”这种分层行为,直接决定了宏观力–位移曲线的形状。
四、Moldflow 能告诉我们什么
仿真使用 Autodesk Moldflow Scandium Technology Preview 3,其新增的结晶分析(适用于中面与双域网格)可模拟流动诱导结晶及形态变化。作者对 HDPE 做了填充 + 保压分析,采用约 7 万单元的双域网格,求解时间约数小时。
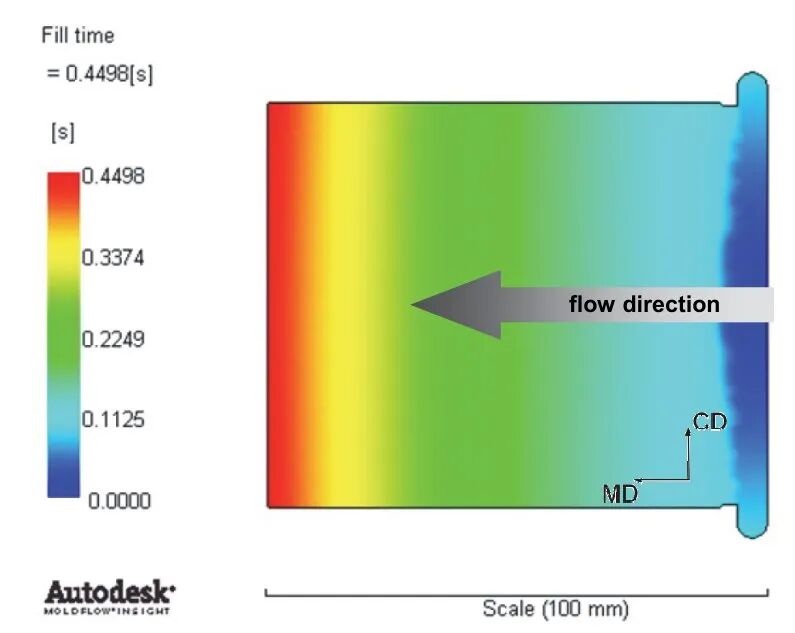
流动前沿均匀,意味着分子链在 MD 方向高度取向,这与 MD、CD 两个方向在试验中表现不同相吻合。真正的关键,是沿厚度方向的结晶取向因子:
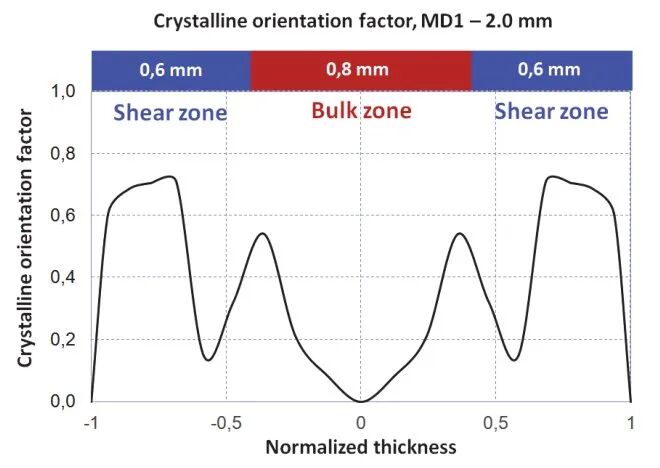
剪切区 0.6 mm
芯层 0.8 mm
剪切区 0.6 mm
芯层:取向因子为 0,随机取向,各向同性; 剪切区:取向因子 0–1,沿 MD 取向,各向异性; 剪切区在 MD 方向断裂位移大,在 CD 方向断裂位移小。
作者坦言,晶粒尺寸、非晶区取向等因素 Moldflow 并未考虑,因此结论仅基于结晶取向因子。但仅凭它,就已经能把试验中的分层断裂行为解释通了。
五、为什么没用现成的耦合接口?
团队评估了三种 Moldflow → Abaqus 的接口:AMSA 2012、Digimat,以及 Abaqus interface for Moldflow。结论是:
纤维填充材料:适用各向异性由纤维取向决定,接口可映射纤维取向、温度和残余应力。
非填充 HDPE:收益有限各向异性来自结晶度与晶体取向,“虚拟纤维取向”无法等同于结晶取向,且结晶结果当时无法传入接口。
所以这项工作没有走接口,而是人工读取 Moldflow 的分区结果,在 Abaqus 中搭建分层模型。
六、建模流程:五步走
通过试验确定芯层与剪切区各自的材料行为; 为芯层拟合各向同性材料模型; 为剪切区拟合各向异性材料模型; 用 Moldflow 确定表层、剪切区、芯层的厚度; 在 Abaqus 中建立对应的分层模型,并为各层赋予相应材料。
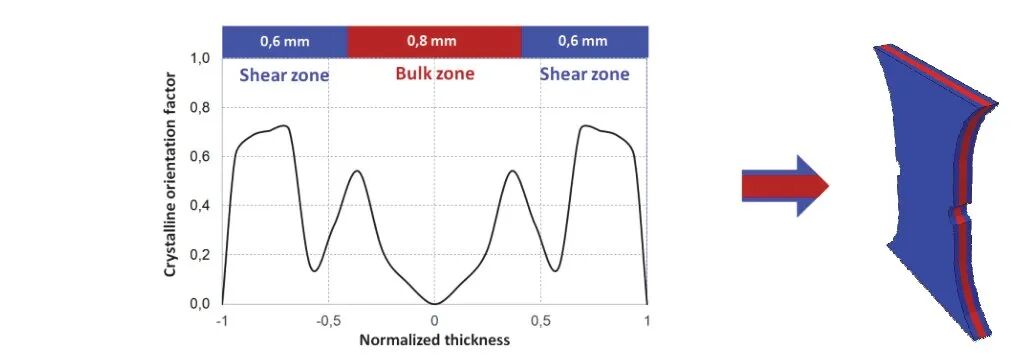
七、Abaqus 模型怎么搭
模型与网格
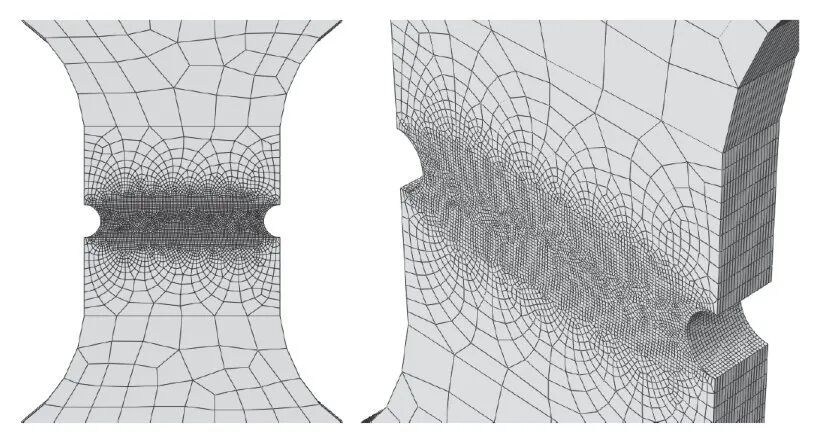
使用 Abaqus/CAE 建立与试验完全一致的狗骨 3D 实体模型,采用 Abaqus/Explicit、SI 单位(m, s, kg)。约 20 000 个 8 节点线性减缩积分单元(C3D8R),上下夹持区网格较粗,缺口及厚度方向加密。底面全约束,顶面施加位移,加载步时间 0.010 s,位移用光滑步幅值曲线。
两套材料:同样的“弹塑性”,不同的“损伤”
在企业已有的 HDPE 连续体模型上稍作增强,并配合损伤模型(*Damage Initiation + *Damage Evolution):让芯层早断(脆),剪切区晚断(韧)。
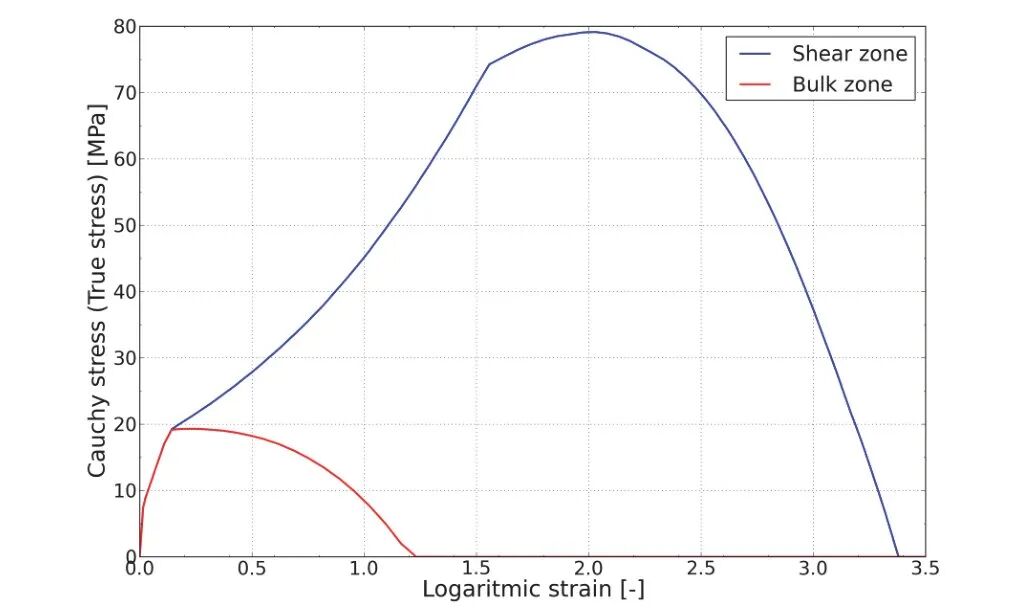
*Material, name=Bulk_zone, RTOL=0.0003, strain rate regularization=LOGARITHMIC*Damage Initiation, criterion=DUCTILE0.1,-5., 0.0.1, 5., 0.*Damage Evolution, type=DISPLACEMENT0.00010,*Density950.,*Elastic500e+06, 0.42
两个容易踩的坑:
① RTOL 默认 0.03,作者改为 0.0003,使曲线初始段更贴合真实材料响应(仅 Explicit 适用);
② 失效位移带有“长度”量纲,损伤行为会依赖单元尺寸,所以大变形区(缺口附近)务必保持一致的单元尺寸;基于应变的损伤参数则无此困扰。
八、结果:宏观吻合,微观有差距
经过几轮迭代,仿真在整体响应上与试验相近:芯层先断裂,随后剪切区被拉伸,与试验顺序一致。
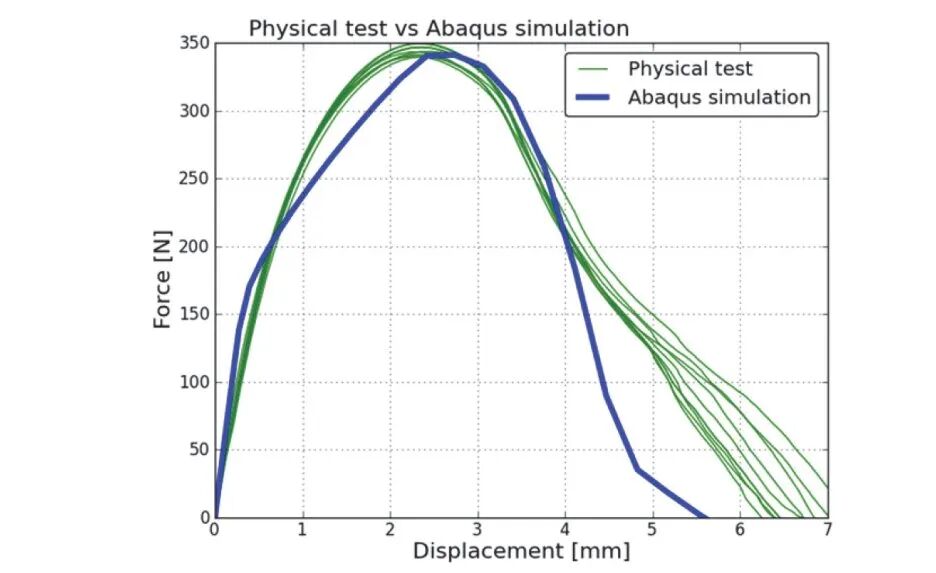
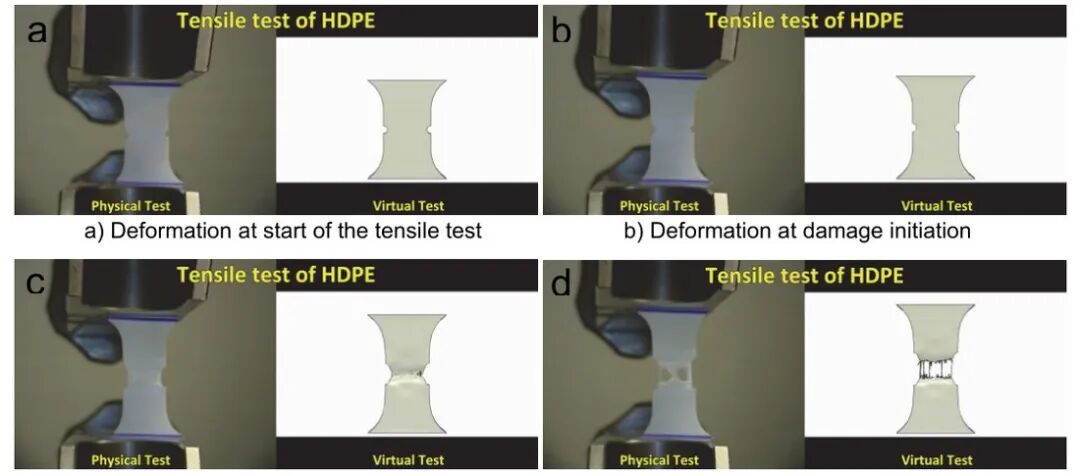
从曲线看,仿真峰值约 340 N,与试验峰值很接近;但峰后下降段比试验更陡,缺口前期刚度也略有差异。作者指出,空洞的形核、长大与聚合这类微观机制没有被准确捕捉,因为当前材料模型里没有对应功能,可考虑 Gurson 及其后续改进的 GTN 模型。
九、几点启示
1. 工艺决定性能:注塑工艺参数对 HDPE 力学行为影响显著,材料既各向异性,又沿厚度不均匀。
2. 取向因子是好指标:Moldflow 的结晶取向因子,能有效划分厚度方向上的材料分区。
3. 简单也能有效:“分层 + 弹塑性 + 连续损伤”这样朴素的方法,就能较好地复现分层断裂。
论文也很坦率:本文重点是理解合理的流程,而不是追求完美的材料参数;若引入反向标定,参数识别可以更自动、更准确,但这一步尚未做。对于非填充半结晶聚合物,当前接口的价值有限,若未来接口能传递结晶结果,收益会大幅提升。
作者用爱因斯坦的一句话作结:计算机极快、极准、也极笨,人类则慢、不准、却极聪明,二者结合,威力无穷。把成型工艺纳入结构仿真,需要的正是这种“试验 + 仿真 + 工程师判断”的组合。