
我让 AI 用 PFC 做了把 17 寸滚刀:从真实形状,到一条切槽
先说结果:把此前只保留刃部的“三壁简化刀”,换成按真实尺寸生成的 17″ 滚刀完整总成(刀圈 + 刀体 + 端盖 + 刀轴,单一闭合实体、一条 wall、1024 个面片),在完全相同的试样上切 440 mm:法向力 552.9 kN(简化刀 538.1,差 +2.8%),滚动力 66.6 kN(简化刀 59.7,差 +11.5%),裂纹 4872 条、损伤比 16.1%、槽带占比 79.4%——与简化刀几乎一致。
这篇文章回答一个之前一直没验证的问题:滚刀破岩里,只建刃部三条壁的简化刀,到底够不够用?
我原来的做法是:刀具只建“切削区”——刃口圆柱加两侧锥面,三条解析 wall、164 个面片。理由是刀体、端盖、刀轴离岩石很远,不接触。听起来合理,但没测过。真实刀圈在刃面收口之后还有一圈端面,它会不会挡住排屑、改变力?
这轮把整把刀按真实形状做进模型,重跑了一遍。
1. 一、真实刀长什么样
一把 17″ 盘形滚刀,外形上是几个同心回转体套在一起:刀圈、刀体、两端盖、刀轴。刀圈最外圈被削成楔形刃口。
因为是回转体,整把刀用一条二维母线(r–y 平面上的折线)绕轴转一圈就能生成。尺寸用能坐实的硬数据:刀圈外径 432 mm、内孔 300 mm、轴向厚 76 mm、刃口平宽 19 mm;轴承 Timken HH224335/HH224310,内径 101.6 mm、外径 212.7 mm。轴承反过来定了刀轴直径和刀体内孔,端盖再盖住轴承——整刀总高 185 mm 正好对上。

图1 真实滚刀的过轴剖面。从外到内:刀圈 R216、刃面收口 R187.5、刀体 R150、端盖 R115、刀轴 R50.8;红色虚线是刀圈端面 y=±38。
刃部放大后能看清关键差别:真实刀圈在 R187.5 处收口,转成 y=±38 的环形端面,再收缩到内孔;简化刀在 R187.5 直接结束。两者的刃面——刃角 90°、平宽 19 mm——完全重合。
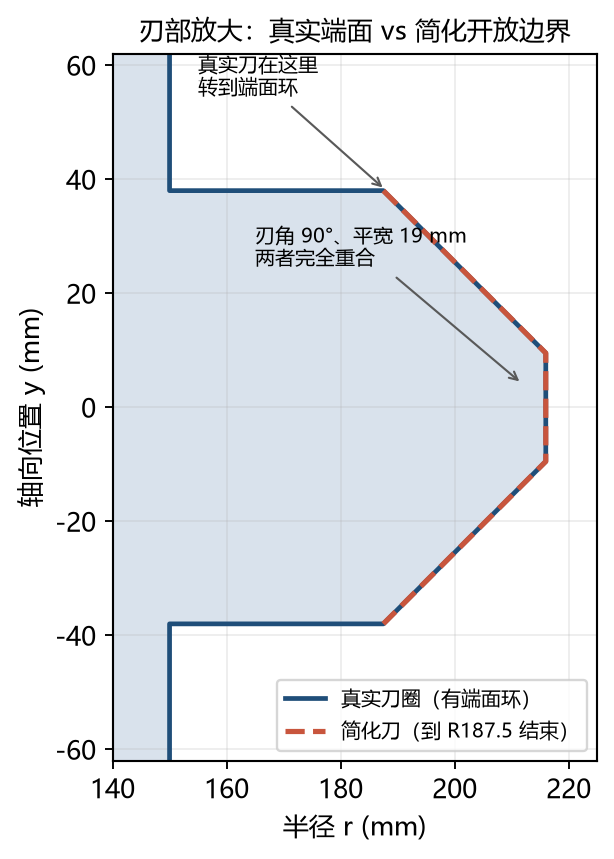
图2 刃部放大。蓝色实线是真实刀圈(有端面环),红色虚线是简化刀(到 R187.5 结束)。
刀刃角那个坑:文献对 17″ 常截面滚刀常给“20°”,但按刀圈外径 432、内孔 300、厚 76、刃宽 19 一算,刃面从刃口走到端面只有 66 mm 的径向空间,20° 需要 161.7 mm——几何上不可能。真实下限是 2·atan(28.5/66) = 46.7°。本模型取 90°(45° 倒角),生成器会在刃角小于下限时直接报错。
整把刀做成一个封闭实体:只取装配后的外轮廓绕轴旋转,内部装轴承的腔体封在包络里,一个面片都不产生。结果是一个球面拓扑的单一闭合曲面。
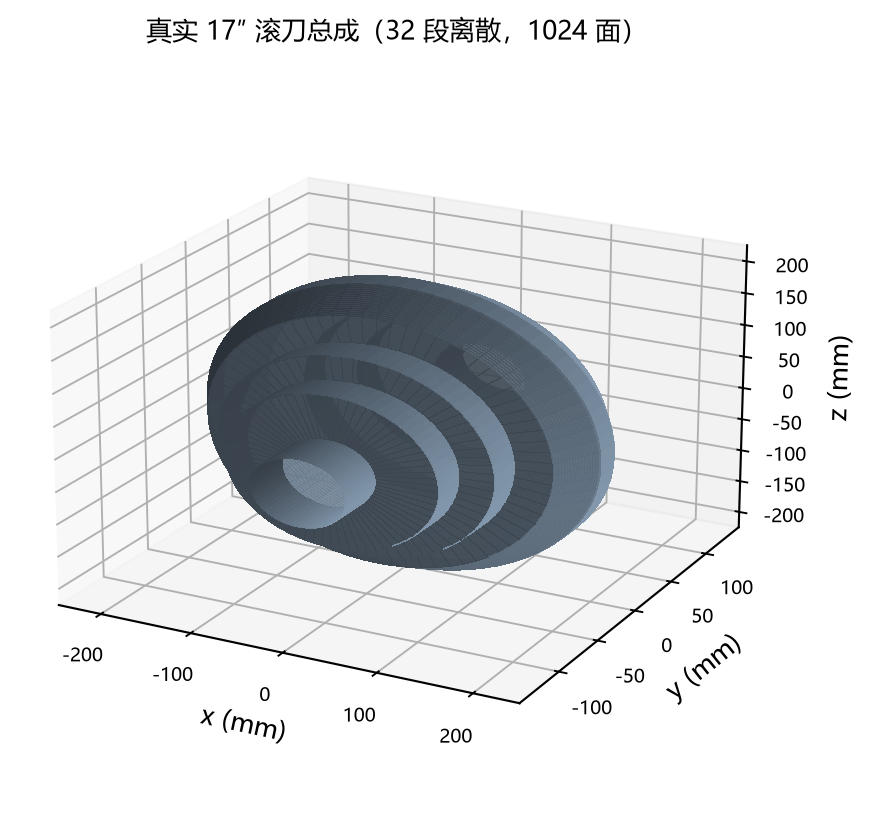
图3 真实 17″ 滚刀总成,32 段周向离散、1024 个面片。
2. 二、进 PFC:一次 import,一条 wall
PFC 的 wall import from-geometry 会把 geometry set 里的三角面缝合成 wall。三个硬约束:曲面必须流形且可定向、所有 facet 必须在 domain 内、一次 import 只能缝合一个连通曲面。
第三条正是把总成做成单一封闭实体的原因:如果刀圈、刀体、端盖、刀轴各建一个 set,就得 import 五次、得到五条 wall,零件贴合处还全是隐藏内表面。而球只可能碰到外表面,内部腔体根本不需要面片。
导入日志只有一行:The wall hob with id 1000 and 1024 facets has been imported。两个坑照旧:keepid 会让第二个部件撞上第一条 wall 的 facet id;wall.find() 吃的是 ID,传名字不报错,但会返回无效指针、读出垃圾力。
3. 三、真实形状的代价:内存
第一版我用 48 段(1536 面)。导入没问题,压入也正常,但进入切削后每帧 0.055 s 的模拟时间要跑 12–13 分钟——进程已经在严重分页交换,最后被系统的内存保护杀掉。
根因是 PFC 的 wall–ball 接触搜索规模大致随“面片数 × 球数”增长。1536 面 × 8039 球,16 GB 内存扛不住;简化刀的 164 面同样球数只要秒级。
降到 32 段(1024 面) 后,峰值内存 6.5 GB,每帧 5.4–9 分钟,21 帧约 2 小时跑完。周向圆度误差是 216·(1−cos 5.625°) = 1.04 mm,远小于球半径 6–9 mm,对接触的影响有限。
运行方式也踩了坑:这种两小时的算例放在后台任务里,会被宿主环境的内存保护机制在中途终止(实测两次)。最后改用 PowerShell Start-Process 直接启动 PFC 控制台,进程脱离后台管理,靠帧文件和日志判完成。
4. 四、模型:只换刀,别的都不动
为了让差异只来自刀具几何,试样、胶结参数、运动学、清屑规则全部沿用主算例:
试样 600×200×150 mm,8039 球,半径 6–9 mm; 平行键 pb_kn 2300 / pb_ks 1150 MPa/mm,pb_ten 100 / pb_coh 150 MPa; 压入 10 mm,平动 500 mm/s、纯滚动 2.3148 rad/s,行程 440 mm; 清屑:刀具后方 40 mm、|y| < 32 mm、位移 > 3 mm 的颗粒每帧删除。
真实刀以刃口朝下、刀轴水平的姿态导入,刃口最低点落在 z=0,再平移到 x=−220 的起点。
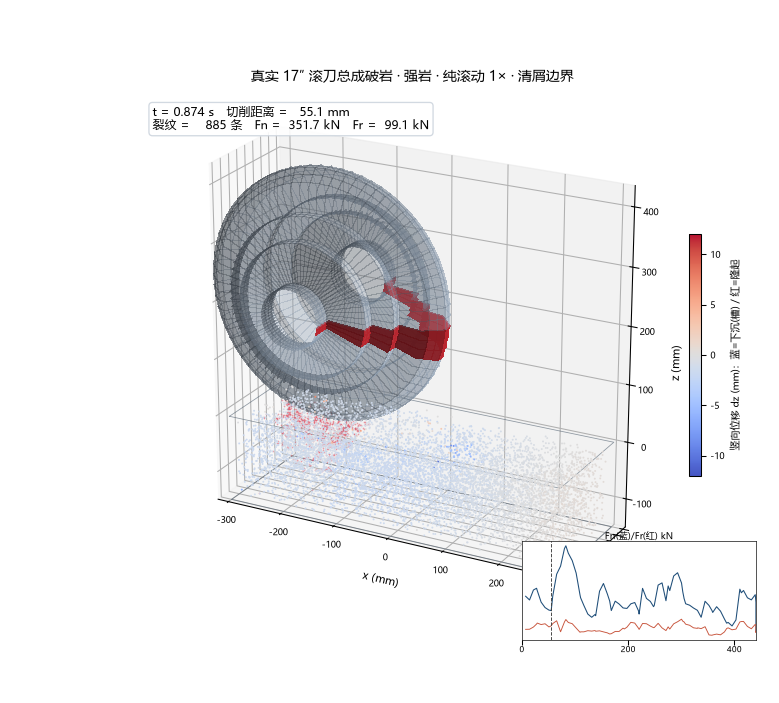
图4 真实整刀压在试样上(切削中,颗粒按竖向位移着色:蓝=下沉成槽,红=隆起;红点是张拉裂纹)。
5. 五、结果:差异比想象中小
先看力。两张图分别是真实整刀自己的三向力,以及真实刀与简化刀的对照。
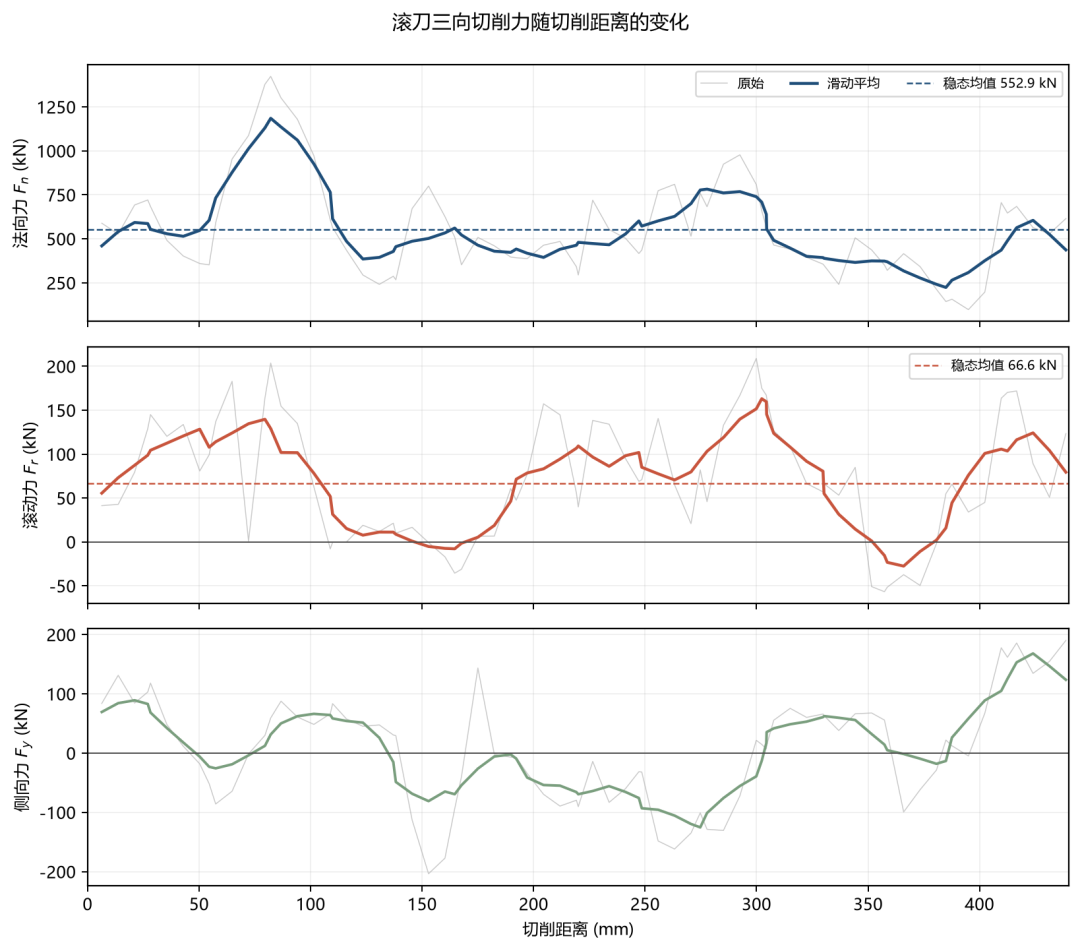
图5 真实整刀的三向切削力:法向力 552.9 ± 292.2 kN,滚动力 66.6 ± 71.6 kN,力比 0.121。
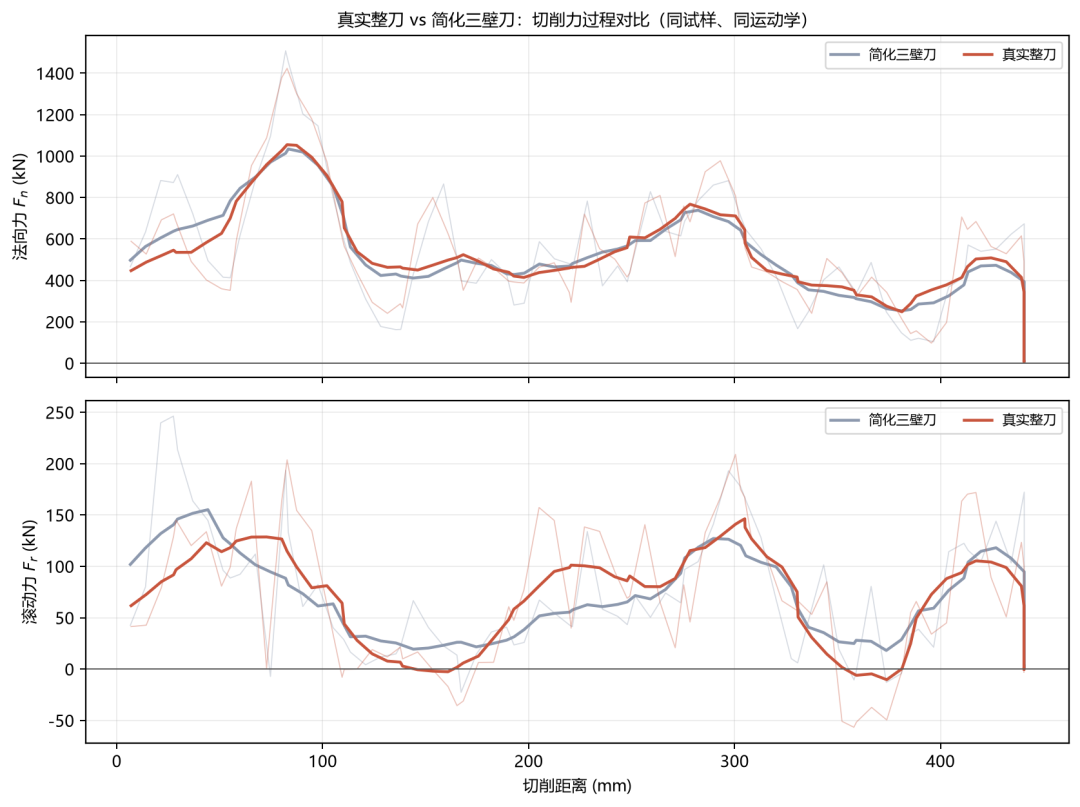
图6 真实整刀与简化刀的力过程对比(同试样、同运动学)。两条曲线的形状和峰谷位置基本重合。
力的平均值只差 2.8% 和 11.5%,而单次算例内 Fn 的标准差就有 292 kN——这个差异远小于波动本身。曲线形状、峰谷位置也基本重合,说明切削力主要由岩石内部的键断裂事件决定,而不是刀具轮廓。
裂纹和损伤几乎一样:
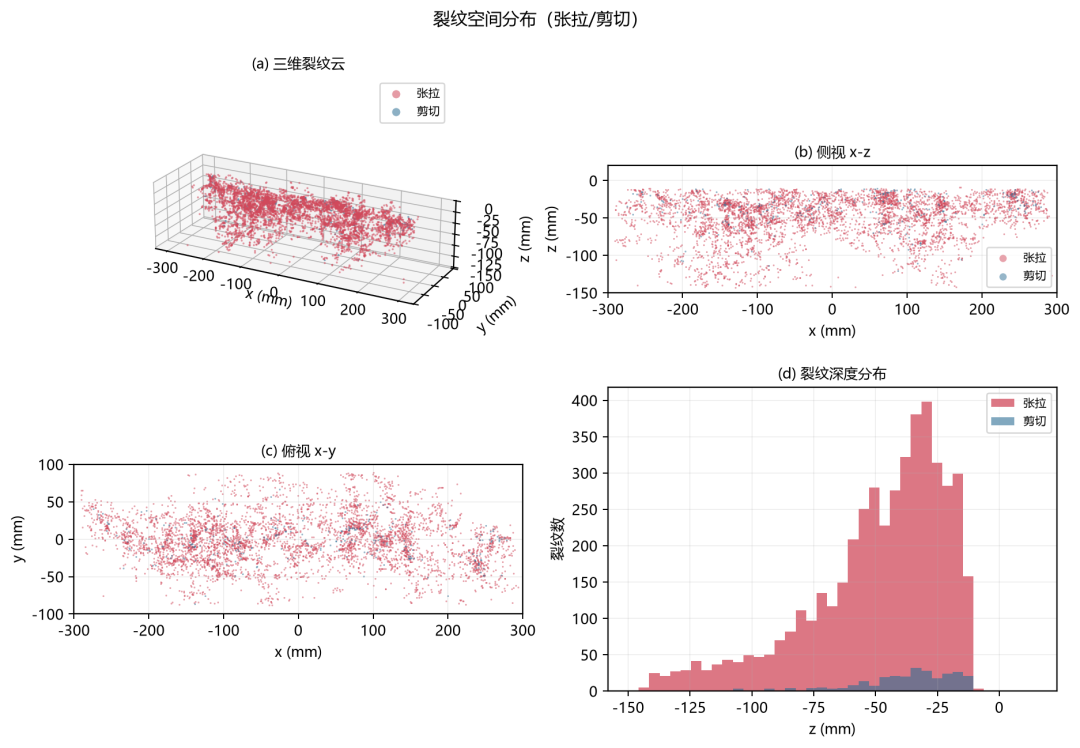
图7 裂纹空间分布(上:俯视;中:侧视;下:深度分布)。
全程 4872 条裂纹(张拉 4605、剪切 267,张拉占 94.5%),断键损伤比 16.1%(简化刀 16.0%),79.4% 的裂纹落在 |y| < 40 mm 的槽带内(简化刀 79.6%)。
切槽形貌:
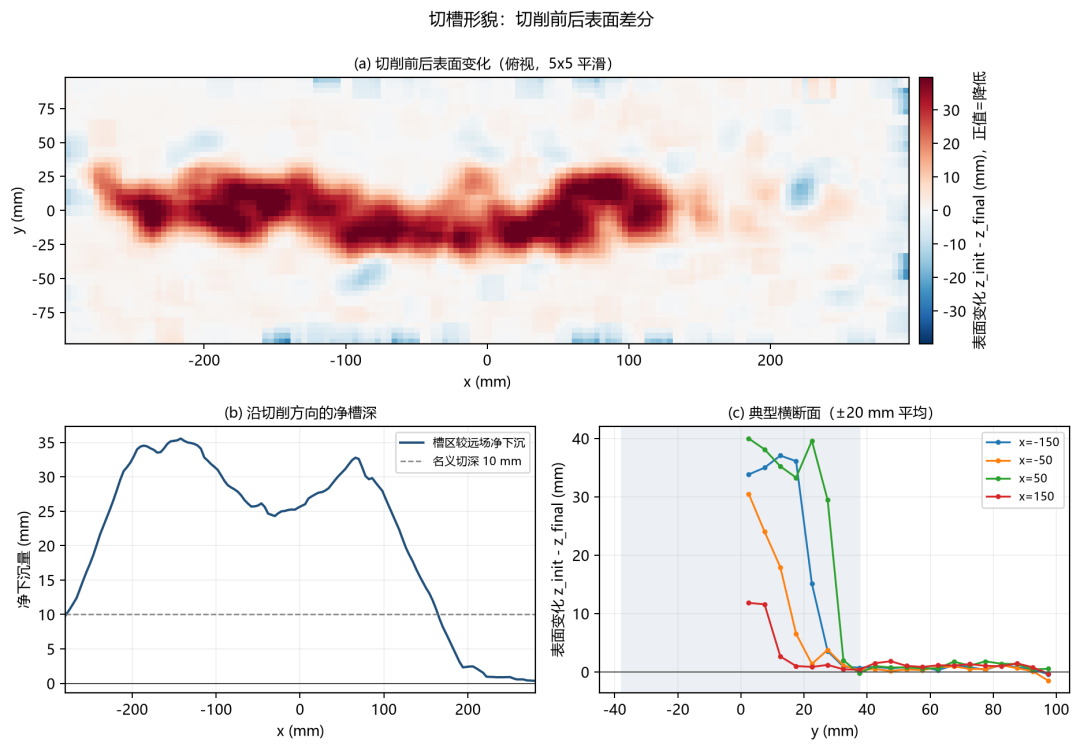
图8 切削前后表面差分(正值=下沉)。中位净槽深 27.8 mm,简化刀 25.6 mm;轴向剖面呈连续的 V 形槽。
碎块统计差异最大,但这一项不能过度解读:
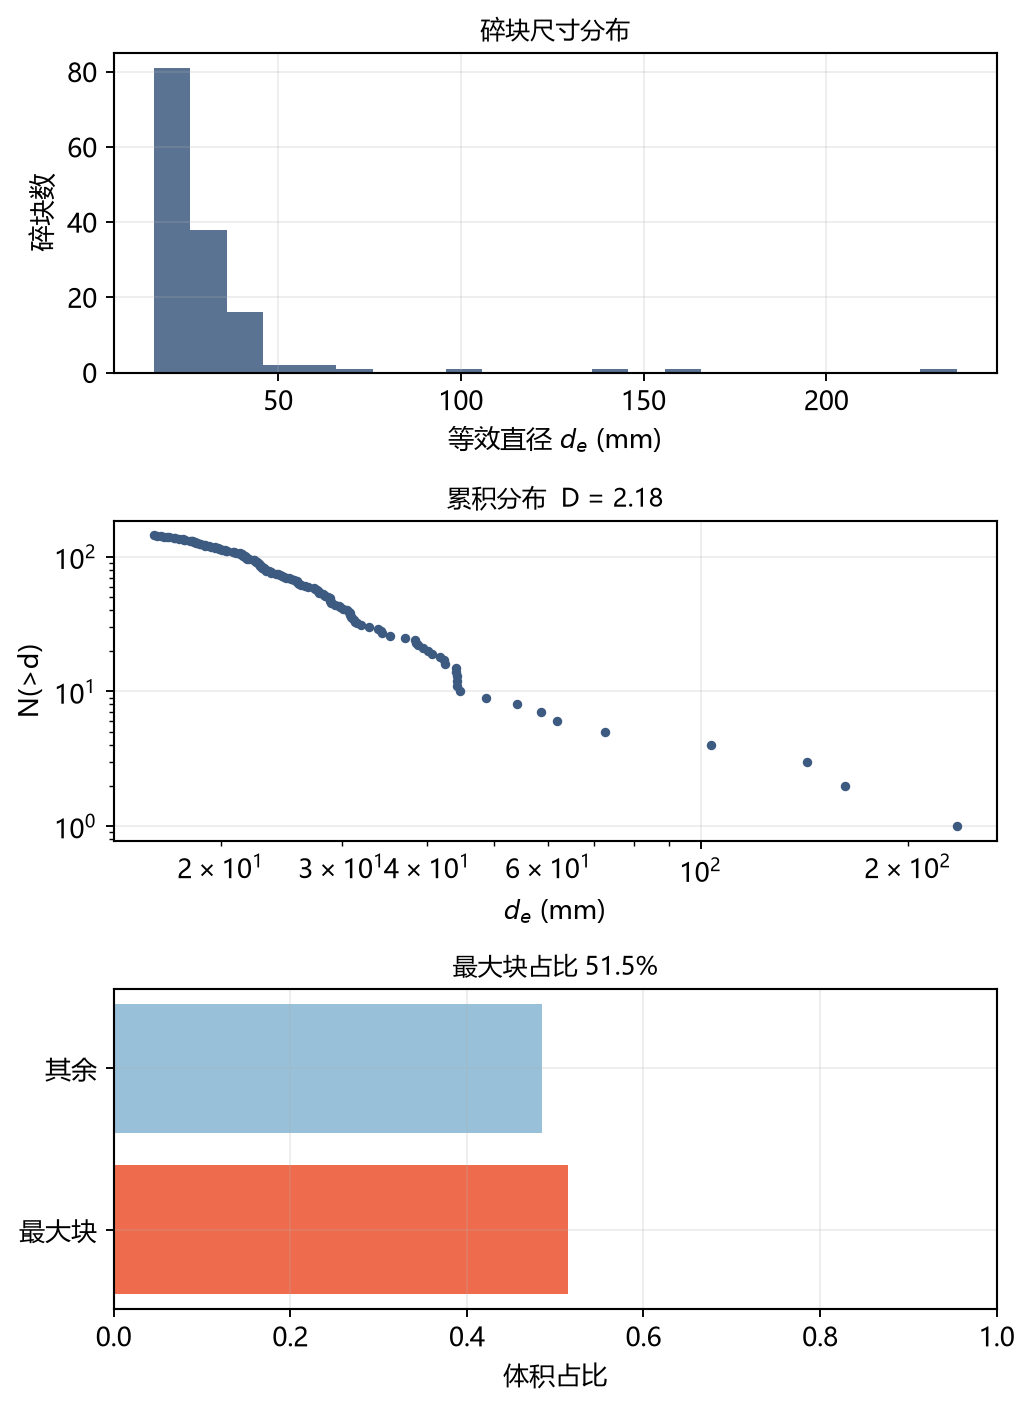
图9 碎块尺寸分布、累积分布与最大块占比。
连通分量 144 块、最大块占 51.5%,简化刀是 153 块、29.6%。碎块划分对断裂路径高度敏感,单次算例的差异说明不了“真实刀具更利于大块保留”,要做多次随机初始状态的重复才能判断。
指标汇总:
| 552.9 ± 292.2 kN | ||
| 66.6 ± 71.6 kN | ||
| 0.121 | ||
| 4872(4605/267) | ||
| 16.1 % | ||
| 79.4 % | ||
| 27.8 / 35.0 mm | ||
| 370.0 MJ/m³ |
6. 六、动图
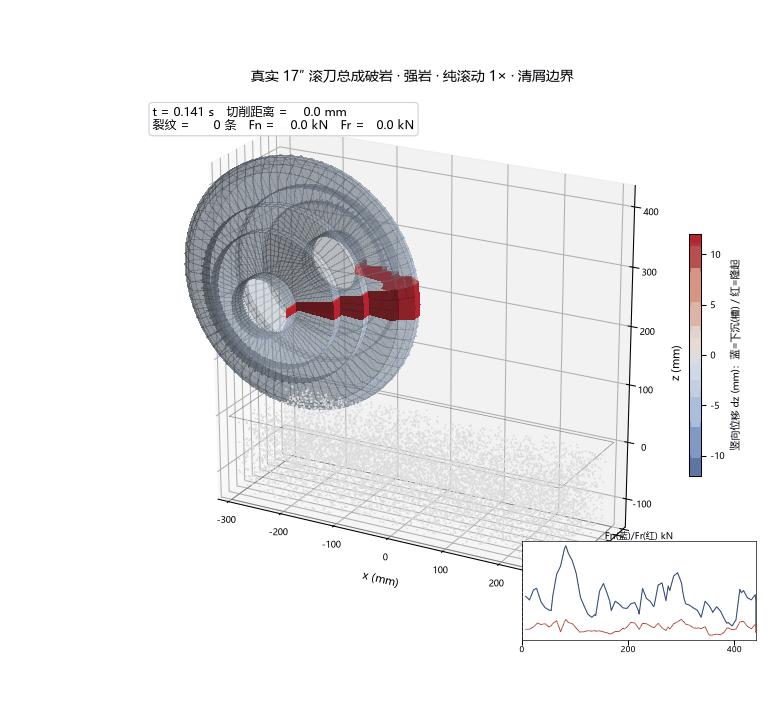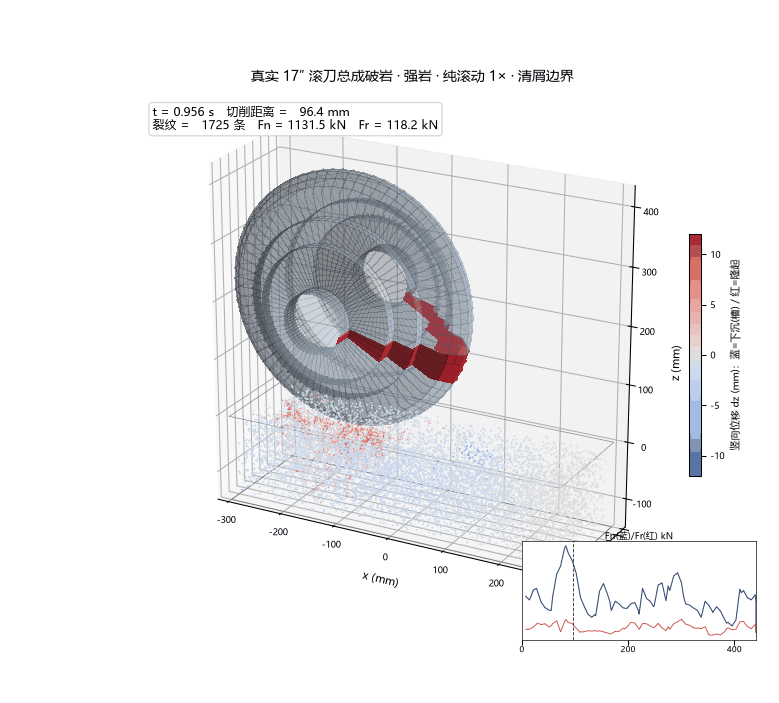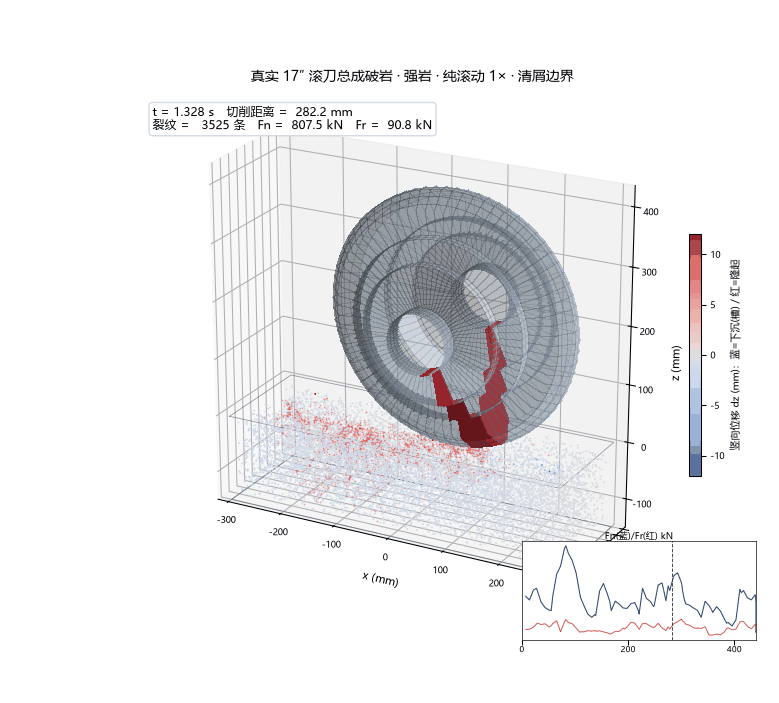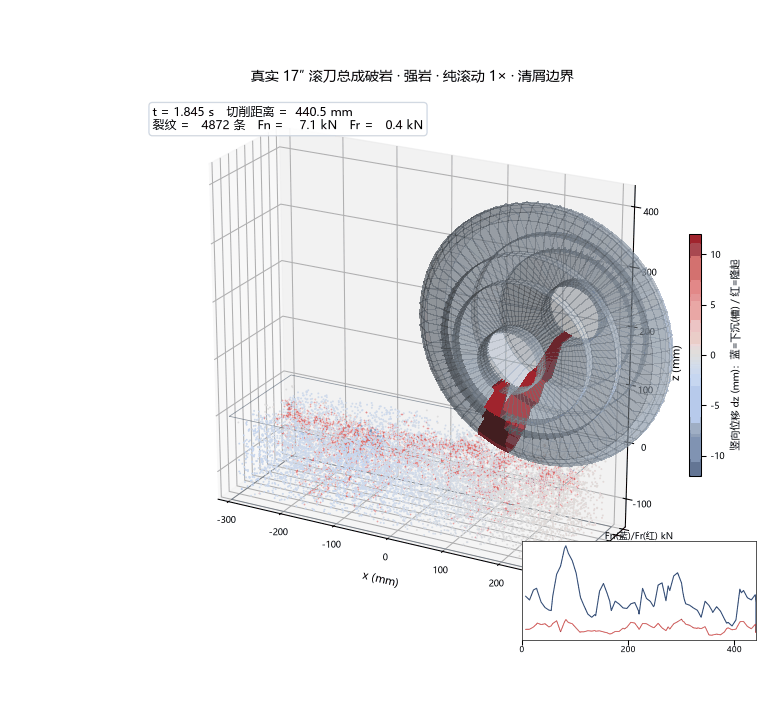
图10 真实整刀切削过程。颗粒按竖向位移着色,红/蓝小点为张拉/剪切裂纹,红色扇区随刀具自转。
7. 七、这轮得到的结论
结论:在 10 mm 切深下,只建刃部的简化刀已经足够代表真实刀具的受力。真实刀圈的端面在 10 mm 切深时仍高于岩面 28.5 mm,不参与接触;刀体、端盖、刀轴更不接触。剩余的差异来自周向 32 段离散与端面对侧向排屑的轻微遮挡。
三条具体的:
形状只要接触区对,结果就对。刃角、平宽、刃面位置一致时,去掉非接触部件不会改变力与损伤。 真实几何的代价是内存,不是精度。面片数 × 球数决定能否跑动;48 段在 16 GB 上不可行,32 段可行,圆度误差 1.04 mm 可以接受。 碎块统计对路径敏感,单次对比不能下结论。
适用边界也要说清楚:微参数没有针对具体岩石标定;切削段质量缩放 ×100 会放大动态峰值;32 段离散会让刃口与颗粒的接触在周向呈周期性,可能给力曲线引入小幅高频波动。要研究排屑、刀体磨损或更大切深,需要更细的几何和更多内存。
VibePFC 社区 · 一起把 AI 玩进 PFC
我成立了一个 VibePFC 社群,专门聊 AI 怎么落地到 PFC / 数值模拟——让大模型读懂模型、自己改脚本、自动排查“看不懂”的问题。收一个 50 元的门槛费。
想进群的同学,加 QQ 763388012,备注“vibePFC”即可。
8. 参考资料
刀具:17″ 盘形滚刀(D=432 mm、刃宽 19 mm、90° 刃角),按真实尺寸参数化生成 刀具尺寸:刀圈外径 432 / 内孔 300 / 厚 76 / 平宽 19;轴承 Timken HH224335/HH224310 求解器:Itasca PFC 6.0 / 3D,单位制 mm–t–s 后处理:Python(numpy / matplotlib)读取 PFC 导出的时序、裂纹、颗粒与碎块数据


