Workbench-ACP模块-Draping应用介绍
一、原理说明
1.1 Draping(铺敷)
Draping / Internal Draping 模拟把织物/预浸料按“从平面参考状态”贴合到曲面上的过程,按种子点重新映射到曲面上;
ACP 用 pin-jointed net /能量算法从种子点把铺层“敷”到复杂曲面上;
种子点处纤维方向 ,默认Auto Draping Direction,即Rosettes-X轴,也可手动设置;
单/双曲率曲面会导致纤维变形,产生剪切角;
ACP 会更新单元里的纤维方向,用于后续各向异性分析;
对编织布效果较好;对单向布也能算,但物理上更容易起皱/超过铺敷极限;
若不使用Draping功能,只用 Rosettes坐标系,为面内投影,不是真实铺敷;
1.2 Shear Angle(剪切角)(织物纤维角度)
织物剪切角是指复合材料织物在铺贴或成型过程中,经纬纱线偏离原始正交位置角度。织物由经纱和纬纱编制而成,初始状态下两者近似垂直(夹角 θ = 90°)。当铺敷到复杂曲面时,纱线本身几乎不可伸长,织物只能靠改变经纬纱夹角来适应曲面曲率,即面内剪切变形。
剪切角直接反映了织物剪切变形的程度。剪切角越大,说明织物变形越严重,纱线间的相对转动越明显。
剪切角影响织物剪切刚度和强度,剪切角随剪切载荷增大而增大,当剪切角达到一定值(即“锁紧角”)时,纱线间发生挤压,剪切刚度会显著增加,织物易出现褶皱。
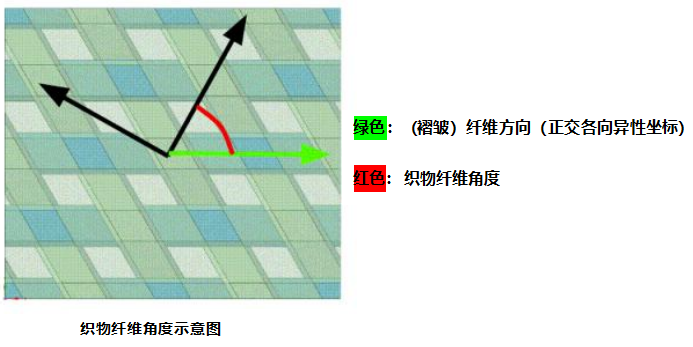
锁紧角大概30-45°,平纹/斜纹/锻纹锁紧角不同;
|
刚度下降 5%-15%,强度下降 10%-20% |
|
三、实例
3.1 半球
1、设置Fabrics
Draping设置织物

2、Rosette

3、OOS

4、Modeling Ply
(1)General设置

(2)Draping设置

5、结果
(1)、展开效果
显示Draping mesh效果

最大剪切角56.701°,说明产生严重偏移,起皱,刚度下降,图中红橙区域
(2)、Flat wrap(展开平面)
导出Flat wrap

2D和3D长度对比

2D和3D长度一样,2D-dxf可导入下料机直接裁切;
对于产品造型应力集中,刚强度弱区域,可利用Draping功能局部补强;

3.2 帽型件
1、依次设置Fribics、Rosette、OSS、Modeling Ply-General,同上
2、Modeling-Draping设置

种子点设置在帽型件顶面,第一次铺敷方向(橙色箭头),必须展开平面内,该图为X-Y平面;
3、结果
(1)展开效果


灰色为原网格,蓝色为Draping mesh网格,蓝色为剪切角范围0-2.0818°,与原灰色网格几乎重合,对于平纹织物,剪切角很小,说明敷铺过程中,偏移很小,边缘红色网格偏移相对原网格灰色大一点,最大偏移角9.368°,可接受。
(2)Flat wrap(展开平面)

(3)局部展开

3.3 双曲面(Double Curvature)
1、依次设置Fribics、Rosette、OSS、Modeling Ply-General,同上
2、Modeling-Draping设置

Auto Draping Direction一般使用默认,可以人工设置,一般勾上Thickness Correction厚度修正,铺敷产生剪切角,大剪切区厚度会变化,自动修正后,修正刚度;
3、结果
(1)展开效果

1)左边云图为剪切角,可看出:
a、深蓝范围0-9.7041°
剪切角小,铺敷变形小,大部分区域深蓝位于相对平坦或单曲率区域,在种子点(Seed point)附近,纤维方向基本保持理论设定,铺敷顺畅;
b、浅蓝色-绿色网格区域(19.408-58.225°)
中等剪切变形 ,出现曲面大曲率过渡区,纤维因为双曲率产生明显偏移,部分已超过锁定角,产生轻微褶皱;
c、橙色-红色网格区域(58.225-87.337°)
最严重扭曲区,即最大变形区,上图中上侧圆头双曲率最大处出现明显红橙色,说明纤维被严重剪切,挤压,经纬角严重偏离90°,下图所示,红色网格严重变形,由四边形变成了菱形,产生严重褶皱;

d、对比Faber Directions(绿色) 和 Draped Faber Directions(蓝色)纤维方向

图中,Faber Directions(绿色)即纤维0°方向,根据Rosettes坐标系设置;
Draped Faber Directions(蓝色),即纤维偏移之后0°方向角度;
从图中看出,纤维在双曲率区域产生严重变形,角度严重偏移;