NUMISHEET 2025 工业基准:DynaForm 测试结果
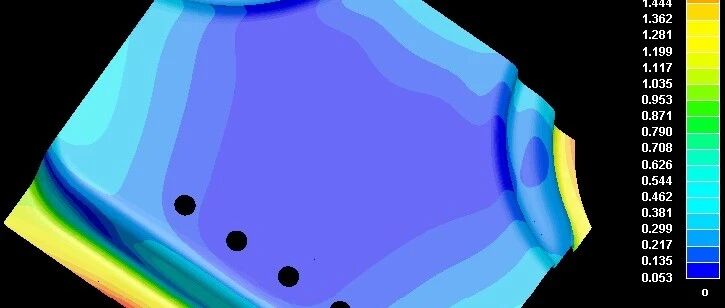
NUMISHEET 2025 系列连载 ⑥NUMISHEET 2025 工业基准:DynaForm 的成形结果摩擦 0.05、压边力 1250 kN、自由回弹,LS-DYNA SMP 并行 8 个 CPU 的一套算例2026-09-29 系列⑥ 约13分钟一、这一算的工况 这个 T-Node 是这个系列一直在用的那件工业基准,几何和材料在前面几篇已经备齐,这一篇换成 DynaForm 来算。工艺条件取三项:工件与模具之间的库仑摩擦系数 0.05,压边力 1250 kN,回弹按自由回弹处理。除了这三项,其余全部保持软件默认,没有去动接触设置、时间步和网格,也没有做任何调优。这样取值是有意的,先看 DynaForm 在自己常规设置下的结果,把人为干预压到最低,算出来的结果才说明得了问题。项目 取值 工件与模具摩擦系数 0.05(库仑) 压边力 1250 kN 回弹方式 自由回弹 求解器 LS-DYNA SMP F14.1 并行核数 8 CPU 求解器用的是 LS-DYNA 的 SMP 版,版本号 F14.1,8 个 CPU 并行。工序按三步走:拉延、修边、回弹。整条工艺链和前面几篇是同一套。材料沿用第二篇整理的那张 1.4301 卡片,原始料厚 1.5mm。这张卡上挂的屈服准则是 BARLAT_YLD2000,硬化律走的是 Krupkowsky/Swift 那一支,参数是 k 取 1500.1、n 取 0.42025、屈服强度 300.2MPa、初始应变 E0 取 0.02174;弹性模量填的是 207000 MPa。笔者这里照例交个底:官方那套试验数据是按 Yld2000-2d 的系数发布的,DynaForm 这张卡上的屈服准则名字正好对得上,但名字对得上不等于吃的是同一份系数,这一条先记着。二、计算时间 三步都在同一台机器上跑,SMP 并行 8 个 CPU。读数取自软件报告里的 Total CPU Time 一项,也就是每一步算完花掉的时间,这里不另做核数换算。三份报告末尾都是 Found 0 errors,三步都没有报错。工步 报告里的用时 拉延 11分31秒(691秒) 修边 20秒 回弹 1分10秒(70秒) 合计 781秒,约13分1秒 三步的计算报告,从上到下依次是拉延、修边、回弹;三份的 Total CPU Time 分别是 11分31秒、20秒、1分10秒,末尾均为 Found 0 errors。 拉延一步占了将近九成(691秒对 781秒),修边和回弹加起来不到两分钟。修边是沿修边线做的几何切割,板料在这一步不再经历大变形,用时短是正常的;回弹这一步只有 70秒,不到拉延的十分之一。这个分布本身值得留意,后面如果要把不同算例的耗时放在一起看,得先确认每一步的求解设置和核数口径一致,口径对不上的话比出来的数没有意义。耗时这个数只有配上机器和核数才有意义。同一套算例换一台机器、换一个核数,三个数都会变,它们描述的是这次计算的过程,不是这个零件的固有属性。这里不把各个核心自己跑的时间加总来看。那种累计数反映的是计算资源的消耗量,不是这台机器要等多久;判断一套算例多久出结果,看的是报告里报出来的那一个总用时。三、厚度与减薄 先看厚度。原始料厚 1.5mm,这一算最薄的地方 1.026mm,最厚 1.786mm。色标范围压在 1.026 到 1.786mm 之间,分二十档,每档 0.038mm。再看减薄。DynaForm 这张图给的是 Thinning 的百分比,符号约定是把减薄记为正、把增厚记为负;所以图上标的最大值 31.600 才是最大减薄,也就是 31.6%,最小值 -19.034 是最大增厚,也就是增厚 19.034%。看这类图之前先把符号方向确认一遍,不然会把一增一减看成同一回事。两张云图可以互相验算。1.5 乘上 1 减 31.600%,等于 1.0260,对得上厚度图的最薄值 1.026mm;1.5 乘上 1 加 19.034%,等于 1.7855,对得上厚度图的最厚值 1.786mm。再往下把两张图的档宽比一遍也对得上:厚度图的档宽 0.038mm 是 1.5mm 的 2.533%,而 2.532% 正是减薄图的档宽,二十个档界一一对应。两张图说的是同一件事,一张用绝对厚度表达、一张用变化率表达,能算得过来,这是读数正确的一处旁证。从分布上看,笔者把零件上的像素按档数了一遍:占面积最大的一档是 1.444 到 1.482mm,也就是减薄 3.751% 到 1.219%,这一档占了整件的 36.4%;紧邻的另一档 1.330 到 1.368mm(减薄 11.346% 到 8.815%)占 26.8%。两档之间隔着 1.368 到 1.444mm 那一段,只有 8.1%,也就是说板料厚度的分布并不平缓,中间隔着一段低谷。把 1.292 到 1.520mm 这一段整体算进来,约 82% 的面积落在这里。变薄的地方集中在两处,一处是图幅左侧偏上,另一处是下方中部。最薄的那一档 1.026 到 1.064mm 占千分之一点五,位置就在这两处。增厚的地方顺着零件外缘走,在图幅的上方中部与右侧中部,最厚的那一档 1.710 到 1.748mm 占万分之六,落在图幅右侧中部一带。厚度云图,最薄 1.026mm,最厚 1.786mm,色标 1.026 到 1.786mm 共二十档,每档 0.038mm。红色那一端是薄的。 减薄云图,最大 31.600%(即减薄 31.6%),最小 -19.034%(即增厚 19.034%)。红色一端是减薄最大,蓝色一端是增厚。 这里要留两句。一是 31.600% 和 1.026mm 这两个极值都只有很小一片,按像素数下来在千分之一点五上下,看的时候别把它当成一大片。二是数的时候得先把工艺孔的位置剔掉:板料上那四个孔在云图里是黑的、没有厚度数据,可孔缘那一圈过渡像素会被分档判成极值档。笔者第一遍数出最薄档占千分之九,把四个孔的位置剔掉之后降到千分之一点五,多出来的那部分基本都落在孔上。四、成形极限 成形极限图给的是分区着色,图例从开裂、开裂风险、安全、起皱倾向、起皱、严重起皱到拉伸不足依次排下来,一共七类。这一算只有三类落到零件上:安全区、起皱区、起皱倾向带;开裂、开裂风险、严重起皱和拉伸不足这四类没有出现。按图上的可见面积数,安全区占 87.4%,起皱区 9.0%,起皱倾向带 3.6%,其余四类为零。这几个比例是笔者一格一格数像素数出来的,数的是这幅投影图上看得见的面积,不是板料的真实表面积。三个区的排布是一层套一层:最外圈是起皱区,顺着零件的外缘和下方那条长边绕过去,下方那一段最宽;起皱区的内侧贴着一条起皱倾向带,比它窄得多;再往里整片都是安全区。四个工艺孔都落在安全区里,孔周围没有再出现别的类目。成形性分区图。七类分区的类目与颜色次序照图上原样,自上而下为开裂 CRACK、开裂风险 RISK OF CRACK、安全 SAFE、起皱倾向 WRINKLE TENDENCY、起皱 WRINKLE、严重起皱 SEVERE WRINKLE、拉伸不足 INSUFFICIENT STRETCH。 图上类目 本次占比 出现的位置 开裂 0 未出现 开裂风险 0 未出现 安全 87.4% 零件腹部,占绝大部分 起皱倾向 3.6% 起皱区内侧一条窄带 起皱 9.0% 沿零件外缘一圈,下方那一段最宽 严重起皱 0 未出现 拉伸不足 0 未出现 再把这一幅和减薄图叠起来看。两张图的零件外框对齐之后,变薄最厉害的那两片都不在起皱区里:一个在左中偏上,一个在下方中部,都落在安全区,边沿挨着起皱倾向带,只有下方那一片和起皱倾向带贴上了一点。这一次的起皱是沿外缘绕了一整圈,变薄集中在两小片,两件事在位置上基本是分开的,起皱区里并不是变薄最厉害的地方。笔者是按外框对齐做的这个比较,位置上有几个像素的偏差,方向上不会错,逐点对位就不必当真了。五、回弹 回弹同样是自由回弹,不带点约束。笔者这次拿到的是两幅图,一幅读数全为正,一幅两头都带符号,单位都是 mm,极值都是图上色标两端印出来的数。全为正的那一幅范围是 0.053 到 1.690mm,约 66% 的面积落在 0.135 到 0.299mm 之间;最大的一带在图幅的左下方,量级在 1.608 到 1.690mm。读数不出现负值,从这一点看它更像是位移的合成量。带符号的那一幅范围是 -0.392 到 1.226mm,约 67% 的面积落在 -0.230 到 0.094mm 之间;正值最大的一带和上一幅的左下方那一片位置接近,负得最多的一带在图幅上部偏左与下方中部。两头都带符号,说明它表达的是有方向的分量,不是合成量。这里要留个口子:两幅图分别对应软件里哪一个变量,以当时算例里选中的为准。笔者手上这两张截图没有带上标题栏,量程和极值是按图上色标读的,方向名称没有依据可写。回弹位移云图,最小 0.053mm,最大 1.690mm,读数全为正;最大的一带在图幅左下方。 带符号的那一幅,最小 -0.392mm,最大 1.226mm;上方偏左与下方中部是负得最多的一带。 六、结果汇总 把这一算的关键数值归到一张表里。项目 结果 最大减薄 31.600%(最薄处 1.026mm) 最大增厚 19.034%(最厚处 1.786mm) 最薄厚度 1.026mm 最厚厚度 1.786mm 主要厚度区间 1.292 到 1.520mm,占约 82% 成形性 安全区 87.4%,起皱区 9.0%,起皱倾向带 3.6% 回弹合位移 0.053 到 1.690mm 回弹方向分量 -0.392 到 1.226mm 三步耗时 781秒,约13分1秒(8 CPU 并行) 七、几点观察 这一算的最大减薄是 31.600%,位置在图幅左侧偏上与下方中部的圆角一带,最薄 1.026mm;最厚 1.786mm,在图幅右侧中部的外缘。板料腹部占面积最大,厚度落在 1.330 到 1.482mm 之间的占了七成多,这是整件的主体。减薄率这个数要和成形性一起看。30% 出头的量级放在冲压里不能算小,而这一算变薄最厉害的两片都落在安全区里,沿外缘那一圈起皱区反倒不是变薄最集中的地方,两条线在位置上分得开。减薄率只是厚度方向上的一个量,同样的减薄量落在大变形区还是小变形区,能不能开裂的结论可能完全不同。何况这次是全默认、没有调优的状态,减薄出现的位置和量级正好可以当作后面调整的起点。色标方向这件事值得单独记一笔。这一篇四幅图的红色都在色标上端,可是它们指向的不是同一个方向:厚度图的红端是 1.026mm,压在整件最薄的地方;减薄图的红端是 31.600%,是减薄最大;两幅回弹图的红端是各自的最大值。厚度图之所以反过来,是因为它把薄的那一端放在了上面。看熟了一张再去看另一张,很容易把方向弄反,拿到一份没见过的结果,先把色标两端印的是什么确认清楚,比对着数值调参要重要得多。云图上的明暗也要认得出来。为了表现三维面,曲面被压暗的地方不少,圆角上尤其明显。明暗基本只改亮度、不改色相,所以判断分布的位置没问题,但不要拿图上的深浅去反推数值,数值一律以图上印出的极值和色标为准。这一篇只记 DynaForm 一侧的结果。同一套基准换别的软件去算,得到的是另一组数,把几家的数放进同一张表里之前,得先把各自的求解设置、材料卡和统计口径对齐,这一步不在本篇。笔者现在能说的只是这一次的结果本身。本篇基于 NUMISHEET 2025 工业基准的实际计算过程整理,云图与读数来自笔者自己的算例,仅作方法说明。文中的最小值与最大值均取自图上色标两端印出的数;成形性分区由软件内部阈值判定,不宜与按曲线表达的成形极限图直接互换。本篇只记录 DynaForm 一侧的结果。 来源:阿毅工作室