NVH工程案例:电动车跑上 50 km/h 就"啸叫",真凶竟是转子的"扭振"
01 现象:一声只在 50 km/h 出现的啸叫
在某品牌纯电动车的路试中,客户抱怨:车速一到 50 km/h,电机就发出明显的啸叫;低于或高于这个速度,声音又消失了。这种只在特定车速出现、又窄又尖的噪声,是 NVH 最典型的"窄带啸叫",也是最容易招来客户抱怨的一类问题。
为定位问题,工程师把电机总成搬进半消声实验室做台架测试(图1)。这张"瀑布图"横轴是频率、纵轴是转速、颜色深浅代表噪声大小——可以看到 2 900 Hz 处有一条明显的高亮共振带,而且集中在 48 阶次上。
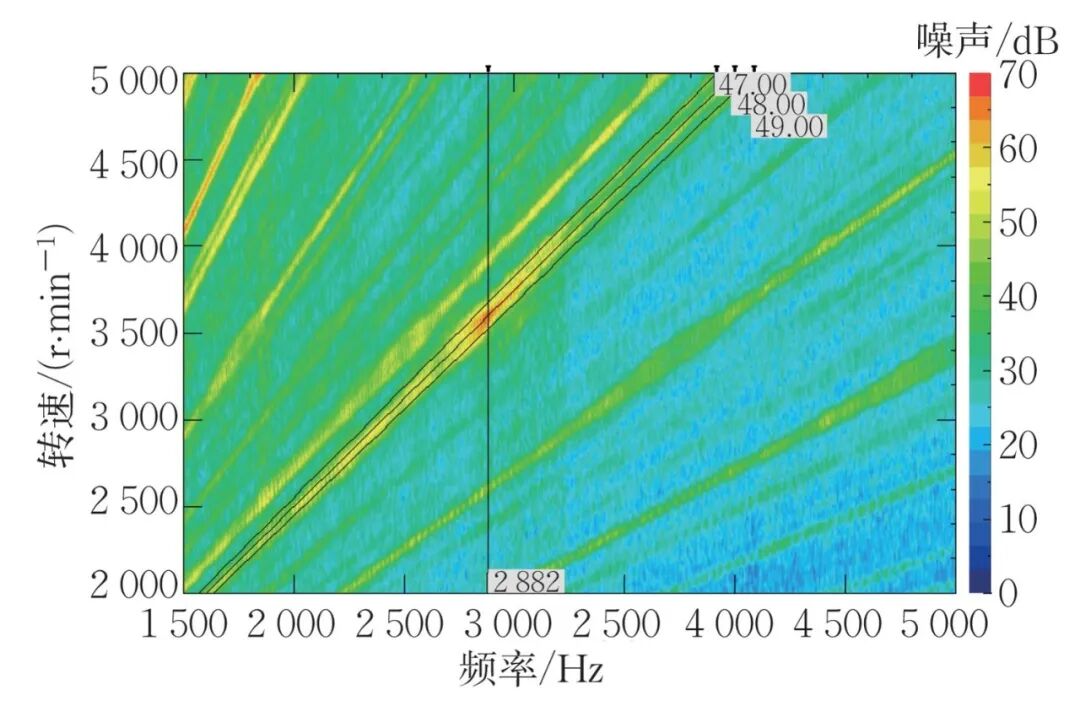
图1 噪声测试瀑布图:横轴频率、纵轴转速、颜色为噪声大小,2 900 Hz 处出现明显高亮共振带
把 48 阶这一条单独切出来看(图2),尖峰精确对应转速 3 602 r/min,噪声幅值 76 dB。此时车速不高、风噪很小,这一声啸叫便格外突出,引发客户强烈抱怨。
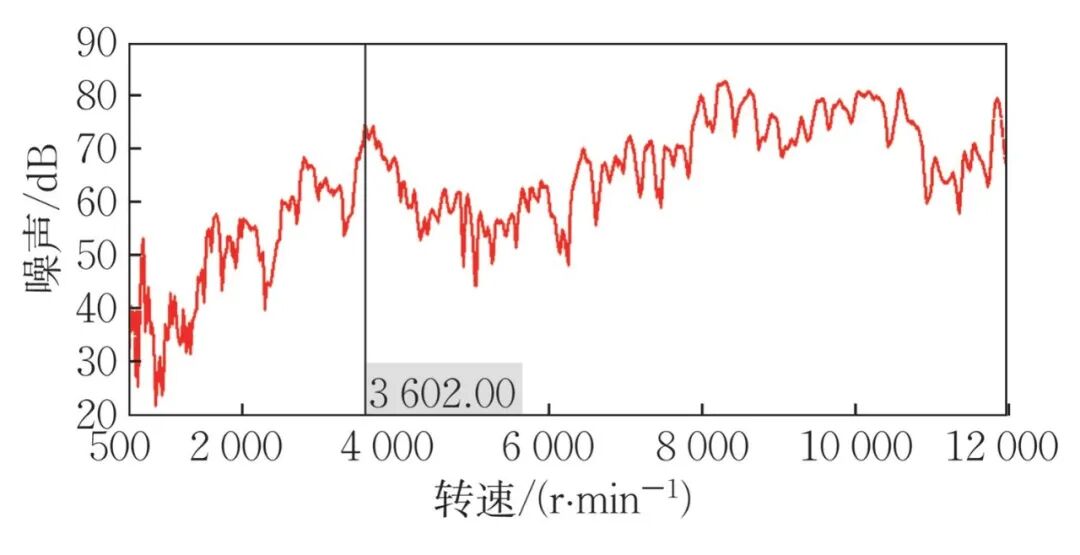
图2 48 阶噪声切片图:3 602 r/min 处出现明显尖峰,幅值 76 dB
02 定位:问题不在定子,而在转子
问题出在电机的哪一部分?定子,还是转子?
工程师把定、转子分开分析后发现:在 3 602 r/min 处,NVH 性能是"跟着转子走"的——换一个转子,这个尖峰就随之改变。这说明问题主要由转子励磁引起。于是对转子总成做模态仿真与实测试验对比(图4 为模态实测现场)。
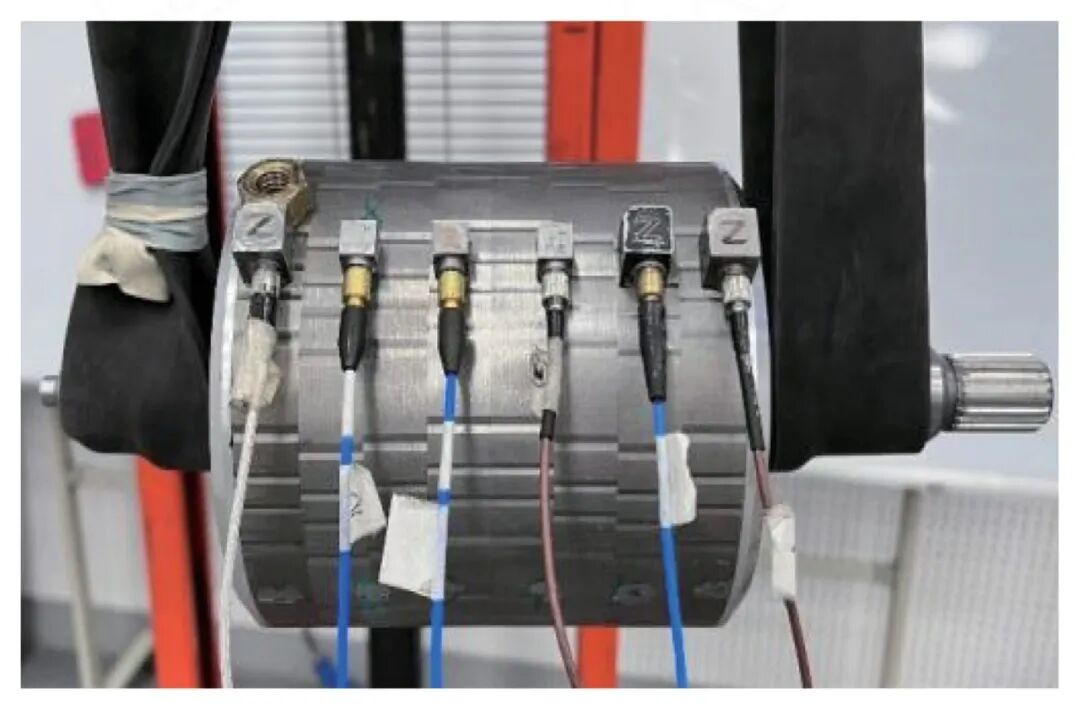
图4 转子总成模态实测:在台架上对转子进行模态测试
表1 转子模态仿真与实测:一阶弯扭——仿真 1 716 Hz / 实测 1 772.5 Hz(误差 3.3%);二阶弯扭——仿真 2 964 Hz / 实测 2 900.7 Hz(误差 2.2%)。仿真与实测吻合良好。
关键点来了:转子二阶弯扭模态的实测频率 2 900.7 Hz,恰好与电机在 3 602 r/min 时出现的 48 阶次振动频率 2 882 Hz 对上了——这是典型的"频率重合"。
进一步用不带壳体的转轴+齿轮轴系模型,在转轴上施加转子 48 阶谐波转矩激励,结果在 2 900 Hz(约 3 602 r/min)附近同样出现显著峰值,仿真与实测吻合。至此可以判定:转子共振,就是本次 NVH 问题的主要原因。
03 机理:V 形振型,撞上了二阶弯扭模态
为什么转子偏偏会在 3 602 r/min 共振?
原状态转子由 8 段铁芯采用 V 形对称斜极叠压而成(图7),每段斜极角均为 1.875°。斜极本身是抑制 NVH 的常规手段——它能减小转子轴向方向的不平衡磁拉力。
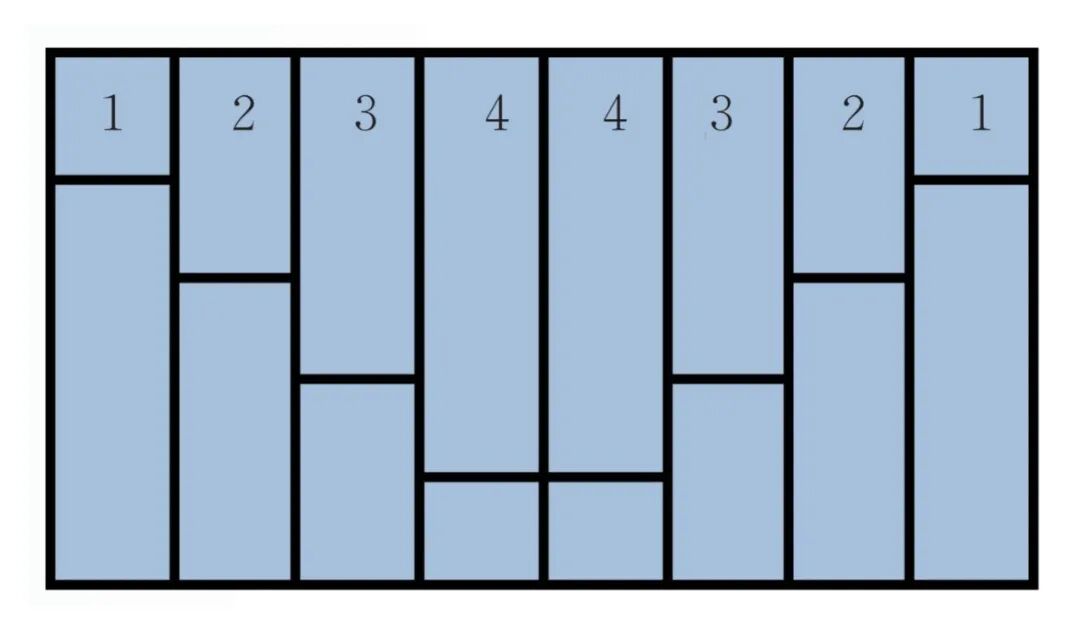
图7 V 形对称斜极:8 段铁芯按 1—2—3—4—4—3—2—1 叠压
但斜极也带来一个容易被忽视的副作用:原本可视为"一整块"的转子,被拆成 8 段错开角度的独立部分,这会引入新的模态——转子弯扭模态。
对每段转子做 48 阶谐波转矩分解后可看到:4 段转子的 48 阶谐波转矩相位并未完全抵消,合成转矩为 3.95 N·m、相位 -115.3°,是一个介于 180°~270° 之间的固定值。把这个 48 阶谐波转矩作为激励施加到转子轴系上,得到的振型呈 V 形——与转子轴系固有的二阶弯扭模态振型非常接近;再加上频率 2 882 Hz ≈ 2 900 Hz,振型相近、频率相近,共振就此发生。这,就是那声啸叫的根源。
04 方案一:改斜极叠压顺序,把 V 形变 W 形
既然"真凶"是 48 阶谐波转矩激励(V 形振型、2 882 Hz)撞上了二阶弯扭模态(约 2 900 Hz),解题思路无非两条:要么改激励,要么改结构。本文尝试了三种方法。
方案一:优化转子斜极角度。这里有个巧妙的约束——不改变转子铁芯模具。所以做法不是重新设计磁钢,而是改变 8 段铁芯的"叠压顺序":把原来的 1—2—3—4—4—3—2—1 改成 3—1—2—4—4—2—1—3(图13;图11 为未斜极转子与斜极转子的结构对比)。
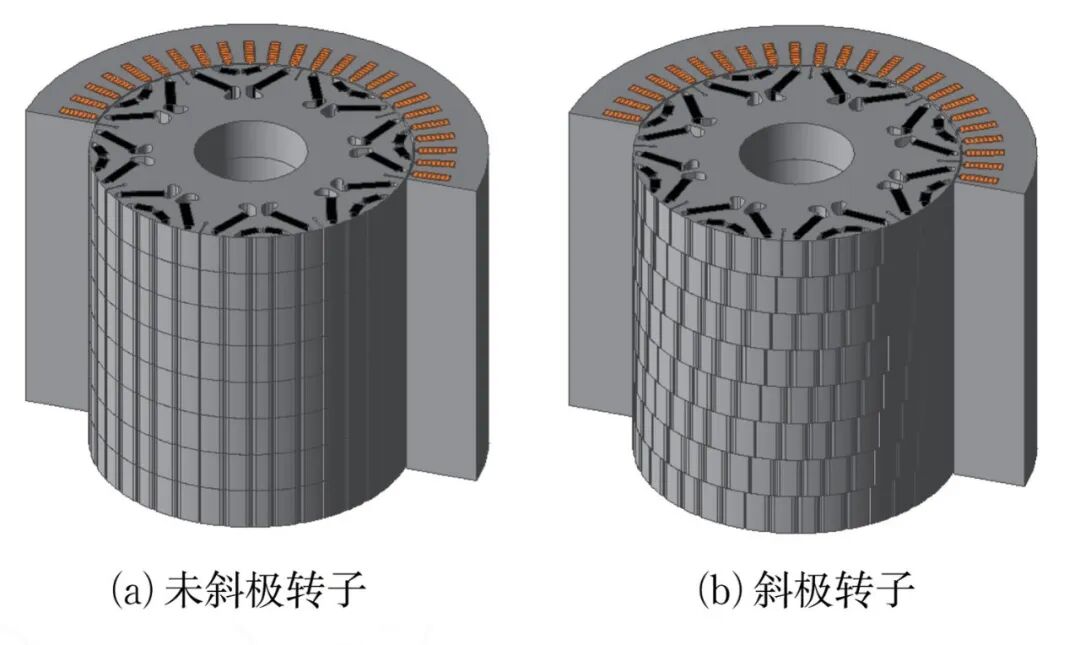
图11 ( a ) 未斜极转子 ( b ) 斜极转子
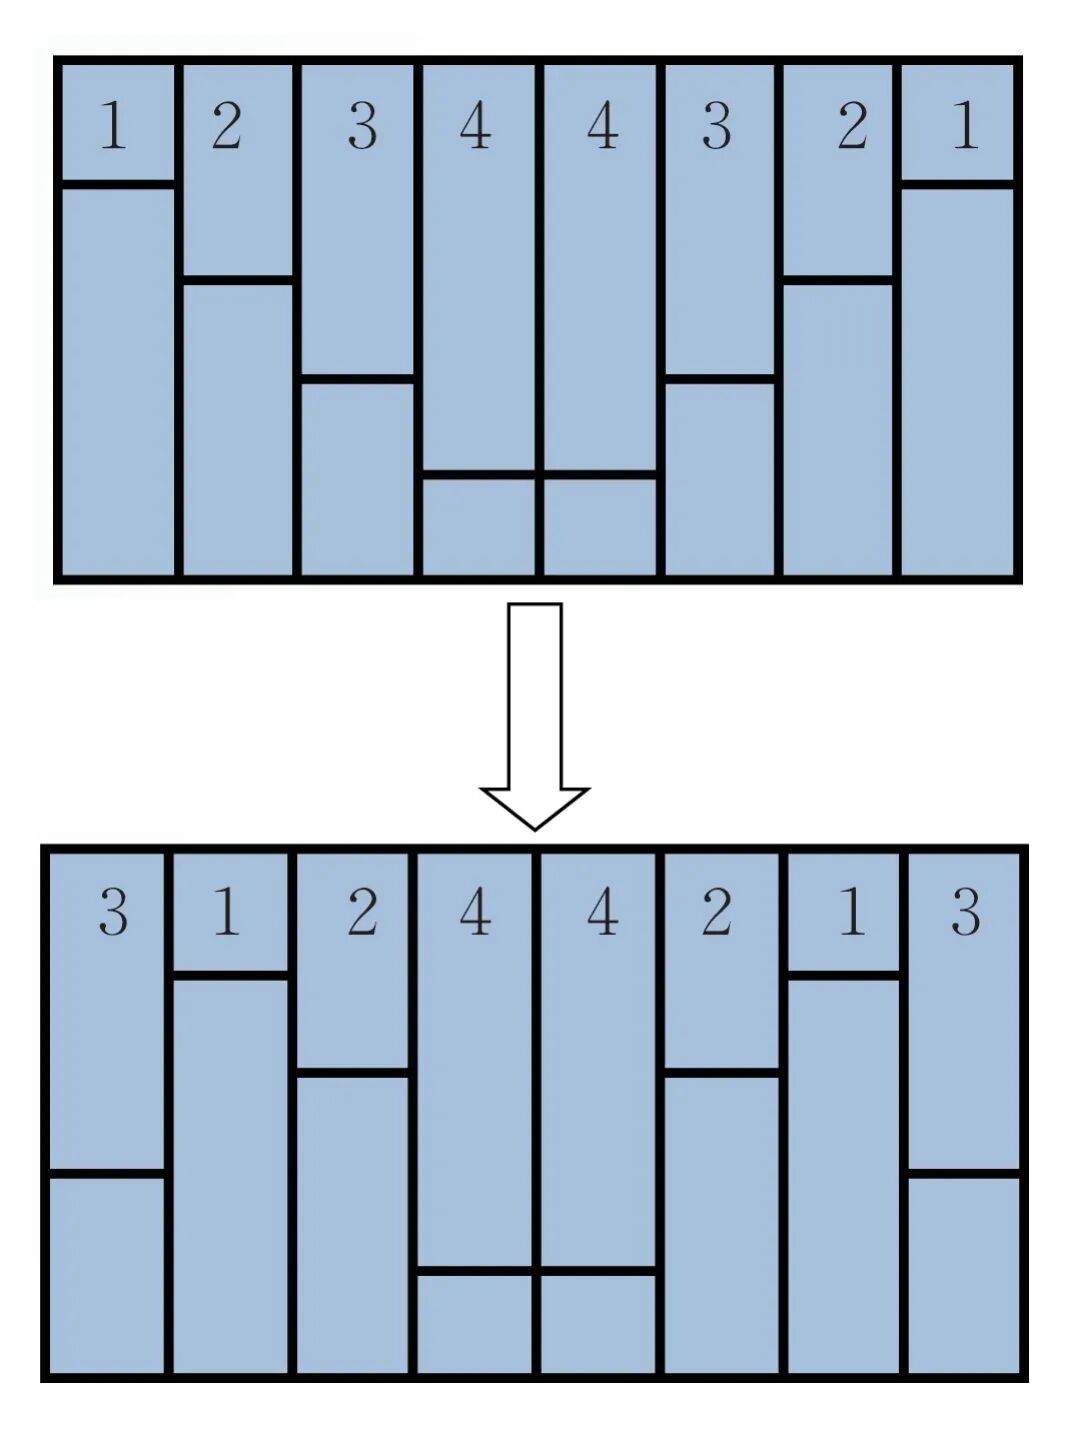
图13 转子斜极优化:叠压顺序由 1—2—3—4—4—3—2—1 改为 3—1—2—4—4—2—1—3
叠压顺序一变,8 段铁芯产生的 48 阶谐波转矩激励振型就从 V 形变成了 W 形,与转轴二阶弯扭模态的振型"长相不同",从而避开共振。
05 效果验证:斜极优化降噪约 16 dB
方案一的效果如何?
仿真上(图14),在 2 000~3 000 Hz 附近,电机整体声功率水平明显下降,噪声幅值最大处降低约 14%。
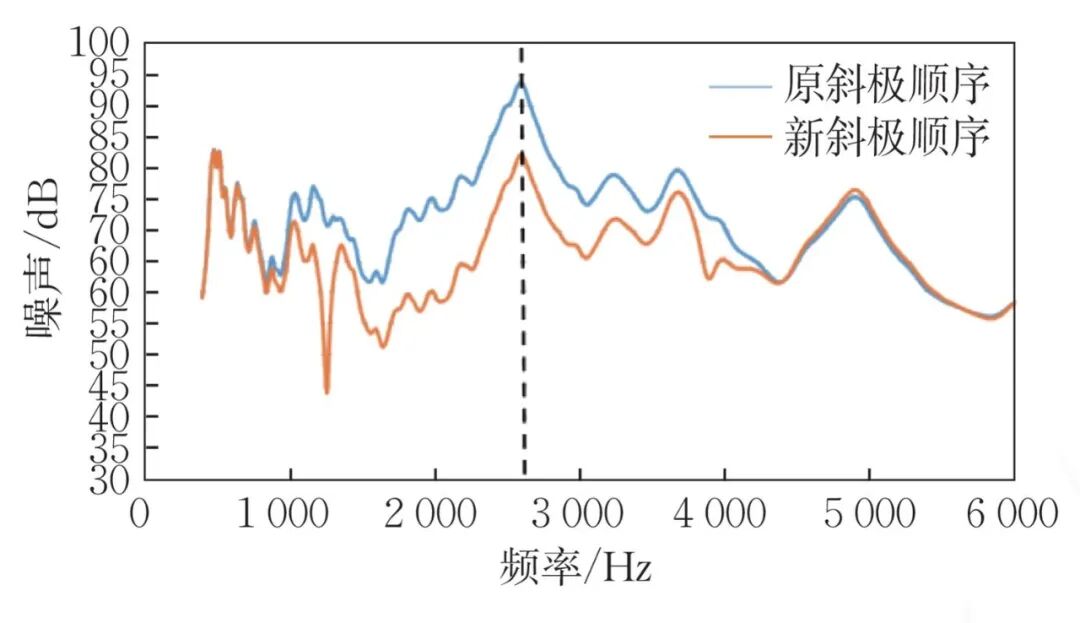
图14 48 阶不同斜极顺序转矩谐波响应仿真对比:蓝线为原斜极顺序、橙线为新斜极顺序
实测上(图15),转速 3 602 r/min 下,优化后的新斜极转子噪声峰值减小约 16 dB,降噪效果十分明显。
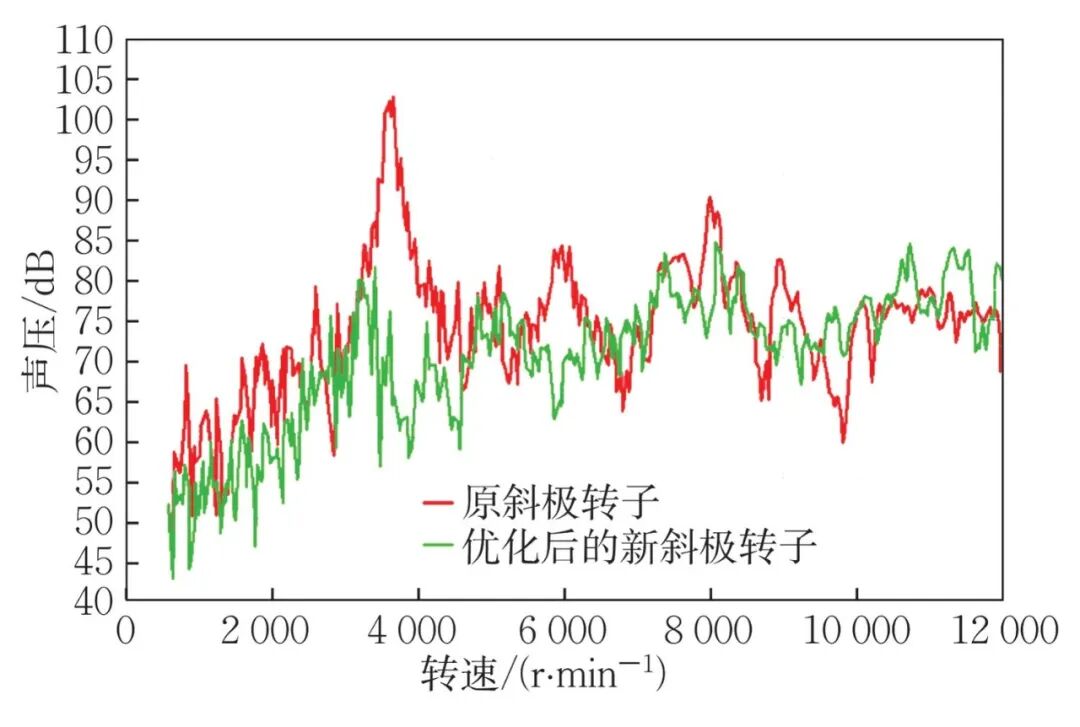
图15 阶次切片对比:红线为原斜极转子、绿线为优化后的新斜极转子
但也要客观看待:斜极优化改变的是激励振型的相位,并没有改变共振频率本身,因此 3 602 r/min 处的噪声尖峰被显著"压矮",却并未完全消失。这,为后面两招留下了发挥空间。
06 方案二:加粗转子轴径,抬高模态频率
理论依据来自无约束梁的模态频率公式——模态频率与转子长度成反比,与轴径 D 成正比。换句话说,轴径越粗,二阶弯扭模态频率越高,就越能"躲开"48 阶谐波转矩的激励频率。
于是把转子轴径由 48 mm 加大到 60 mm。表3 显示:60 mm 时二阶弯扭实测频率达 3 439.0 Hz(48 mm 时为 2 893.7 Hz),仿真与实测误差小于 6.5%,与理论分析一致。
测试结果(图17):3 602 r/min 附近,噪声尖峰向更高转速"后移",幅值减小约 10 dB——因为模态频率提高后不再与 48 阶激励同频,共振被化解。
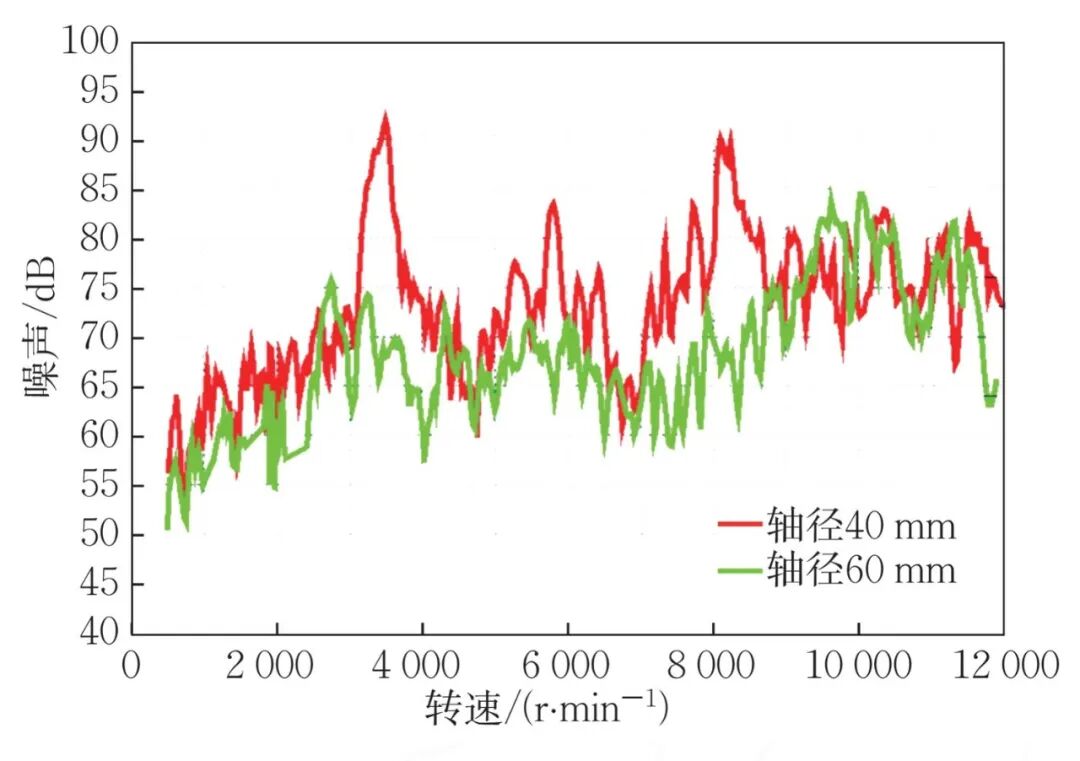
图17 噪声阶次切片对比:红线为原状态、绿线为轴径加粗后(转子轴径 48 mm → 60 mm)
07 方案三:整体注塑,把 8 段变一体
原状态转子是 8 段铁芯物理堆叠、两端靠铝板压紧,段间结合强度较低,无法有效约束每段铁芯在圆周方向的转动,导致整个转子的弯扭刚度偏低。
整体注塑,就是用耐高温热固性材料把 8 段铁芯粘合成一个整体。该注塑材料可在段间增加约 80 MPa 的剪切应力,并能耐 260 ℃ 高温。
实测结果(表4):整体注塑转子的二阶弯扭频率由 2 894 Hz 提高到 3 324 Hz(一阶弯扭基本不变,1 773 → 1 771 Hz)。装机实测(图20):噪声尖峰由 3 602 r/min 附近后移到 4 200 r/min,峰值下降约 8 dB。
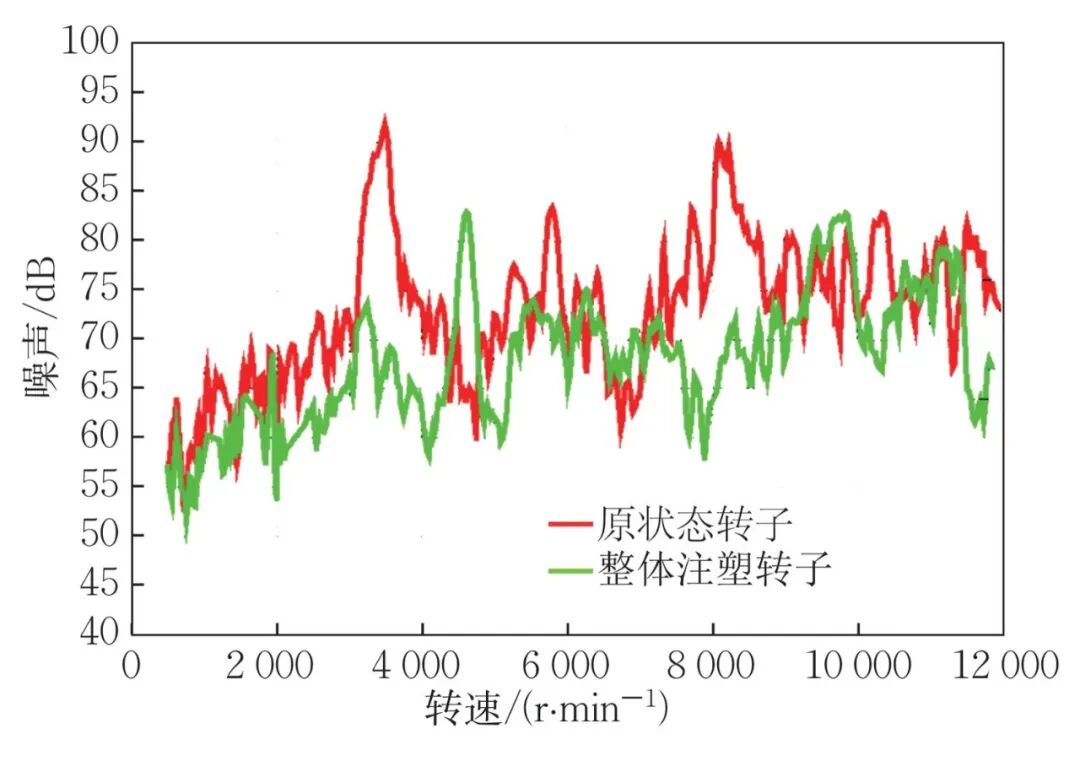
图20 噪声阶次切片对比:红线为原状态转子、绿线为整体注塑转子
08 小结:让"激励"与"模态"错开
三种方案,各有侧重:
三招的共同逻辑其实是一句话:让"激励"与"模态"错开——要么改激励振型(斜极),要么抬高模态频率(轴径、注塑)。
也正因如此,分段斜极虽然是降噪利器,却可能引入转子弯扭模态这一新问题,设计时要一并考虑。按原文结论,实际工程中把三种方案综合使用,可以更有效改善电机的 NVH 表现。
本文根据《汽车与新动力》2024 年第 7 卷第 6 期论文《电动汽车内置式永磁同步电机转子扭振 NVH 问题优化》(杨梦梦,崔舜宇)编写,图表取自原文。文中数据均引自原文,具体以原文及实测报告为准。本文仅作技术交流,不构成任何投资建议。
#NVH #电机 #转子扭振 #模态分析 #斜极优化 #电动汽车